選型前會碰到的問題

寫給標籤飛達還沒定下來時會碰到的那些問題。每篇先給結論,再講依據,最後是細節。
常見問題

選型之前應該先看哪幾篇?

看兩篇就夠。已經知道貼片機型號與標籤尺寸,先看《怎麼選標籤飛達型號》,它把這兩個數字直接對應到型號。還在評估要不要上飛達,先看《線上貼標還是離線貼標工位》,它說明產線上會變什麼、不會變什麼,以及決定之前該量出來的三個數字。

接線、剝料、換料這些細節資料在哪裡?

分散在四篇裡。《標籤飛達如何接線到貼片機》講黃線與綠線、單機模式與那個容易被誤讀的供電數字;《前推式剝離還是後撤式下剝》講膠面朝向與標籤長度的取捨;《料輪直徑 200 mm 代表多久要換一次標籤》講每卷標籤數量怎麼算;《空間受限的產線怎麼上標籤飛達》對照迷你與標準機身。

這些技術資料的寫法有什麼共同點?

每篇都先給結論、再講依據、最後是操作細節,所以只看開頭就能拿到答案。數據全部取自原廠印刷的型錄與使用說明書;能寫進型號表或規格表的數值都逐條對應到來源,不靠估算把空補上。價格、交期與付款條件依訂單報價,聯絡我們即可。

依生產場景看:解決方案

全部技術文章

片料飛達取料不穩:撕膜、吸料與信號三處怎麼調

片料飛達每個循環都要撕膜、吸料、兩段送料再給信號,任一段時序不對就是空吸或雙片。按動作鏈、撕膜參數、吸料延時、兩段送料與六腳接線逐項對,現場能找到斷點。

停機一段時間後復機:標籤飛達先過這八項

標籤飛達停用幾週再上機,問題常出在供電、穿料路徑和參數複核上。按外觀、供電、走帶、光纖、觸屏、信號、空跑、首件八項順序過一遍,再上量產。

標籤飛達的易損件與點檢:三個位置按日、週、月看

標籤飛達的易損件集中在剝離出料、導向壓緊、光纖檢測三個位置。按日、週、月三檔點檢,多數磨損在變成卡料和偏位之前就能看出來。附點檢表與症狀對照。

貼標位置偏差從哪來:先分單向偏還是走料不穩

標籤飛達把標籤送到取料位,偏差分兩類:機械基準偏與走料不穩。定位精度 ±0.2 mm、角度精度 ±0.5° 是在標籤平正送到前提下測的標定值。按擋圈、導向、剝離、光纖停位、取料中心依次排查。

經典款標籤飛達:三檔寬度與裝位怎麼對

經典款標籤飛達 LFS-60 / 100 / 150 分三檔,標籤寬度 5–58、5–98、5–148 mm,列數到 12。裝在客製貼標機、非標治具與獨立剝標工位上,穿料靠出料台滑塊與夾料撥桿,參數設定與上屏款不同。

標籤寬度 58 到 248 mm:上屏款標籤飛達的五檔怎麼對

上屏款標籤飛達按標籤寬度分五檔,從 5–58 到 5–248 mm。寬度往上走一檔,機身從 450×90×320 mm 變到 570×380×410 mm,重量 6.5 kg 到 20 kg,列數與檢測路數同步加到 14。

標籤飛達詢價:先備齊這四樣,報價一次到位

標籤飛達的詢價來回,多半卡在四個數沒給齊:標籤寬度與長度、料捲規格與底紙、貼片機品牌機型與站位、每班用量與換料節奏。這四項決定了型號檔位、剝離與供料設定、接口外形、列數與備機數量。

一條產線要配幾台標籤飛達:三筆數量加法

標籤飛達的配置數量不是拿貼片機台數乘一個係數,而是同時在機的標籤規格數、換線提前預裝的規格數、關鍵標籤的替換台數三者相加。專用款按機台鎖定,標準款可以在同規格機台之間調配。

光纖感應器怎麼設:標籤飛達的檢測與報警排查

標籤飛達靠光纖感應器判斷標籤有沒有送到剝料台。設定只有一條規則:工作設定值比無料狀態的感應值高出一個餘量,說明書示例為200,亮燈即有料。漏檢與誤報警多出在餘量與穿料路徑上。

家電與電源板上的條碼標籤怎麼自動供料

家電與電源板的標籤分銘牌、條碼、能效與警示三類,尺寸和材料差得多。先分捲料還是片料,再按最寬標籤定寬度檔,最後按貼片機品牌定型號前綴。

貼標機怎麼選:多頭視覺、單頭機械臂與皮帶軌道三條線

BestFeeder 貼標機按結構分三條線:多頭視覺貼標機、單頭機械臂貼標機、皮帶軌道貼標機。物料尺寸範圍、貼裝區域、定位方式、要不要在線聯線和讀碼上傳 MES,這五項決定選哪一條。

標籤飛達的日常維護與常見卡料原因

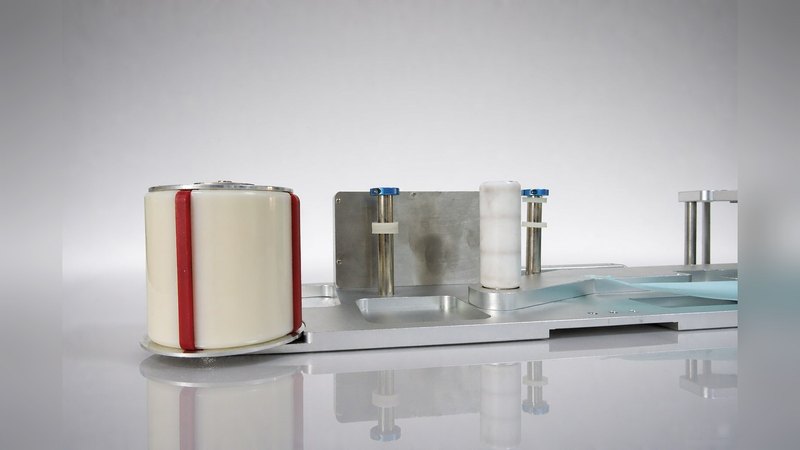
標籤飛達卡料多出在穿料路徑上的幾個可調件:料卷限位擋圈、導向限寬滑塊、壓片高度、出料台滑塊與夾料撥桿、剝離刀片方向、廢料回收。按順序過一遍,再複檢光纖設定值,多數能定位。

汽車電子追溯標籤:穩定供料與換料頻次怎麼控

汽車電子的追溯標籤、警示標籤多為捲式來料,寬度與剝離難度差異大,產線又要求長時間不停機。供料端要處理三件事:走料路徑按物料調、剝離刀片按難度選、料輪容量對上換料節奏。

飛達供料與貼片機節拍:怎麼匹配才不掉料

標籤飛達上機後常見的兩種異常:空送與送不到位。它們多出在供料位置、供料速度、供料延時三個參數與貼片機取料節拍沒對上。聯機信號怎麼設、參數怎麼微調,說明書裡有明確口徑。

新能源電池模組:絕緣片與警示標籤怎麼自動供料

電池模組的絕緣片、導熱墊、金屬片與警示標籤多為捲式來料,寬度厚度差異大。供料端按料輪與穿料路徑逐項調整:擋圈限位、導向限寬塊、壓片高度、防黏台材質,標籤寬度覆蓋從 2 mm 到 248 mm,支援單排或多列取料。

醫療電子與器械:小尺寸標籤的穩定供料

醫療電子與器械上的標籤尺寸小、材質雜,追溯二維碼要求位置穩定。供料端把光纖有料判定、供料位置與小車速度分開調,小標籤再對剝離刀片方向,標籤寬度下限可到 2 mm。

一台標籤飛達能跑幾類料:六類捲式物料的切換要點

紙質標籤、FPC 補強鋼片、麥拉膠紙、泡棉、防塵網、高溫膠紙都能上標籤飛達。同一支飛達換料時,要跟著改的是擋圈限位、導向限寬塊寬度、壓片高度、料帶走行角度和剝離刀片方向。

雙列料帶跑偏的三種常見原因

雙列料帶在取料位跑偏,先查三處:料卷擋圈有沒有設限位、標籤導向限寬塊有沒有對到料帶寬度、壓片高度與料帶走行角度。三處都在穿料路徑上,偏一點料帶到取料位就是斜的。

標籤位置兩級調整:光纖檢測加觸屏微調

標籤送不到位或送過頭,靠兩級調整解決:光纖感應器先把有料與無料判準,觸摸屏再調供料位置、供料速度與供料延時。以 LFSID-100 的現場調試為例,給出各項的取值口徑。

標籤飛達裝機前要核對的現場條件

標籤飛達上線前要核對的現場條件:供電 24 V DC 且電源電流 2 A 以上、避開熱源與水浸的安裝環境、剝刀與接料平台的防護,以及捲式來料的準備。以 LFSID-100、LFSIX-32 為例給出核對順序。

片料連續供料穩定性看什麼

片料飛達不走料輪,靠料倉堆疊與底紙牽引出料,供料週期 2~3 s。連續供料穩不穩,取決於料倉壓料、防粘料台、光纖檢測與來料整齊度這幾處配合,精度口徑是 ±0.2 mm 與 ±0.5°。

機身尺寸怎麼核對料站裝位

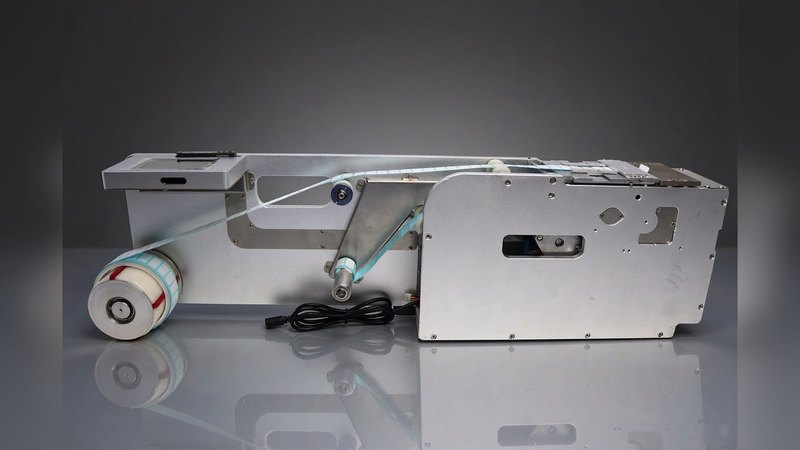
標籤飛達的長×寬×高三個方向裡,寬度那一維跟著標籤寬度走,從 40 mm 到 380 mm。裝位核對先拿機器的料站尺寸與可用高度,再對機身三向尺寸與料輪外徑 200 mm,最後確認吸嘴取料行程。

3C SMT 線的小標籤供料

2 mm 寬標籤和 60 mm 標籤是兩套供料問題:窄幅一檔覆蓋 2~23 mm,單列單光纖,靠多層位置修正與平台表面處理讓每次落點一致。

片料飛達的底紙長度邊界

片料飛達不走捲料,靠料倉與底紙牽引剝標。PLF-100、PLF-200、PLF-300 的底紙長度分別是 50~230、50~300、50~350 mm,料倉深度都是 150 mm,剝標寬度按型號到 105 / 200 / 300 mm。

從單列升級到多列:先確認四個參數

單列飛達跑一種料,多列飛達能在一個料站上並排供幾種料。升級前要確認料帶總寬度、列數、光纖檢測數量與貼片機取料行程這四項,本文給出對應的型號與尺寸口徑。

捲料供料:不只是標籤

同一台捲料飛達還要跑 FPC 補強鋼片、Mylar 膠帶、泡棉與防塵網;捲料接口不變,變的是料帶張力、厚度與平台表面要匹配的東西。

以送料器預先設置縮短換線時間

換線作業可分為五個群組。在產線停機前於工作檯上完成送料器的裝料與核對,是無需新增機器即可執行的環節,能有效縮短停機時間。

四種標籤供料器結構與適用時機

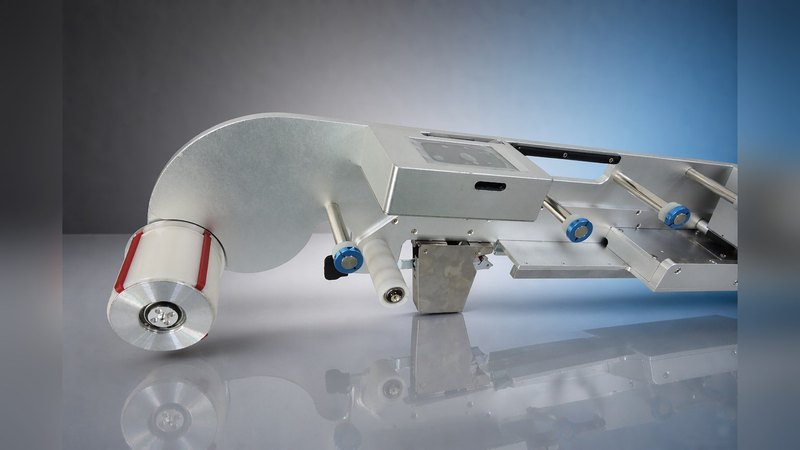
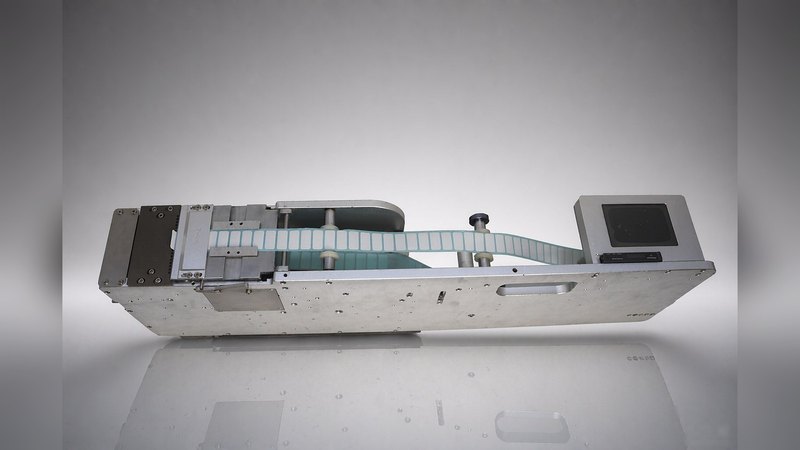
捲料或片料、膠面朝上或朝下、貼片機或客製機台:LFSID-xS、LFHZXB、LFS 與 PLF 供料器背後的四種結構。

客製化貼標工作站:我們需要的 12 項輸入

客製化工作站無法只憑零件照片報價。十二項輸入決定工作站數量、節拍與價格,缺一項就等於對著猜測值在設計整條產線,報價也無從準確。

標籤即元件:標籤供料器如何運作

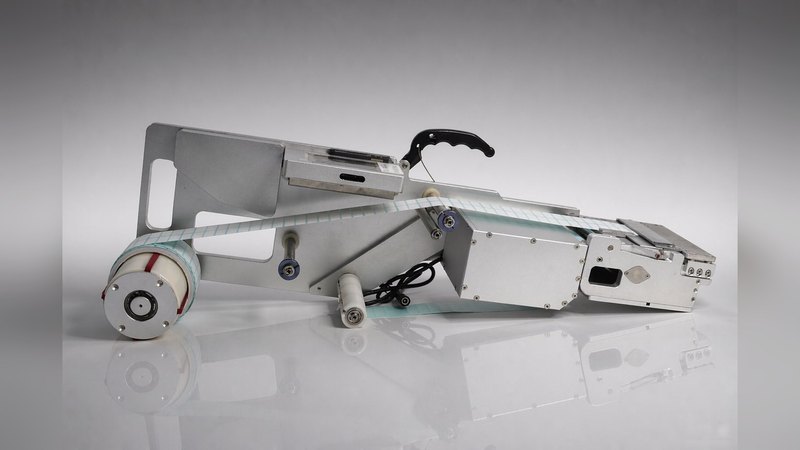
標籤供料器置於供料器插槽,以載帶供應標籤,貼片機沿用自身程式、吸嘴與視覺設定,供料週期依型號為 0.1–2 s。LFSID-100S 可處理 5–98 mm 寬標籤,LFFUJI-100 為 Fuji 規格涵蓋 2–58 mm,PLF-3。