
結論
家電與電源板的標籤不是一種活。機殼銘牌面積大、材質硬;板上的條碼和追溯碼窄而密;能效標與警示標介於兩者之間。供料方式按三步定:先看物料是捲料還是片料,再按其中最寬的那張標籤定飛達的寬度檔,最後按貼片機品牌定型號前綴。三步之外,剩下的是現場調試。
一台家電要貼哪幾種標籤
| 標籤類型 | 常見材料 | 供料難點 | 供料方式 |
|---|---|---|---|
| 機殼銘牌、參數標 | 銅版紙、合成紙、PET | 面積大、邊緣易翹 | 片料飛達或貼標機 |
| 條碼、序列號標 | 銅版紙、熱敏紙 | 窄幅、一排多張 | 多列捲料飛達 |
| 能效標、認證標 | 合成紙、PET | 面積中等、要求平整 | 捲料飛達 |
| 內部追溯碼 | 銅版紙 | 尺寸小、密度高 | 多列捲料飛達 |
材料不同,剝離時的表現也不同。紙質標籤挺度低,剝離刀角度要小一些;PET 和合成紙回彈大,導向限寬要卡緊,料帶才不左右擺。說明書裡的做法是:難剝離的小標籤可以把剝離刀片換個方向,用角度更小的那一面;大標籤或容易提前脫落的標籤,不必經過彈簧繞線軸。
電源板:窄幅多列是主場景
電源板的條碼和追溯碼寬度小、數量多,通常一排並行好幾張。這類活看的是列數而不是寬度上限。BestFeeder 捲料飛達的列數從 1 列到 14 列,不同型號的上限不同,比如 LFSID-100 可做到 1–14 列,LFPANA-100 和 LFJUKI-100 是 1–12 列。列數定下來,光纖檢測的路數也跟著列數走。
供料速度不必追高。說明書給的建議是:不追求貼片速度時,供料速度設在 30–50 就能保持供料穩定;速度加上去,供料位置要跟著微調。機械手取料慢、送標快的時候,用供料延時錯開,延時單位是 0.1 s。
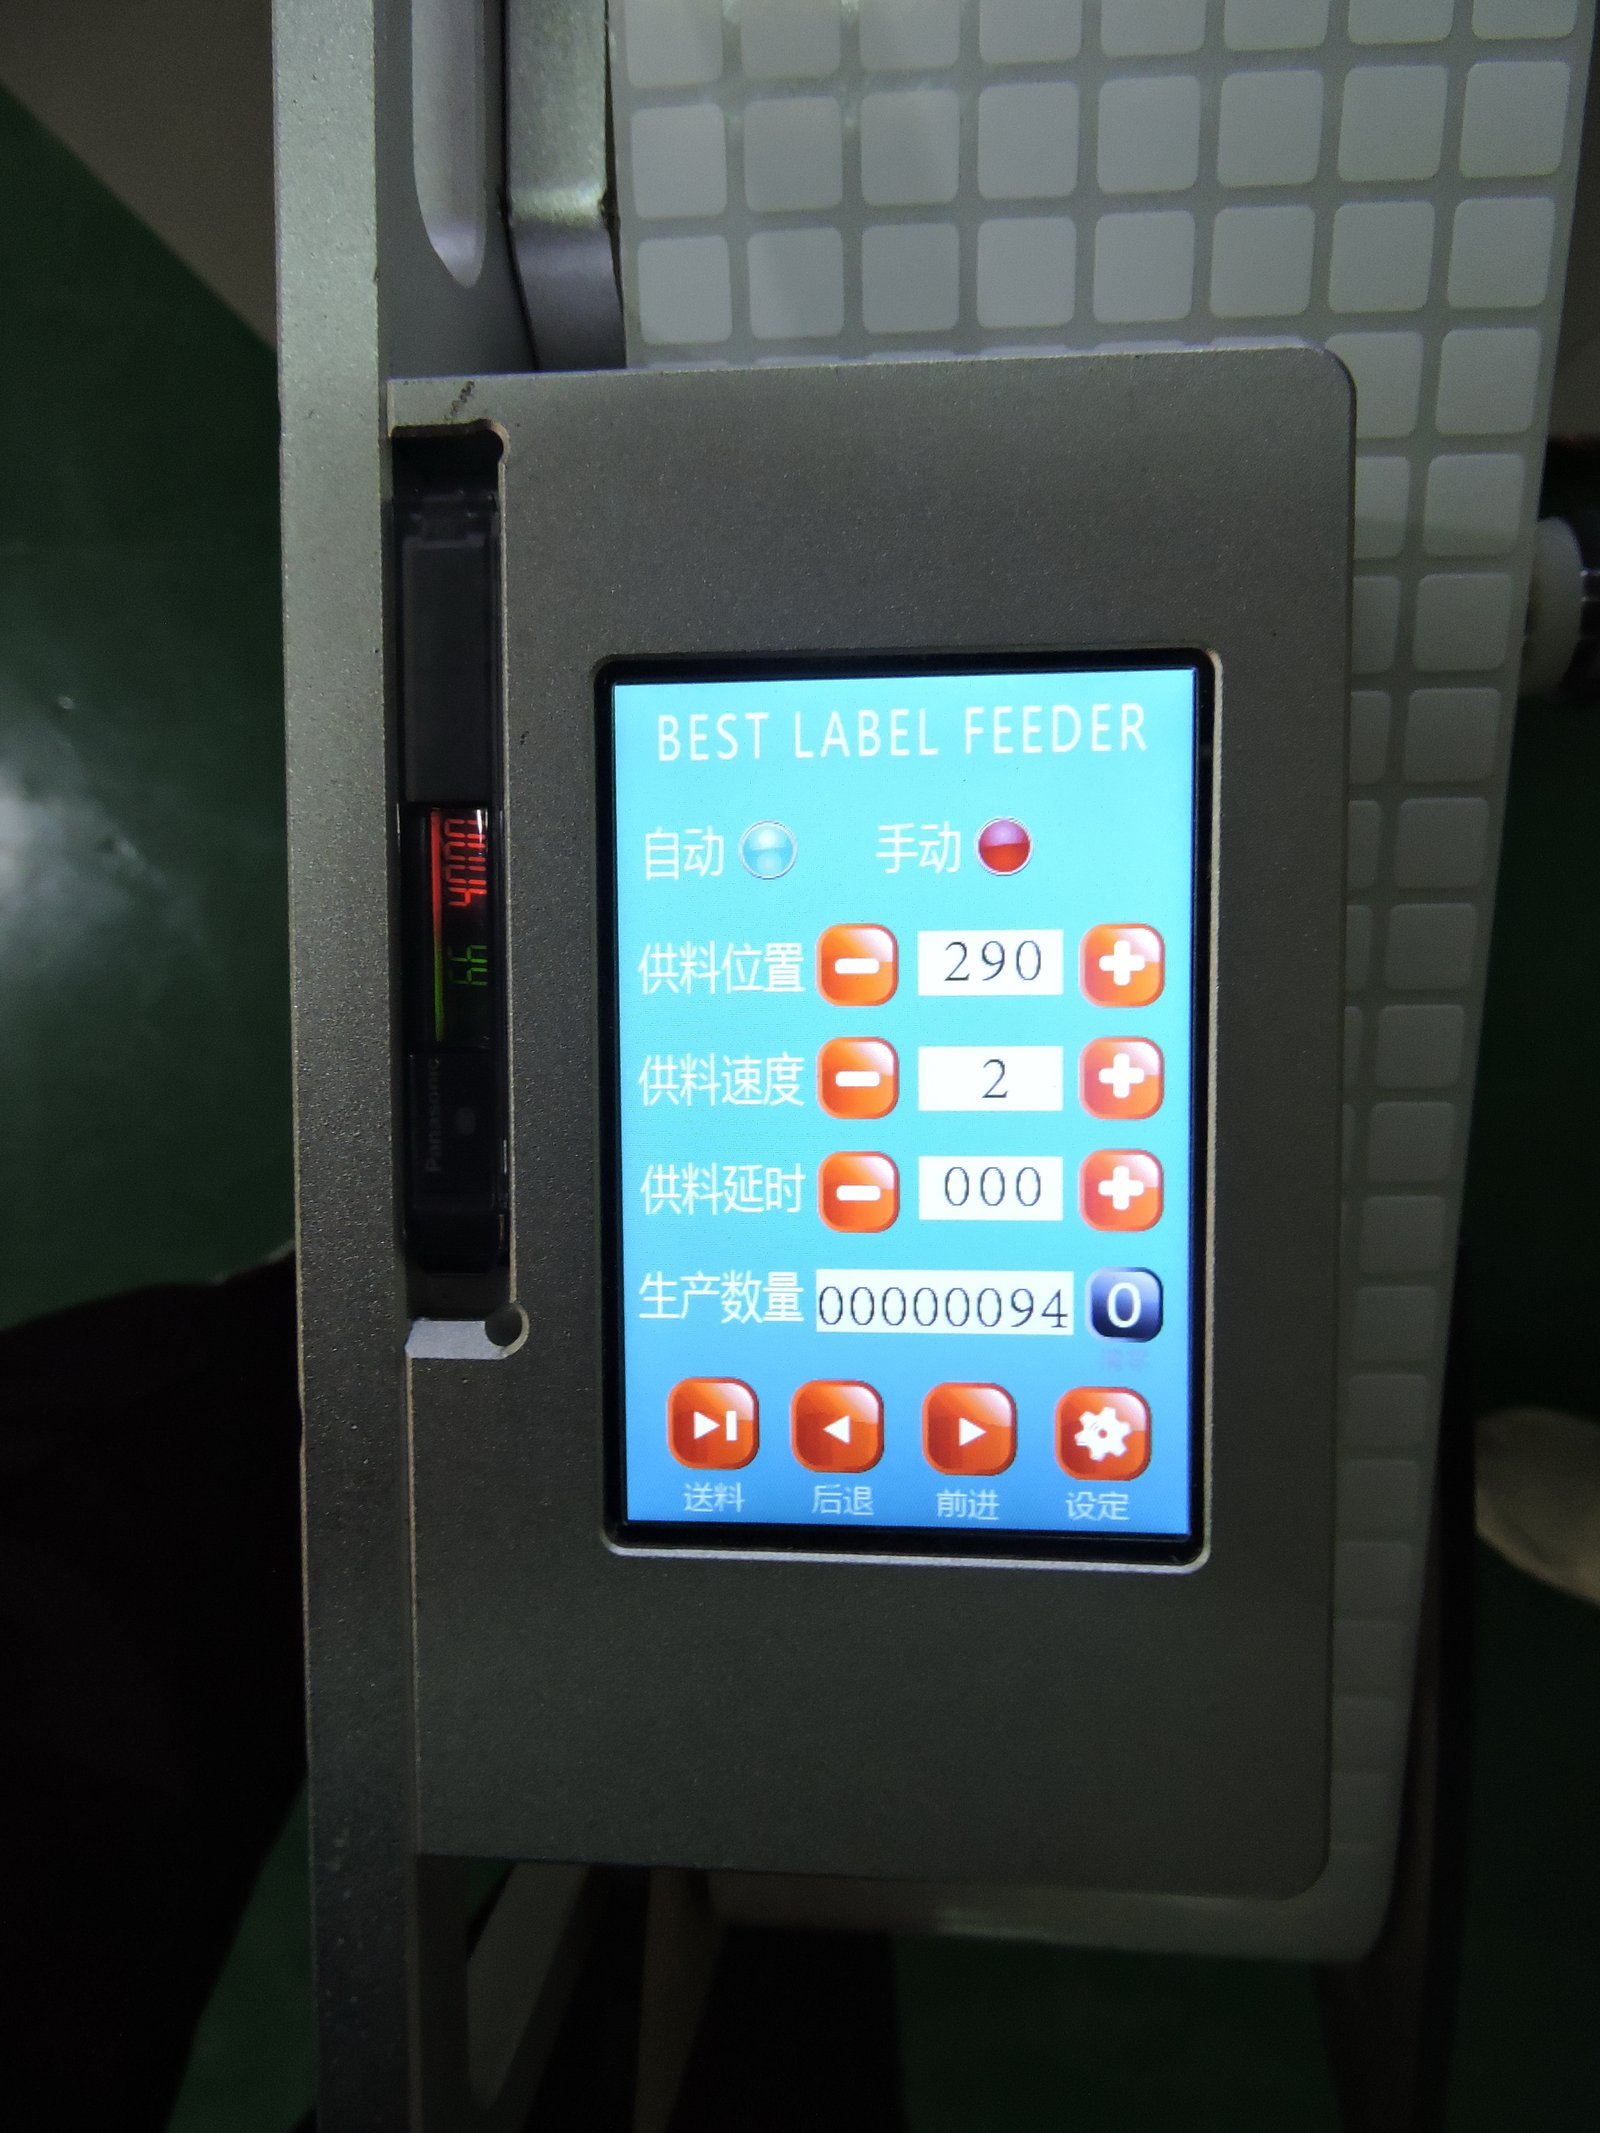
上圖是標籤飛達的顯示屏與按鍵區,供料位置、供料速度、延時與計數都在這裡設定。
機殼銘牌:先判斷該不該上貼片機
銘牌尺寸大,而且往往貼在機殼、面板這種非 PCB 的工件上。貼片機的貼裝頭和吸嘴是按元件設計的,遇到大片銘牌和立體工件就不合適。這時有兩條路:
- 物料是底紙上的模切片料,用片料標籤飛達 PLF-100 / PLF-200 / PLF-300,選型按底紙長度和剝標寬度走,不按標籤寬度與列數走;
- 工件本身不在板上的,用貼標機,比如單頭機械臂的 LM3216,或者帶輸送的皮帶軌道機型。
捲料飛達的邊界也要說清楚:一支飛達能吃下它標稱上限以內的所有尺寸物料,單排多排都支持。銘牌和條碼可以分時段排在同一支飛達上生產,同一時刻只跑一種料。
上圖為單頭貼標機整機外觀,適用於工件不在 PCB 上的銘牌貼附。
現場容易忽略的三件事
供電與干擾。 供料器工作電壓 24 V,電流需大於 2 A,說明書明確要求不要和大功率設備共用同一個電源插座。家電廠的烘道、老化架都在附近,接線時把這條守住。
熱源與粉塵。 供料器不宜直接暴露在陽光和其他熱源下。剝刀和接料平台不能受撞擊,也不能沾髒污——這兩處一旦積了膠渣,剝離角度就變了,標籤開始飄。
穿料方向。 料帶角度要保持正直;導向限寬滑塊用內六角鬆開裡面的機米螺絲後按料捲寬度挪位,壓片高度按標籤厚度調。這兩處調好,雙張和跑偏會少很多。
和貼片機的信號怎麼接
三種接法,在界面裡選:
| 接法 | 接線 | 界面設定 | 適用 |
|---|---|---|---|
| 飛達告訴貼片機有料 | 黃線 | 有料信號→用 | 貼片機要判斷能不能取 |
| 貼片機控制飛達送料 | 綠線 | 送料信號→用 | 由機器節拍驅動 |
| 飛達自己送料 | — | 送料信號→不用 | 料台無標時自動送 |
光纖感應器的設定有個簡單標準:工作設定值比無料狀態下的感應值大 200,燈亮表示檢測到有料。
選型先回答三個問題
- 標籤是捲料還是片料?片料走 PLF 系列,捲料走標籤飛達。
- 最寬的一張標籤多少毫米?這決定寬度檔是 32、60、100、150、200 還是 250。選大一號不會讓小標籤更難送,按最寬的那張定就行。
- 貼片機是什麼品牌?富士、松下、JUKI、雅馬哈、三星(韓華)、ASM 各有對應的型號前綴;非標平台用標準款或經典款。
這三個答案齊了,型號基本就定了。檔位與尺寸見標籤飛達頁;片料與捲料怎麼分,見片料標籤飛達還是捲料標籤飛達。