
結論
長假、換季、訂單空檔之後,標籤飛達重新上機,出問題的地方往往不是電機和屏幕,而是四件事:電源接得對不對、走帶路徑有沒有復原、光纖設定值還認不認當前這批料、觸屏上那三組參數還是不是原來那一套。這八項按順序過一遍,現場半小時內能做完,比直接上量產、出了偏位再回頭找原因省事。
下面引用的數值取自 BestFeeder 隨機說明書。上屏款 LFSID-100(標籤寬 2–98 mm、列數 1–14)與專用款 LFJUKI-32 的穿料路徑、參數調節邏輯相同,具體檔位隨機型不同,以隨機說明書為準。
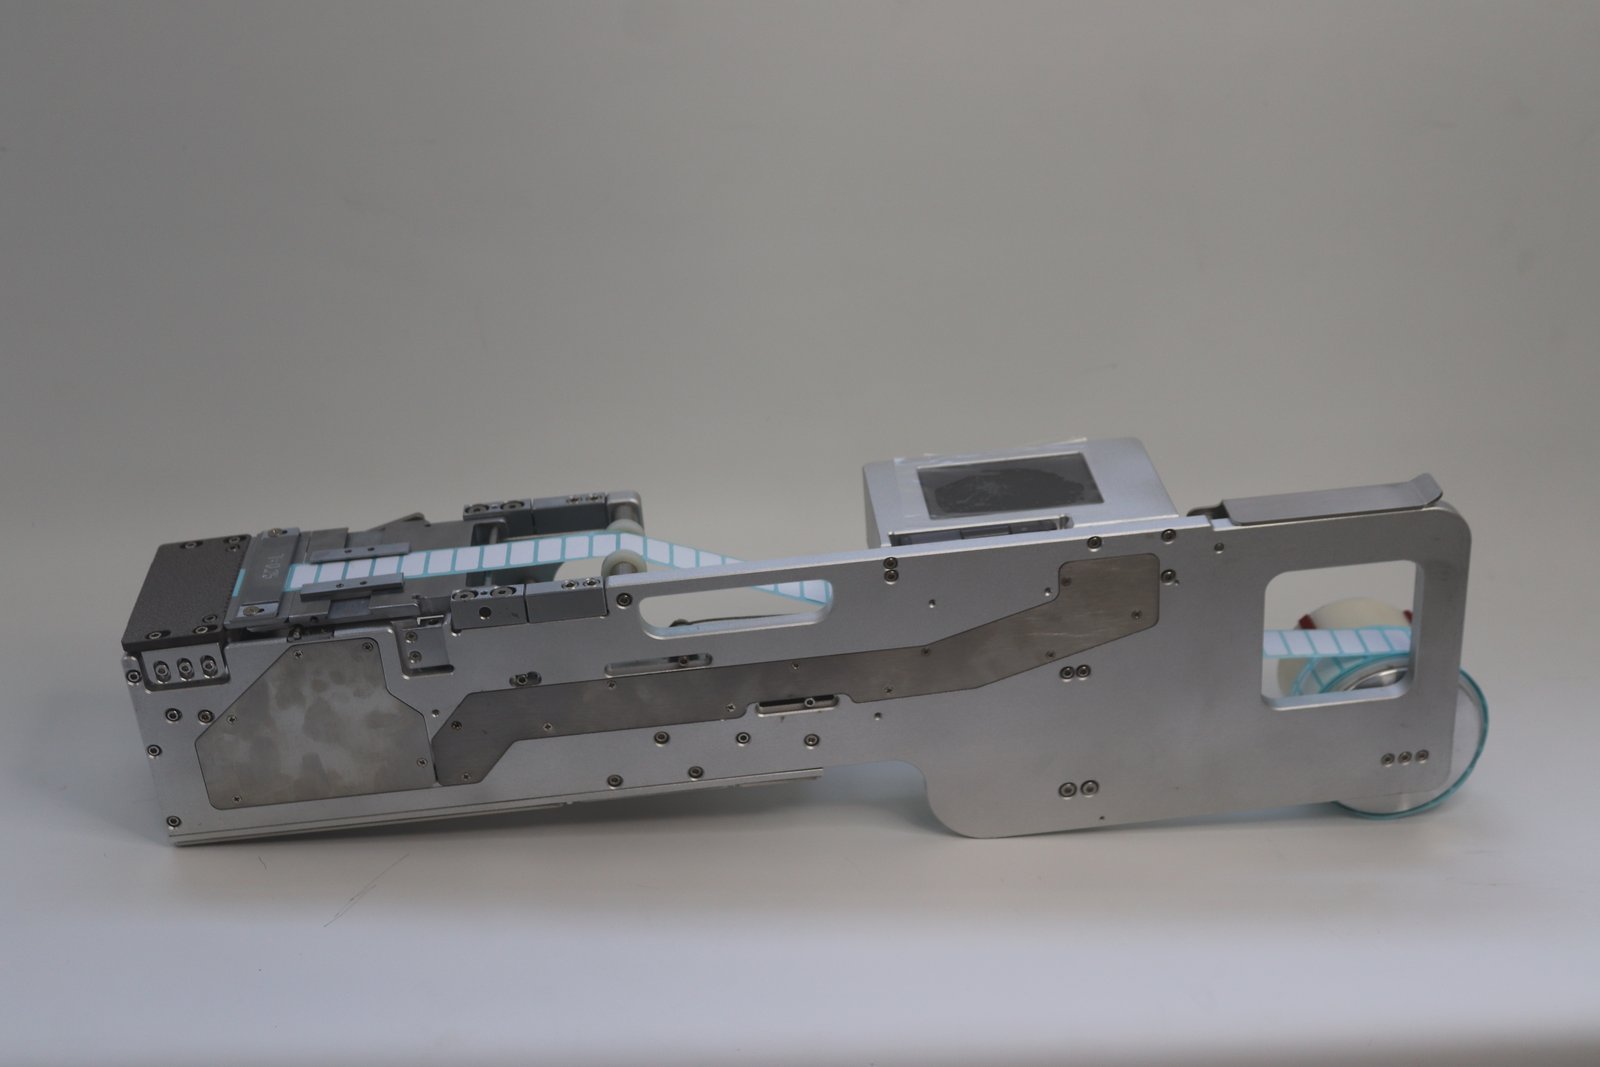
圖:飛達供料器外觀(廠內實拍)
一、外觀先看三類痕跡
復機時先別通電,把飛達拿出來看一圈。
- 碰撞痕跡。 剝刀和接料平台受過撞擊的,位置精度和剝離穩定性都會下降。說明書把這句寫在重要注意事項裡:剝刀和接料平台不可受到撞擊以及髒污。
- 髒污與殘膠。 防粘料台、接料平台、導向塊上的殘膠和紙屑會讓標籤出料翹頭。停機期間落灰的機器,先擦一遍再穿料。
- 受潮與異物。 存放環境不當時,外殼、接口、線路可能鏽蝕;蟲鼠咬過的線纜在通電前就要看出來,不要等到報警。
擦拭用乾燥柔軟的布,不含揮發性物質。說明書沒有把酒精類溶劑列進這份口徑裡。
二、供電:24 V,電流大於 2 A
說明書給的是工作電壓 24 V、電流需大於 2 A,並且不要和大功率設備共用一個電源插頭。停機期間電源被改接、插排被別處佔用的現場不少,復機前把這一條單獨核一遍:電壓對不對、電流夠不夠、是不是又和發熱設備擠在同一個插排上。
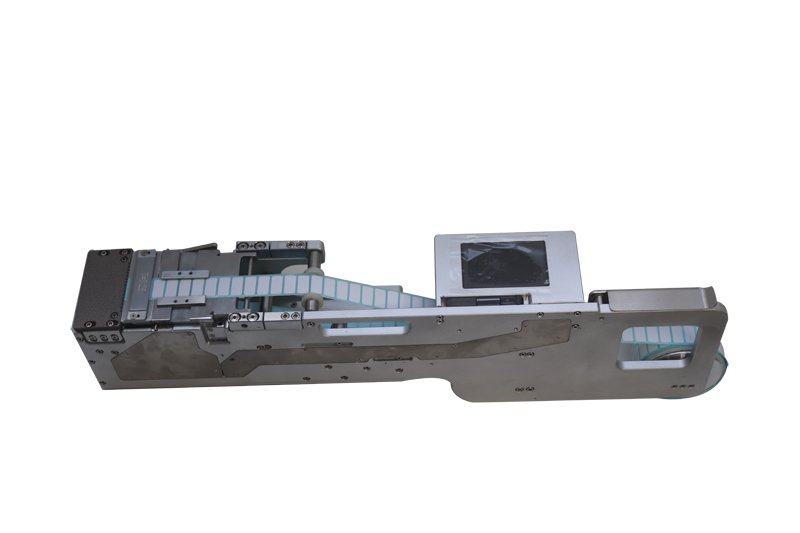
圖:供料器結構(廠內實拍)
三、走帶路徑有沒有復原
停機期間飛達常被借去別處、或者被拆開擦過,走帶路徑常留下半截狀態。按從頭到尾的順序核:
- 料卷裝在上料軸後,用擋圈限位,防止料卷左右擺動。
- 導向限寬滑塊的位置按當前料卷寬度定,用內六角扳手鬆開裡面的機米螺絲,移到合適位置再鎖緊。
- 壓片高度按標籤厚度調,鬆緊壓片的四顆機米螺絲。壓太緊出料發澀,壓太鬆薄標籤會被帶走。
- 壓料蓋撥桿往下按,料卷夾在壓料蓋和主動軸之間,按下壓料蓋夾緊標籤。
- 空料卷走廢料回收軸套,手轉一下回收軸,看是否順暢、有沒有底紙纏繞。
料帶角度方向保持正直,這一條在穿料注意事項裡列在頭一條。大標籤或易剝離的標籤可以不走彈簧繞線軸,防止因為角度大而提前剝離。
四、光纖設定值要按當前料重新確認
換過料、或者停機時間較長、環境溫濕度變過,光纖感應值都會變,舊的設定值未必還合適。說明書的做法是:光纖工作設定值比無料狀態下的感應值大 200,此時有料檢測燈亮;工作設定值小於感應值,判為無料。
復機時把料裝好,先看無料狀態的感應值,再把工作設定值調到它上面 200,比照著上次記的數字抄更穩。
五、觸屏三組參數,按順序看
| 參數 | 作用 | 復機時的處理 |
|---|---|---|
| 供料位置 | 調節送料距離 | 按當前標籤尺寸重設;標籤往上翹或送太多說明偏大,送不到位就往回加 |
| 供料速度 | 剝離完成後的送料快慢 | 不追求貼片速度時可設在 30–50,保持供料穩定;改動速度後供料位置要跟著微調 |
| 供料延時 | 送完一個料後隔多久送下一個,單位 0.1 s | 機械手取料慢、送標快時用 |
經典款說明書給的供料速度範圍是 5–50,上屏款與專用款的可用檔位不同,以隨機說明書和實物界面為準。工作模式分自動與手動:自動是生產,手動用於上料、換料。
六、信號接回貼片機
如果復機後要接回產線通訊,三條線核對一遍:
- 有料信號(黃色線):界面上「有料信號選擇→用」,飛達上有標籤時給貼片機一個 0 V 信號。
- 送料信號(綠色線):界面「送料信號選擇→用」,貼片機給 0 V 信號後飛達才送標。
- 兩路都不用:飛達默認在料台無標時自動送料。
停機期間產線換過貼片機程序或改過接線的話,這一項要和對面的電氣確認過再通電。
七、空跑一段再上料
手動模式下點動送料幾次,看三件事:料帶走不走直線、每次送出的距離是否一致、廢料回收是否跟得上。手動鍵還能讓料卷前進或後退一小步,用來微調位置。自動模式下按同一個鍵,供料位置的數值會跟著加減,這個功能適合在空跑時把位置調到位。
計數器在生產數量一欄按排計數,長按可以清零。復機開始新一批之前清零,方便核對這一批的實際產出。
八、首件確認,再進批量
首件板貼完,看標籤位置有沒有單向偏移、角度有沒有轉,再看底紙有沒有帶標出來。標籤位置不對,先分清楚是位置參數的事還是走帶沒走正的事,順序反了會來回改。
伺服、主板與通訊設置不屬於現場維護範圍。內部參數被改過之後,飛達的表現和機械故障很像,排查會繞很遠。這類情況按說明書口徑走遠程指導,需要換件的返件處理。
復機檢查表
| 順序 | 檢查項 | 判據 |
|---|---|---|
| 1 | 外觀 | 剝刀、接料平台無撞擊與髒污 |
| 2 | 供電 | 24 V,電流大於 2 A,不與大功率設備共用插頭 |
| 3 | 走帶 | 擋圈限位、導向塊到位、壓片高度合適 |
| 4 | 光纖 | 工作設定值比無料感應值大 200,燈亮判有料 |
| 5 | 觸屏 | 供料位置、速度、延時按當前料重設 |
| 6 | 信號 | 有料、送料兩路與界面設定一致 |
| 7 | 空跑 | 走正、送距一致、回收順暢 |
| 8 | 首件 | 位置與角度正常,底紙不帶標 |