
結論
報價來回幾輪,多數不是價格談不攏,而是四個數沒一次給齊:標籤寬度與長度、料捲規格與底紙、貼片機品牌機型與站位、每班用量與換料節奏。這四項分別對應型號檔位、剝離與供料設定、接口與外形、列數與備機數量。備齊再問,型號和價格通常一輪就能落地。
一、標籤寬度與長度:型號檔位按這個切
捲料標籤飛達的型號是按標籤寬度分段的。以富士平台為例,LFFUJI-32 覆蓋 2–23 mm,LFFUJI-100 覆蓋 2–58 mm;JUKI 平台的 LFJUKI-32 是 5–23 mm、LFJUKI-100 是 5–98 mm;松下平台分三檔,LFPANA-32 為 2–23 mm、LFPANA-60 為 2–58 mm、LFPANA-100 為 2–98 mm。寬度落在哪一段,型號就定在哪一檔。
所以別報「大概 30 mm」——30 mm 正好卡在 23 與 58 兩檔之間,報哪個都會回來再確認一次。給實測值或者標籤圖紙:長乘寬、單張間距、出標方向、圓角半徑。標籤長度同樣要說,機型標稱的標籤長度範圍是 L2–40 mm,超出範圍的標籤要先確認能不能走。
片料是另一套算法:看單張標籤尺寸和整張底紙尺寸,不看料帶寬度。
二、料捲規格與底紙:決定剝離刀和起始速度
要三個量:料輪內徑、料輪外徑、一捲能裝多少米。沒有標籤廠給的規格書,用卡尺量料輪內外徑,再按單張標籤的進度乘一圈張數,就能估出捲裝量。
底紙材質單獨說一句。格拉辛底紙和透明 PET 底紙的透光與剝離手感不一樣,直接影響兩處設定:剝離刀用哪一面、供料速度從哪個值開始試。同一台飛達換一種底紙,這兩項通常要跟著重調。
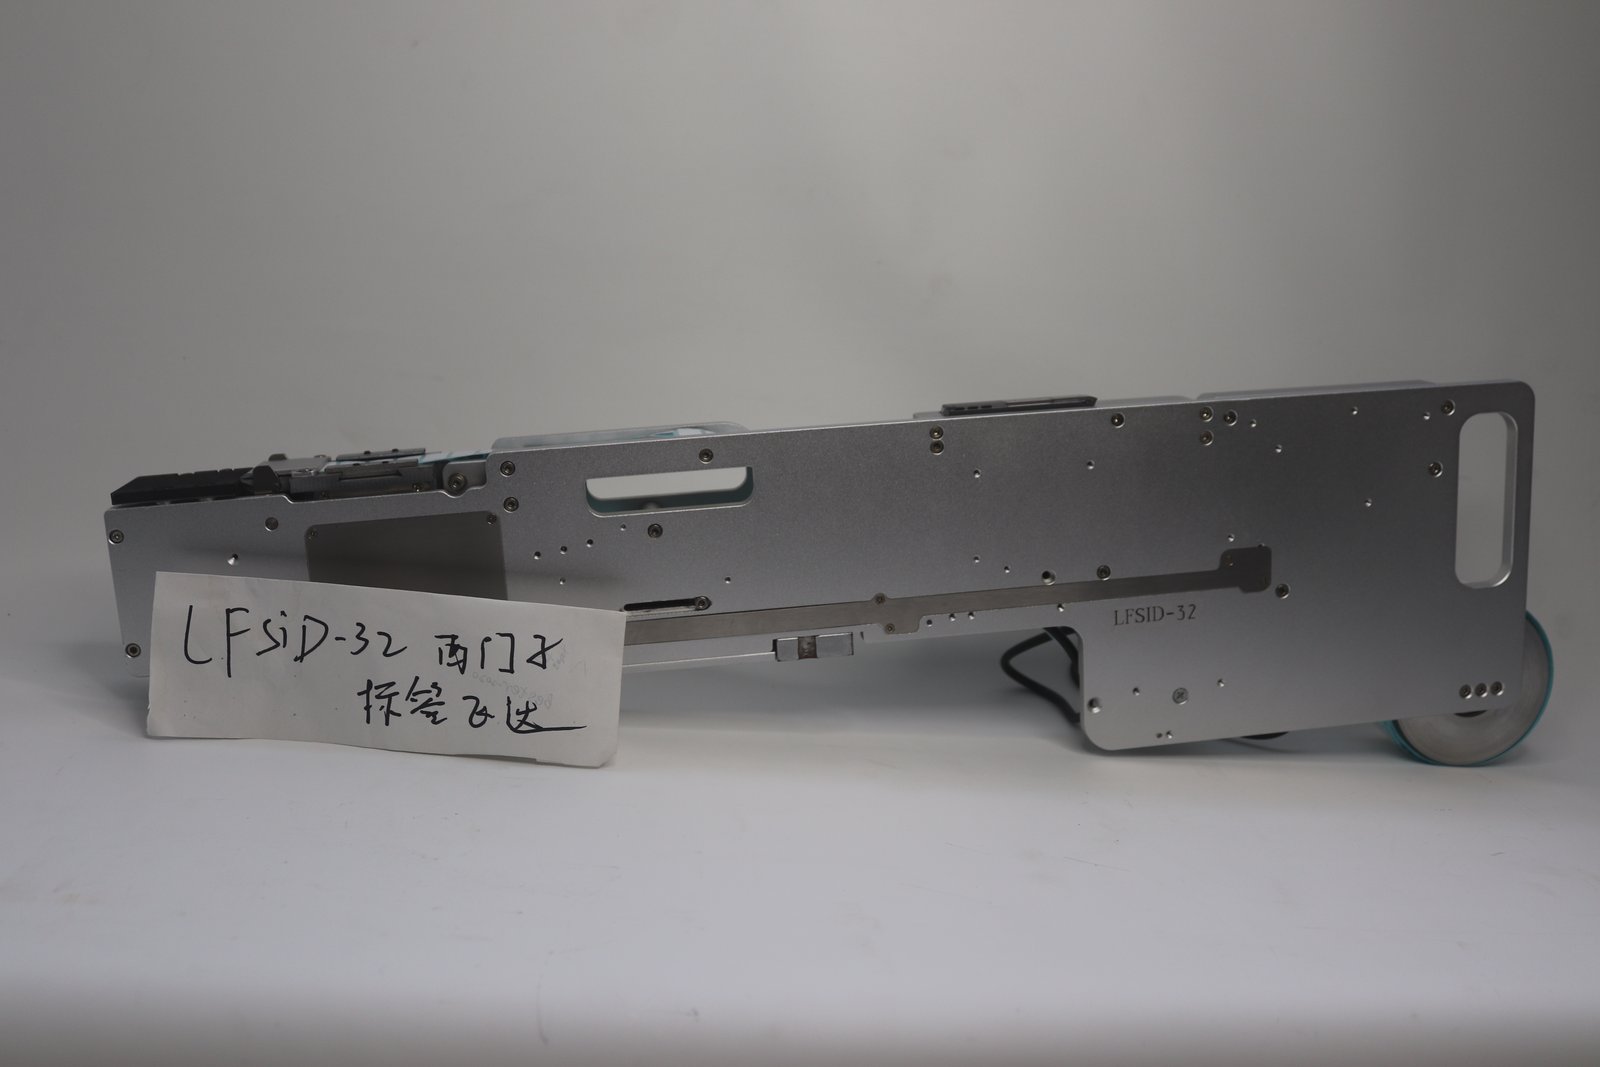
三、貼片機品牌、機型與站位:決定專用款還是標準款
同一個品牌,不同系列的接口和外形並不通用。雅馬哈的 YS 系列與 YV 系列在型號後綴上就分開寫;ASM 這邊,LFSID-100 對應 D 系列,LFSIX-60 對應 X 系列;三星(韓華)平台用 LFSUMSUNG-60。機型銘牌上的型號寫全,別只寫品牌。
站位也要說:準備裝在哪個站位、相鄰站位有沒有空間、機台上還有沒有其它供料器要挪。窄機身機型在小站位裡能省出位置,但省位方案得先知道現場尺寸才能給。
四、每班用量與換料節奏:決定列數和備機
一天幾個班、每班消耗多少張標籤、換料幾次、產線上幾台貼片機。這幾個數決定選幾列(型號表裡列數從 1 列到 14 列都有)以及料輪大小;產線停機換料的時間損耗,通常比設備本身的差價更值得算。數量怎麼配,可參考一條產線要配幾台標籤飛達。
順帶說清三件事
- 換機還是首次上線:是否已有同類設備在用,決定要不要改機、加信號線、配安裝附件。
- 特殊結構需求:打孔、後撤、下剝、裁切、易撕貼這些結構在型號表裡各有對應段,按標籤材質與剝離方式確認,別等到報價階段才發現選的是常規結構。
- 收貨地與幣種:國內按人民幣口徑報價,出口按美元口徑,貿易術語隨收貨地確認,具體條款以報價單為準。
兩個常見的返工點
- 只報寬度不報長度:寬度選對了檔,裝料時才發現標籤長度超出後撤或打孔結構的行程,結構要重選。
- 用量按旺季峰值報:按出貨高峰的班產報數,型號往大選一檔,平時小批量跑起來並不需要那麼大的裝載量,選型和使用場景對不上。
省事的做法:拍三張照片
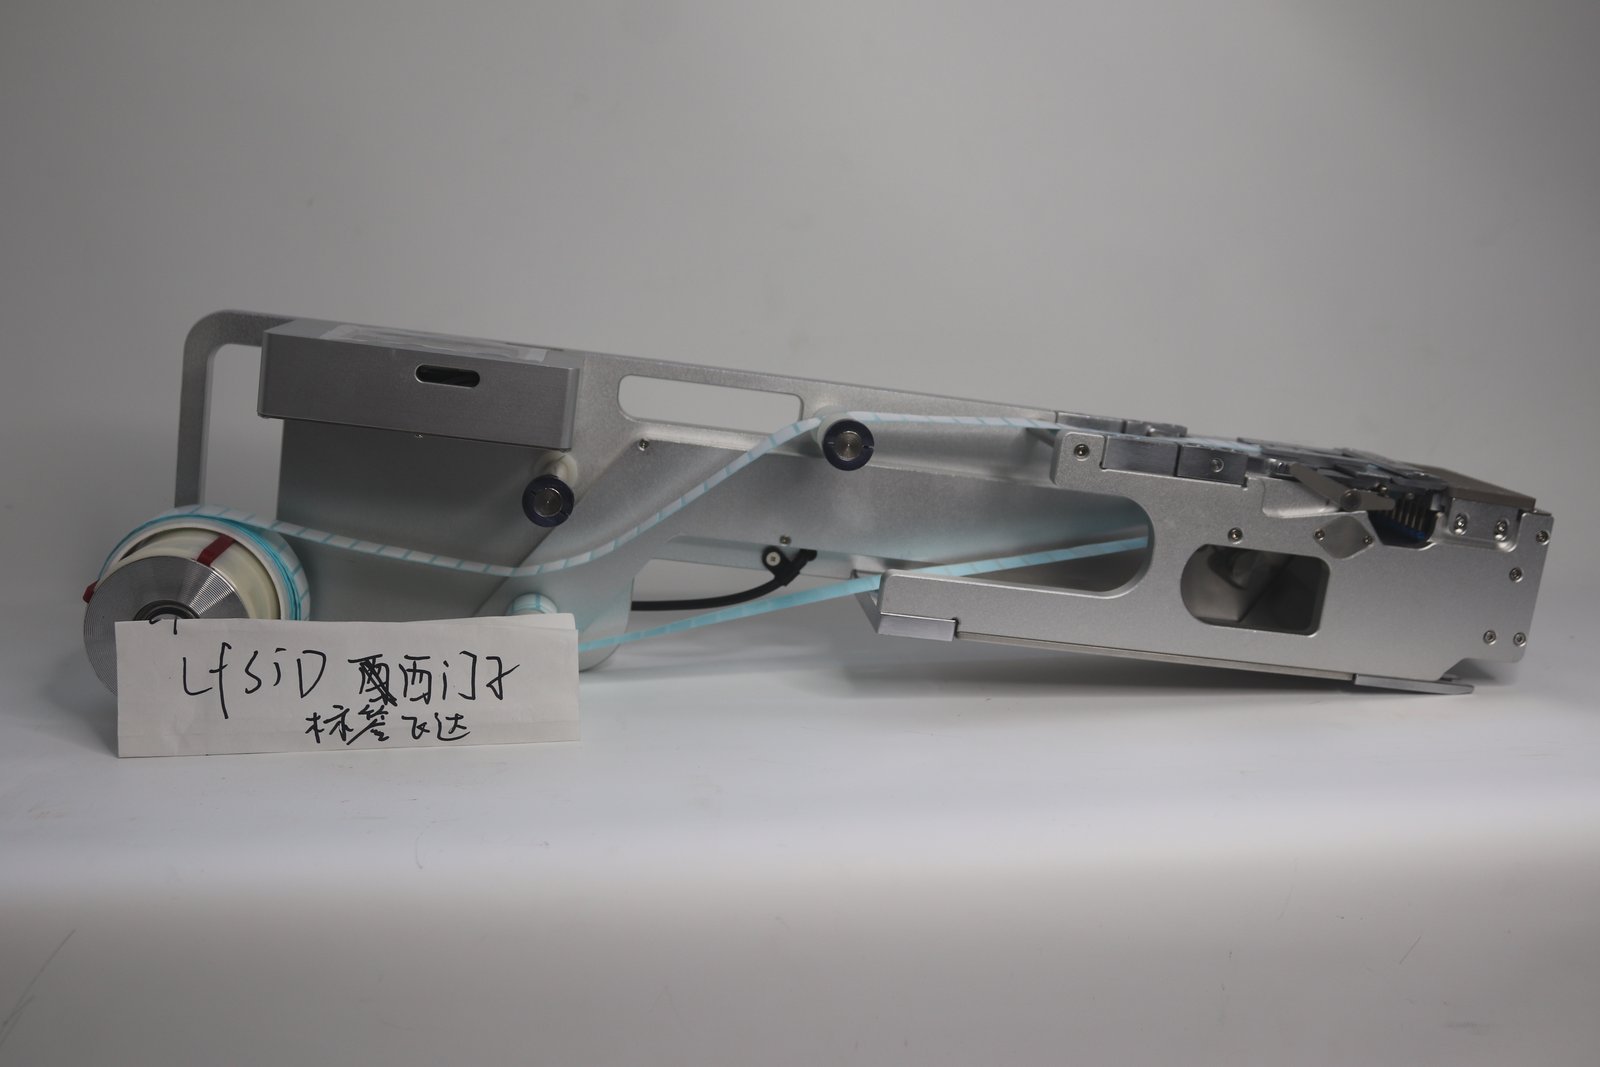
整捲標籤、一張標籤連底紙、貼片機型號銘牌,三張手機照片加一句「每班用多少」,基本就能定型號和價格。圖片比文字描述準,也省掉來回問。
報給我們時帶這幾項
| 項目 | 怎麼給 | 決定什麼 |
|---|---|---|
| 標籤尺寸 | 圖紙或實測長×寬、單張間距 | 型號檔位、能不能走 |
| 標籤長度 | 實測值,註明是否超過 40 mm | 結構是否要改 |
| 料輪規格 | 內徑、外徑、捲裝量 | 換料頻次、裝載量 |
| 底紙材質 | 格拉辛 / PET,附照片 | 剝離刀方向、起始速度 |
| 貼片機 | 品牌+銘牌型號+站位 | 專用款或標準款、外形 |
| 用量 | 每班張數、換料次數、機台數 | 列數、備機數量 |
| 現用設備 | 有無同類設備、是否需要改機 | 附件與施工量 |
型號分檔與適配平台見標籤飛達;拿不準的項,把照片和現場情況發過來,先確認再報價。