
結論
醫療電子和器械上的標籤大致兩類:一類是產線上的追溯標籤(PCBA 序列號、二維碼、UDI 條碼),尺寸小、位置要求穩;另一類是產品本身的指示與合規標籤,材質多為合成紙、PET、麥拉。兩類都是卷式來料,都能走標籤飛達。
難點在小。標籤越小,剝離和取料位置對走料精度的敏感度越高,光纖和供料位置這兩項調不穩,取料位就會時有時無。
小標籤的三個尺寸事實
- 標籤寬度下限:LFSID-32 與 LFPANA-32 的標籤寬是 2–23 mm,LFJUKI-32 是 5–23 mm;
- 標籤長度下限:2 mm;
- 定位精度:系列通用定位精度 ±0.2 mm,角度精度 ±0.5°。
這兩項精度落在兩處機構上:光纖判定料位,觸屏微調供料位置。
光纖判定:小標籤尤其吃這一條
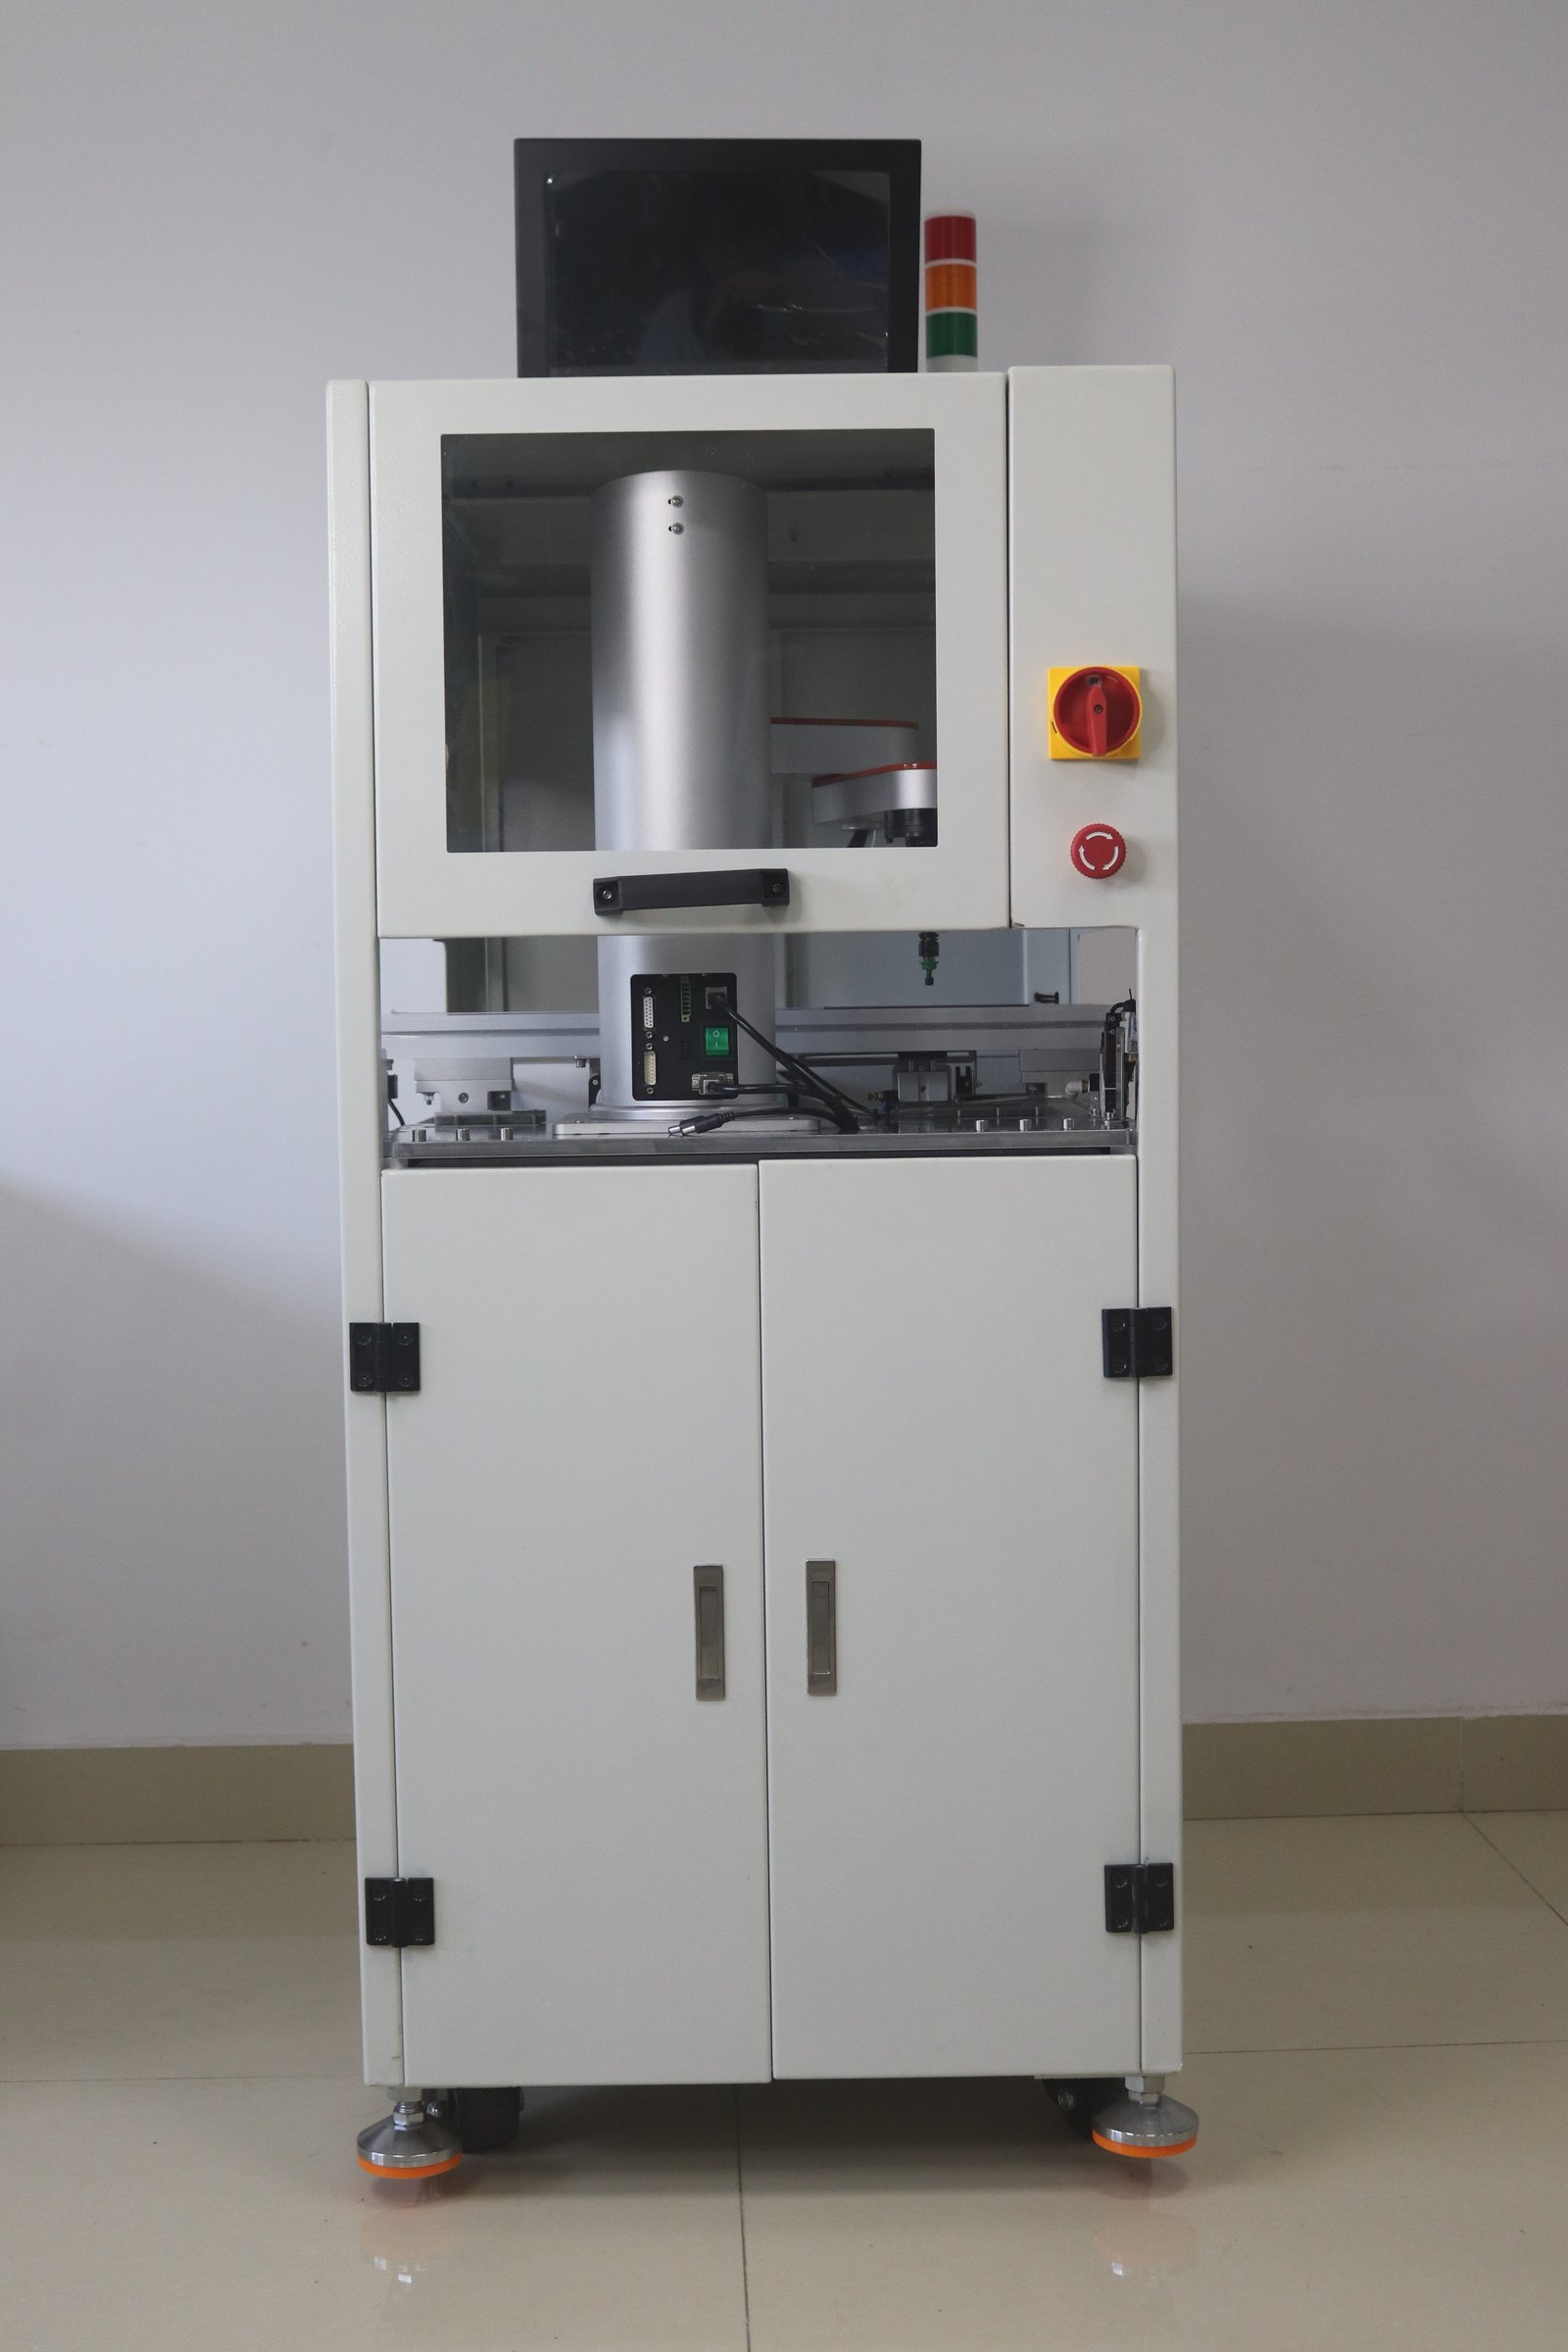
說明書對光纖寫得很具體:標籤在光纖點上時,放大器產生對應感應值;工作設定值大於感應值且指示燈亮,判定有料;設定值比無料狀態下的值大 200 即可。
小標籤在料帶上佔的位置小,光纖點稍偏就會誤判。判成有料時飛達不送料,取料位是空的;判成無料時會一直往前送。
供料位置與供料速度要分開看
- 供料位置:即送料距離,按標籤大小調。標籤往上翹或送得過多,說明供料位置偏大;標籤送不到位,就加大供料位置;
- 供料速度:加大或減少時,供料位置要對應微調。不追貼片速度的場合把速度設在 30–50 區間,走料更穩;
- 供料延時:單位 0.1 s。機械手取料慢、送標快時用它,等取完再走。
追溯標籤的尺寸決定了它不適合高速走料。寧可把速度降下來,換來取料位穩定。
小標籤的剝離
說明書有一條專門衝著小標籤寫:難剝離的小標籤,把剝離刀片換到角度更小的一面。
底紙形式也影響剝離。片料與卷料的底紙不一樣,卷料底紙連續,剝離刀口固定在同一個位置,換料時要重新對刀位。
料輪規格與換料
料卷內徑按 76.2 mm 走,外徑 200 mm 以內,套到標籤安裝軸套後用擋圈限位,避免左右擺動。換料時重新對兩處:導向限寬塊按料卷寬度移位,壓片高度按標籤厚度調。
醫療產線多為小批量、換型頻繁,換一次料要對三處位置,這是停機時間的主要來源。同一支飛達能兼容多種標籤,前提是換料動作按順序做完。
片料還是卷料
追溯標籤如果是預切單張來料,走片料款更對路:PLF-100 / PLF-200 / PLF-300 按剝標寬度分檔。連續卷式來料則用卷料標籤飛達。兩種來料的底紙不同,剝離方式也不同,選型前先確認來料形式。
省空間與多列
機台空間緊時用 MINI 系列:LFSID-60M 的標籤寬是 5–59 mm,LFSID-100M 是 5–98 mm,機身更短,適合塞在近端站位。
一塊板上有多顆相同標籤時用多列取料,把一次走料拆給多個取料位,減少走料次數。
報規格時帶這幾項
標籤圖樣與尺寸(寬×長)、材質與底紙、單板用量、貼片機型號、是否要讓飛達給貼片機有料信號、現場有無潔淨或防靜電要求。
延伸閱讀:標籤飛達、3C 小標籤怎麼供料。