結論
標籤飛達上機之後,常遇到兩個問題:一個是空送,貼片機吸嘴過來取不到標籤;另一個是送不到位,標籤位置偏,吸嘴取偏。這兩類問題多數不是設備壞了,而是供料位置、供料速度、供料延時三個參數沒有和貼片機的取料節拍對上。
三個參數各管一段
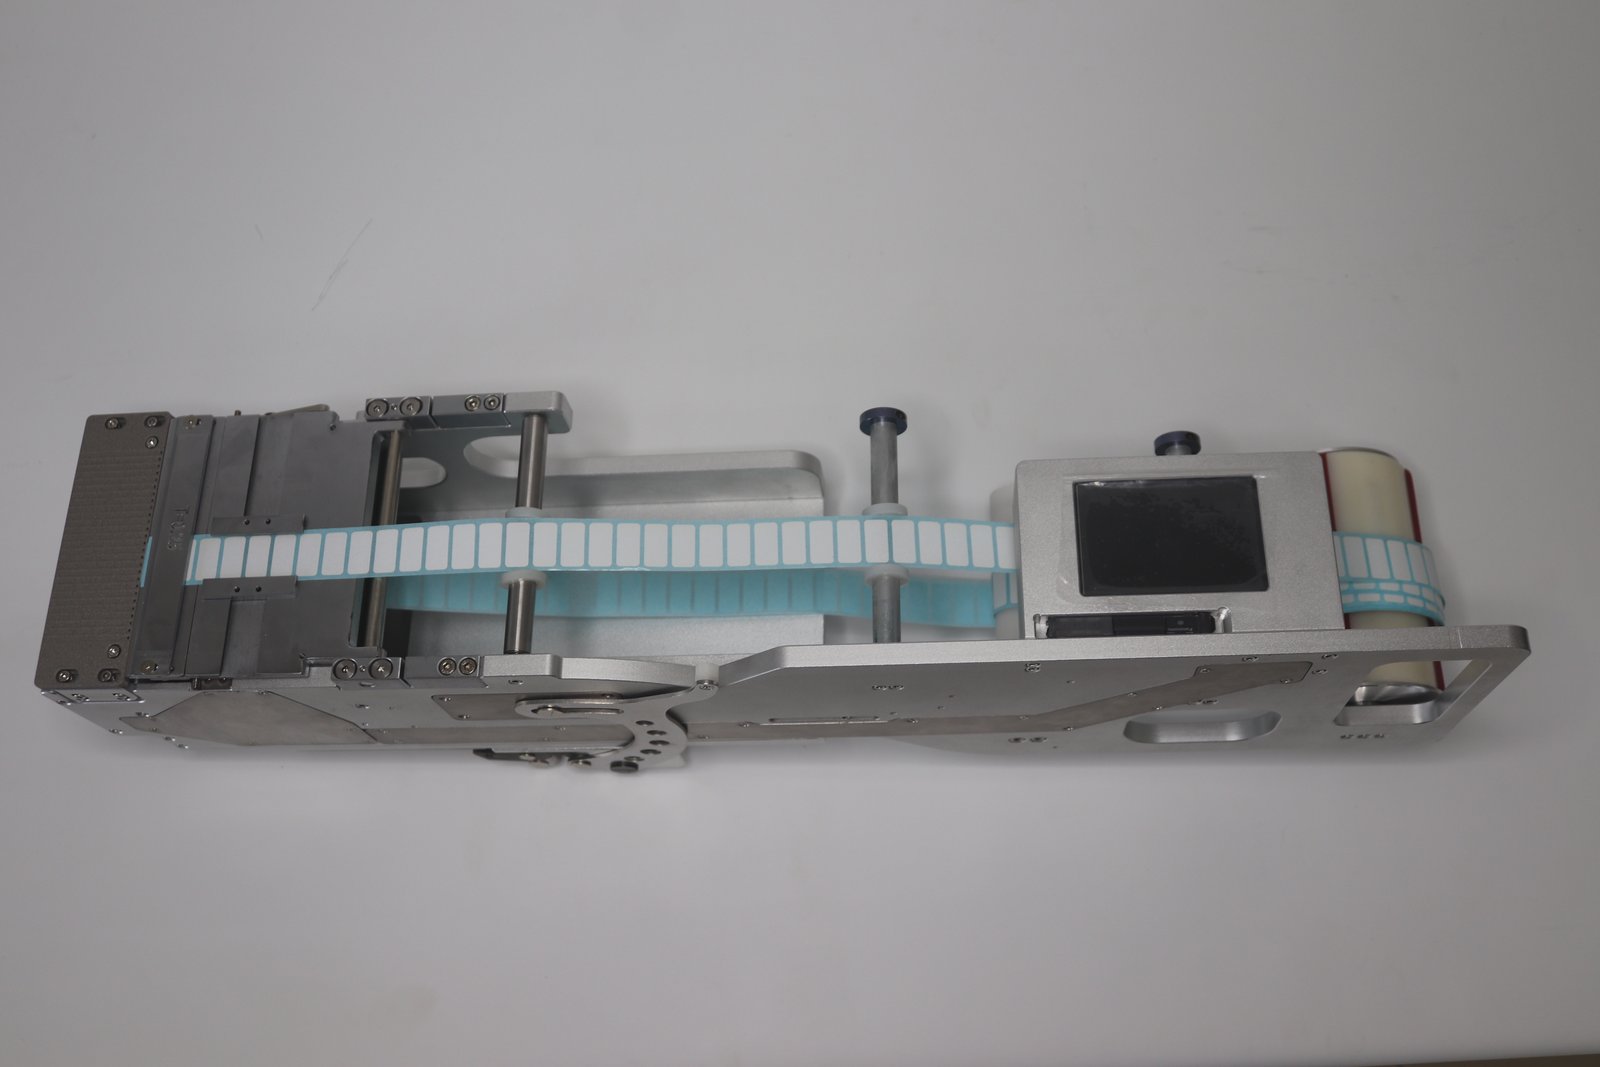
以 BestFeeder 標籤飛達 LFSID-100 為例,供料速度在 1–100 之間可調,另外兩個參數按標籤大小設定:
- 供料位置:管送料距離,按標籤大小調。標籤往上翹或者送太多,說明供料位置偏大;標籤送不到位,可以增加供料位置;
- 供料速度:在標籤剝離完成的前提下,速度加大或減小後,供料位置要跟著微調。不追求貼片速度時,說明書建議設 30–50,保持供料穩定;
- 供料延時:送完一個料後隔一段時間再送下一個,單位 0.1s。機械手取料慢、送標速度快的時候,可以設延時。
供料位置和供料速度是聯動關係:改一個,另一個要跟著微調,這也是很多人調完反而更偏的原因。
誰管送料:兩種聯機方式
- 由貼片機控送料:介面把「送料信號選擇」設為「用」,貼片機從綠色線給飛達一個 0V 信號,飛達才送標。這種方式下送料節奏跟著貼片機走,適合節拍固定的量產;
- 飛達自動送料:介面把「送料信號選擇」設為「不用」,飛達在料台無標籤時自動送標。適合貼片機取料節奏不固定,或貼片機不提供送料信號的場合。
貼片機需要飛達給出有標信號時,把「有料信號選擇」設為「用」,飛達有標籤時通過黃色線給貼片機一個 0V 信號。
空送與送不到位的排查順序
- 先看光纖檢測。光纖工作設定值要比無料狀態大 200,設定值大於感應值且亮燈時判為有料。這個值沒調好,飛達會誤判有料而空送;
- 再看供料位置。標籤沒到取料位就增加,標籤翹起就減小;
- 最後看供料延時。貼片機取料慢、送標快,缺延時會造成標籤被提前送走。
光纖怎麼定標
說明書給的做法是:把工作設定值調到比無料狀態下的感應值大 200。光纖工作設定值大於感應值並且亮燈,判為檢測到有料;設定值小於感應值,判為無料。調大、調小各有對應按鍵。
標籤透光率不同,同一個設定值不一定通用,換料後建議復檢一次。
多列供料時的節拍
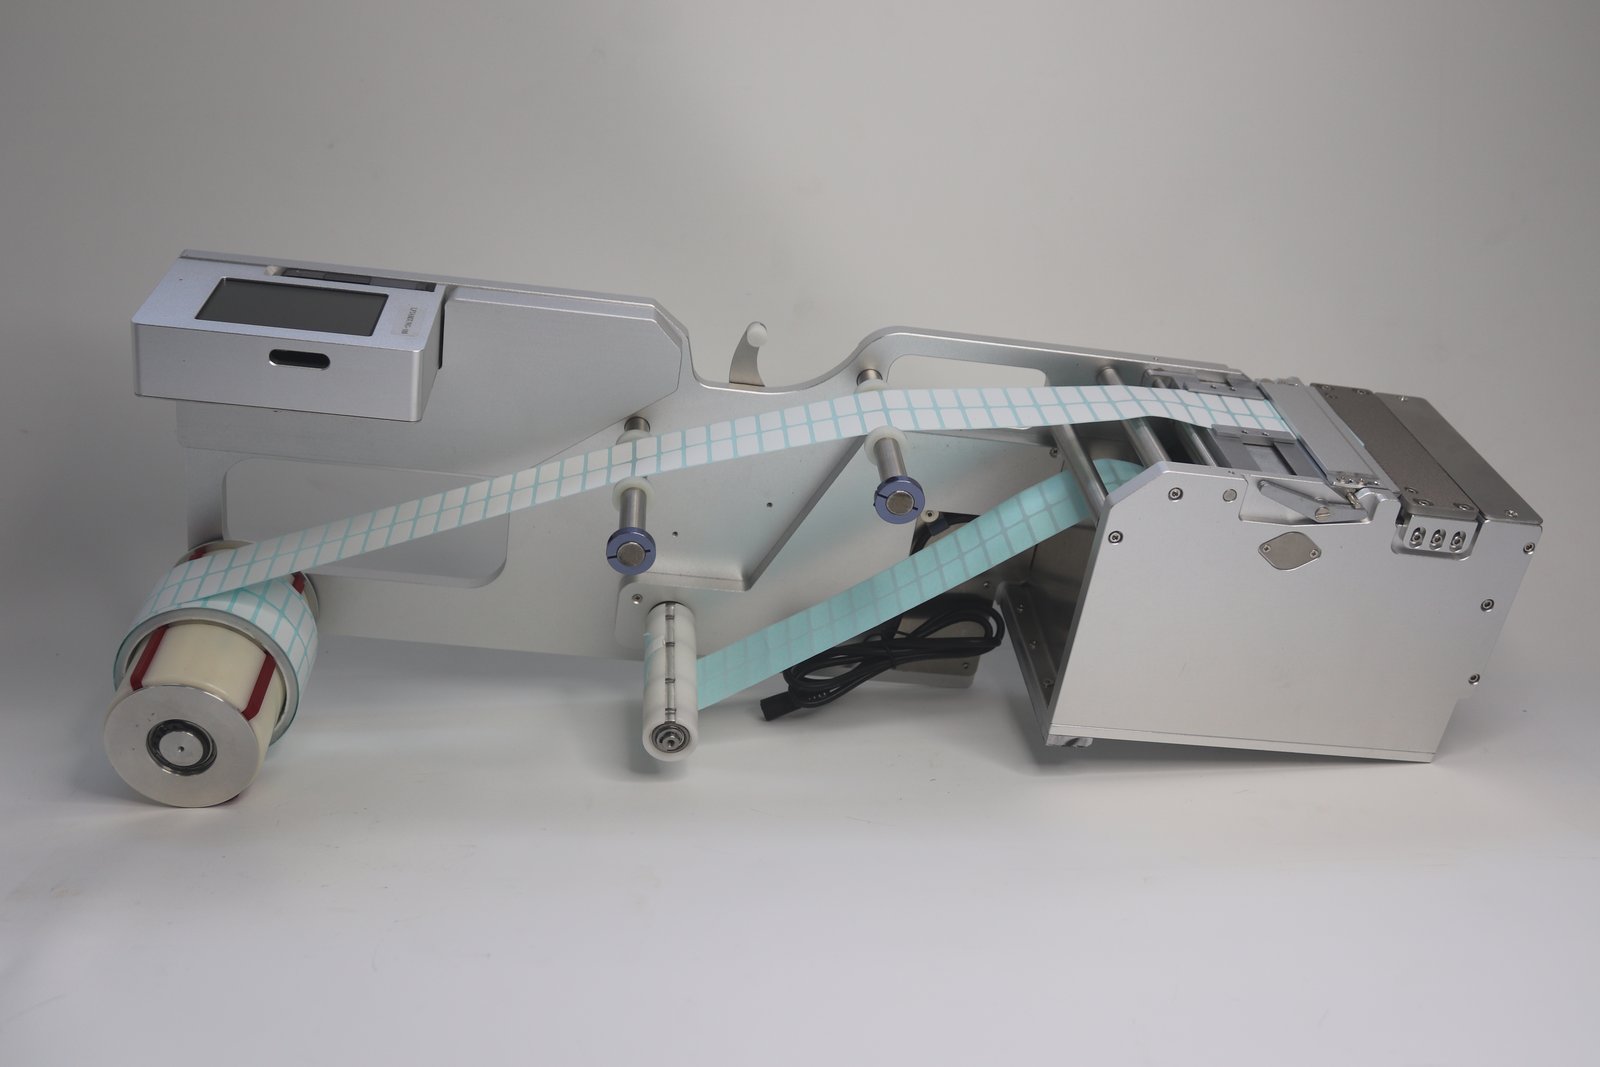
同一排多列取料時,一次送料要同時滿足多個取料位。列數與標籤寬度相關:標籤越窄,能排的列越多。多列款的剝標刀與光纖檢測路數按列配置,送料步距要按實際料盤排布確認,否則會出現某幾列送到位、某幾列偏。
換線時先對這幾項
- 料輪規格與安裝:擋圈限位、導向限寬塊、壓片高度按新料調整;
- 光纖設定值:換料後復檢;
- 三個供料參數:位置、速度、延時按標籤大小重設;
- 聯機信號:確認送料信號與有料信號的設定沒被上一批的參數覆蓋。
報規格時帶這幾項
標籤寬度與長度、單板用量與列數、貼片機型號與機型系列、現有供料器的工作模式、是否需要用貼片機信號控制送料。
延伸閱讀:標籤飛達、推送式與後撤式剝離怎麼選。