
結論
片料飛達和捲料飛達的差別,不在送料機構,而在每一片料都要走完一條完整的動作鏈:換片料信號進來、料頭送到料台、撕掉上膜、吸嘴吸片、料台夾住、兩段送料、輸出送料 OK 信號。鏈上任何一段時序對不上,表現出來都是取不到料,或者一次來兩片。
下面引用的參數名與取值口徑,取自 BestFeeder 片料飛達隨機說明書。片料線有 PLF-100、PLF-200、PLF-300 三個型號,剝標寬度與料倉深度按型號區分,觸摸屏參數項與邏輯是同一套,具體數值以隨機說明書和出廠設置單為準。
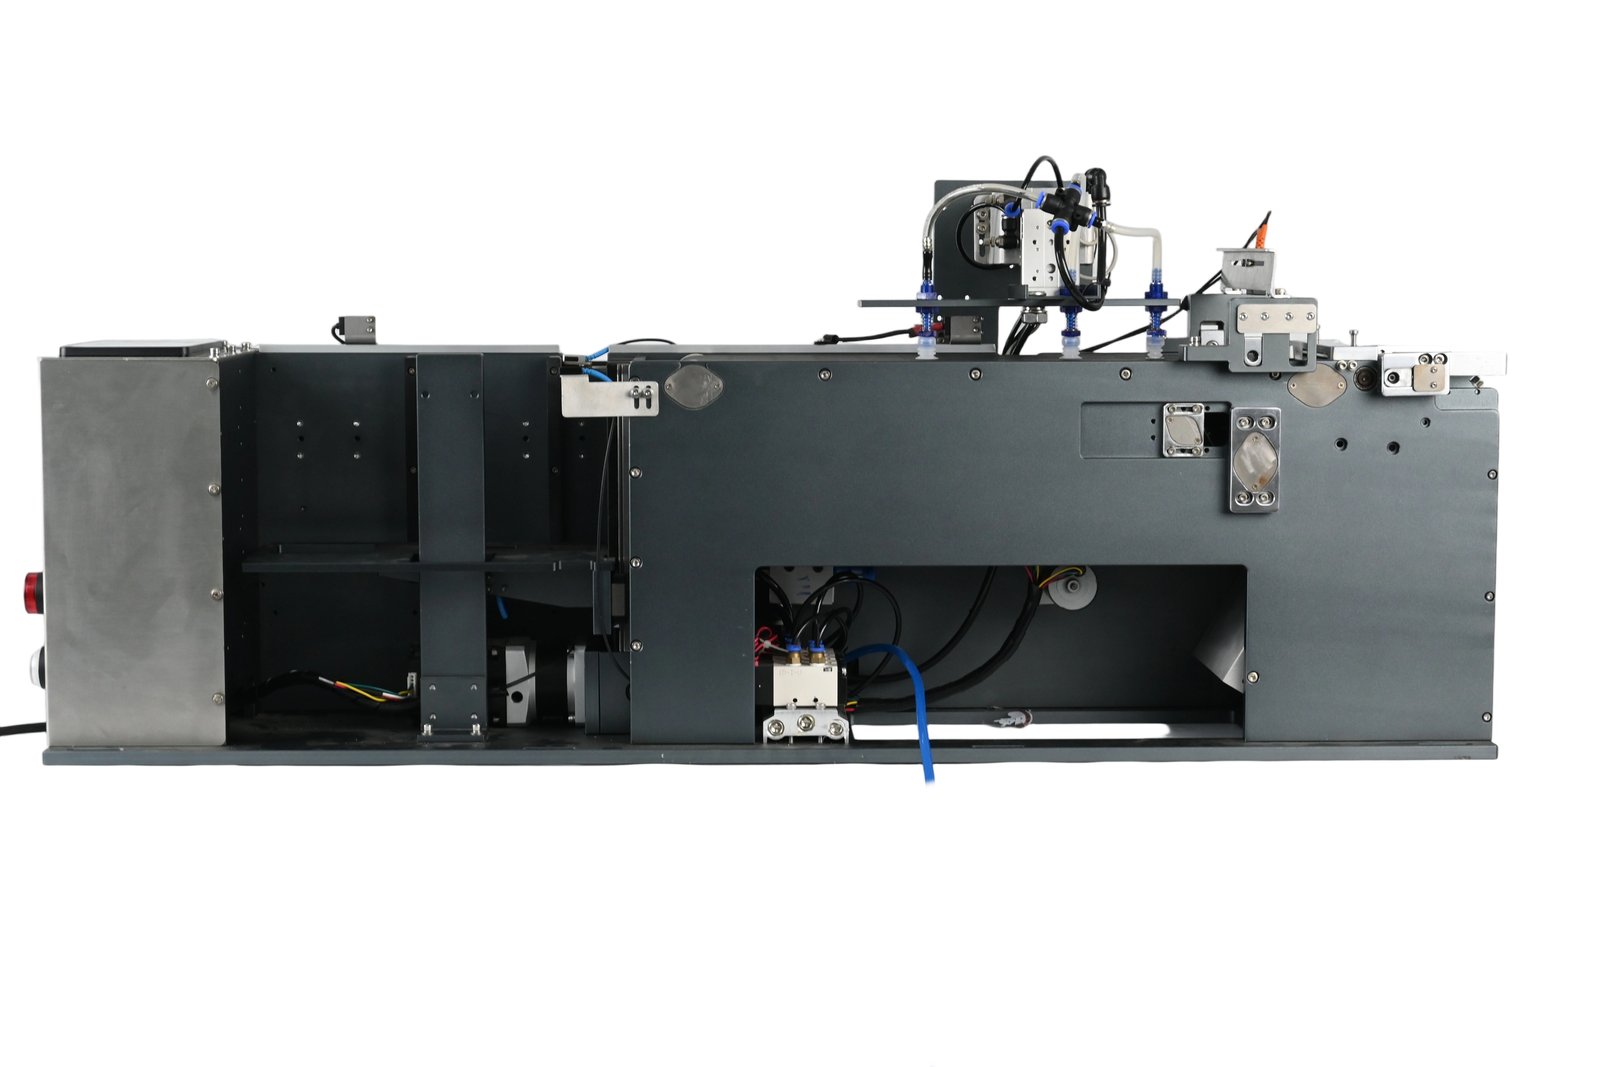
圖:片料供料器機身(廠內實拍)
一、先看動作鏈斷在哪一段
- 回原啟動:各電機回原點。首次開機要執行一次,斷電重上電也建議先回原,否則升降台與送料機構的零點不成立。
- 自動 / 手動 / 暫停:自動是生產流程;手動用於裝料和測試氣缸動作;暫停只中斷下一步動作,不退出流程。
- 生產計數與 UPH:送一排標記 1,長按清零;UPH 是每小時計數,用來判斷速度是不是設得太保守。
動作鏈斷在哪一段,用手動模式逐段點動一遍就能看出來:能吸不能送,問題在送料段;能送吸不起來,問題在吸料與撕膜段。
二、撕膜:沒上膜的料先把按鈕切過去
片料來料有的帶一層上膜,有的不帶。屏幕上「未撕膜」這個狀態按鈕可手動選擇:料上沒膜,就點成已撕膜,下一次動作不再執行撕膜。開關畫面裡的「撕膜」開關決定撕膜功能是否啟用。
撕膜由四組時間參數控制:吸上膜氣缸下降時間、吸上膜真空 OK 延時、吸膜抖動時間與抖動次數、拋膜吹氣時間與拋膜後吸氣時間。膜吸不住,先看真空 OK 延時夠不夠;膜邊粘得緊的料,抖動次數給少了撕不乾淨,多出來的膜邊會跟著片料進料台。
三、吸料與放料:三個延時決定取不取得到
吸片料這一段有四個參數:吸片料下降時間、吸片料真空 OK 延時、吸片料抖動時間與次數、放片料時間。
現場常調的是真空 OK 延時。太短,真空還沒建立就判定吸住,抬起來掉片;太長,節拍被拖慢,料台等不到片。放片料時間決定氣缸停多久再鬆氣,時間不夠,片料還在下降行程裡就鬆開,落位會偏。
開關畫面裡的吸片料真空檢測、吸上膜真空檢測是報警用的,正常生產時開著。排查時臨時關掉,可以區分真空沒建立和檢測誤報,定位完要開回去。
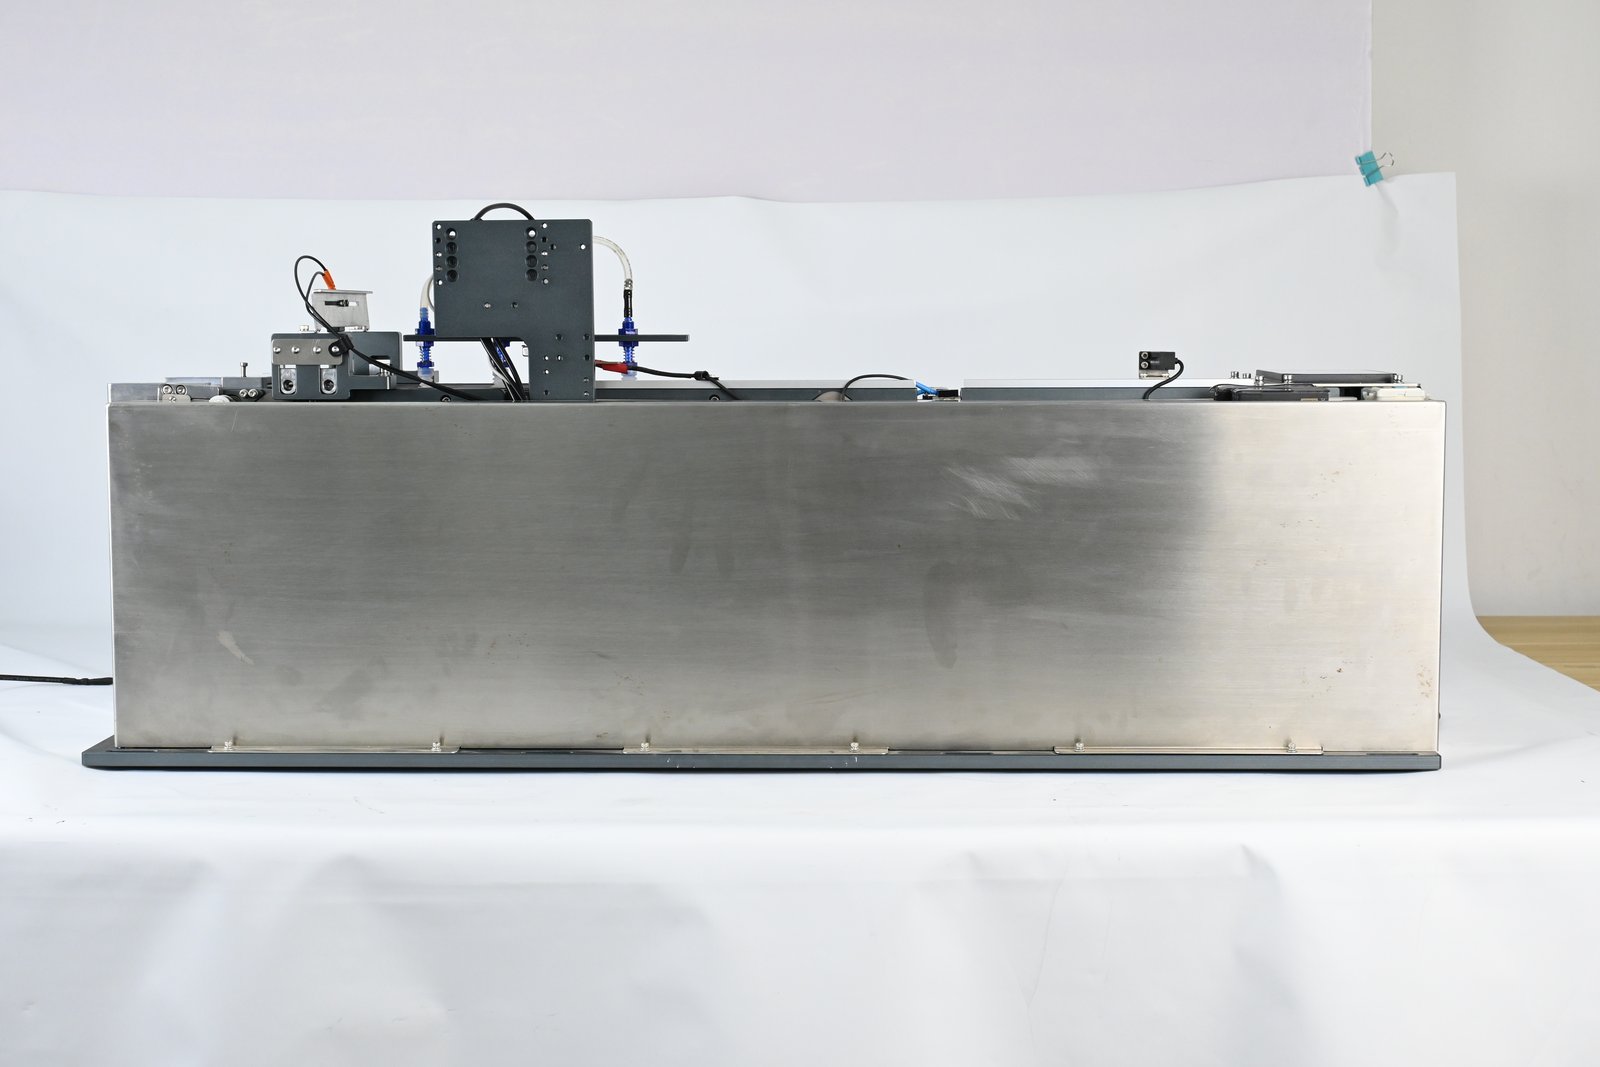
圖:片料供料器另一側結構(廠內實拍)
四、送料長度分兩段,超時報警也分開設
| 參數 | 對應位置 |
|---|---|
| 料頭送料長度 | 片料料頭從換料感應器到料台氣缸夾料的距離 |
| 一段送料長度 | 片料走到光纖位置的距離 |
| 二段送料長度 | 片料被光纖感應到之後再走的距離 |
加減速也能分開設。一段把料從靜止拉到目標速度,二段是短距離精定位;二段加減速給大了,片料容易衝過光纖位置,表現為送過頭。
超時報警同樣是分開的兩條:料頭送料超時報警延時對應換片料信號在該時間內未檢測到信號;一段送料超時報警延時對應料台已夾料但有料光纖在該時間內沒感應到片料。報警指向哪一條,就是哪一段斷的。
另外三個延時與信號有關:送料檢測有料延時,指送完料後過這段延時才輸出 OK 信號;送料檢測無料延時,指無料時過這段延時送下一排;送料 OK 斷開延時,指沒料後過這段延時才斷開 OK 信號。這三個值偏大,貼片機會覺得飛達反應慢;偏小,信號抖動會讓機器反覆要料。
五、升降台:先回原,再談步長
升降台負責把料倉裡的片料一級一級頂上來,參數分四組:手動速度、自動速度、初次上升速度與初次上升步長、上升步長與循環上升計數。回原之後那次上升走的是初次速度與初次步長,之後按上升步長走。初次步長設小,首片料到不了吸料位;設大,吸嘴壓到料。
檢測有兩條延時:無料檢測延時、有料檢測延時,另有換片料信號無料延時。延時太短,升降過程中信號還在跳變就執行下一步,會出現吸空;太長,缺料提醒滯後,機器空跑。
開關畫面裡的「預吸料」和參數裡的「預吸送料計數」是一組:換片料信號斷開後可提前吸片料,一段送料連續多少次感應不到料就觸發預吸。多品種小批量的線上,這兩項能減少等料的空轉。
六、六腳接線與外部送料
| 腳位 | 定義 |
|---|---|
| 1 腳 | 24 V |
| 2 腳 | 0 V |
| 3 腳 | 送料 OK 信號,0 V 輸出,料台剝離一排標後輸出 |
| 4 腳 | 貼標機要料信號,0 V 輸入,收到信號剝離一排標籤 |
| 5 腳 | 自動信號,0 V 輸出,飛達自動模式開啟 |
| 6 腳 | 無料提醒,0 V 輸出,料倉用完料時提醒換料 |
開關畫面裡的「外部送料」打開後,每次送標都要收到外部送料信號才執行;不打開則由飛達按自身流程連續送。
七、維護與點檢五項
- 吸嘴口有無因受衝擊變形,內部有無雜物堵塞;
- 壓片料膠輥軸有無灰塵或碎屑,必要時用棉籤或布清潔;
- 料台上與光纖上有無遺留的元器件或其他雜物;
- 捲輪有無鬆動,各氣缸動作是否正常;
- 機器與升降台上有無異物。
吸嘴口變形這一項容易被忽略:它不影響吸住,但會讓片料落位偏一點,最終在貼標位置上體現出來,被當成精度問題查。片料線的型號與結構在片料標籤飛達產品頁有說明。
八、報給我們時帶這三樣
型號(PLF-100 / 200 / 300)、現象(空吸、雙片、送不到位、報警代碼)、參數畫面三頁的當前值截圖。有這三樣,多數問題不用拆機就能定位到具體哪一段延時。