
結論
上屏款標籤飛達(LFSID-S 系列)按標籤寬度分五檔:5–58、5–98、5–148、5–198、5–248 mm。選檔的辦法是把裸標寬度量出來往上對檔,而不是報一個約數。寬度每上一檔,機身尺寸和重量跟著變,機身寬度從 90 mm 一路到 380 mm,重量從 6.5 kg 到 20 kg,裝位和承重需要一併算進產線佈置裡。
一、五個檔位各自覆蓋到哪裡
LFSID-60S 覆蓋 5–58 mm,LFSID-100S 覆蓋 5–98 mm,LFSID-150S 覆蓋 5–148 mm,LFSID-200S 覆蓋 5–198 mm,LFSID-250S 覆蓋 5–248 mm。五檔的標籤長度範圍一致,都是 L2–40 mm。
一支飛達可以跑覆蓋範圍內所有尺寸的物料,支持單排,也支持多排。所以檔位定了,同一支設備就能兼顧小批量的幾種不同寬度標籤,不必每種標籤各配一支。反過來,標籤寬度超過所選檔位,只能換檔,不能靠調整解決。
量寬度的時候量的是標籤本身,不含底紙兩側留邊。標籤有圓角、有異形輪廓時,按外接矩形算寬度報給工廠。
二、寬度往上走,機身怎麼變
前四檔的機身長度和高度不變,都是 450 mm 和 320 mm,只有寬度在加:100S 是 450×90×320 mm,100S 到 150S 依次為 450×135×320 mm、450×170×320 mm,200S 是 450×220×320 mm。到 LFSID-250S,機身變成 570×380×410 mm,三個方向一起放大。
重量跟著漲得更明顯:60S 是 6.5 kg,100S 是 8 kg,150S 是 9.5 kg,200S 是 17 kg,250S 是 20 kg。200S 這一檔比前一檔多了 7.5 kg,機架或夾具的承重要按整機重量核,不能按空料時的重量核。
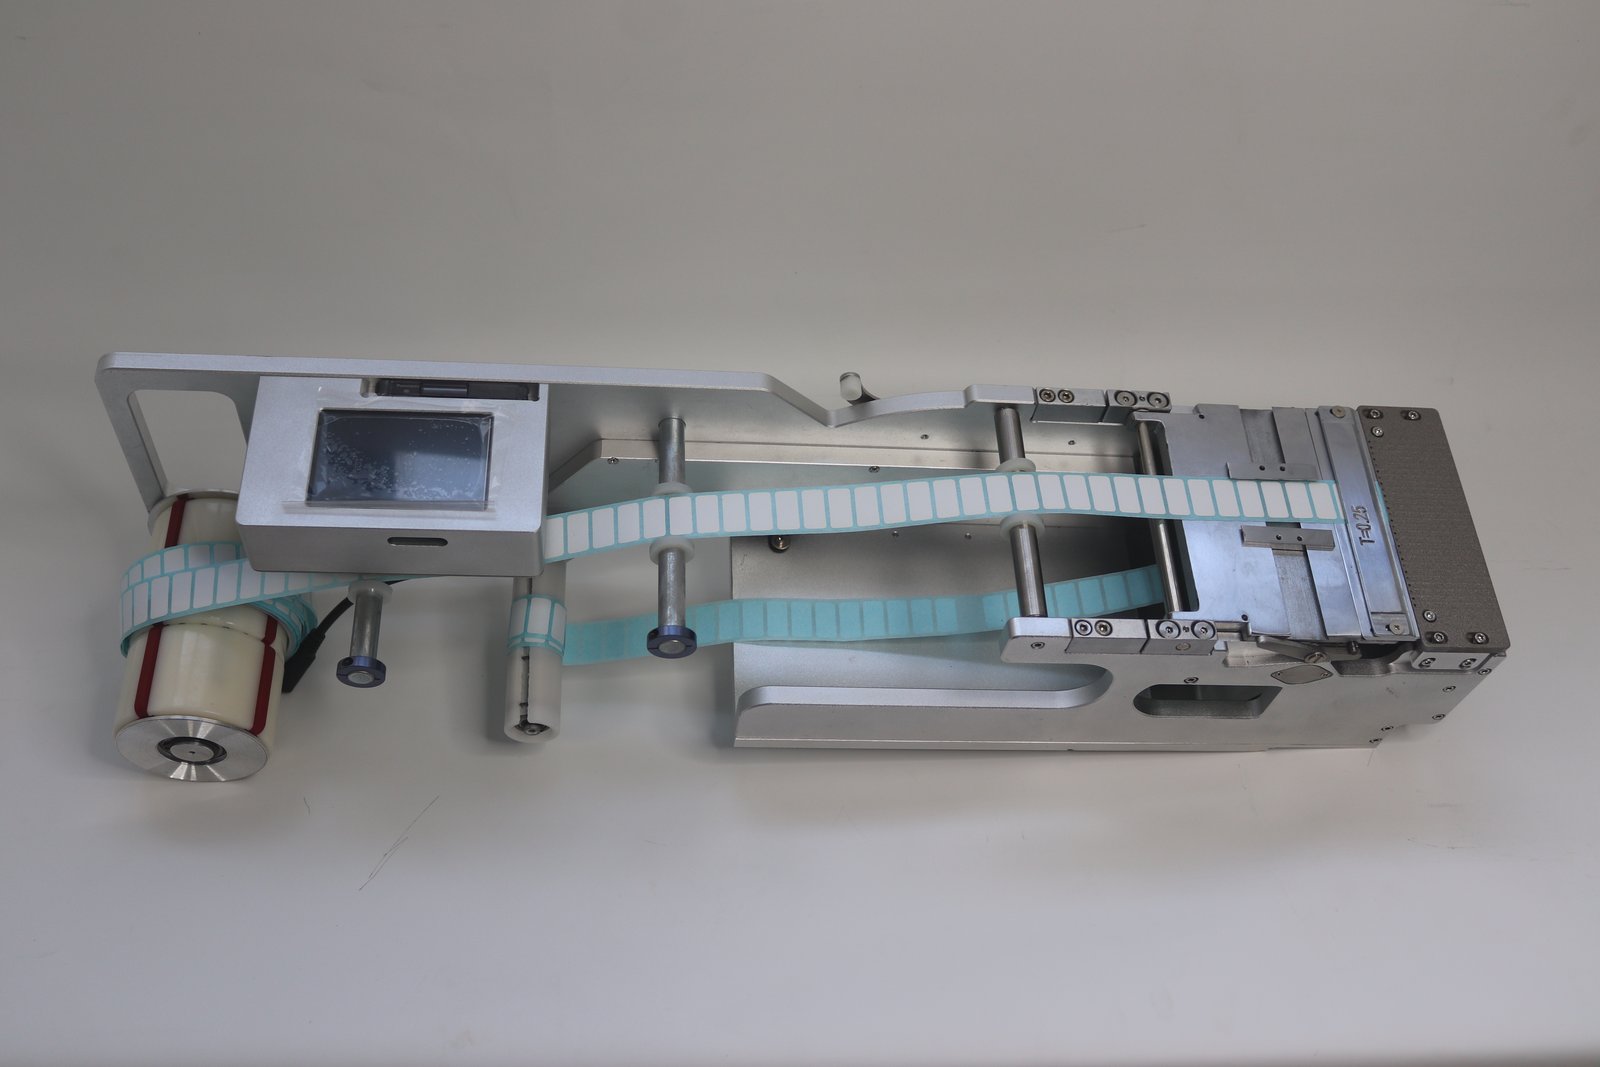
裝位要留的空間不只是機身尺寸。料卷要裝上去、要換、要處理卡料,前方和側方都得留出操作位置,寬度大的檔位尤其要留出橫向抽出的餘量。
三、列數和檢測路數同步放寬
五個檔位的列數上限分別是 6、8、12、14、14 列,檢測路數與列數一致。多列的意義是把同一條料帶上並排的多張標籤一次供出,換料次數隨之減少。檔位越大,機身裡能並排走的料道越多,列數上限也就越高。
列數怎麼選,取決於一塊板上貼幾張標籤、每班換幾次料。單列夠用就不必加列,加了列數機身體積和調試項目都會增加。列數與寬度的搭配邏輯在從單列升級到多列裡單獨講過。
四、上屏結構的裝法
上屏款的顯示屏朝上安裝,適配非標自動化設備與定製貼片機,裝法是把它固定在治具或機架上,而不是插進標準貼片機的料站。屏朝上之後,機身前方要留出操作人員站立看屏和按鍵的淨空,這一段淨空在佈置設備時經常被機架立柱佔掉,圖紙上先量出來。
上料方向分左上料和右上料兩種,同一檔位都提供。方向選哪邊,看料卷靠近哪一側、換料人員站在哪裡、以及相鄰設備的干涉情況。
五、穿料與調試的三個動點
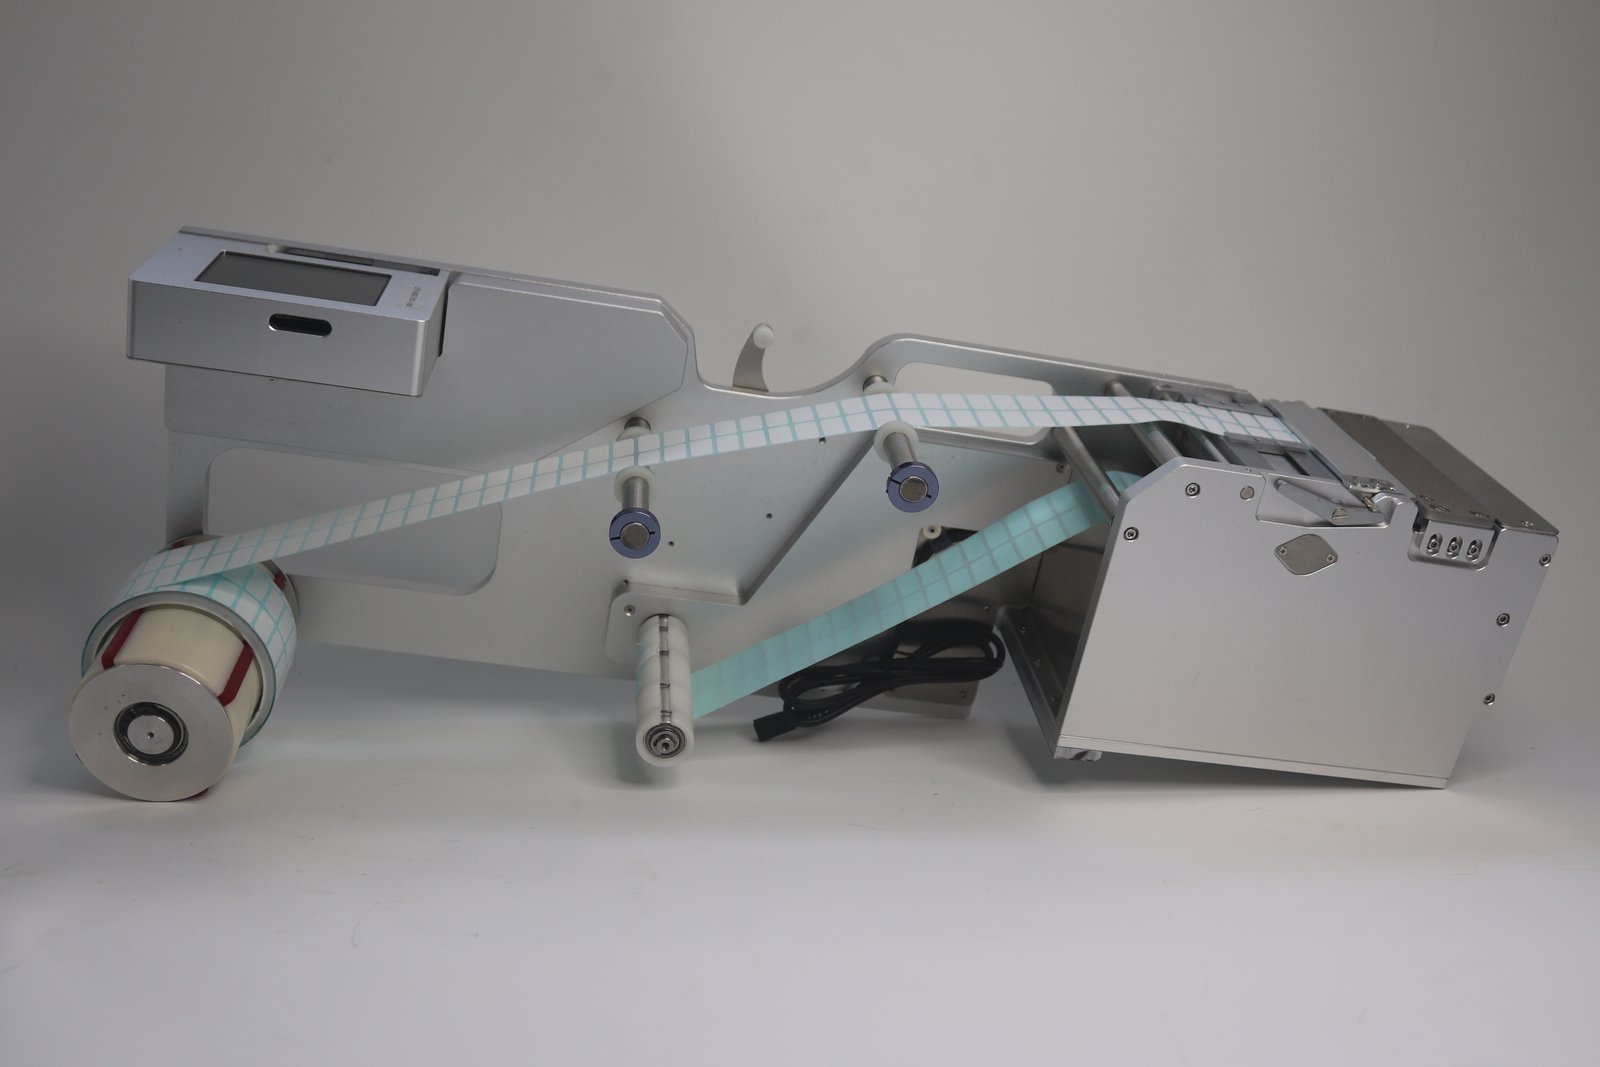
料卷從標籤安裝軸套開始,經過繞線軸,用擋圈給料卷限位,防止左右擺動。這一步在寬標籤上直接影響跑偏,擋圈沒貼住料卷邊緣,料帶就會往一側走。
導向限寬滑塊用內六角扳手鬆開裡面的米機螺絲,按料卷寬度把導向塊移到合適位置。壓片可以鬆緊四個米機螺絲,按標籤厚度調高度,標籤厚、底紙厚都要重新調一次。
供電是 24V,電流需大於 2 A,不要和大功率設備共用一個插頭。剝刀和接料平台不能受撞擊、不能沾髒污,這兩個件髒了或碰了,直接表現為漏標和偏移。
六、報給工廠的四個數
標籤寬度與長度(量裸標、按外接矩形)、並排的列數、裝到哪台設備或治具上、整機承重與前方淨空。四個數齊了,檔位和列數一輪就能定。型號與各檔參數在標籤飛達機型表可查,具體到某個型號頁也能對照。
寬標籤的物料常見於家電面板、汽車電子的追溯標與銘牌、包裝線的大張條碼,這類標籤單位面積大、單卷張數少,換料頻次比小標籤高,列數與檔位的取捨從換料節奏倒推會更準。