
結論
標籤飛達卡料,先別急著改供料參數。多數情況是穿料路徑上的可調件沒到位——料卷限位、導向限寬、壓片高度、出料台滑塊與夾料撥桿、剝離刀片方向、廢料回收。六處按順序過一遍,比反覆試參數快。
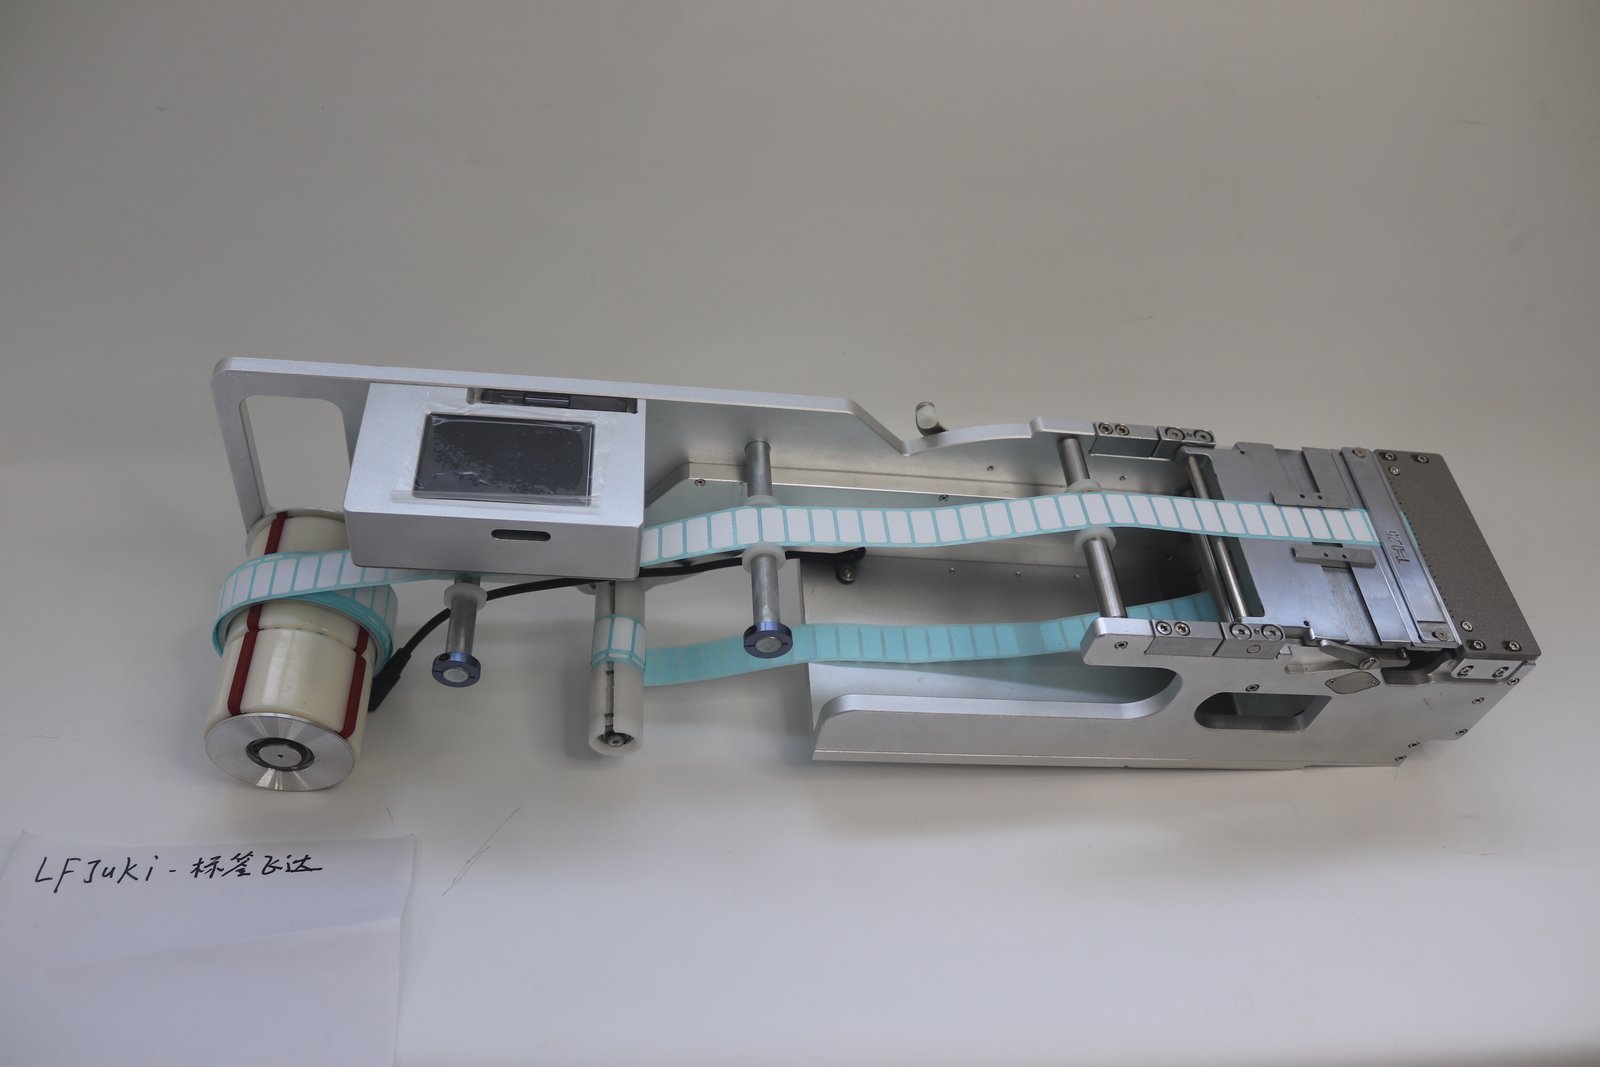
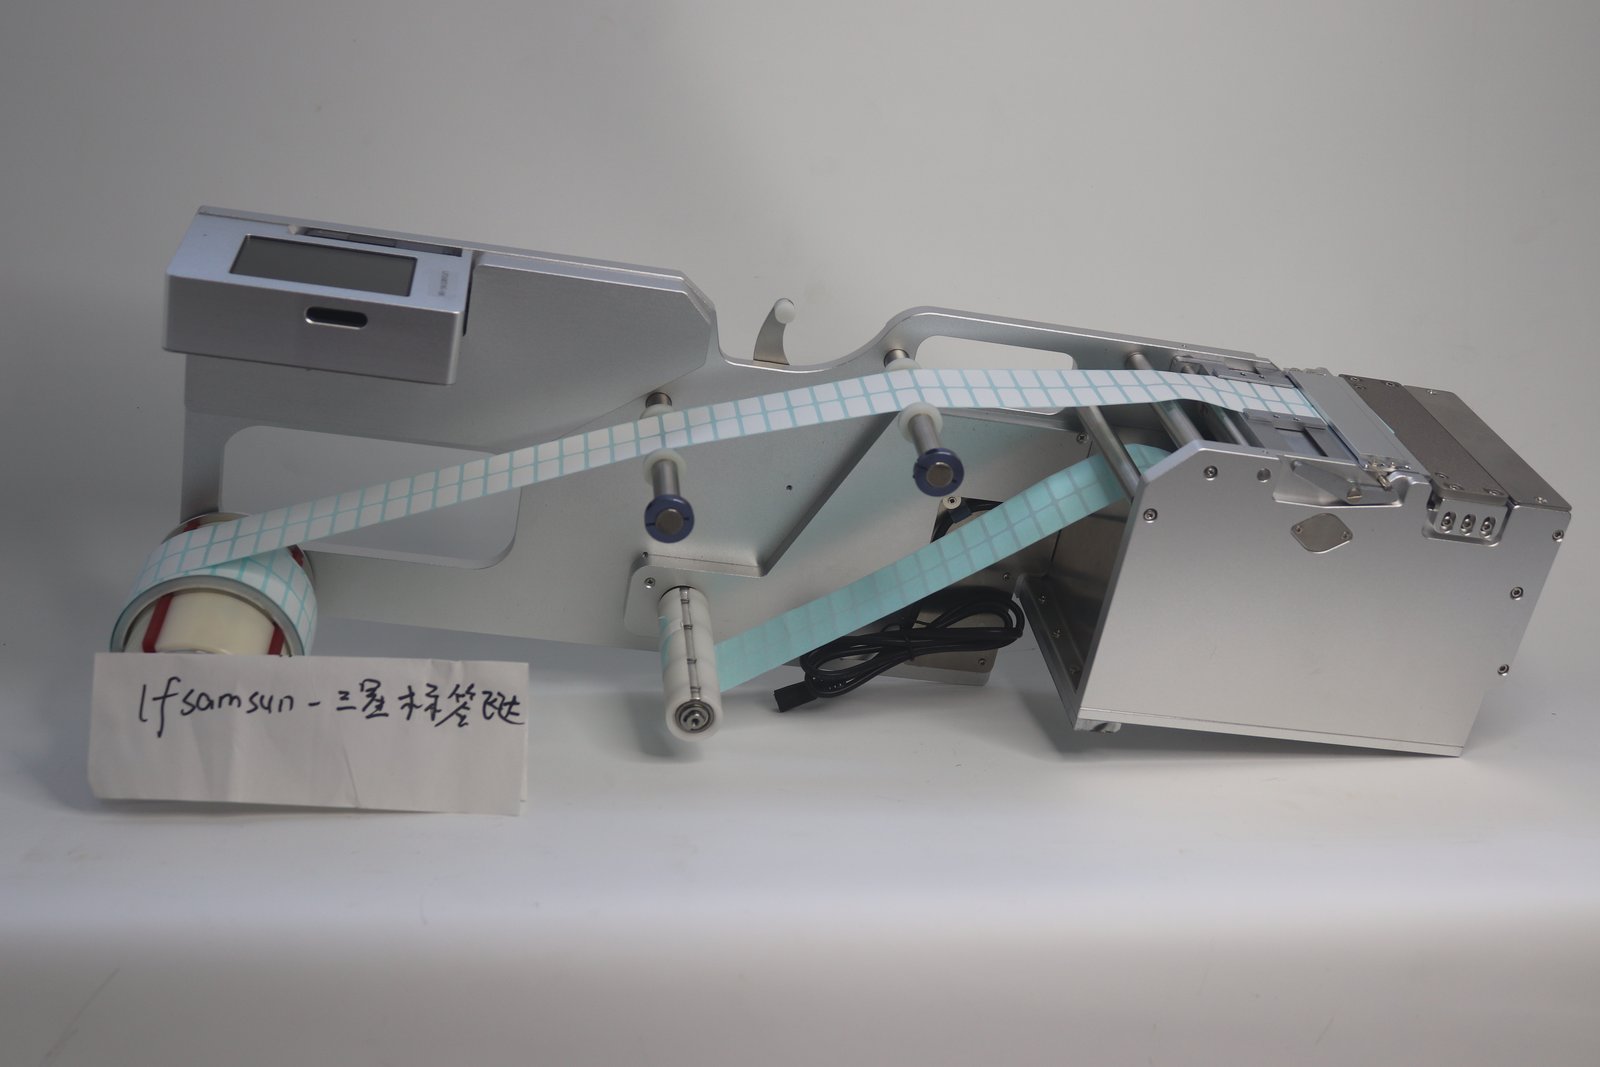
下面是 BestFeeder 標籤飛達 LFSID-100(上屏機型)、LFJUKI-32、LFSUMSUNG-60 幾份說明書的共同口徑,穿料結構基本一致,個別機型的調節位置有差異,本文逐處註明。
先分清:卡料,還是送料不准
卡料是料帶不再前進,電機空轉,或者料帶被繃緊。送料不准是料帶還在走,只是標籤停位偏——那屬於供料位置、供料速度、供料延時三個參數的匹配問題,和卡料分開處理,不要混在一起調。
六處可調件,按順序看
1. 料卷限位擋圈
料卷裝在標籤安裝軸套上,經過繞線軸走料,要用擋圈給料卷限位,防止左右擺動。料卷左右竄動,料帶進導向段就是斜的,斜到一定程度就卡。
2. 導向限寬滑塊
用內六角扳手鬆開面上的螺絲(部分機型在裡側),按料卷寬度把導向塊移到合適位置。導向塊偏寬,料帶左右晃;偏窄,料帶邊緣被夾住。換料卷寬度之後,這一項要跟著調。
3. 壓片高度
壓片可鬆緊四個機米螺絲,按標籤厚度調節高度。壓得太緊,料帶阻力大;太鬆,料帶跑偏。
4. 出料台滑塊與夾料撥桿
穿料時把出料台滑塊往外掰,留出穿料縫隙;料卷夾在從動軸與主動軸之間,夾料撥桿往裡夾緊。沒夾緊,料帶走不動或者打滑;滑塊沒回位,縫隙一直開著。上屏機型 LFSID-100 用的是壓料蓋:壓料蓋撥桿往下按打開,料卷夾在壓料蓋與主動軸之間,再按下壓緊。
5. 剝離刀片方向
難剝離的小標籤,可以把剝離刀片換個方向,用角度更小的那一面。方向不對,標籤剝離不乾淨,會被帶進廢料卷,看上去也像卡料。
6. 廢料回收
空料卷通過廢料帶回收軸套回收。廢料卷沒收緊、軸套打滑,廢料堆積後會反向拖住料帶。
光纖設定值不對,表現會像卡料
光纖放大器在標籤經過光纖點時會產生一個感應值。工作設定值大於感應值且亮燈時,判為檢測到有料;工作設定值小於感應值,判為無料狀態。說明書給的實操口徑是:工作設定值比無料狀態下的感應值大 200 即可。設定值偏了,飛達會有料判成無料(空送),或反過來。標籤透光率不同,換一種標籤後建議複檢一次。
走料角度與提前剝離
料帶的角度方向要保持正直。大標籤或者容易脫落的標籤,可以不經過彈簧繞線軸,避免角度過大導致標籤提前剝離——提前剝離既丟標籤,也會讓廢料卷帶上殘膠。
日常維護
- 擦拭用乾燥、柔軟的布,不含揮發性物質;
- 避免把供料器直接暴露在太陽和其他熱源下;
- 工作電壓 24 V,電流需大於 2 A,避免和大功率電器設備共用同一個電源插頭;
- 避免接觸或暴露在溶劑、酸鹼、水浸或潮濕環境;
- 剝刀和接料平台不要受撞擊和髒污,注意供料器之間、供料器與其他物體之間的碰撞。
遇到這幾種情況,找廠家
說明書寫明本產品需要專業人員維修。產品自購買之日起保修一年,保修期內因產品本身質量導致工作不正常,屬於保修範圍,不收維修費用;超過保修期,或因錯誤與不適當使用、維護、保管導致的損壞,不在保修範圍內。產品出貨前會按客戶提供的樣品調好參數,通常接上電源就能用;操作上有疑問可以做線上遠程指導,需要更換配件才要把產品寄回。
延伸閱讀:標籤飛達產品線、供料位置、速度、延時怎麼調。