
結論
貼標位置偏了,先別急著改參數。偏差通常分兩類:每張都偏同一方向、幅度接近的,屬機械基準偏;忽左忽右、幅度不定的,屬走料不穩。前者調基準,後者查料帶路徑。兩類混著調,參數會越調越亂,還會把原本對的數值帶偏。
標籤飛達的定位精度 ±0.2 mm、角度精度 ±0.5°,是在標籤平正送到取料位、料帶沒有竄動這個前提下測出來的標定值。前提不滿足,這兩個數字不成立,供料位置改多少次都補不回來。
依據:先判定偏的是哪一類
同一卷料連續取十幾張,記下每張的偏差方向和幅度,不用量具,目視就能分辨。
| 現象 | 判定 | 處理方向 |
|---|---|---|
| 方向一致、幅度接近 | 機械基準偏 | 出料台基準、擋圈、取料中心 |
| 方向變、幅度也變 | 走料不穩 | 導向寬度、料帶分條、剝離狀態 |
| 只在換卷後出現 | 裝料位置 | 料卷貼擋圈、穿料路徑 |
| 只在某一列出現 | 列間基準 | 多列料帶的列間距 |
判定的價值在於省時間:方向一致就不用翻料帶,直接看基準;方向亂跳就不要在參數上找原因,參數解決不了走料。
細節:基準偏的四個可調點
料卷軸向位置。 料卷沒貼住擋圈,整卷往一側靠,走著走著整條料帶就偏出去。裝料時把料卷推到貼住擋圈再鎖緊,這一步做完,軸向偏差基本消掉。
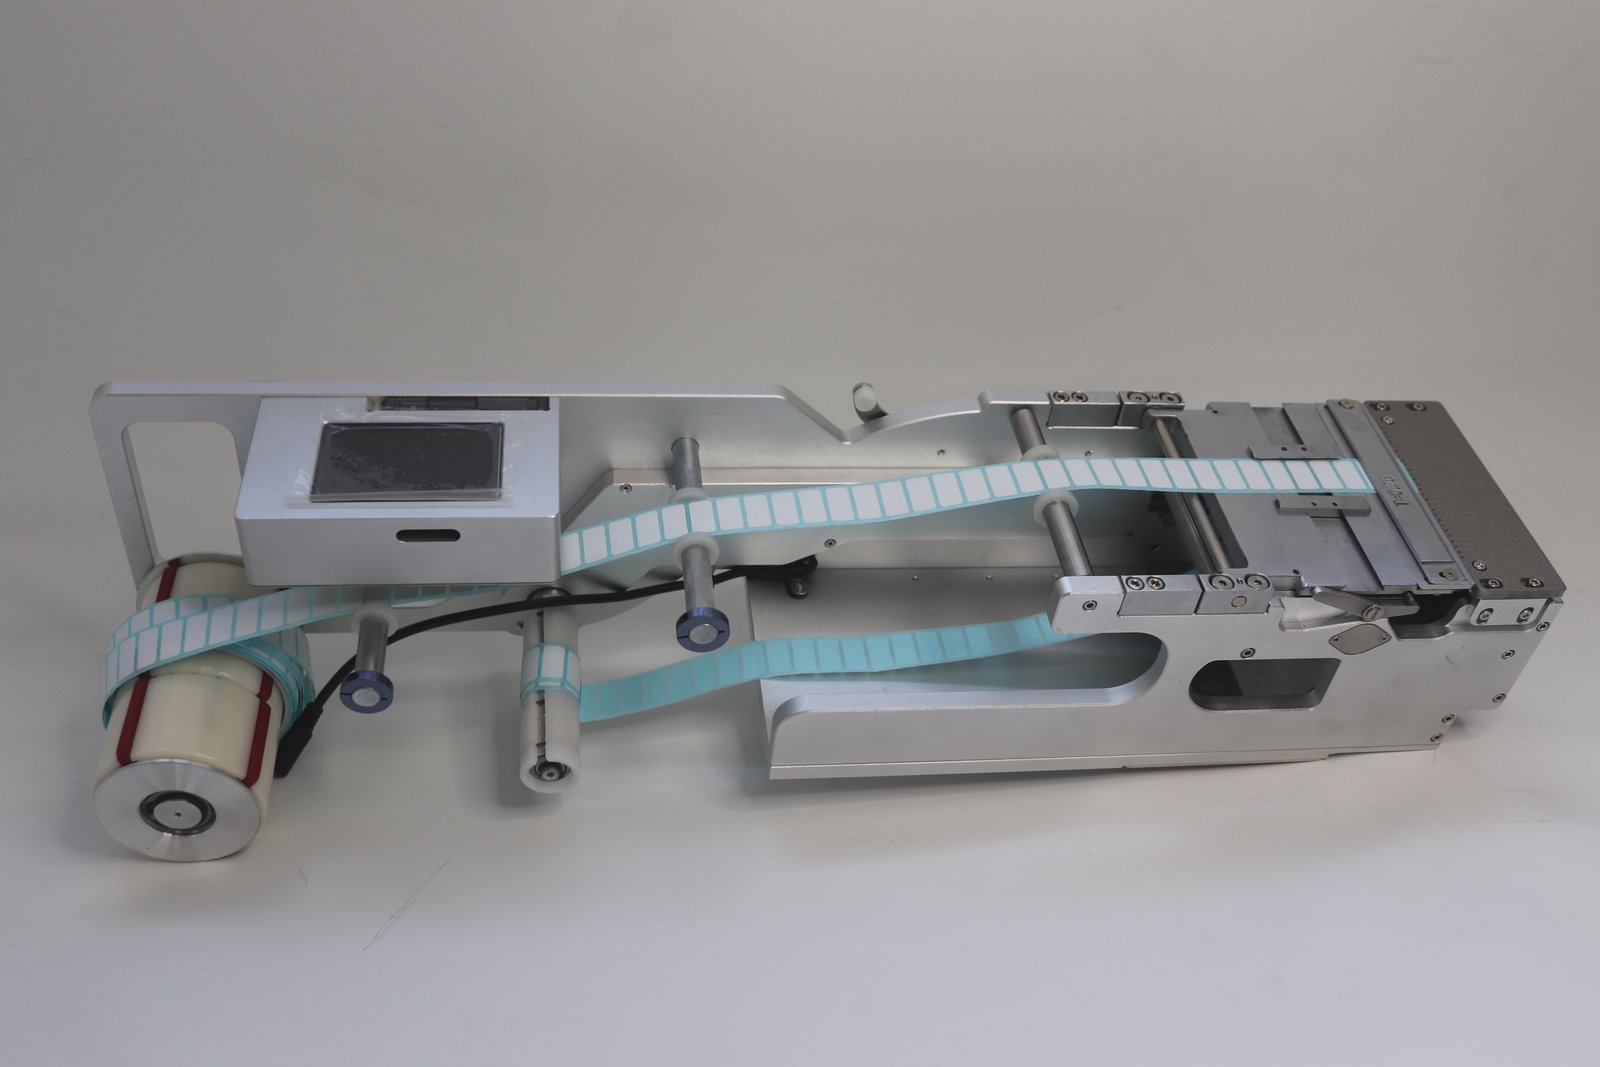
出料台導向寬度。 導向比料帶略寬是對的,寬出太多料帶就會左右擺。收窄到料帶能順暢通過、又不夾住邊緣為止,收過頭會頂住料帶,送料反而卡。
光纖停位與供料位置。 停位靠光纖檢測標籤邊沿,工作值取無料時的讀數加 200,標籤送不到位就往上加。供料位置偏大,標籤衝出剝刀往上翹;偏小,標籤送不到位。供料速度和供料位置是一組:速度改了,位置必須複調。不追貼片速度時,供料速度設 30–50 更穩。機械手取料慢而送標快,用供料延時錯開,單位 0.1 s。
取料中心。 吸嘴中心與標籤中心不重合,角度偏差會被放大,表現是越取越歪。這一項要在貼片機上對,不靠飛達調。
細節:走料不穩的四個常見原因
料帶分條質量。 分卷刀口偏、邊緣有凹凸,料帶在導向裡就會晃。這類偏差調設備無效,換料卷或換分條來源。
大標籤的走帶路徑。 標籤尺寸大時不要繞過繞線軸。繞過去等於反向折一次,離型紙回彈,剝離和停位都不穩。
剝離刀角度與標籤長度。 難剝離、易粘連的料配小角度刀面,剝離點靠前;常規料用大角度刀面。剝刀與壓片是磁吸定位,拆下來清潔後按原槽位裝回,位置不要自己挪。
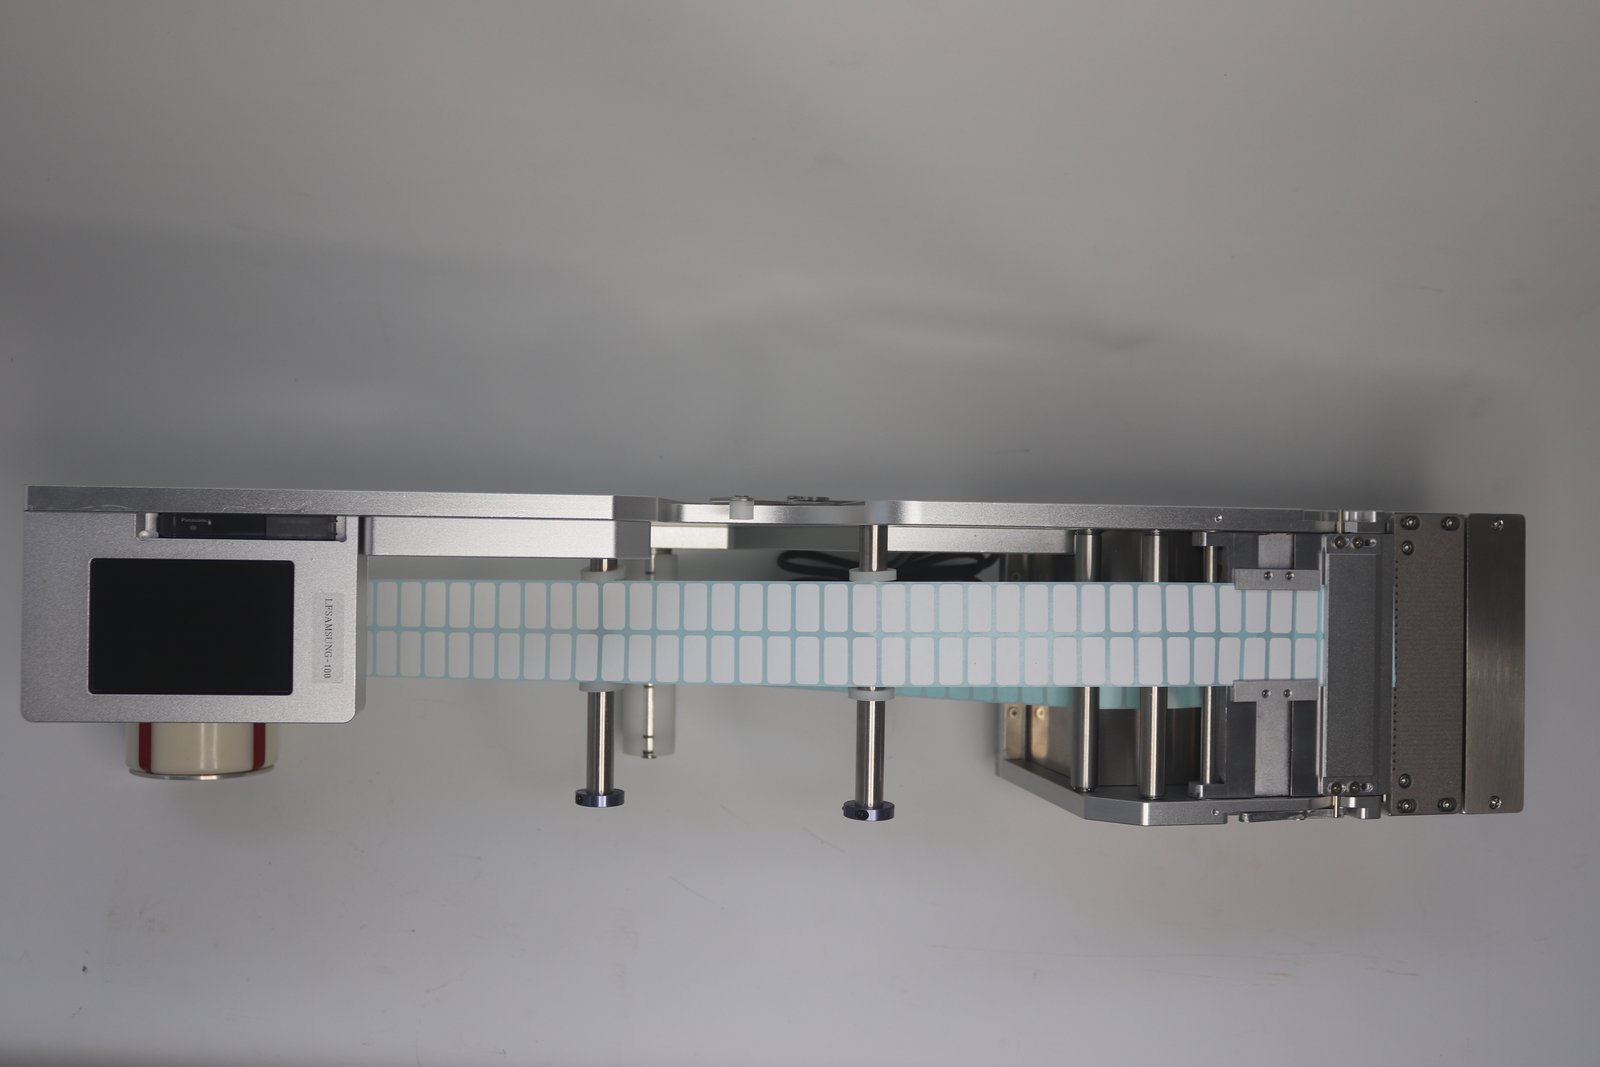
多列標籤的列間基準。 雙列、四列料帶的列間距是分條時定下來的,列間偏差屬於料帶問題,飛達只能管整條料帶的位置。雙列料帶左右跑偏的原因裡寫過判定方法,可以先對照。
報給工廠的六個信息
偏差要判斷得準,先把這幾項說清:裸標寬度乘長度、列數、貼片機品牌與型號、標籤材質與離型紙類型、偏差方向與幅度、發生頻次。少一項,對方只能給通用建議,來回問一輪就多耽誤幾天。
BestFeeder 的標籤飛達產品線按標籤寬度分檔,西門子 D 平台對應 LFSID-100,覆蓋 2–98 mm 標籤寬度、列數到 14,裝站前把料卷軸向和出料台導向對齊,就能把基準偏壓到標定值附近。