
結論
經典款(LFS 系列)分三檔:LFS-60 覆蓋 5–58 mm,LFS-100 覆蓋 5–98 mm,LFS-150 覆蓋 5–148 mm,三檔標籤長都是 L2–40 mm,列數 1–12。這類機型裝在客製貼標機、非標治具和獨立剝標工位上,不進貼片機料站。
選檔只看一個數:裸標寬度。寬度越過所選檔的上限,換機型,不靠調參數解決。
三檔各自管到多寬
檔位之間的界線是 58、98、148 mm。58 mm 以內的標籤用 LFS-60,超出就到 LFS-100;98 mm 以上到 148 mm 用 LFS-150。三檔的長度範圍一致,都是 L2–40 mm,所以換檔主要看寬度。
一支飛達能跑本檔內所有尺寸的物料,單排和多列都支援,列數到 12。一塊板上貼幾張標籤、每班換幾次料,決定要不要上多列:單列夠用就別加列,加列之後機身體積和調試項目都跟著加。
量寬度量的是標籤本身,不含底紙兩側留邊。圓角標籤、異形輪廓按外接矩形報數。長度同樣按標籤實際長度,不是料帶節距。
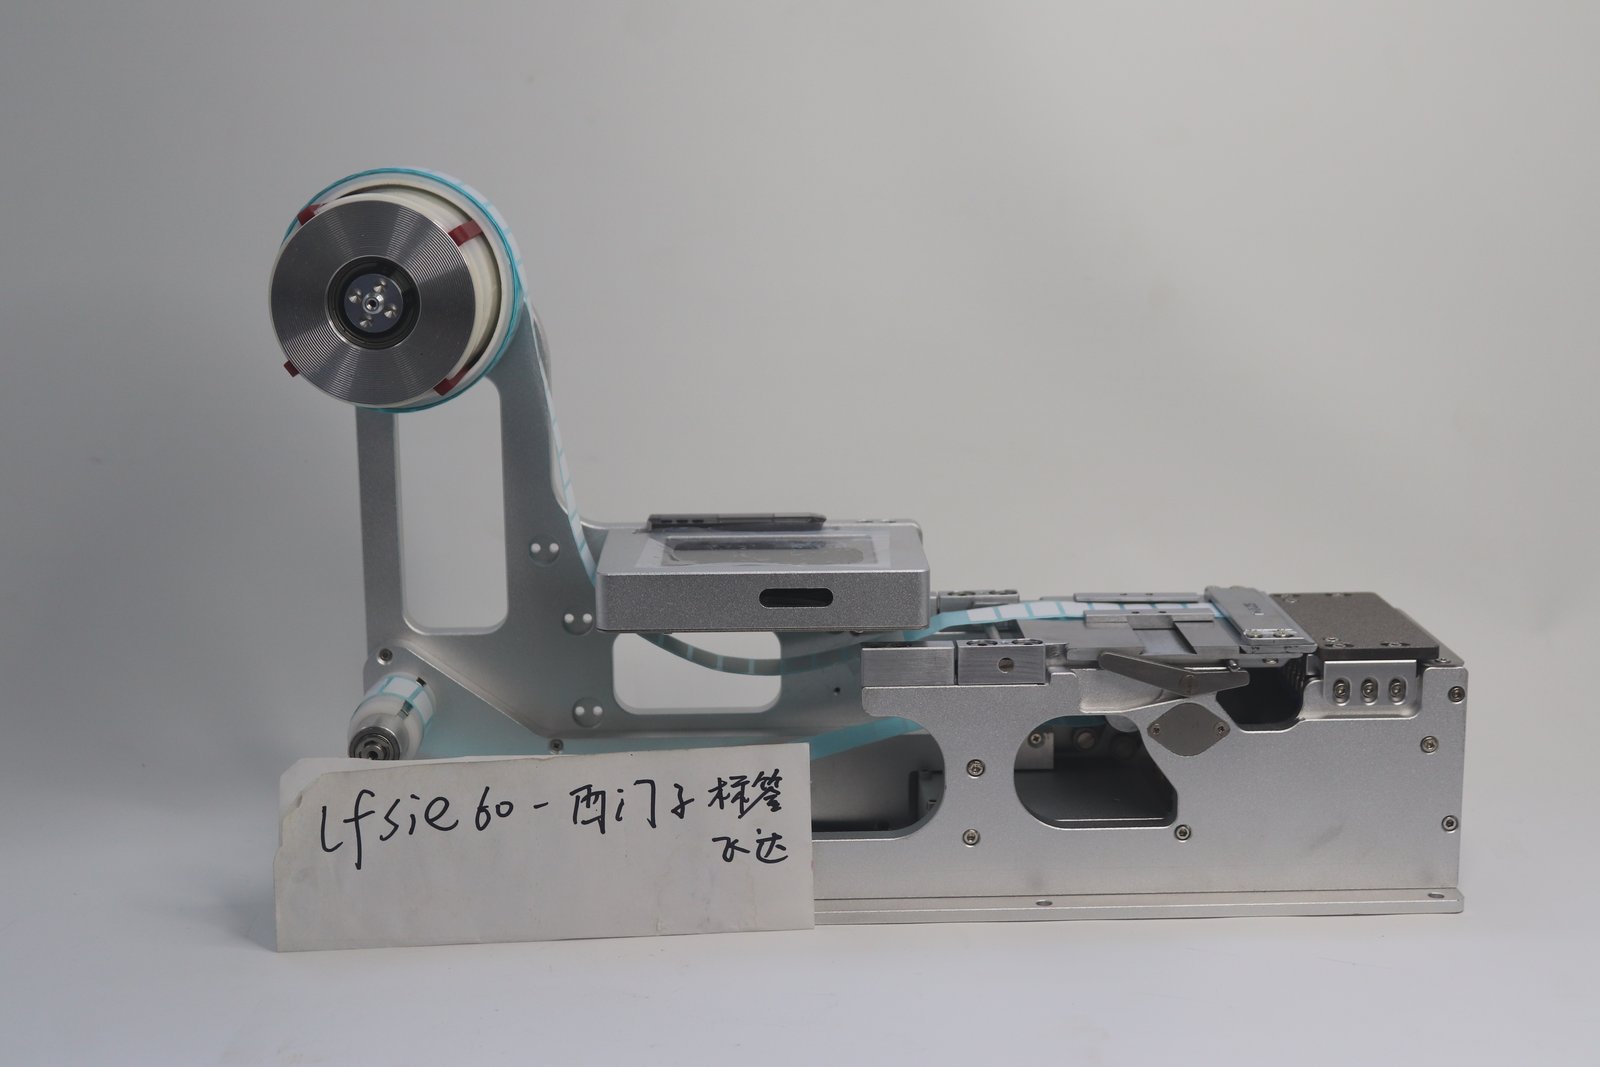
裝位:機身寬度跟著標籤檔走
三檔的機身長度和高度不變,只有寬度隨標籤檔加寬,重量也隨之增加。裝位安排時按機身實際寬度留位,不要按標籤寬度留——機身比標籤寬出不少。
這類機型多數裝在治具檯面或獨立工位上,前面要留出穿料和觀察的手位,上方要留料卷外徑的空間,料卷更換時人得夠得著。整機重量按銘牌核檯面與夾具的承重,別按空料狀態核。
穿料結構跟貼片機專用款不一樣
經典款的穿料靠出料台滑塊和夾料撥桿:把出料台滑塊往外掰,留出穿料縫隙;料卷夾在從動軸和主動軸之間,夾料撥桿往裡夾緊。上屏款用的是壓料蓋,撥桿往下按打開,料卷夾在壓料蓋和主動軸之間再按下壓緊。兩套結構動作不同,教操作員換料時別混著講。
導向塊的位置按料卷寬度調:內六角扳手鬆開面上螺絲,把限寬滑塊移到合適位置再鎖緊。壓片高度按標籤厚度調,四顆機米螺絲鬆緊即可。料卷裝到安裝軸套上,要用擋圈限位,防止走料時左右擺動。
兩個細節。料帶角度要正,斜著走會在剝離刀口偏;難剝離的小標籤,把剝離刀片換到角度更小的一面用。大標籤或容易脫落的標籤,可以不過彈簧繞線軸,免得角度一大提前剝離。
參數在哪幾項上調
顯示屏上的可調項有五處,調的順序有依賴:
設置光纖工作值,取「無料狀態讀數 + 200」左右,有料時亮燈,低於感應值就報無料。然後調供料位置,管送料距離:標籤上翹或送過頭是偏大,送不到位就加大。再調供料速度,經典款說明書給的範圍是 5–50,不追貼片速度時設低一些,供料更穩。速度動過之後,供料位置要跟著微調一次。供料延時單位 0.1 s,下游機械手取料慢、送標快的時候加延時。無料報警還有一個空跑距離,料卷上沒有標籤之後空送多長距離報無料,按現場節拍設。
放料軸正反轉是選裝項,裝了的機型在選單裡能改方向。
什麼時候用它,什麼時候用平台專用款
貼片機料站上裝的是平台專用款,按機台品牌分流:西門子 D 平台用 LFSID 系列,X 平台用 LFSIX 系列,富士、JUKI、松下、雅馬哈、三星各有對應型號。客製貼標機、非標剝標工位、桌面上單獨架一套的場合,用經典款更合適,結構簡單、裝位自由。需要屏幕朝上、邊看邊調的,用上屏款。
按剝離方式怎麼分、各類結構各自適合什麼標籤,在標籤飛達怎麼選結構裡單獨講過;具體型號與檔位對照見標籤飛達產品線。
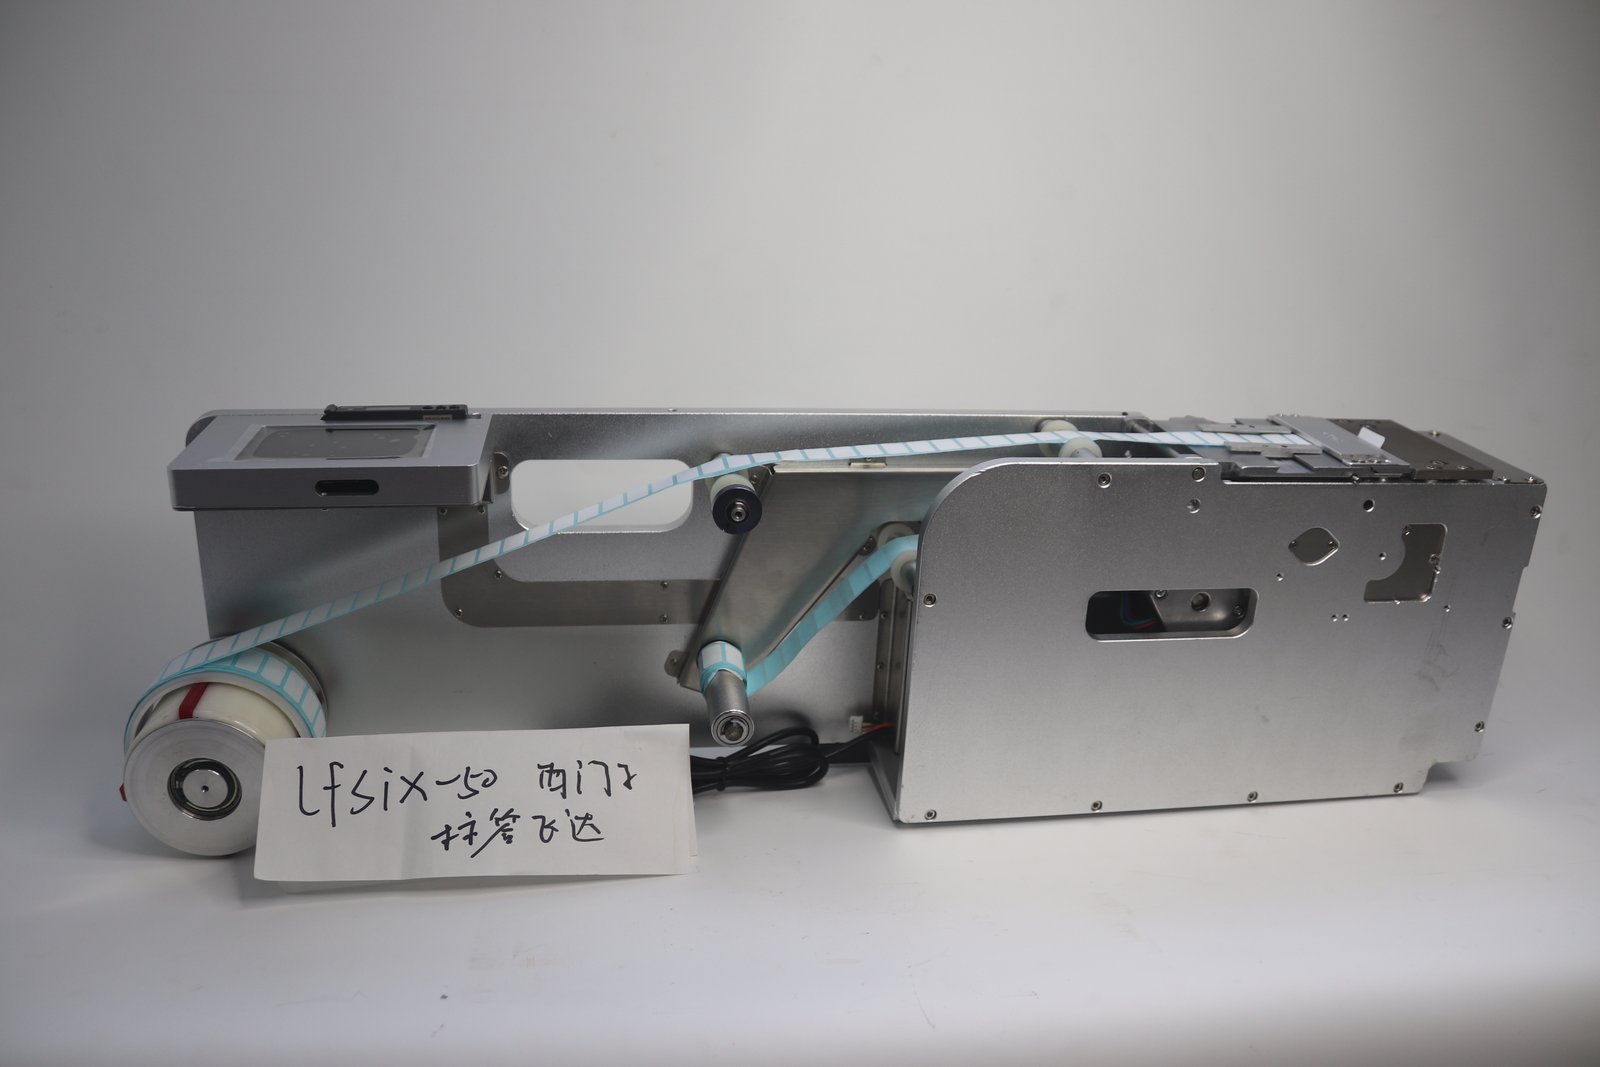
報給工廠的四個數
裸標寬度與長度(按外接矩形)、要不要多列、裝到什麼設備上(貼片機型號、治具或獨立工位)、料卷內徑外徑和單卷標籤數。四個數給齊,檔位一輪就能定。剩下的穿料路徑與參數,出貨前會按客戶樣品調好,到貨接上電源就能跑,方向不對再按說明書微調。