
結論
標籤在取料位準不準,分兩級:光纖感應器負責「有沒有料」,觸摸屏負責「送多遠、送多快」。前一級判錯,後面怎麼調都不穩;前一級判準,位置只是改一個數的事。
光纖這一級:工作設定值設在無料讀數之上
標籤走到光纖點上,放大器會讀出一個感應值。判據是:工作設定值大於感應值並且亮燈,判為有料;工作設定值小於感應值,判為無料。
畫面上的兩個按鍵負責把工作設定值調大或調小。說明書給的取值口徑是:把工作設定值設在「感應間隙無料」讀數往上 200 左右。設低了,有料會被判成無料,表現為提前報警或空送;設高了,無料時仍判有料,接著就是取不到料。
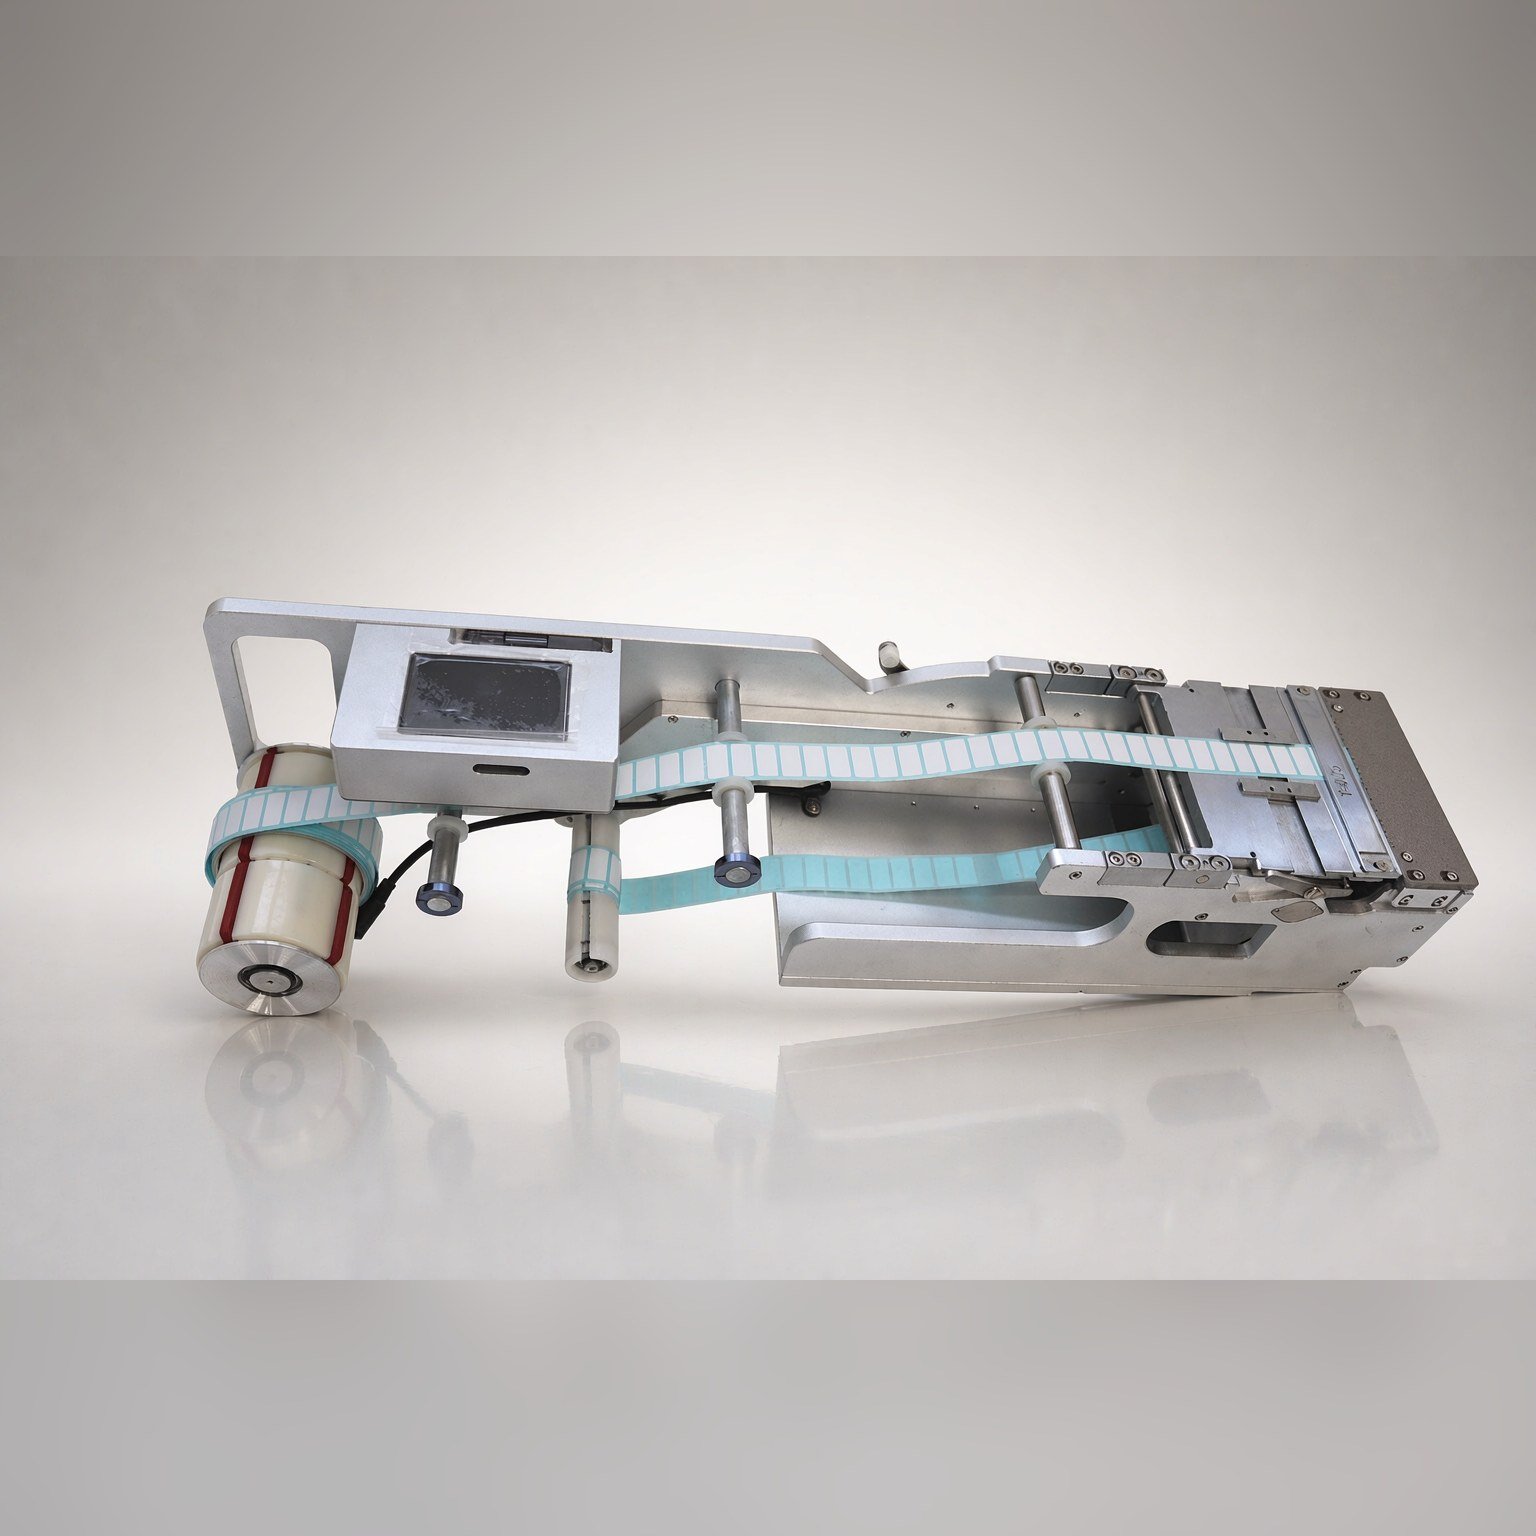
觸屏這一級:送多遠、送多快
觸摸屏上與位置相關的設置:
| 設置項 | 作用 | 現場取值口徑 |
|---|---|---|
| 工作模式 | 自動=生產,手動=上料與換料 | 生產時切自動 |
| 供料位置 | 調節送料距離 | 送不到取料位就加大;標籤上翹或送過頭就是偏大 |
| 供料速度 | 剝離乾淨之後再調 | 不追貼片速度時設 30 到 50 |
| 供料延時 | 送完一張後等一段時間再送下一張,單位 0.1 s | 吸嘴取料慢、送料偏快時加延時 |
調整有先後:先把剝離調乾淨,再動供料速度;速度一改,供料位置要跟著微調。反過來先調位置再改速度,等於白調一遍。
光纖與觸屏誰先誰後
現場有一類誤判,是把光纖沒判準當成位置沒調好。光纖把有料判成無料時,飛達會提前送料,標籤擠在取料位外面,看上去像「送過頭」;無料判成有料時,吸嘴取到的位置是空的,看上去像「送不到位」。
所以位置一旦不穩,先拿一塊有料、一塊無料分別在光纖上過一遍,確認燈的變化與判據一致,再回到觸屏調數值。這一步花不了兩分鐘,能省掉一輪反覆調參。
手動模式用來上料、換料與位置微調
手動模式下飛達停止送料,用於上料與重新穿料;送料鍵單次送料,前進鍵與後退鍵讓料卷前進或後退一小步。自動模式下,前進鍵與後退鍵改成對供料位置數值做加減,這是現場微調位置省事的做法。
生產數量是標籤每送出一排後的計數,長按可以清零。按班次對一下實際出料數與程序裡的貼裝數,兩個數對不上,就往供料環節查。
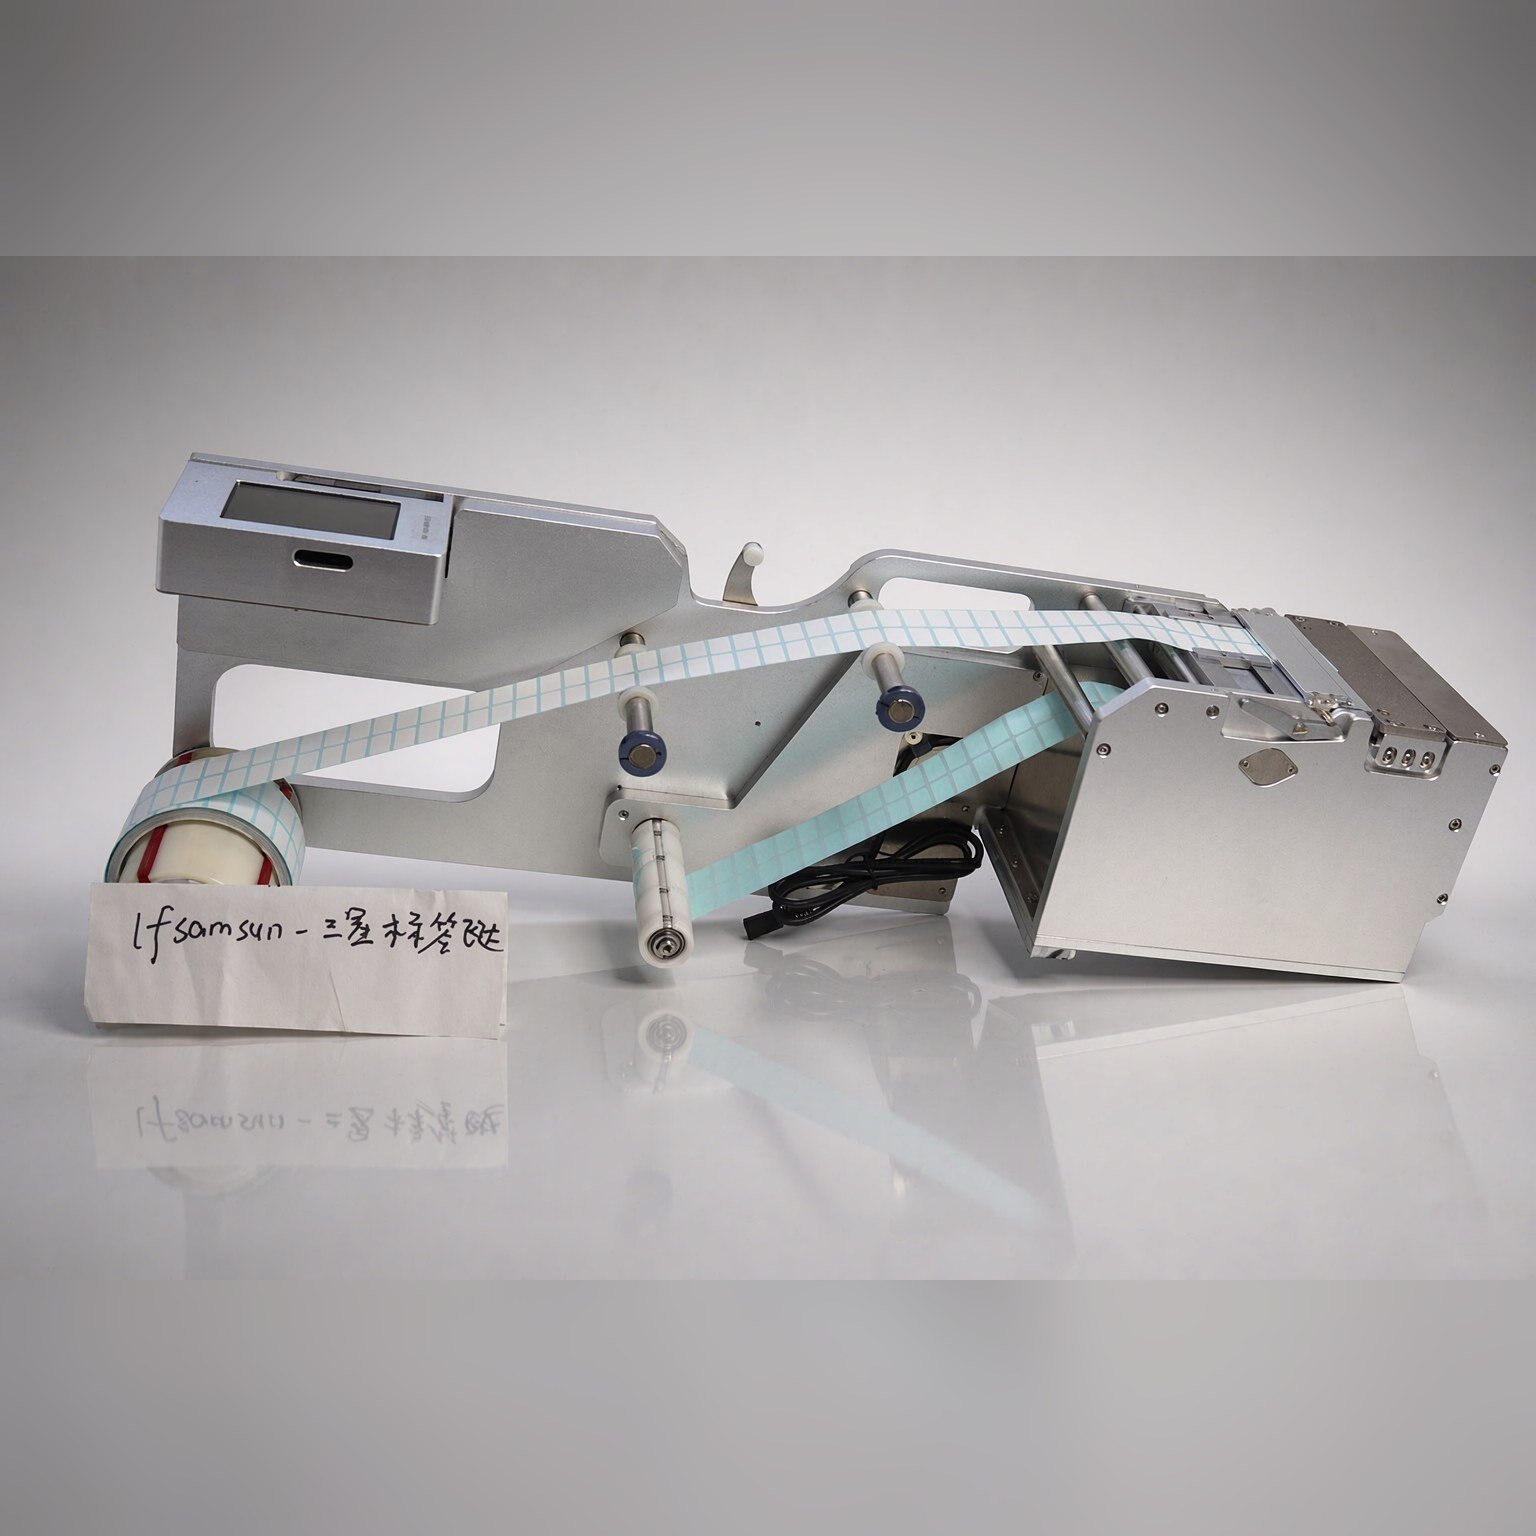
換料之後要重設什麼
換料是位置偏移的高發點,重設順序固定:
- 先確認來料規格沒變,料帶寬度與底紙材質一致;
- 重新對一次光纖的工作設定值,不同批次底紙的透光不同,感應讀數會變;
- 確認導向限寬塊與壓料片還壓在正確位置;
- 生產數量清零,避免與上一批混算。
位置偏了,按這個順序查
- 送不到取料位:先看光纖是否把有料判成無料,再看供料位置數值;
- 送過頭、標籤上翹:供料位置偏大,或供料速度偏高;
- 偶爾偏一次:先換一卷料對比,確認是不是來料波動,再動參數。
調參次序不要顛倒:先光纖、後供料位置、再供料速度、再到供料延時。
這三類偏差裡,前兩類多半出在參數上,改完數值當場就能看出效果;第三類更像來料或環境的短期波動,先別急著改參數,換一卷料對比一次再決定。
報給我們時帶這三個數
光纖判不出料、標籤送不到位、位置偶爾偏,這幾類現場問題,報三個數就能定位——料帶寬度、底紙剝離的難易、供料週期要求。型號與參數口徑見 標籤飛達;西門子(ASM)D 系列平台的對應機型是 LFSID-100,接線與信號口徑見標籤飛達接進貼片機怎麼接線。