选型前会碰到的问题

写给标签飞达还没定下来时会碰到的那些问题。每篇先给结论,再讲依据,最后是细节。
常见问题

选型之前先看哪几篇?

看两篇就够。已经知道贴片机型号与标签尺寸,先看《怎么选标签飞达型号》,它把这两个数直接对到型号上。还在比较要不要上飞达,先看《在线贴标还是离线贴标工位》,它讲产线上会变什么、不会变什么,以及决定之前该量出来的三个数。

接线、剥料、换料这些细节资料在哪?

分在四篇里。《标签飞达接进贴片机怎么接线》讲黄线与绿线、免接信号模式与那个容易被误读的电源数字;《前推式剥离与后撤式下剥》讲胶面朝向与标签长度的取舍;《料轮直径 200 mm 意味着多久换一次料》讲每卷标签数怎么算;《空间受限的产线怎么上标签飞达》对比迷你与标准机身。

这些技术资料的写法有什么共同点?

每篇都是先给结论、再讲依据、最后是操作细节,所以可以只看开头就拿到答案。数据全部取自厂家印刷的彩页与说明书;能写进型号表或规格表的数值都逐条对应到来源,不靠估算把空补上。价格、交期与付款条件按订单报,联系我们即可。

按生产场景看:解决方案

全部技术文章

片料飞达取料不稳:撕膜、吸料与信号三处怎么调

片料飞达每个循环都要撕膜、吸料、两段送料再给信号,任一段时序不对就是空吸或双片。按动作链、撕膜参数、吸料延时、两段送料与六脚接线逐项对,现场能找到断点。

停机一段时间后复机:标签飞达先过这八项

标签飞达停用几周再上机,问题常出在供电、穿料路径和参数复核上。按外观、供电、走带、光纤、触屏、信号、空跑、首件八项顺序过一遍,再上量产。

标签飞达的易损件与点检:三个位置按日、周、月看

标签飞达的易损件集中在剥离出料、导向压紧、光纤检测三个位置。按日、周、月三档点检,多数磨损在变成卡料和偏位之前就能看出来。附点检表与症状对照。

贴标位置偏差从哪来:先分清单向偏还是走料不稳

标签飞达把标签送到取料位,偏差分两类:机械基准偏与走料不稳。定位精度 ±0.2 mm、角度精度 ±0.5° 是在标签平正送到前提下测的标定值。按挡圈、导向、剥离、光纤停位、取料中心依次排查。

经典款标签飞达:三档宽度与装位怎么对

经典款标签飞达 LFS-60 / 100 / 150 分三档,标签宽度 5–58、5–98、5–148 mm,列数到 12。装在定制贴标机、非标治具与独立剥标工位上,穿料靠出料台滑块与夹料拨杆,参数设定与上屏款不同。

标签宽度 58 到 248 mm:上屏款标签飞达的五档怎么对

上屏款标签飞达按标签宽度分五档,从 5–58 到 5–248 mm。宽度往上走一档,机身从 450×90×320 mm 变到 570×380×410 mm,重量 6.5 kg 到 20 kg,列数与检测路数同步加到 14。

标签飞达询价:先备齐这四样,报价一次到位

标签飞达的询价来回,多半卡在四个数没给齐:标签宽度与长度、料卷规格与底纸、贴片机品牌机型与站位、每班用量与换料节奏。这四项决定了型号档位、剥离与供料设定、接口外形、列数与备机数量。

一条产线要配几台标签飞达:三笔数量加法

标签飞达的配置数量不是拿贴片机台数乘一个系数,而是同时在机的标签规格数、换线提前预装的规格数、关键标签的替换台数三者相加。专用款按机台锁定,标准款可以在同规格机台之间调配。

光纤感应器怎么设:标签飞达的检测与报警排查

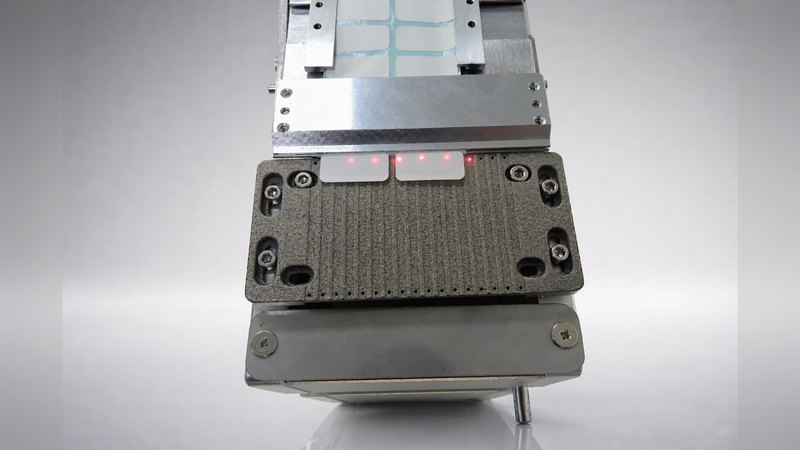
标签飞达靠光纤感应器判断标签有没有送到剥料台。设定只有一条规则:工作设定值比无料状态的感应值高出一个余量,说明书示例为200,亮灯即有料。漏检与误报警多出在余量与穿料路径上。

家电与电源板上的条码标签怎么自动供料

家电与电源板的标签分铭牌、条码、能效与警示三类,尺寸和材料差得多。先分卷料还是片料,再按最宽标签定宽度档,最后按贴片机品牌定型号前缀。

标签飞达的日常维护与常见卡料原因

标签飞达卡料多出在穿料路径上的几个可调件:料卷限位挡圈、导向限宽滑块、压片高度、出料台滑块与夹料拨杆、剥离刀片方向、废料回收。按顺序过一遍,再复检光纤设定值,多数能定位。

贴标机怎么选:多头视觉、单头机械臂与皮带轨道三条线

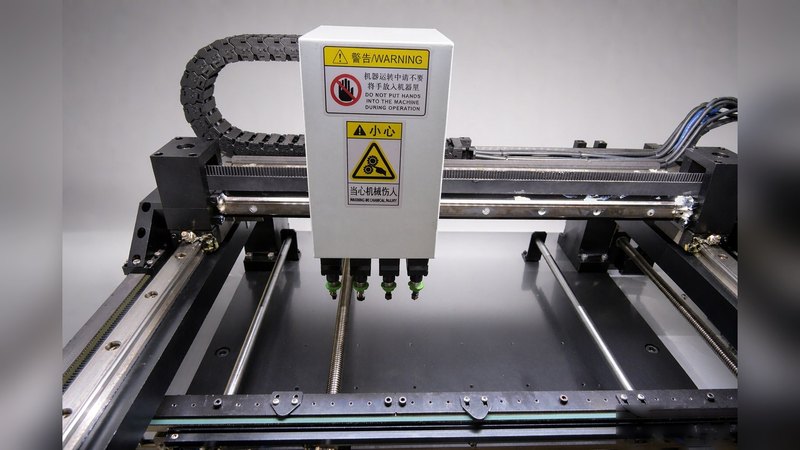
BestFeeder 贴标机按结构分三条线:多头视觉贴标机、单头机械臂贴标机、皮带轨道贴标机。物料尺寸范围、贴装区域、定位方式、要不要在线联线和读码上传 MES,这五项决定选哪一条。

汽车电子追溯标签:稳定供料与换料频次怎么控

汽车电子的追溯标签、警示标签多为卷式来料,宽度与剥离难度差异大,产线又要求长时间不停机。供料端要处理三件事:走料路径按物料调、剥离刀片按难度选、料轮容量对上换料节奏。

飞达供料与贴片机节拍:怎么匹配才不掉料

标签飞达上机后常见的两种异常:空送与送不到位。它们多出在供料位置、供料速度、供料延时三个参数与贴片机取料节拍没对上。联机信号怎么设、参数怎么微调,说明书里有明确口径。

新能源电池模组:绝缘片与警示标签怎么自动供料

电池模组的绝缘片、导热垫、金属片与警示标签多为卷式来料,宽度厚度差异大。供料端按料轮与穿料路径逐项调整:挡圈限位、导向限宽块、压片高度、防粘台材质,标签宽度覆盖从 2 mm 到 248 mm,支持单排或多列取料。

医疗电子与器械:小尺寸标签的稳定供料

医疗电子与器械上的标签尺寸小、材质杂,追溯二维码要求位置稳定。供料端把光纤有料判定、供料位置与小车速度分开调,小标签再对剥离刀片方向,标签宽度下限可到 2 mm。

双列料带跑偏的三种常见原因

双列料带在取料位跑偏,先查三处:料卷挡圈有没有限位、标签导向限宽块有没有对到料带宽度、压片高度与料带走行角度。三处都在穿料路径上,偏一点料带到取料位就是斜的。

一台标签飞达能跑几类料:六类卷式物料的切换要点

纸质标签、FPC 补强钢片、麦拉胶纸、泡棉、防尘网、高温胶纸都能上标签飞达。同一支飞达换料时,要跟着改的是挡圈限位、导向限宽块宽度、压片高度、料带走行角度和剥离刀片方向。

标签飞达装机前要核对的现场条件

标签飞达上线前要核对的现场条件:供电 24 V DC 且电源电流 2 A 以上、避开热源与水浸的安装环境、剥刀与接料平台的防护,以及卷式来料的准备。以 LFSID-100、LFSIX-32 为例给出核对顺序。

标签位置两级调整:光纤检测加触屏微调

标签送不到位或送过头,靠两级调整解决:光纤感应器先把有料与无料判准,触摸屏再调供料位置、供料速度与供料延时。以 LFSID-100 的现场调试为例,给出各项的取值口径。

机身尺寸怎么核对料站装位

标签飞达的长×宽×高三个方向里,宽度那一维跟着标签宽度走,从 40 mm 到 380 mm。装位核对先拿机器的料站尺寸与可用高度,再对机身三向尺寸与料轮外径 200 mm,最后确认吸嘴取料行程。

片料连续供料稳定性看什么

片料飞达不走料轮,靠料仓堆叠与底纸牵引出料,供料周期 2~3 s。连续供料稳不稳,取决于料仓压料、防粘料台、光纤检测与来料整齐度这几处配合,精度口径是 ±0.2 mm 与 ±0.5°。

3C SMT 线的小标签供料

2 mm 宽标签和 60 mm 标签是两套供料问题:窄幅一档覆盖 2~23 mm,单列单光纤,靠多层位置修正与平台表面处理让每次落点一致。

从单列升级到多列:先确认四个参数

单列飞达跑一种料,多列飞达能在一个料站上并排供几种料。升级前要确认料带总宽度、列数、光纤检测数量与贴片机取料行程这四项,本文给出对应的型号与尺寸口径。

卷料供料:不只是标签

同一台卷料飞达还要跑 FPC 补强钢片、Mylar 胶带、泡棉与防尘网;卷料接口不变,变的是料带张力、厚度与平台表面要匹配的东西。

片料飞达的底纸长度边界

片料飞达不走卷料,靠料仓与底纸牵引剥标。PLF-100、PLF-200、PLF-300 的底纸长度分别是 50~230、50~300、50~350 mm,料仓深度都是 150 mm,剥标宽度按型号到 105 / 200 / 300 mm。

标签作为元件:标签供料器如何工作

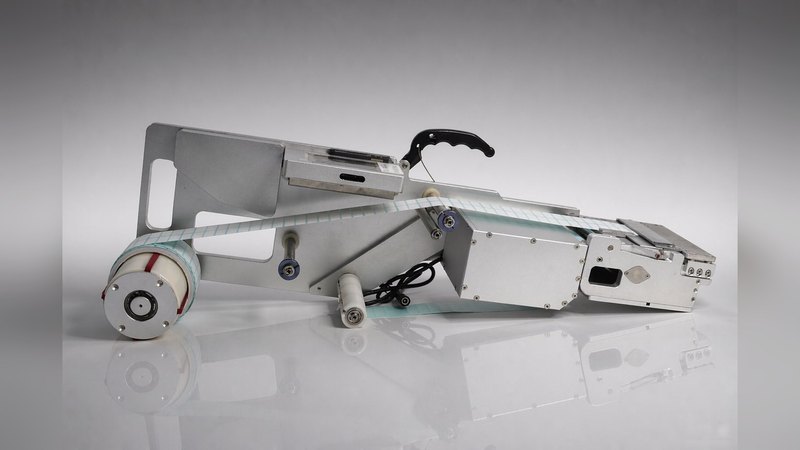
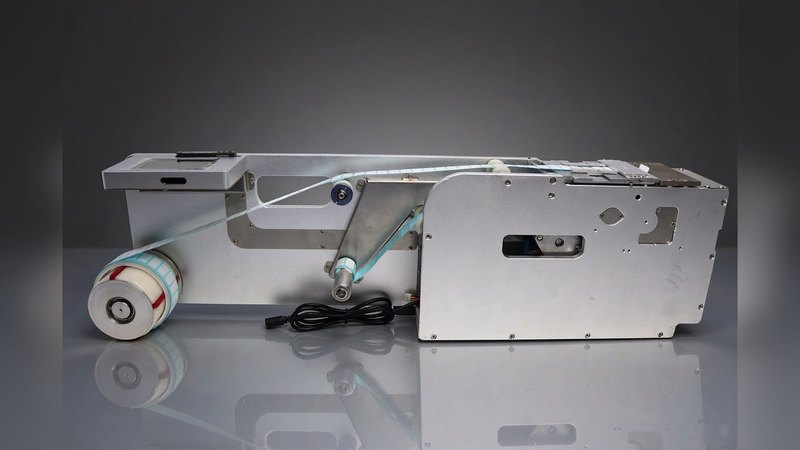
标签供料器安装在贴片机供料器槽位,以编带方式呈现标签,用于 EMS、消费电子、家电、汽车电子及 FPC 柔性板产线的序列号、追溯与补强片贴装。

定制贴标工作站:我们需要确认的12项输入

定制工作站无法仅凭零件照片报价。12项输入决定工位数量、节拍与价格,包括零件信息、工艺目标、精度、上下料接口、视觉检测、数据软件、场地与公用工程等。

四种标签供料器结构及各自适用场景

卷料还是片料,胶面朝上还是朝下,贴片机还是定制设备:LFSID-xS、LFHZXB、LFS 和 PLF 供料器背后的四种结构。

用供料器预装缩短换线时间

换线作业分为五组,只有拆卸与物理安装必须在机器处完成。把供料器装载与料号核对提前到产线停机前的工作台上进行,是无须新增设备即可缩短换线时间的那一部分。