
结论
家电与电源板的标签不是一种活。机壳铭牌面积大、材质硬;板上的条码和追溯码窄而密;能效标与警示标介于两者之间。供料方式按三步定:先看物料是卷料还是片料,再按其中最宽的那张标签定飞达的宽度档,最后按贴片机品牌定型号前缀。三步之外,剩下的是现场调试。
一台家电要贴哪几种标签
| 标签类型 | 常见材料 | 供料难点 | 供料方式 |
|---|---|---|---|
| 机壳铭牌、参数标 | 铜版纸、合成纸、PET | 面积大、边缘易翘 | 片料飞达或贴标机 |
| 条码、序列号标 | 铜版纸、热敏纸 | 窄幅、一排多张 | 多列卷料飞达 |
| 能效标、认证标 | 合成纸、PET | 面积中等、要求平整 | 卷料飞达 |
| 内部追溯码 | 铜版纸 | 尺寸小、密度高 | 多列卷料飞达 |
材料不同,剥离时的表现也不同。纸质标签挺度低,剥离刀角度要小一些;PET 和合成纸回弹大,导向限宽要卡紧,料带才不左右摆。说明书里的做法是:难剥离的小标签可以把剥离刀片换个方向,用角度更小的那一面;大标签或容易提前脱落的标签,不必经过弹簧绕线轴。
电源板:窄幅多列是主场景
电源板的条码和追溯码宽度小、数量多,通常一排并行好几张。这类活看的是列数而不是宽度上限。BestFeeder 卷料飞达的列数从 1 列到 14 列,不同型号的上限不同,比如 LFSID-100 可做到 1–14 列,LFPANA-100 和 LFJUKI-100 是 1–12 列。列数定下来,光纤检测的路数也跟着列数走。
供料速度不必追高。说明书给的建议是:不追求贴片速度时,供料速度设在 30–50 就能保持供料稳定;速度加上去,供料位置要跟着微调。机械手取料慢、送标快的时候,用供料延时错开,延时单位是 0.1 s。
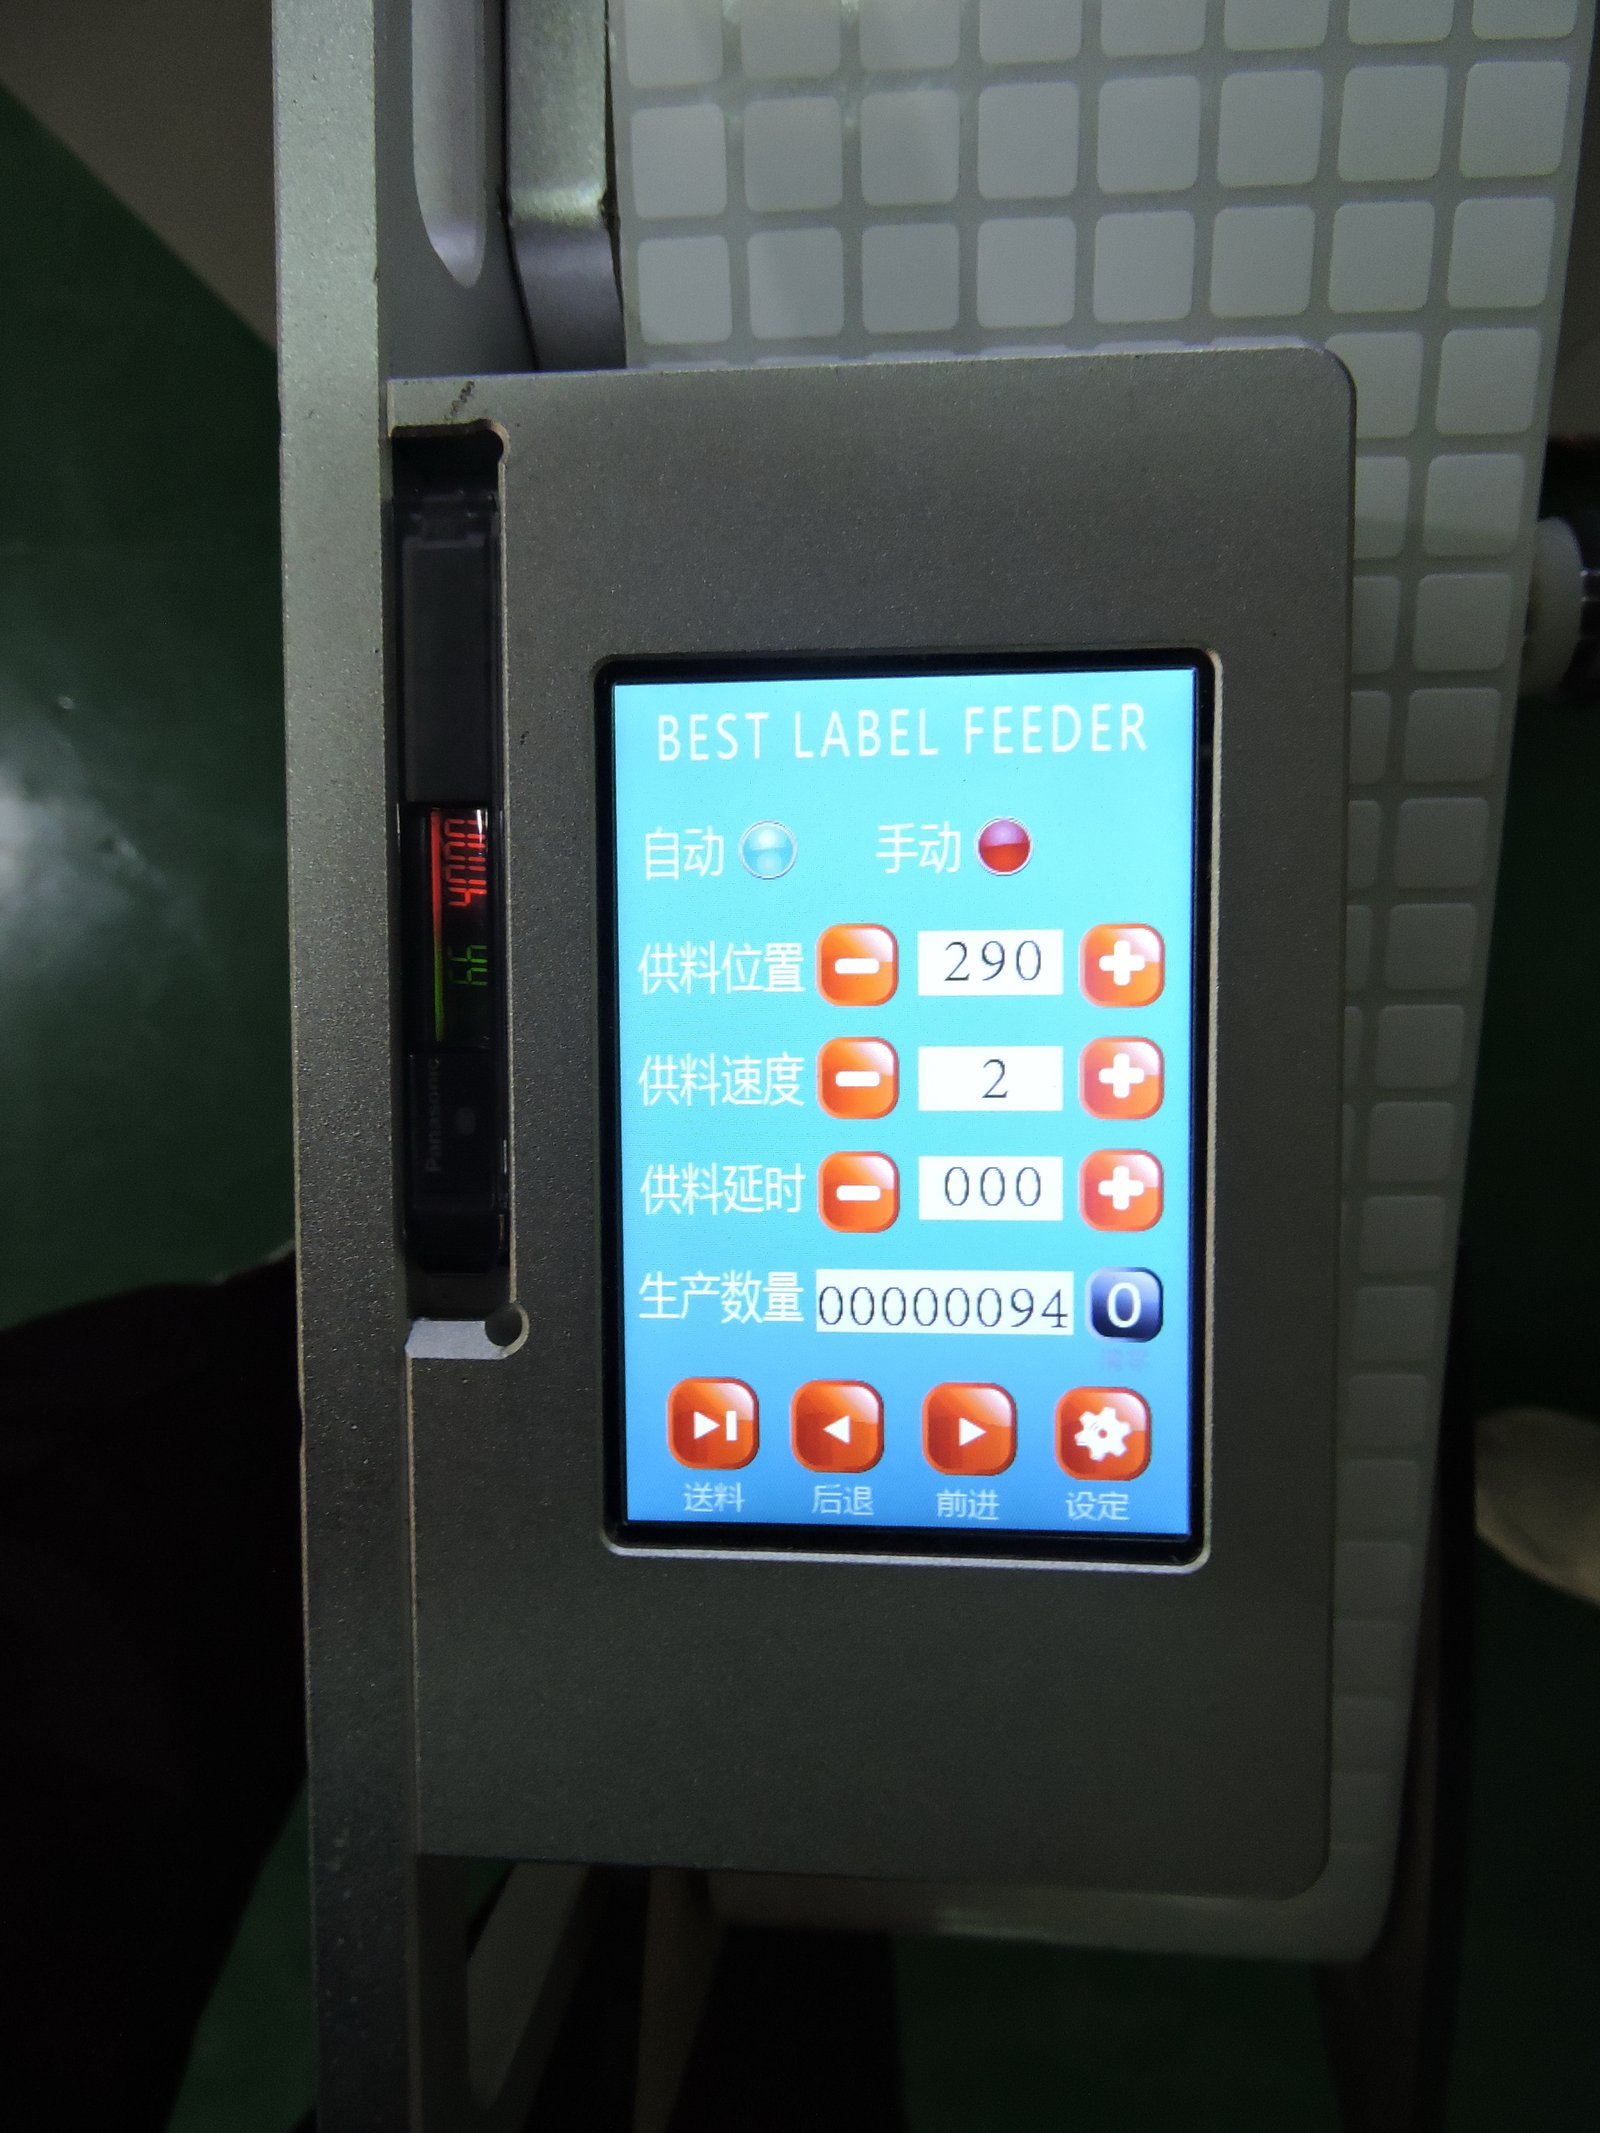
上图是标签飞达的显示屏与按键区,供料位置、供料速度、延时与计数都在这里设定。
机壳铭牌:先判断该不该上贴片机
铭牌尺寸大,而且往往贴在机壳、面板这种非 PCB 的工件上。贴片机的贴装头和吸嘴是按元件设计的,遇到大片铭牌和立体工件就不合适。这时有两条路:
- 物料是底纸上的模切片料,用片料标签飞达 PLF-100 / PLF-200 / PLF-300,选型按底纸长度和剥标宽度走,不按标签宽度与列数走;
- 工件本身不在板上的,用贴标机,比如单头机械臂的 LM3216,或者带输送的皮带轨道机型。
卷料飞达的边界也要说清楚:一支飞达能吃下它标称上限以内的所有尺寸物料,单排多排都支持。铭牌和条码可以分时段排在同一支飞达上生产,同一时刻只跑一种料。
上图为单头贴标机整机外观,适用于工件不在 PCB 上的铭牌贴附。
现场容易忽略的三件事
供电与干扰。 供料器工作电压 24 V,电流需大于 2 A,说明书明确要求不要和大功率设备共用同一个电源插座。家电厂的烘道、老化架都在附近,接线时把这条守住。
热源与粉尘。 供料器不宜直接暴露在阳光和其他热源下。剥刀和接料平台不能受撞击,也不能沾脏污——这两处一旦积了胶渣,剥离角度就变了,标签开始飘。
穿料方向。 料带角度要保持正直;导向限宽滑块用内六角松开里面的机米螺丝后按料卷宽度挪位,压片高度按标签厚度调。这两处调好,双张和跑偏会少很多。
和贴片机的信号怎么接
三种接法,在界面里选:
| 接法 | 接线 | 界面设定 | 适用 |
|---|---|---|---|
| 飞达告诉贴片机有料 | 黄线 | 有料信号→用 | 贴片机要判断能不能取 |
| 贴片机控制飞达送料 | 绿线 | 送料信号→用 | 由机器节拍驱动 |
| 飞达自己送料 | — | 送料信号→不用 | 料台无标时自动送 |
光纤感应器的设定有个简单标准:工作设定值比无料状态下的感应值大 200,灯亮表示检测到有料。
选型先回答三个问题
- 标签是卷料还是片料?片料走 PLF 系列,卷料走标签飞达。
- 最宽的一张标签多少毫米?这决定宽度档是 32、60、100、150、200 还是 250。选大一号不会让小标签更难送,按最宽的那张定就行。
- 贴片机是什么品牌?富士、松下、JUKI、雅马哈、三星(韩华)、ASM 各有对应的型号前缀;非标平台用标准款或经典款。
这三个答案齐了,型号基本就定了。档位与尺寸见标签飞达页;片料与卷料怎么分,见片料标签飞达还是卷料标签飞达。