
结论
经典款(LFS 系列)分三档:LFS-60 覆盖 5–58 mm,LFS-100 覆盖 5–98 mm,LFS-150 覆盖 5–148 mm,三档标签长都是 L2–40 mm,列数 1–12。这类机型装在定制贴标机、非标治具和独立剥标工位上,不进贴片机料站。
选档只看一个数:裸标宽度。宽度越过所选档的上限,换机型,不靠调参数解决。
三档各自管到多宽
档位之间的界线是 58、98、148 mm。58 mm 以内的标签用 LFS-60,超出就到 LFS-100;98 mm 以上到 148 mm 用 LFS-150。三档的长度范围一致,都是 L2–40 mm,所以换档主要看宽度。
一支飞达能跑本档内所有尺寸的物料,单排和多列都支持,列数到 12。一块板上贴几张标签、每班换几次料,决定要不要上多列:单列够用就别加列,加列之后机身体积和调试项目都跟着加。
量宽度量的是标签本身,不含底纸两侧留边。圆角标签、异形轮廓按外接矩形报数。长度同样按标签实际长度,不是料带节距。
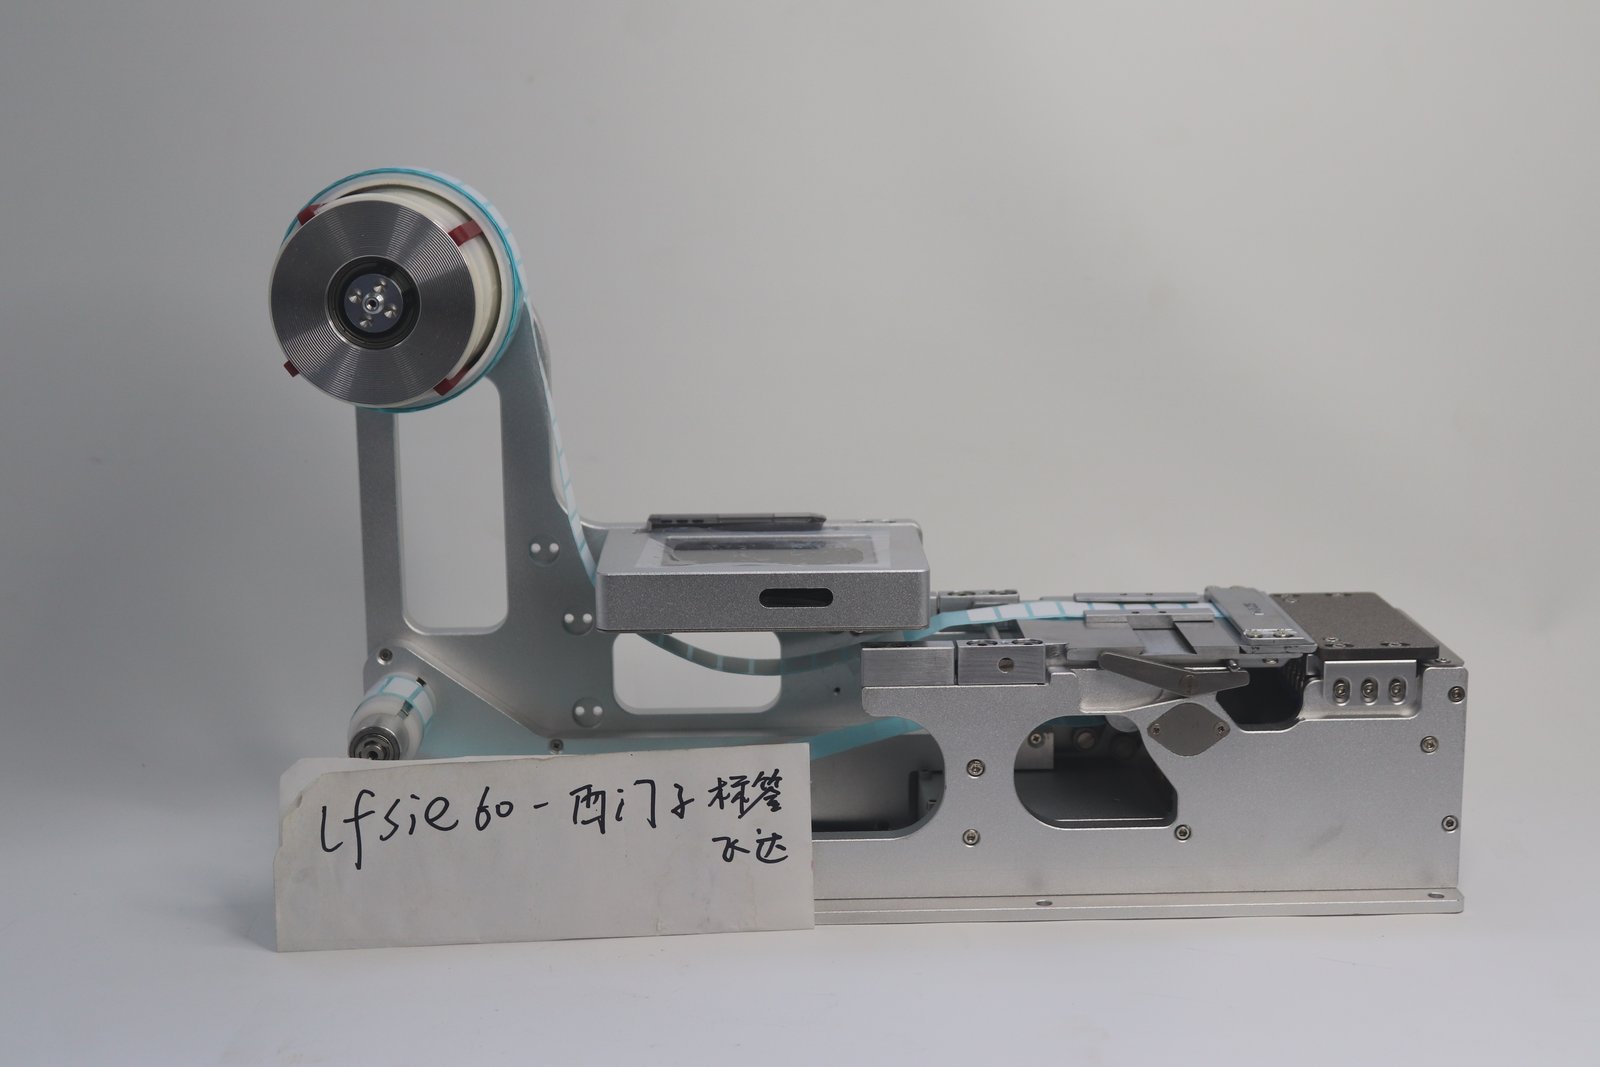
装位:机身宽度跟着标签档走
三档的机身长度和高度不变,只有宽度随标签档加宽,重量也随之增加。装位安排时按机身实际宽度留位,不要按标签宽度留——机身比标签宽出不少。
这类机型多数装在治具台面或独立工位上,前面要留出穿料和观察的手位,上方要留料卷外径的空间,料卷更换时人得够得着。整机重量按铭牌核台面与夹具的承重,别按空料状态核。
穿料结构跟贴片机专用款不一样
经典款的穿料靠出料台滑块和夹料拨杆:把出料台滑块往外掰,留出穿料缝隙;料卷夹在从动轴和主动轴之间,夹料拨杆往里夹紧。上屏款用的是压料盖,拨杆往下按打开,料卷夹在压料盖和主动轴之间再按下压紧。两套结构动作不同,教操作员换料时别混着讲。
导向块的位置按料卷宽度调:内六角扳手松开面上螺丝,把限宽滑块移到合适位置再锁紧。压片高度按标签厚度调,四颗机米螺丝松紧即可。料卷装到安装轴套上,要用挡圈限位,防止走料时左右摆动。
两个细节。料带角度要正,斜着走会在剥离刀口偏;难剥离的小标签,把剥离刀片换到角度更小的一面用。大标签或容易脱落的标签,可以不过弹簧绕线轴,免得角度一大提前剥离。
参数在哪几项上调
显示屏上的可调项有五处,调的顺序有依赖:
设置光纤工作值,取「无料状态读数 + 200」左右,有料时亮灯,低于感应值就报无料。然后调供料位置,管送料距离:标签上翘或送过头是偏大,送不到位就加大。再调供料速度,经典款说明书给的范围是 5–50,不追贴片速度时设低一些,供料更稳。速度动过之后,供料位置要跟着微调一次。供料延时单位 0.1 s,下游机械手取料慢、送标快的时候加延时。无料报警还有一个空跑距离,料卷上没有标签之后空送多长距离报无料,按现场节拍设。
放料轴正反转是选装项,装了的机型在菜单里能改方向。
什么时候用它,什么时候用平台专用款
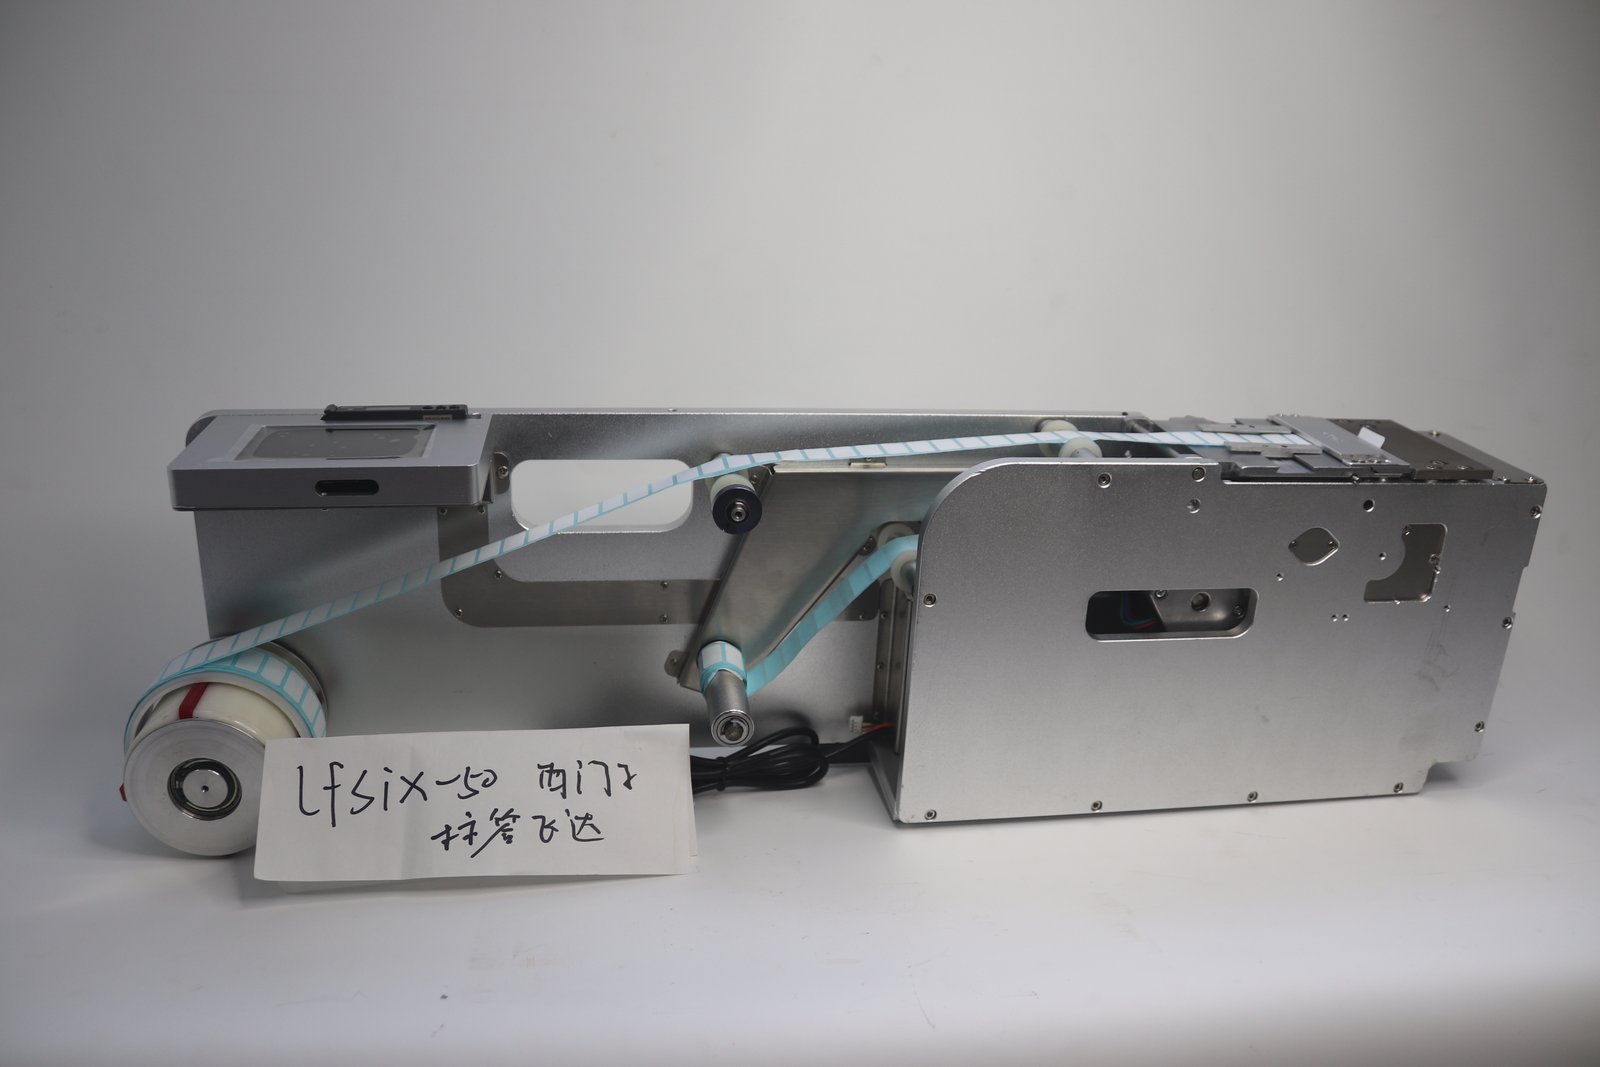
贴片机料站上装的是平台专用款,按机台品牌分流:西门子 D 平台用 LFSID 系列,X 平台用 LFSIX 系列,富士、JUKI、松下、雅马哈、三星各有对应型号。定制贴标机、非标剥标工位、桌面上单独架一套的场合,用经典款更合适,结构简单、装位自由。需要屏幕朝上、边看边调的,用上屏款。
按剥离方式怎么分、各类结构各自适合什么标签,在标签飞达怎么选结构里单独讲过;具体型号与档位对照见标签飞达产品线。
报给工厂的四个数
裸标宽度与长度(按外接矩形)、要不要多列、装到什么设备上(贴片机型号、治具或独立工位)、料卷内径外径和单卷标签数。四个数给齐,档位一轮就能定。剩下的穿料路径与参数,出货前会按客户样品调好,到货接上电源就能跑,方向不对再按说明书微调。