
结论
长假、换季、订单空档之后,标签飞达重新上机,出问题的地方往往不是电机和屏幕,而是四件事:电源接得对不对、走带路径有没有复原、光纤设定值还认不认当前这批料、触屏上那三组参数还是不是原来那一套。这八项按顺序过一遍,现场半小时内能做完,比直接上量产、出了偏位再回头找原因省事。
下面引用的数值取自 BestFeeder 随机说明书。上屏款 LFSID-100(标签宽 2–98 mm、列数 1–14)与专用款 LFJUKI-32 的穿料路径、参数调节逻辑相同,具体档位随机型不同,以随机说明书为准。
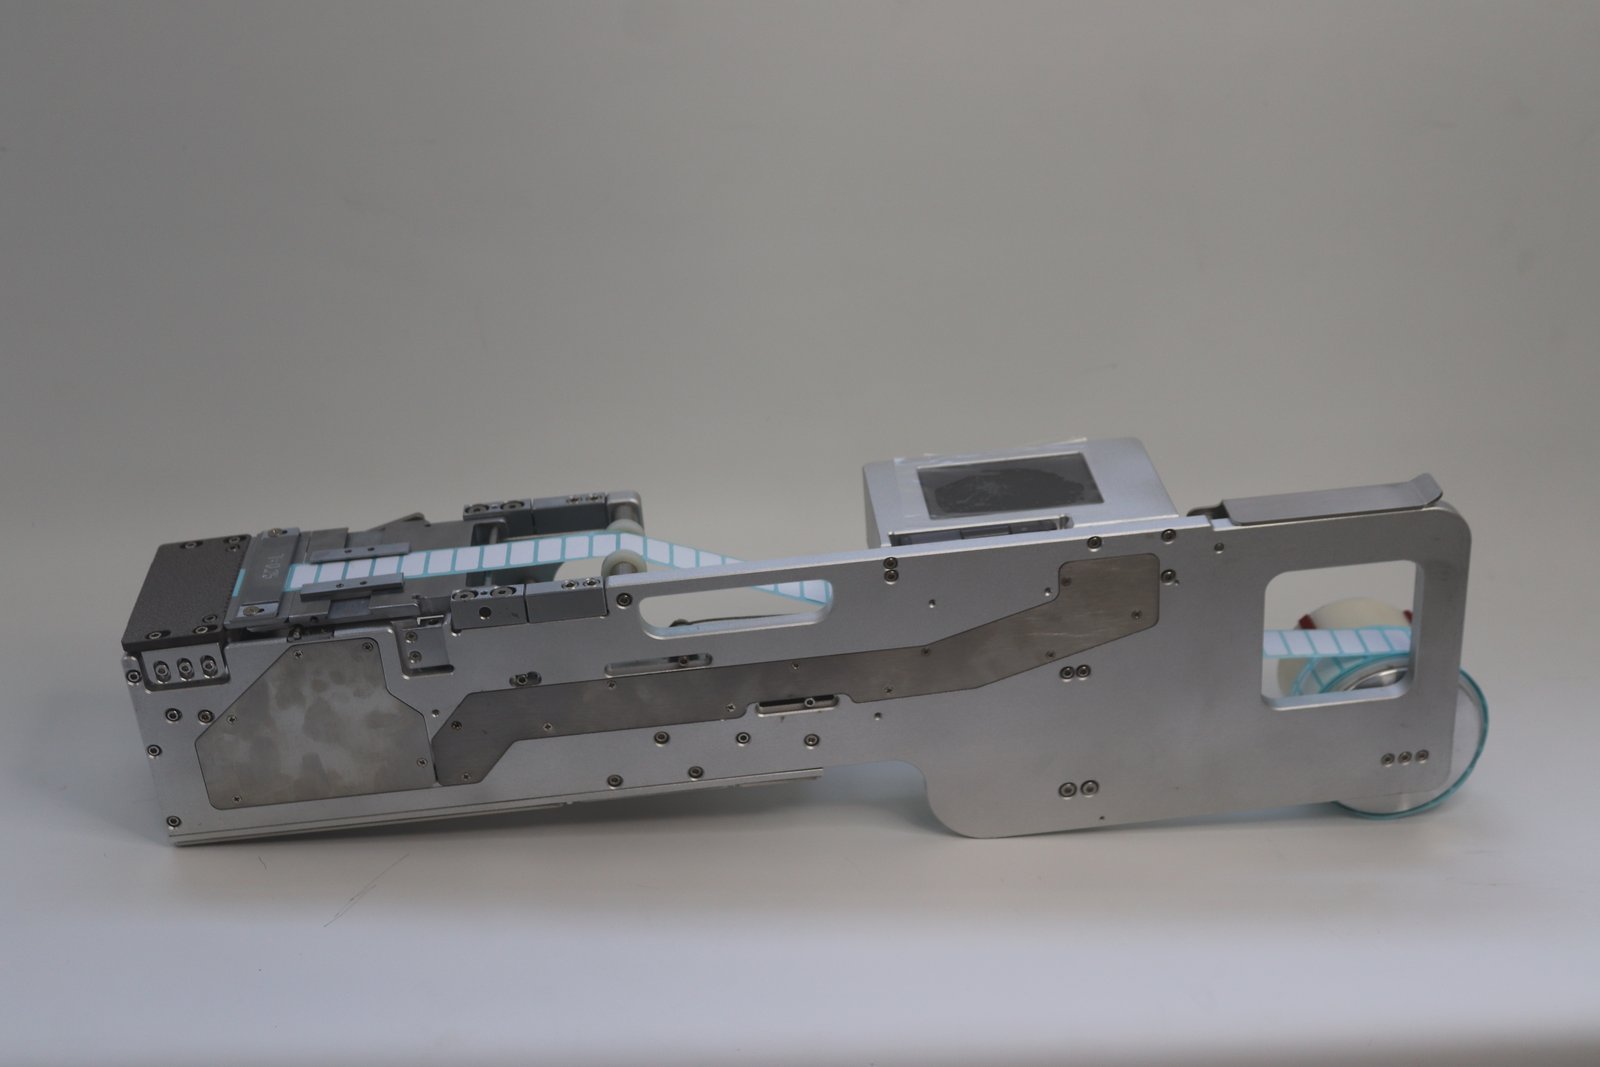
图:飞达供料器外观(厂内实拍)
一、外观先看三类痕迹
复机时先别通电,把飞达拿出来看一圈。
- 碰撞痕迹。 剥刀和接料平台受过撞击的,位置精度和剥离稳定性都会下降。说明书把这句写在重要注意事项里:剥刀和接料平台不可受到撞击以及脏污。
- 脏污与残胶。 防粘料台、接料平台、导向块上的残胶和纸屑会让标签出料翘头。停机期间落灰的机器,先擦一遍再穿料。
- 受潮与异物。 存放环境不当时,外壳、接口、线路可能锈蚀;虫鼠咬过的线缆在通电前就要看出来,不要等到报警。
擦拭用干燥柔软的布,不含挥发性物质。说明书没有把酒精类溶剂列进这份口径里。
二、供电:24 V,电流大于 2 A
说明书给的是工作电压 24 V、电流需大于 2 A,并且不要和大功率设备共用一个电源插头。停机期间电源被改接、插排被别处占用的现场不少,复机前把这一条单独核一遍:电压对不对、电流够不够、是不是又和发热设备挤在同一个插排上。
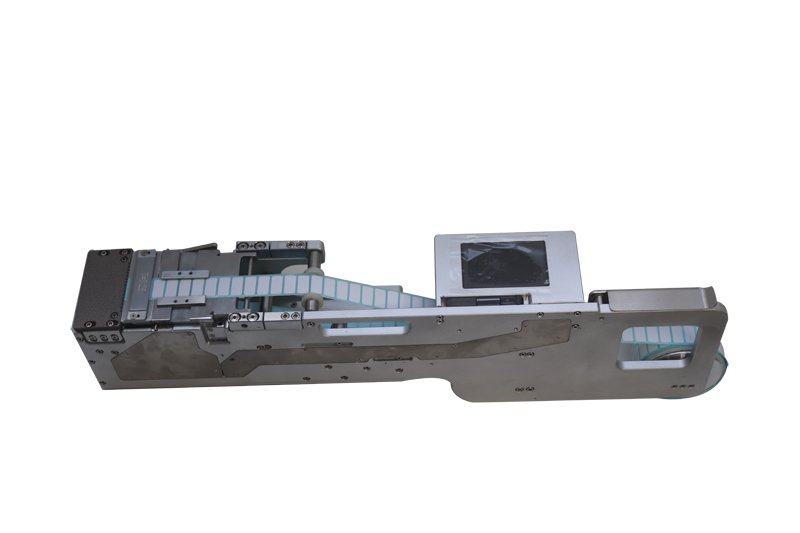
图:供料器结构(厂内实拍)
三、走带路径有没有复原
停机期间飞达常被借去别处、或者被拆开擦过,走带路径常留下半截状态。按从头到尾的顺序核:
- 料卷装在上料轴后,用挡圈限位,防止料卷左右摆动。
- 导向限宽滑块的位置按当前料卷宽度定,用内六角扳手松开里面的机米螺丝,移到合适位置再锁紧。
- 压片高度按标签厚度调,松紧压片的四颗机米螺丝。压太紧出料发涩,压太松薄标签会被带走。
- 压料盖拨杆往下按,料卷夹在压料盖和主动轴之间,按下压料盖夹紧标签。
- 空料卷走废料回收轴套,手转一下回收轴,看是否顺畅、有没有底纸缠绕。
料带角度方向保持正直,这一条在穿料注意事项里列在头一条。大标签或易剥离的标签可以不走弹簧绕线轴,防止因为角度大而提前剥离。
四、光纤设定值要按当前料重新确认
换过料、或者停机时间较长、环境温湿度变过,光纤感应值都会变,旧的设定值未必还合适。说明书的做法是:光纤工作设定值比无料状态下的感应值大 200,此时有料检测灯亮;工作设定值小于感应值,判为无料。
复机时把料装好,先看无料状态的感应值,再把工作设定值调到它上面 200,比照着上次记的数字抄更稳。
五、触屏三组参数,按顺序看
| 参数 | 作用 | 复机时的处理 |
|---|---|---|
| 供料位置 | 调节送料距离 | 按当前标签尺寸重设;标签往上翘或送太多说明偏大,送不到位就往回加 |
| 供料速度 | 剥离完成后的送料快慢 | 不追求贴片速度时可设在 30–50,保持供料稳定;改动速度后供料位置要跟着微调 |
| 供料延时 | 送完一个料后隔多久送下一个,单位 0.1 s | 机械手取料慢、送标快时用 |
经典款说明书给的供料速度范围是 5–50,上屏款与专用款的可用档位不同,以随机说明书和实物界面为准。工作模式分自动与手动:自动是生产,手动用于上料、换料。
六、信号接回贴片机
如果复机后要接回产线通讯,三条线核对一遍:
- 有料信号(黄色线):界面上「有料信号选择→用」,飞达上有标签时给贴片机一个 0 V 信号。
- 送料信号(绿色线):界面「送料信号选择→用」,贴片机给 0 V 信号后飞达才送标。
- 两路都不用:飞达默认在料台无标时自动送料。
停机期间产线换过贴片机程序或改过接线的话,这一项要和对面的电气确认过再通电。
七、空跑一段再上料
手动模式下点动送料几次,看三件事:料带走不走直线、每次送出的距离是否一致、废料回收是否跟得上。手动键还能让料卷前进或后退一小步,用来微调位置。自动模式下按同一个键,供料位置的数值会跟着加减,这个功能适合在空跑时把位置调到位。
计数器在生产数量一栏按排计数,长按可以清零。复机开始新一批之前清零,方便核对这一批的实际产出。
八、首件确认,再进批量
首件板贴完,看标签位置有没有单向偏移、角度有没有转,再看底纸有没有带标出来。标签位置不对,先分清楚是位置参数的事还是走带没走正的事,顺序反了会来回改。
伺服、主板与通讯设置不属于现场维护范围。内部参数被改过之后,飞达的表现和机械故障很像,排查会绕很远。这类情况按说明书口径走远程指导,需要换件的返件处理。
复机检查表
| 顺序 | 检查项 | 判据 |
|---|---|---|
| 1 | 外观 | 剥刀、接料平台无撞击与脏污 |
| 2 | 供电 | 24 V,电流大于 2 A,不与大功率设备共用插头 |
| 3 | 走带 | 挡圈限位、导向块到位、压片高度合适 |
| 4 | 光纤 | 工作设定值比无料感应值大 200,灯亮判有料 |
| 5 | 触屏 | 供料位置、速度、延时按当前料重设 |
| 6 | 信号 | 有料、送料两路与界面设定一致 |
| 7 | 空跑 | 走正、送距一致、回收顺畅 |
| 8 | 首件 | 位置与角度正常,底纸不带标 |