
结论
贴标位置偏了,先别急着改参数。偏差通常分两类:每张都偏同一方向、幅度接近的,属机械基准偏;忽左忽右、幅度不定的,属走料不稳。前者调基准,后者查料带路径。两类混着调,参数会越调越乱,还会把原本对的数值带偏。
标签飞达的定位精度 ±0.2 mm、角度精度 ±0.5°,是在标签平正送到取料位、料带没有窜动这个前提下测出来的标定值。前提不满足,这两个数字不成立,供料位置改多少次都补不回来。
依据:先判定偏的是哪一类
同一卷料连续取十几张,记下每张的偏差方向和幅度,不用量具,目视就能分辨。
| 现象 | 判定 | 处理方向 |
|---|---|---|
| 方向一致、幅度接近 | 机械基准偏 | 出料台基准、挡圈、取料中心 |
| 方向变、幅度也变 | 走料不稳 | 导向宽度、料带分条、剥离状态 |
| 只在换卷后出现 | 装料位置 | 料卷贴挡圈、穿料路径 |
| 只在某一列出现 | 列间基准 | 多列料带的列间距 |
判定的价值在于省时间:方向一致就不用翻料带,直接看基准;方向乱跳就不要在参数上找原因,参数解决不了走料。
细节:基准偏的四个可调点
料卷轴向位置。 料卷没贴住挡圈,整卷往一侧靠,走着走着整条料带就偏出去。装料时把料卷推到贴住挡圈再锁紧,这一步做完,轴向偏差基本消掉。
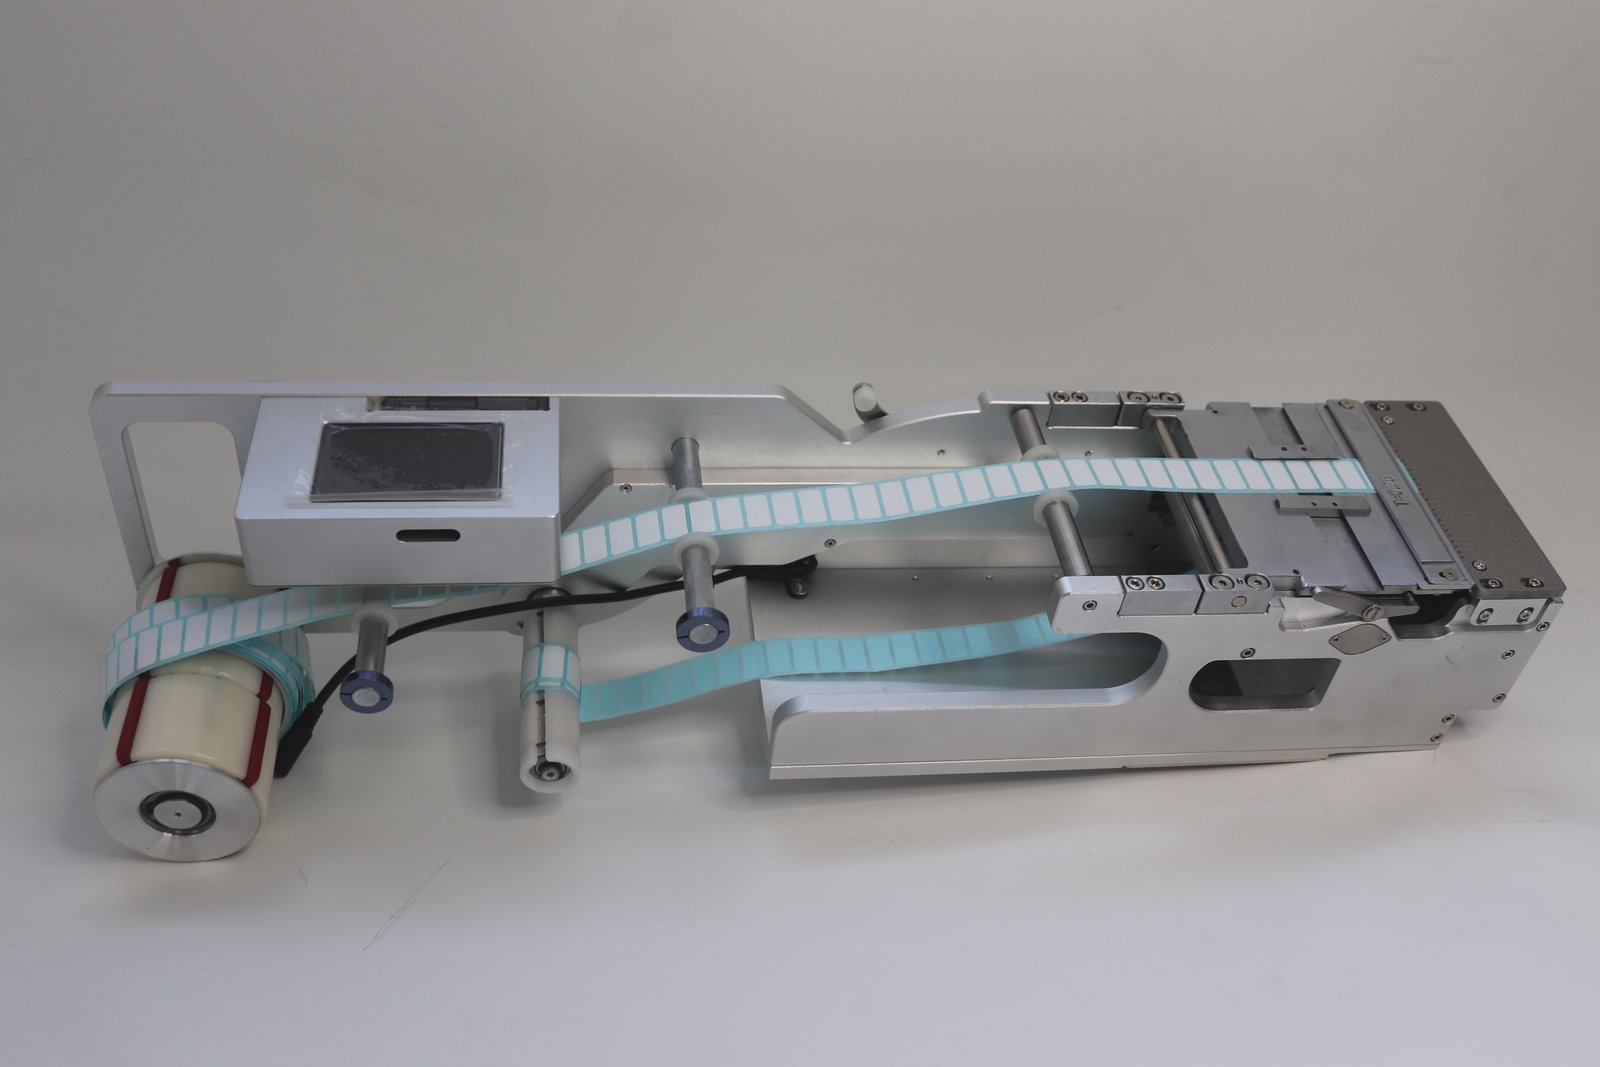
出料台导向宽度。 导向比料带略宽是对的,宽出太多料带就会左右摆。收窄到料带能顺畅通过、又不夹住边缘为止,收过头会顶住料带,送料反而卡。
光纤停位与供料位置。 停位靠光纤检测标签边沿,工作值取无料时的读数加 200,标签送不到位就往上加。供料位置偏大,标签冲出剥刀往上翘;偏小,标签送不到位。供料速度和供料位置是一组:速度改了,位置必须复调。不追贴片速度时,供料速度设 30–50 更稳。机械手取料慢而送标快,用供料延时错开,单位 0.1 s。
取料中心。 吸嘴中心与标签中心不重合,角度偏差会被放大,表现是越取越歪。这一项要在贴片机上对,不靠飞达调。
细节:走料不稳的四个常见原因
料带分条质量。 分卷刀口偏、边缘有凹凸,料带在导向里就会晃。这类偏差调设备无效,换料卷或换分条来源。
大标签的走带路径。 标签尺寸大时不要绕过绕线轴。绕过去等于反向折一次,离型纸回弹,剥离和停位都不稳。
剥离刀角度与标签长度。 难剥离、易粘连的料配小角度刀面,剥离点靠前;常规料用大角度刀面。剥刀与压片是磁吸定位,拆下来清洁后按原槽位装回,位置不要自己挪。
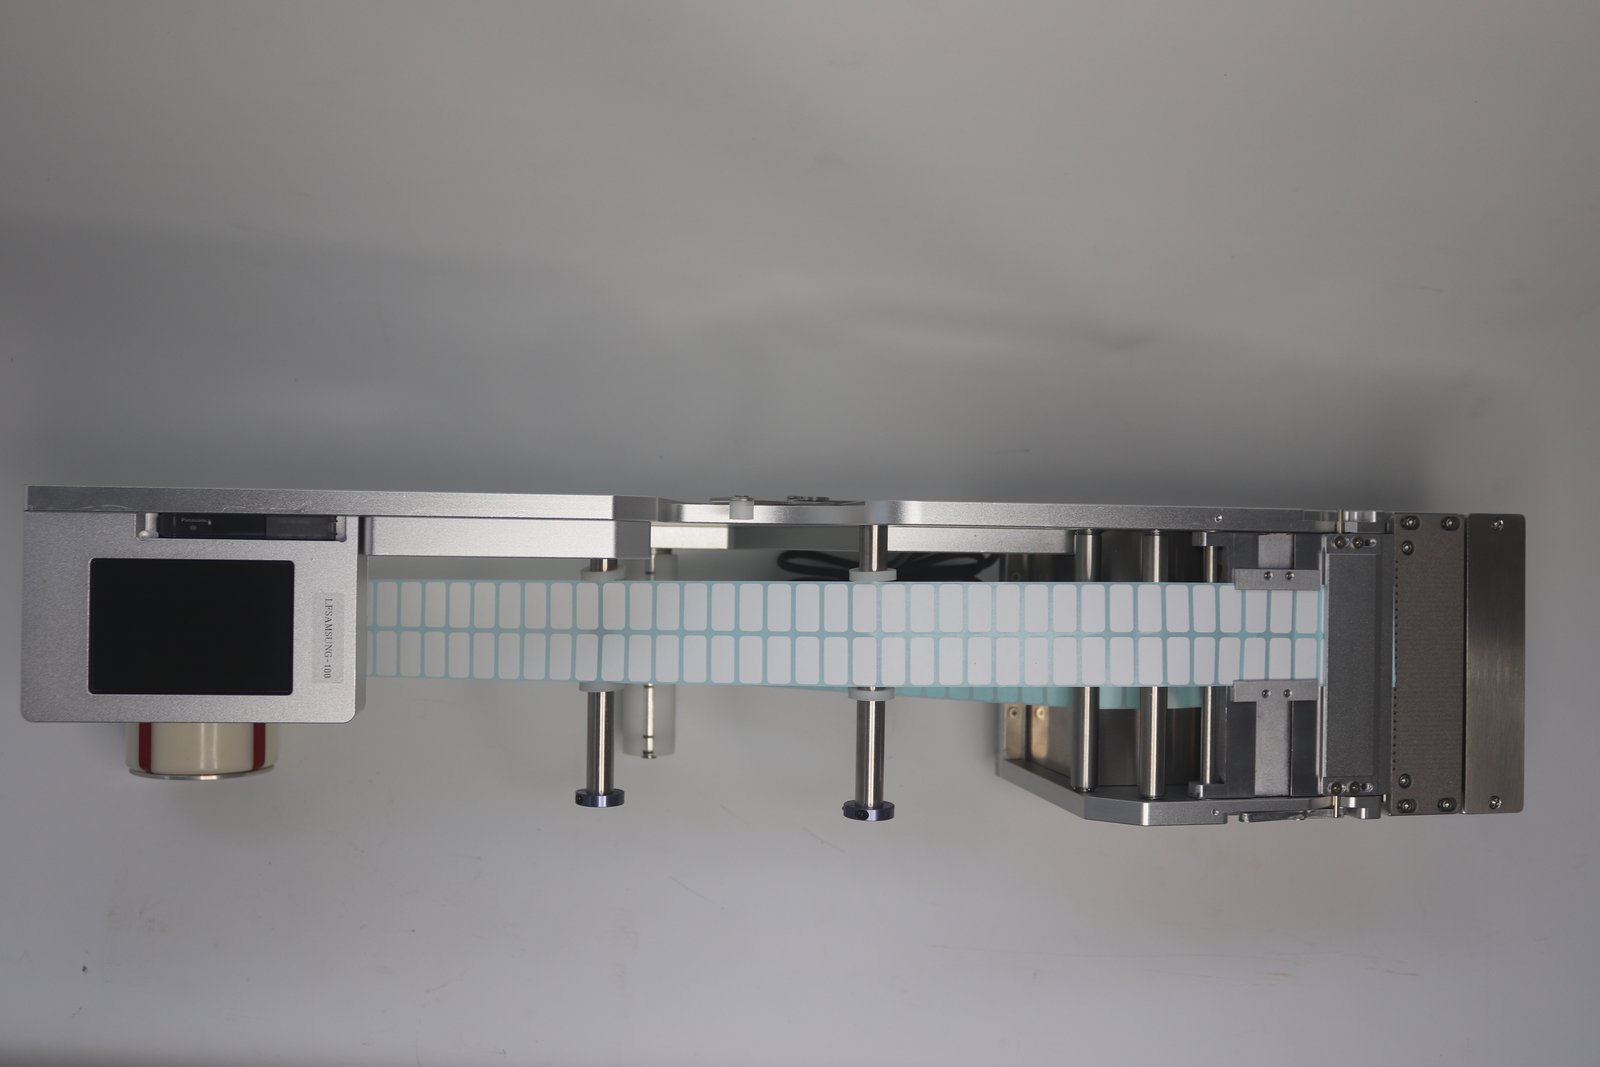
多列标签的列间基准。 双列、四列料带的列间距是分条时定下来的,列间偏差属于料带问题,飞达只能管整条料带的位置。双列料带左右跑偏的原因里写过判定方法,可以先对照。
报给工厂的六个信息
偏差要判断得准,先把这几项说清:裸标宽度乘长度、列数、贴片机品牌与型号、标签材质与离型纸类型、偏差方向与幅度、发生频次。少一项,对方只能给通用建议,来回问一轮就多耽误几天。
BestFeeder 的标签飞达产品线按标签宽度分档,西门子 D 平台对应 LFSID-100,覆盖 2–98 mm 标签宽度、列数到 14,装站前把料卷轴向和出料台导向对齐,就能把基准偏压到标定值附近。