
结论
片料飞达和卷料飞达的差别,不在送料机构,而在每一片料都要走完一条完整的动作链:换片料信号进来、料头送到料台、撕掉上膜、吸嘴吸片、料台夹住、两段送料、输出送料 OK 信号。链上任何一段时序对不上,表现出来都是取不到料,或者一次来两片。
下面引用的参数名与取值口径,取自 BestFeeder 片料飞达随机说明书。片料线有 PLF-100、PLF-200、PLF-300 三个型号,剥标宽度与料仓深度按型号区分,触摸屏参数项与逻辑是同一套,具体数值以随机说明书和出厂设置单为准。
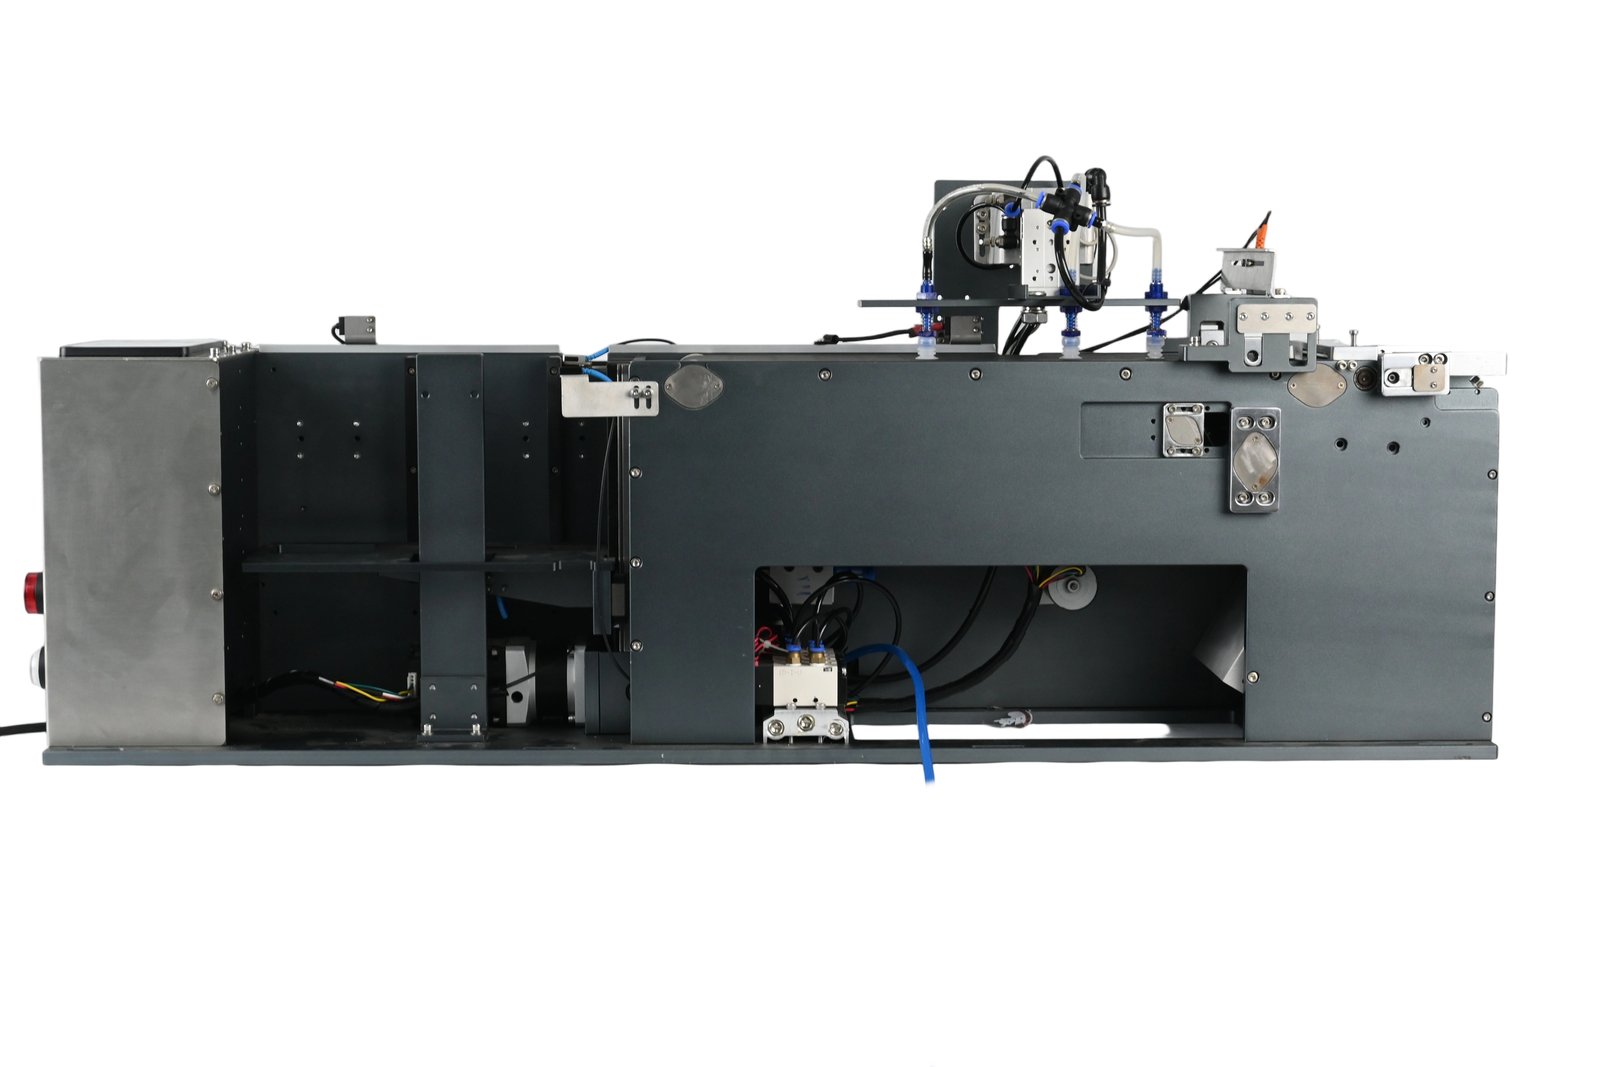
图:片料供料器机身(厂内实拍)
一、先看动作链断在哪一段
- 回原启动:各电机回原点。首次开机要执行一次,断电重上电也建议先回原,否则升降台与送料机构的零点不成立。
- 自动 / 手动 / 暂停:自动是生产流程;手动用于装料和测试气缸动作;暂停只中断下一步动作,不退出流程。
- 生产计数与 UPH:送一排标记 1,长按清零;UPH 是每小时计数,用来判断速度是不是设得太保守。
动作链断在哪一段,用手动模式逐段点动一遍就能看出来:能吸不能送,问题在送料段;能送吸不起来,问题在吸料与撕膜段。
二、撕膜:没上膜的料先把按钮切过去
片料来料有的带一层上膜,有的不带。屏幕上「未撕膜」这个状态按钮可手动选择:料上没膜,就点成已撕膜,下一次动作不再执行撕膜。开关画面里的「撕膜」开关决定撕膜功能是否启用。
撕膜由四组时间参数控制:吸上膜气缸下降时间、吸上膜真空 OK 延时、吸膜抖动时间与抖动次数、抛膜吹气时间与抛膜后吸气时间。膜吸不住,先看真空 OK 延时够不够;膜边粘得紧的料,抖动次数给少了撕不干净,多出来的膜边会跟着片料进料台。
三、吸料与放料:三个延时决定取不取得到
吸片料这一段有四个参数:吸片料下降时间、吸片料真空 OK 延时、吸片料抖动时间与次数、放片料时间。
现场常调的是真空 OK 延时。太短,真空还没建立就判定吸住,抬起来掉片;太长,节拍被拖慢,料台等不到片。放片料时间决定气缸停多久再松气,时间不够,片料还在下降行程里就松开,落位会偏。
开关画面里的吸片料真空检测、吸上膜真空检测是报警用的,正常生产时开着。排查时临时关掉,可以区分真空没建立和检测误报,定位完要开回去。
图:片料供料器另一侧结构(厂内实拍)
四、送料长度分两段,超时报警也分开设
| 参数 | 对应位置 |
|---|---|
| 料头送料长度 | 片料料头从换料感应器到料台气缸夹料的距离 |
| 一段送料长度 | 片料走到光纤位置的距离 |
| 二段送料长度 | 片料被光纤感应到之后再走的距离 |
加减速也能分开设。一段把料从静止拉到目标速度,二段是短距离精定位;二段加减速给大了,片料容易冲过光纤位置,表现为送过头。
超时报警同样是分开的两条:料头送料超时报警延时对应换片料信号在该时间内未检测到信号;一段送料超时报警延时对应料台已夹料但有料光纤在该时间内没感应到片料。报警指向哪一条,就是哪一段断的。
另外三个延时与信号有关:送料检测有料延时,指送完料后过这段延时才输出 OK 信号;送料检测无料延时,指无料时过这段延时送下一排;送料 OK 断开延时,指没料后过这段延时才断开 OK 信号。这三个值偏大,贴片机会觉得飞达反应慢;偏小,信号抖动会让机器反复要料。
五、升降台:先回原,再谈步长
升降台负责把料仓里的片料一级一级顶上来,参数分四组:手动速度、自动速度、初次上升速度与初次上升步长、上升步长与循环上升计数。回原之后那次上升走的是初次速度与初次步长,之后按上升步长走。初次步长设小,首片料到不了吸料位;设大,吸嘴压到料。
检测有两条延时:无料检测延时、有料检测延时,另有换片料信号无料延时。延时太短,升降过程中信号还在跳变就执行下一步,会出现吸空;太长,缺料提醒滞后,机器空跑。
开关画面里的「预吸料」和参数里的「预吸送料计数」是一组:换片料信号断开后可提前吸片料,一段送料连续多少次感应不到料就触发预吸。多品种小批量的线上,这两项能减少等料的空转。
六、六脚接线与外部送料
| 脚位 | 定义 |
|---|---|
| 1 脚 | 24 V |
| 2 脚 | 0 V |
| 3 脚 | 送料 OK 信号,0 V 输出,料台剥离一排标后输出 |
| 4 脚 | 贴标机要料信号,0 V 输入,收到信号剥离一排标签 |
| 5 脚 | 自动信号,0 V 输出,飞达自动模式开启 |
| 6 脚 | 无料提醒,0 V 输出,料仓用完料时提醒换料 |
开关画面里的「外部送料」打开后,每次送标都要收到外部送料信号才执行;不打开则由飞达按自身流程连续送。
七、维护与点检五项
- 吸嘴口有无因受冲击变形,内部有无杂物堵塞;
- 压片料胶辊轴有无灰尘或碎屑,必要时用棉签或布清洁;
- 料台上与光纤上有无遗留的元器件或其他杂物;
- 卷轮有无松动,各气缸动作是否正常;
- 机器与升降台上有无异物。
吸嘴口变形这一项容易被忽略:它不影响吸住,但会让片料落位偏一点,最终在贴标位置上体现出来,被当成精度问题查。片料线的型号与结构在片料标签飞达产品页有说明。
八、报给我们时带这三样
型号(PLF-100 / 200 / 300)、现象(空吸、双片、送不到位、报警代码)、参数画面三页的当前值截图。有这三样,多数问题不用拆机就能定位到具体哪一段延时。