
结论
上屏款标签飞达(LFSID-S 系列)按标签宽度分五档:5–58、5–98、5–148、5–198、5–248 mm。选档的办法是把裸标宽度量出来往上对档,而不是报一个约数。宽度每上一档,机身尺寸和重量跟着变,机身宽度从 90 mm 一路到 380 mm,重量从 6.5 kg 到 20 kg,装位和承重需要一并算进产线布置里。
一、五个档位各自覆盖到哪里
LFSID-60S 覆盖 5–58 mm,LFSID-100S 覆盖 5–98 mm,LFSID-150S 覆盖 5–148 mm,LFSID-200S 覆盖 5–198 mm,LFSID-250S 覆盖 5–248 mm。五档的标签长度范围一致,都是 L2–40 mm。
一支飞达可以跑覆盖范围内所有尺寸的物料,支持单排,也支持多排。所以档位定了,同一支设备就能兼顾小批量的几种不同宽度标签,不必每种标签各配一支。反过来,标签宽度超过所选档位,只能换档,不能靠调整解决。
量宽度的时候量的是标签本身,不含底纸两侧留边。标签有圆角、有异形轮廓时,按外接矩形算宽度报给工厂。
二、宽度往上走,机身怎么变
前四档的机身长度和高度不变,都是 450 mm 和 320 mm,只有宽度在加:100S 是 450×90×320 mm,100S 到 150S 依次为 450×135×320 mm、450×170×320 mm,200S 是 450×220×320 mm。到 LFSID-250S,机身变成 570×380×410 mm,三个方向一起放大。
重量跟着涨得更明显:60S 是 6.5 kg,100S 是 8 kg,150S 是 9.5 kg,200S 是 17 kg,250S 是 20 kg。200S 这一档比前一档多了 7.5 kg,机架或夹具的承重要按整机重量核,不能按空料时的重量核。
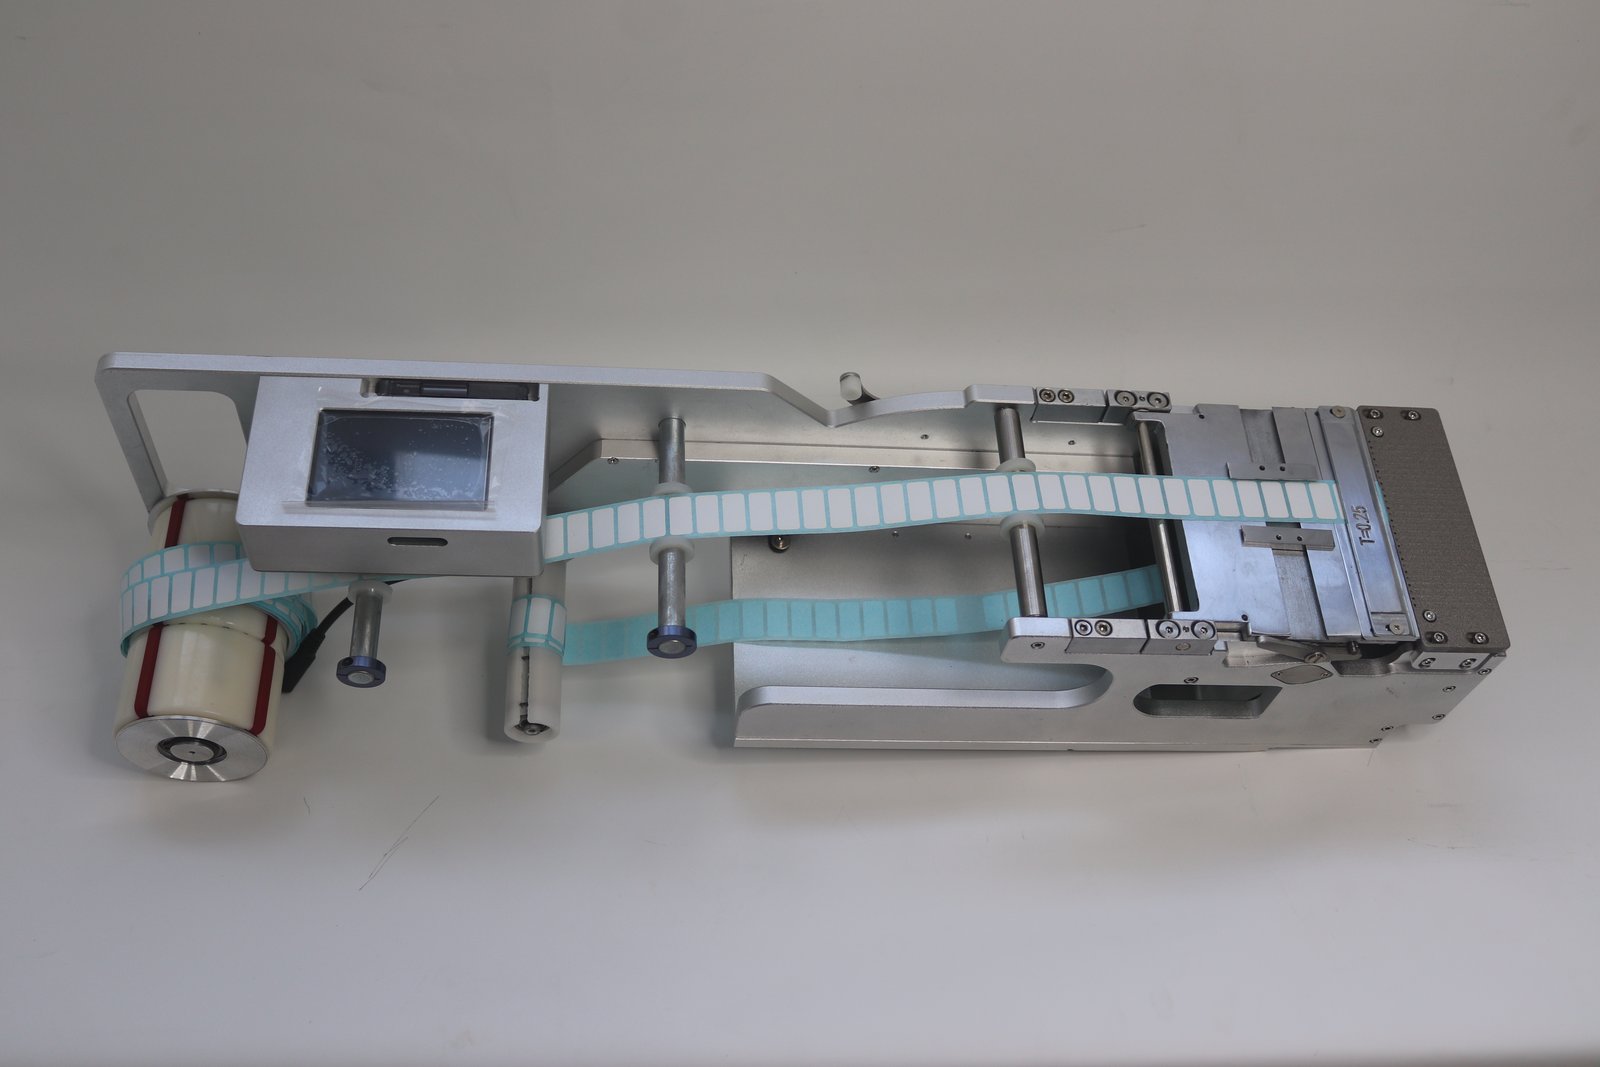
装位要留的空间不只是机身尺寸。料卷要装上去、要换、要处理卡料,前方和侧方都得留出操作位置,宽度大的档位尤其要留出横向抽出的余量。
三、列数和检测路数同步放宽
五个档位的列数上限分别是 6、8、12、14、14 列,检测路数与列数一致。多列的意义是把同一条料带上并排的多张标签一次供出,换料次数随之减少。档位越大,机身里能并排走的料道越多,列数上限也就越高。
列数怎么选,取决于一块板上贴几张标签、每班换几次料。单列够用就不必加列,加了列数机身体积和调试项目都会增加。列数与宽度的搭配逻辑在从单列升级到多列里单独讲过。
四、上屏结构的装法
上屏款的显示屏朝上安装,适配非标自动化设备与定制贴片机,装法是把它固定在治具或机架上,而不是插进标准贴片机的料站。屏朝上之后,机身前方要留出操作人员站立看屏和按键的净空,这一段净空在布置设备时经常被机架立柱占掉,图纸上先量出来。
上料方向分左上料和右上料两种,同一档位都提供。方向选哪边,看料卷靠近哪一侧、换料人员站在哪里、以及相邻设备的干涉情况。
五、穿料与调试的三个动点
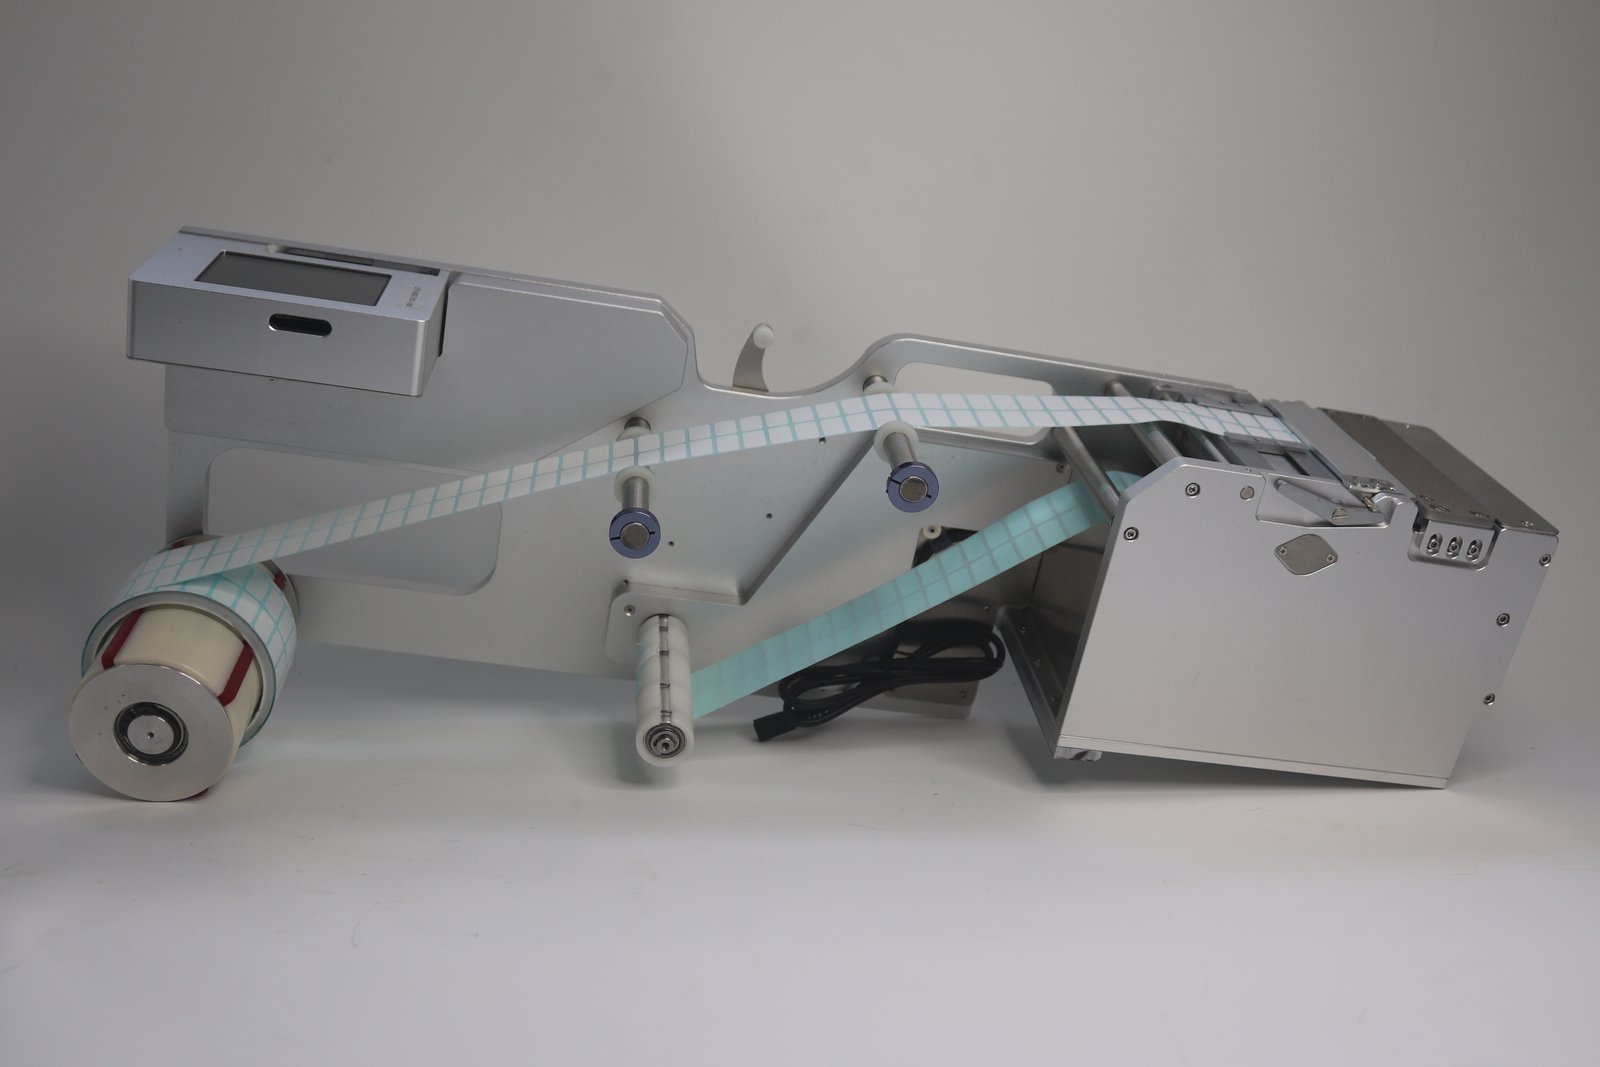
料卷从标签安装轴套开始,经过绕线轴,用挡圈给料卷限位,防止左右摆动。这一步在宽标签上直接影响跑偏,挡圈没贴住料卷边缘,料带就会往一侧走。
导向限宽滑块用内六角扳手松开里面的米机螺丝,按料卷宽度把导向块移到合适位置。压片可以松紧四个米机螺丝,按标签厚度调高度,标签厚、底纸厚都要重新调一次。
供电是 24V,电流需大于 2 A,不要和大功率设备共用一个插头。剥刀和接料平台不能受撞击、不能沾脏污,这两个件脏了或碰了,直接表现为漏标和偏移。
六、报给工厂的四个数
标签宽度与长度(量裸标、按外接矩形)、并排的列数、装到哪台设备或治具上、整机承重与前方净空。四个数齐了,档位和列数一轮就能定。型号与各档参数在标签飞达机型表可查,具体到某个型号页也能对照。
宽标签的物料常见于家电面板、汽车电子的追溯标与铭牌、包装线的大张条码,这类标签单位面积大、单卷张数少,换料频次比小标签高,列数与档位的取舍从换料节奏倒推会更准。