
结论
标签在取料位准不准,分两级:光纤感应器负责「有没有料」,触摸屏负责「送多远、送多快」。前一级判错,后面怎么调都不稳;前一级判准,位置只是改一个数的事。
光纤这一级:工作设定值设在无料读数之上
标签走到光纤点上,放大器会读出一个感应值。判据是:工作设定值大于感应值并且亮灯,判为有料;工作设定值小于感应值,判为无料。
画面上的两个按键负责把工作设定值调大或调小。说明书给的取值口径是:把工作设定值设在「感应间隙无料」读数往上 200 左右。设低了,有料会被判成无料,表现为提前报警或空送;设高了,无料时仍判有料,接着就是取不到料。
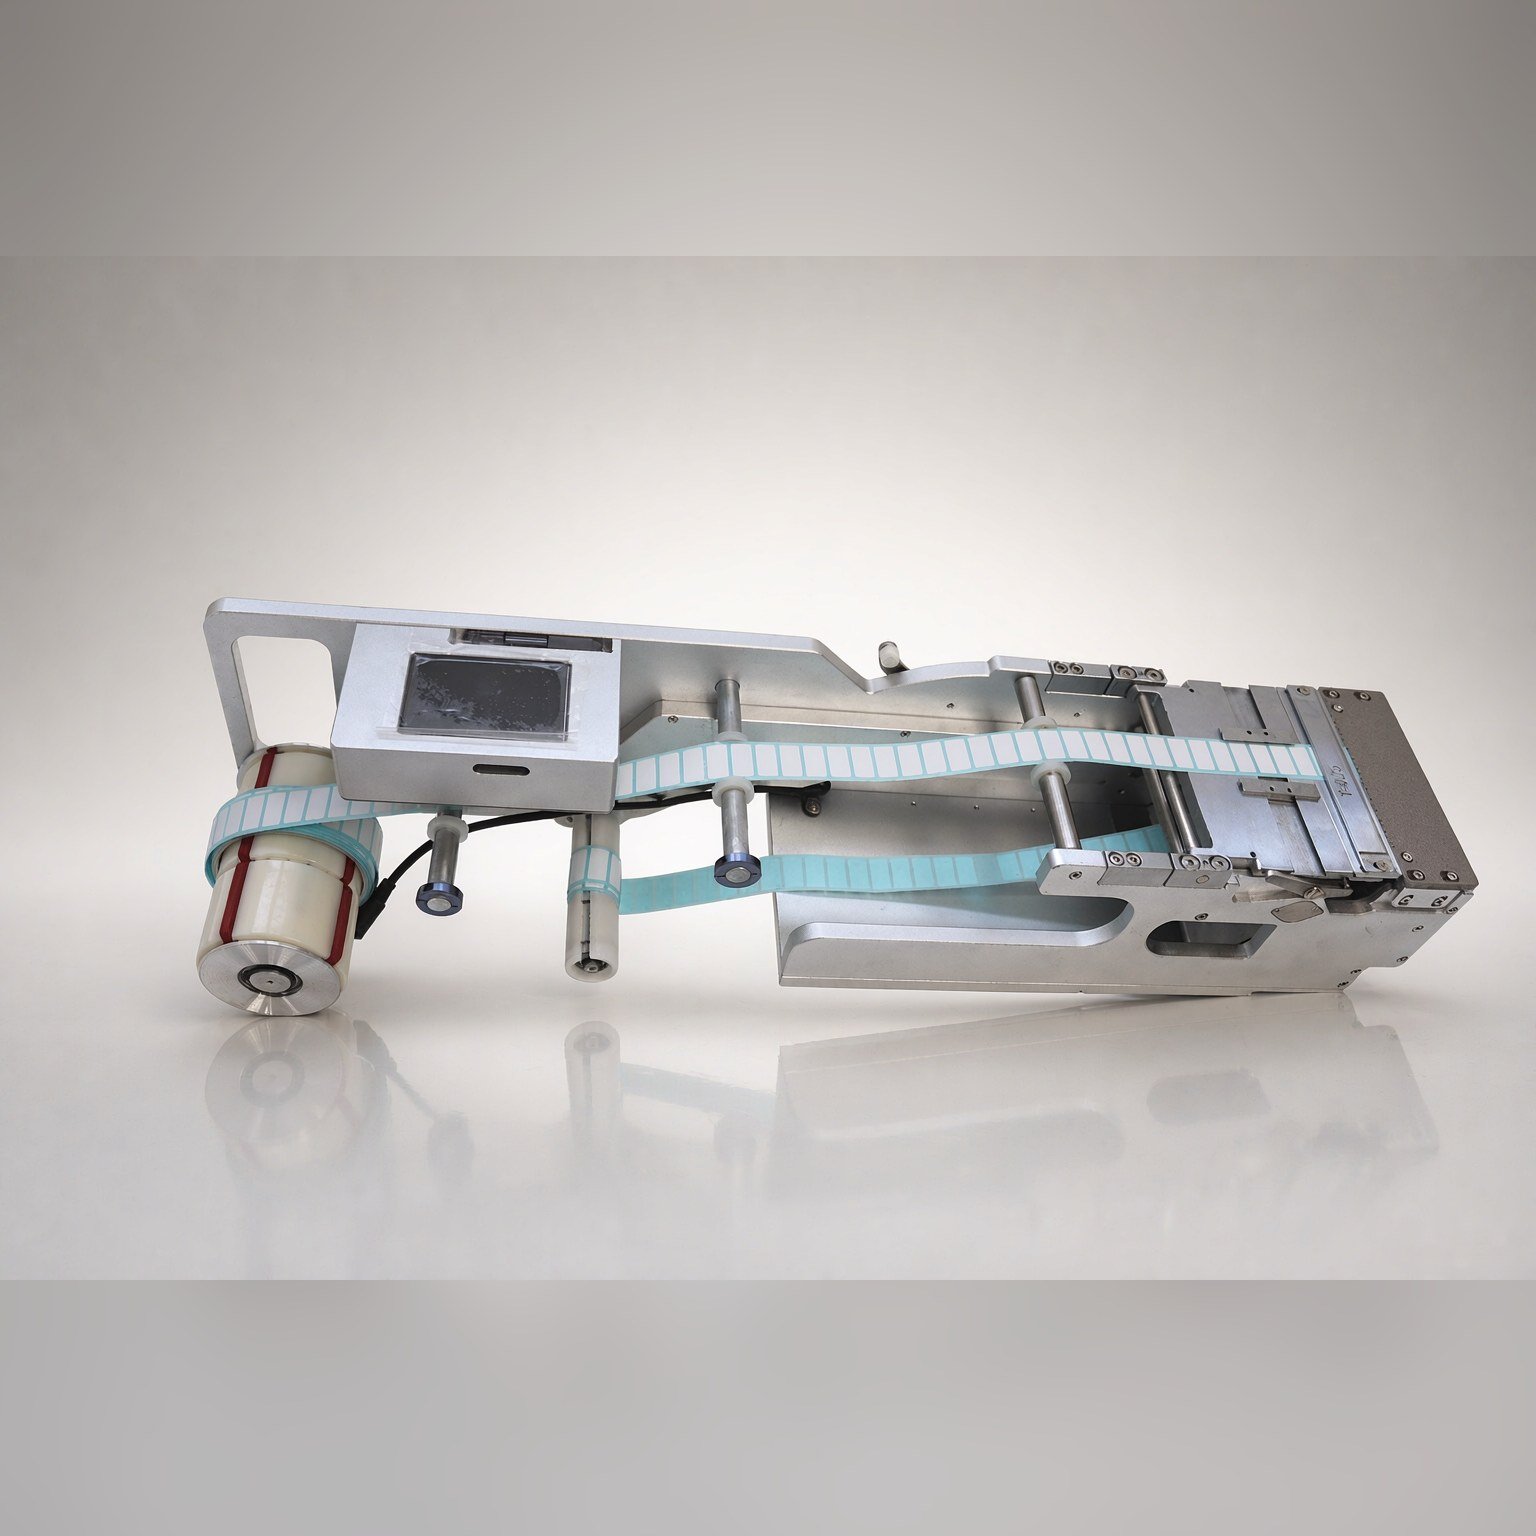
触屏这一级:送多远、送多快
触摸屏上与位置相关的设置:
| 设置项 | 作用 | 现场取值口径 |
|---|---|---|
| 工作模式 | 自动=生产,手动=上料与换料 | 生产时切自动 |
| 供料位置 | 调节送料距离 | 送不到取料位就加大;标签上翘或送过头就是偏大 |
| 供料速度 | 剥离干净之后再调 | 不追贴片速度时设 30 到 50 |
| 供料延时 | 送完一张后等一段时间再送下一张,单位 0.1 s | 吸嘴取料慢、送料偏快时加延时 |
调整有先后:先把剥离调干净,再动供料速度;速度一改,供料位置要跟着微调。反过来先调位置再改速度,等于白调一遍。
光纤与触屏谁先谁后
现场有一类误判,是把光纤没判准当成位置没调好。光纤把有料判成无料时,飞达会提前送料,标签挤在取料位外面,看上去像「送过头」;无料判成有料时,吸嘴取到的位置是空的,看上去像「送不到位」。
所以位置一旦不稳,先拿一块有料、一块无料分别在光纤上过一遍,确认灯的变化与判据一致,再回到触屏调数值。这一步花不了两分钟,能省掉一轮反复调参。
手动模式用来上料、换料与位置微调
手动模式下飞达停止送料,用于上料与重新穿料;送料键单次送料,前进键与后退键让料卷前进或后退一小步。自动模式下,前进键与后退键改成对供料位置数值做加减,这是现场微调位置省事的做法。
生产数量是标签每送出一排后的计数,长按可以清零。按班次对一下实际出料数与程序里的贴装数,两个数对不上,就往供料环节查。
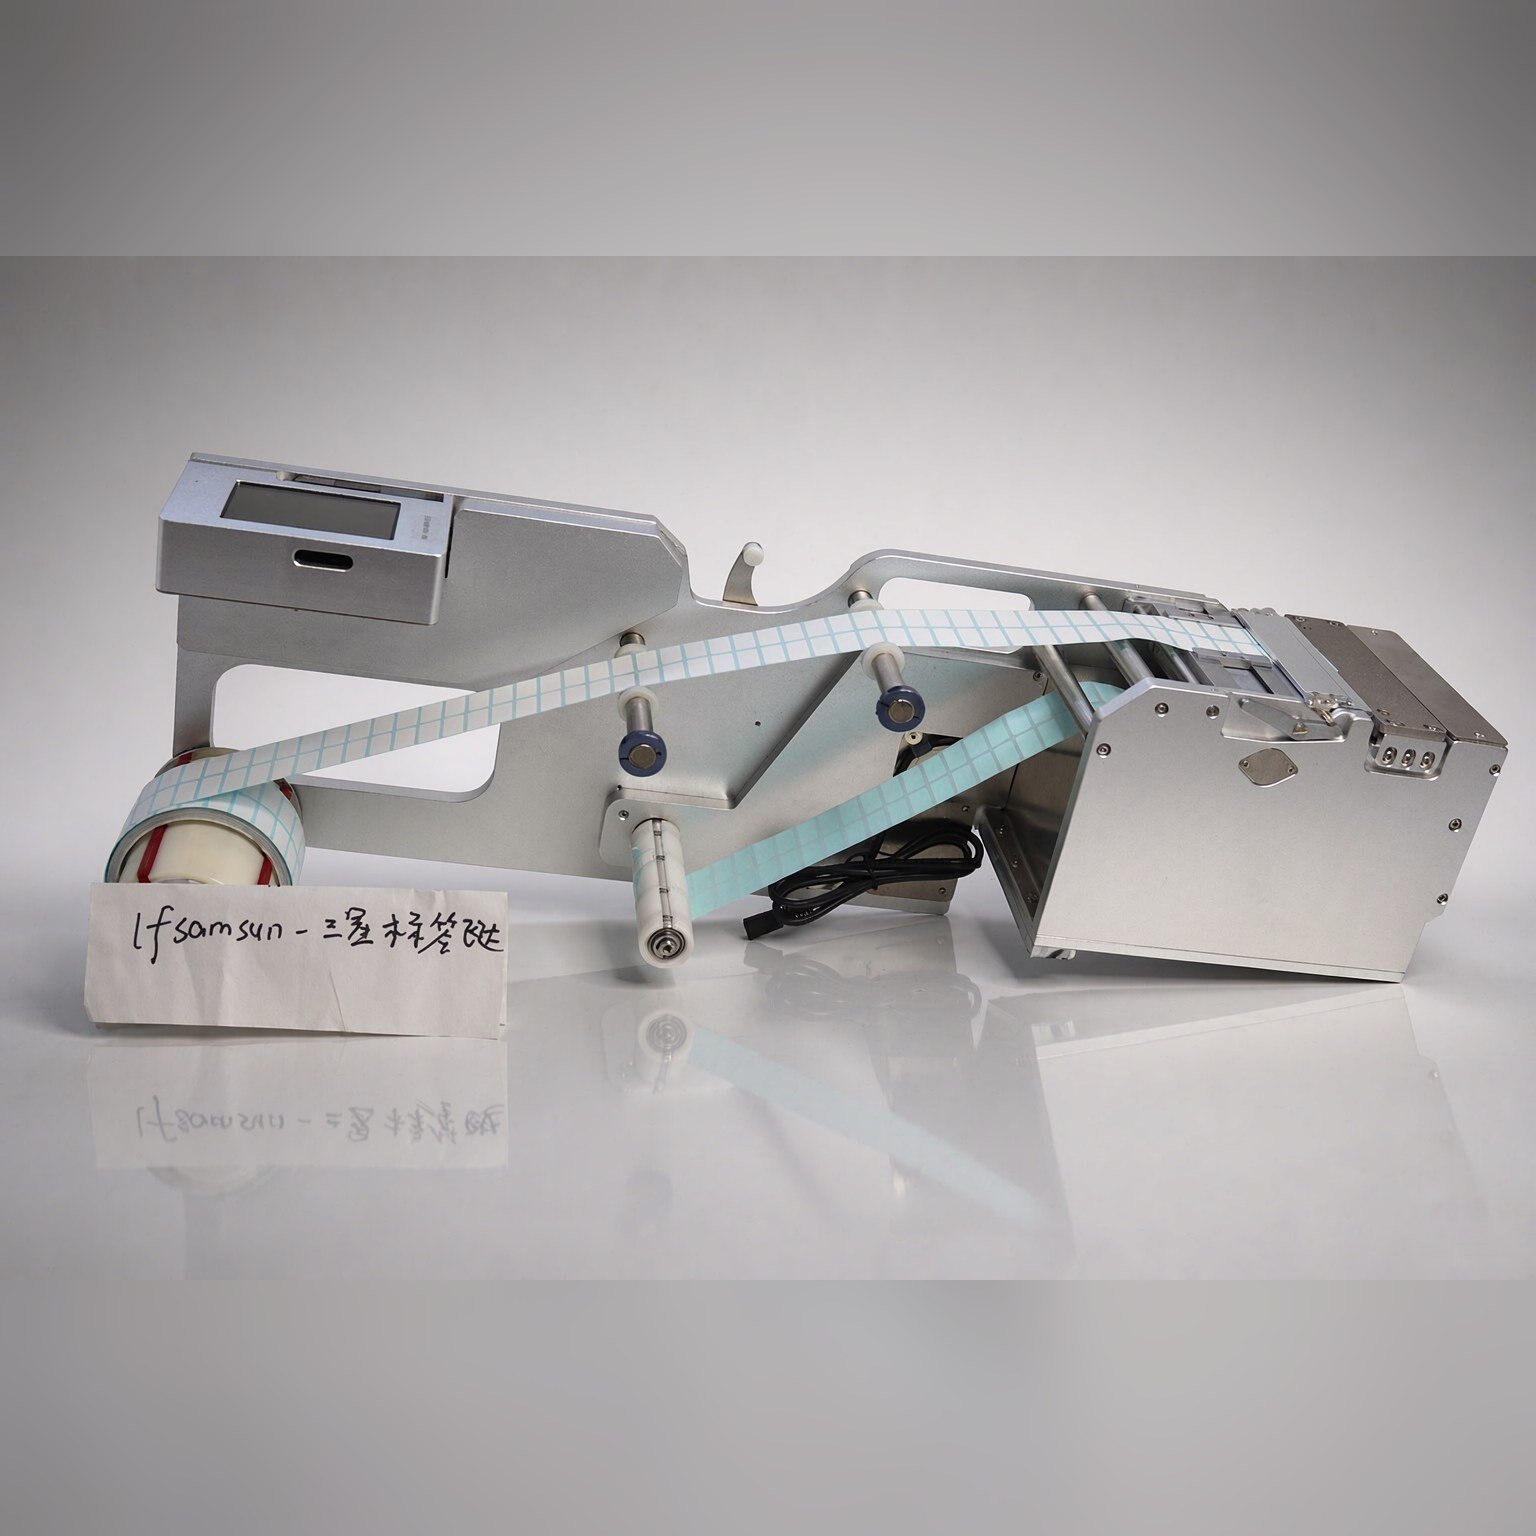
换料之后要重设什么
换料是位置偏移的高发点,重设顺序固定:
- 先确认来料规格没变,料带宽度与底纸材质一致;
- 重新对一次光纤的工作设定值,不同批次底纸的透光不同,感应读数会变;
- 确认导向限宽块与压料片还压在正确位置;
- 生产数量清零,避免与上一批混算。
位置偏了,按这个顺序查
- 送不到取料位:先看光纤是否把有料判成无料,再看供料位置数值;
- 送过头、标签上翘:供料位置偏大,或供料速度偏高;
- 偶尔偏一次:先换一卷料对比,确认是不是来料波动,再动参数。
调参次序不要颠倒:先光纤、后供料位置、再供料速度、再到供料延时。
这三类偏差里,前两类多半出在参数上,改完数值当场就能看出效果;第三类更像来料或环境的短期波动,先别急着改参数,换一卷料对比一次再决定。
报给我们时带这三个数
光纤判不出料、标签送不到位、位置偶尔偏,这几类现场问题,报三个数就能定位——料带宽度、底纸剥离的难易、供料周期要求。型号与参数口径见 标签飞达;西门子(ASM)D 系列平台的对应机型是 LFSID-100,接线与信号口径见标签飞达接进贴片机怎么接线。