
结论
标签飞达卡料,先别急着改供料参数。多数情况是穿料路径上的可调件没到位——料卷限位、导向限宽、压片高度、出料台滑块与夹料拨杆、剥离刀片方向、废料回收。六处按顺序过一遍,比反复试参数快。
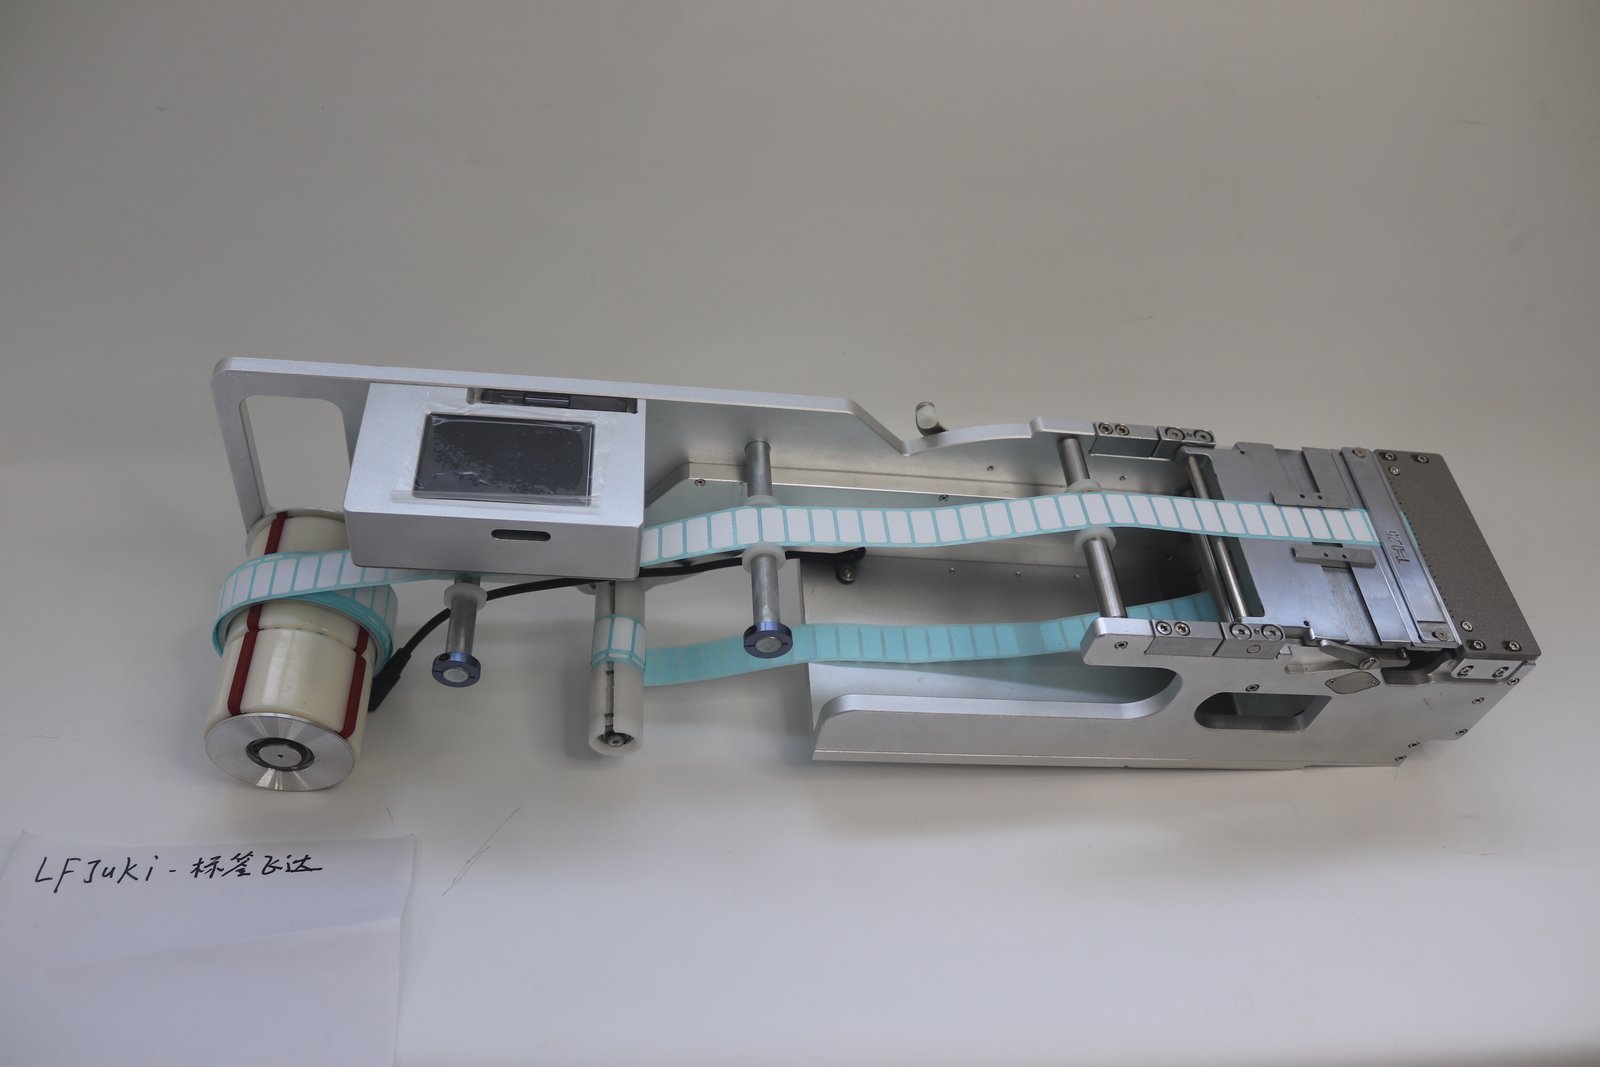
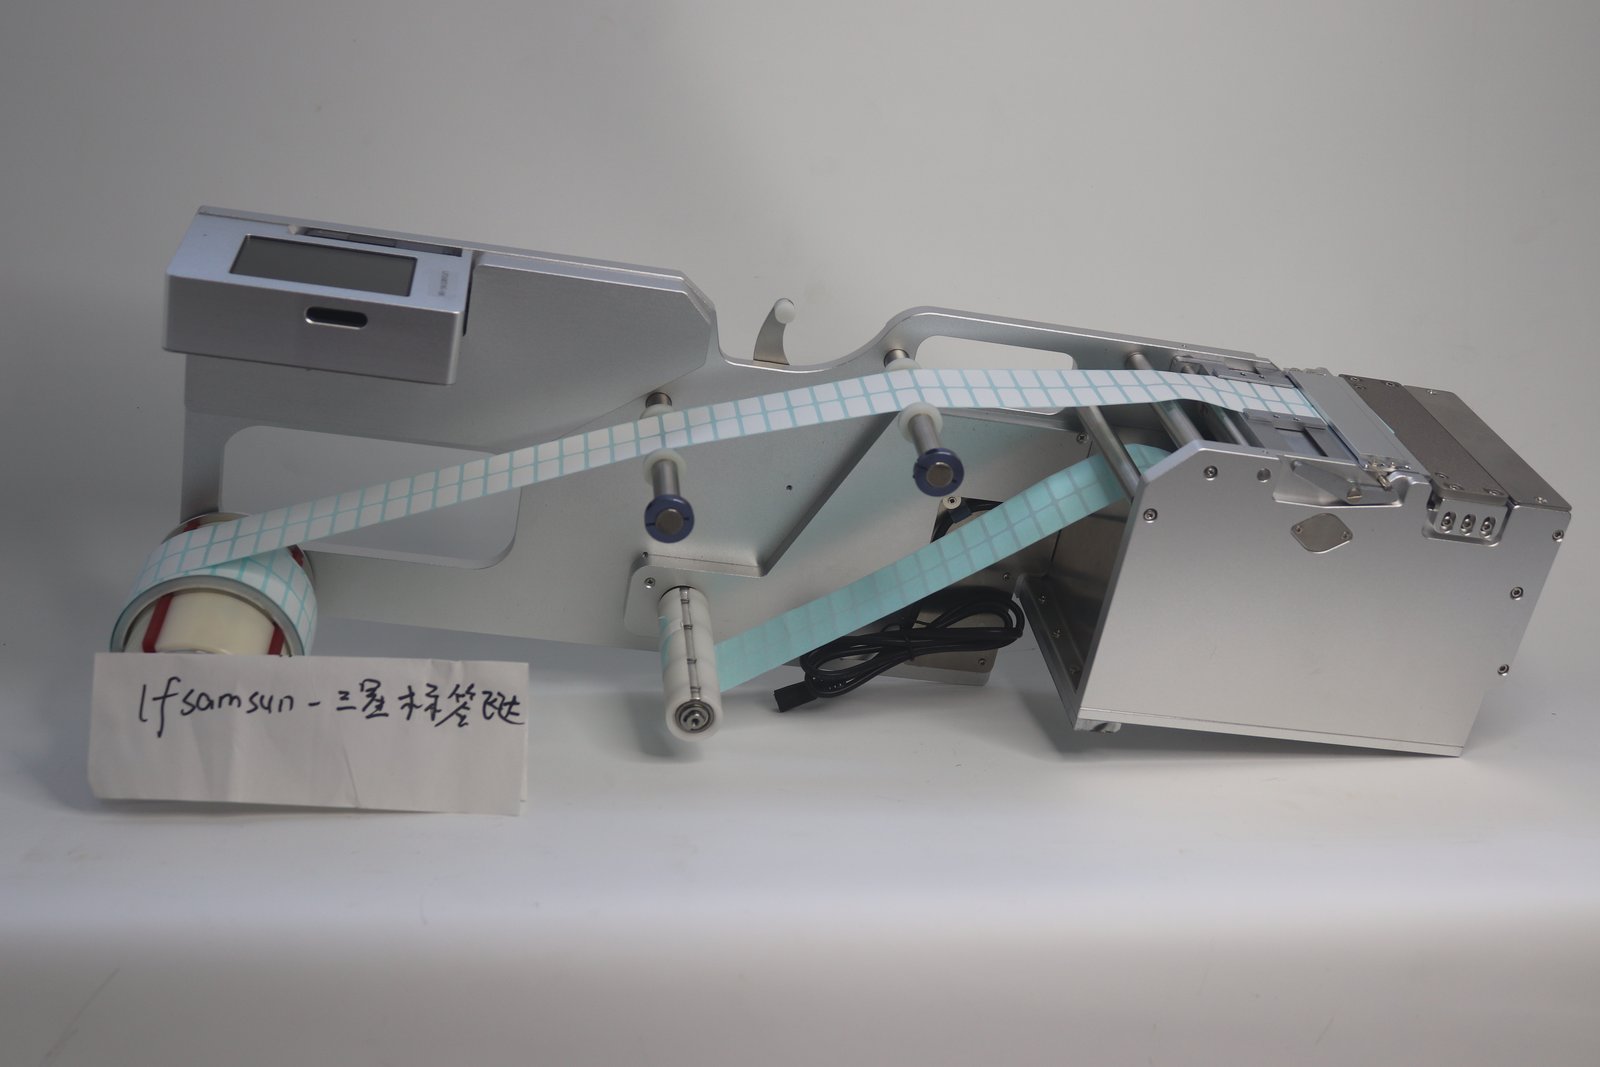
下面是 BestFeeder 标签飞达 LFSID-100(上屏机型)、LFJUKI-32、LFSUMSUNG-60 几份说明书的共同口径,穿料结构基本一致,个别机型的调节位置有差异,本文逐处注明。
先分清:卡料,还是送料不准
卡料是料带不再前进,电机空转,或者料带被绷紧。送料不准是料带还在走,只是标签停位偏——那属于供料位置、供料速度、供料延时三个参数的匹配问题,和卡料分开处理,不要混在一起调。
六处可调件,按顺序看
1. 料卷限位挡圈
料卷装在标签安装轴套上,经过绕线轴走料,要用挡圈给料卷限位,防止左右摆动。料卷左右窜动,料带进导向段就是斜的,斜到一定程度就卡。
2. 导向限宽滑块
用内六角扳手松开面上的螺丝(部分机型在里侧),按料卷宽度把导向块移到合适位置。导向块偏宽,料带左右晃;偏窄,料带边缘被夹住。换料卷宽度之后,这一项要跟着调。
3. 压片高度
压片可松紧四个机米螺丝,按标签厚度调节高度。压得太紧,料带阻力大;太松,料带跑偏。
4. 出料台滑块与夹料拨杆
穿料时把出料台滑块往外掰,留出穿料缝隙;料卷夹在从动轴与主动轴之间,夹料拨杆往里夹紧。没夹紧,料带走不动或者打滑;滑块没回位,缝隙一直开着。上屏机型 LFSID-100 用的是压料盖:压料盖拨杆往下按打开,料卷夹在压料盖与主动轴之间,再按下压紧。
5. 剥离刀片方向
难剥离的小标签,可以把剥离刀片换个方向,用角度更小的那一面。方向不对,标签剥离不干净,会被带进废料卷,看上去也像卡料。
6. 废料回收
空料卷通过废料带回收轴套回收。废料卷没收紧、轴套打滑,废料堆积后会反向拖住料带。
光纤设定值不对,表现会像卡料
光纤放大器在标签经过光纤点时会产生一个感应值。工作设定值大于感应值且亮灯时,判为检测到有料;工作设定值小于感应值,判为无料状态。说明书给的实操口径是:工作设定值比无料状态下的感应值大 200 即可。设定值偏了,飞达会有料判成无料(空送),或反过来。标签透光率不同,换一种标签后建议复检一次。
走料角度与提前剥离
料带的角度方向要保持正直。大标签或者容易脱落的标签,可以不经过弹簧绕线轴,避免角度过大导致标签提前剥离——提前剥离既丢标签,也会让废料卷带上残胶。
日常维护
- 擦拭用干燥、柔软的布,不含挥发性物质;
- 避免把供料器直接暴露在太阳和其他热源下;
- 工作电压 24 V,电流需大于 2 A,避免和大功率电器设备共用同一个电源插头;
- 避免接触或暴露在溶剂、酸碱、水浸或潮湿环境;
- 剥刀和接料平台不要受撞击和脏污,注意供料器之间、供料器与其他物体之间的碰撞。
遇到这几种情况,找厂家
说明书写明本产品需要专业人员维修。产品自购买之日起保修一年,保修期内因产品本身质量导致工作不正常,属于保修范围,不收维修费用;超过保修期,或因错误与不适当使用、维护、保管导致的损坏,不在保修范围内。产品出货前会按客户提供的样品调好参数,通常接上电源就能用;操作上有疑问可以做线上远程指导,需要更换配件才要把产品寄回。
延伸阅读:标签飞达产品线、供料位置、速度、延时怎么调。