
结论
报价来回几轮,多数不是价格谈不拢,而是四个数没一次给齐:标签宽度与长度、料卷规格与底纸、贴片机品牌机型与站位、每班用量与换料节奏。这四项分别对应型号档位、剥离与供料设定、接口与外形、列数与备机数量。备齐再问,型号和价格通常一轮就能落地。
一、标签宽度与长度:型号档位按这个切
卷料标签飞达的型号是按标签宽度分段的。以富士平台为例,LFFUJI-32 覆盖 2–23 mm,LFFUJI-100 覆盖 2–58 mm;JUKI 平台的 LFJUKI-32 是 5–23 mm、LFJUKI-100 是 5–98 mm;松下平台分三档,LFPANA-32 为 2–23 mm、LFPANA-60 为 2–58 mm、LFPANA-100 为 2–98 mm。宽度落在哪一段,型号就定在哪一档。
所以别报「大概 30 mm」——30 mm 正好卡在 23 与 58 两档之间,报哪个都会回来再确认一次。给实测值或者标签图纸:长乘宽、单张间距、出标方向、圆角半径。标签长度同样要说,机型标称的标签长度范围是 L2–40 mm,超出范围的标签要先确认能不能走。
片料是另一套算法:看单张标签尺寸和整张底纸尺寸,不看料带宽度。
二、料卷规格与底纸:决定剥离刀和起始速度
要三个量:料轮内径、料轮外径、一卷能装多少米。没有标签厂给的规格书,用卡尺量料轮内外径,再按单张标签的进度乘一圈张数,就能估出卷装量。
底纸材质单独说一句。格拉辛底纸和透明 PET 底纸的透光与剥离手感不一样,直接影响两处设定:剥离刀用哪一面、供料速度从哪个值开始试。同一台飞达换一种底纸,这两项通常要跟着重调。
三、贴片机品牌、机型与站位:决定专用款还是标准款
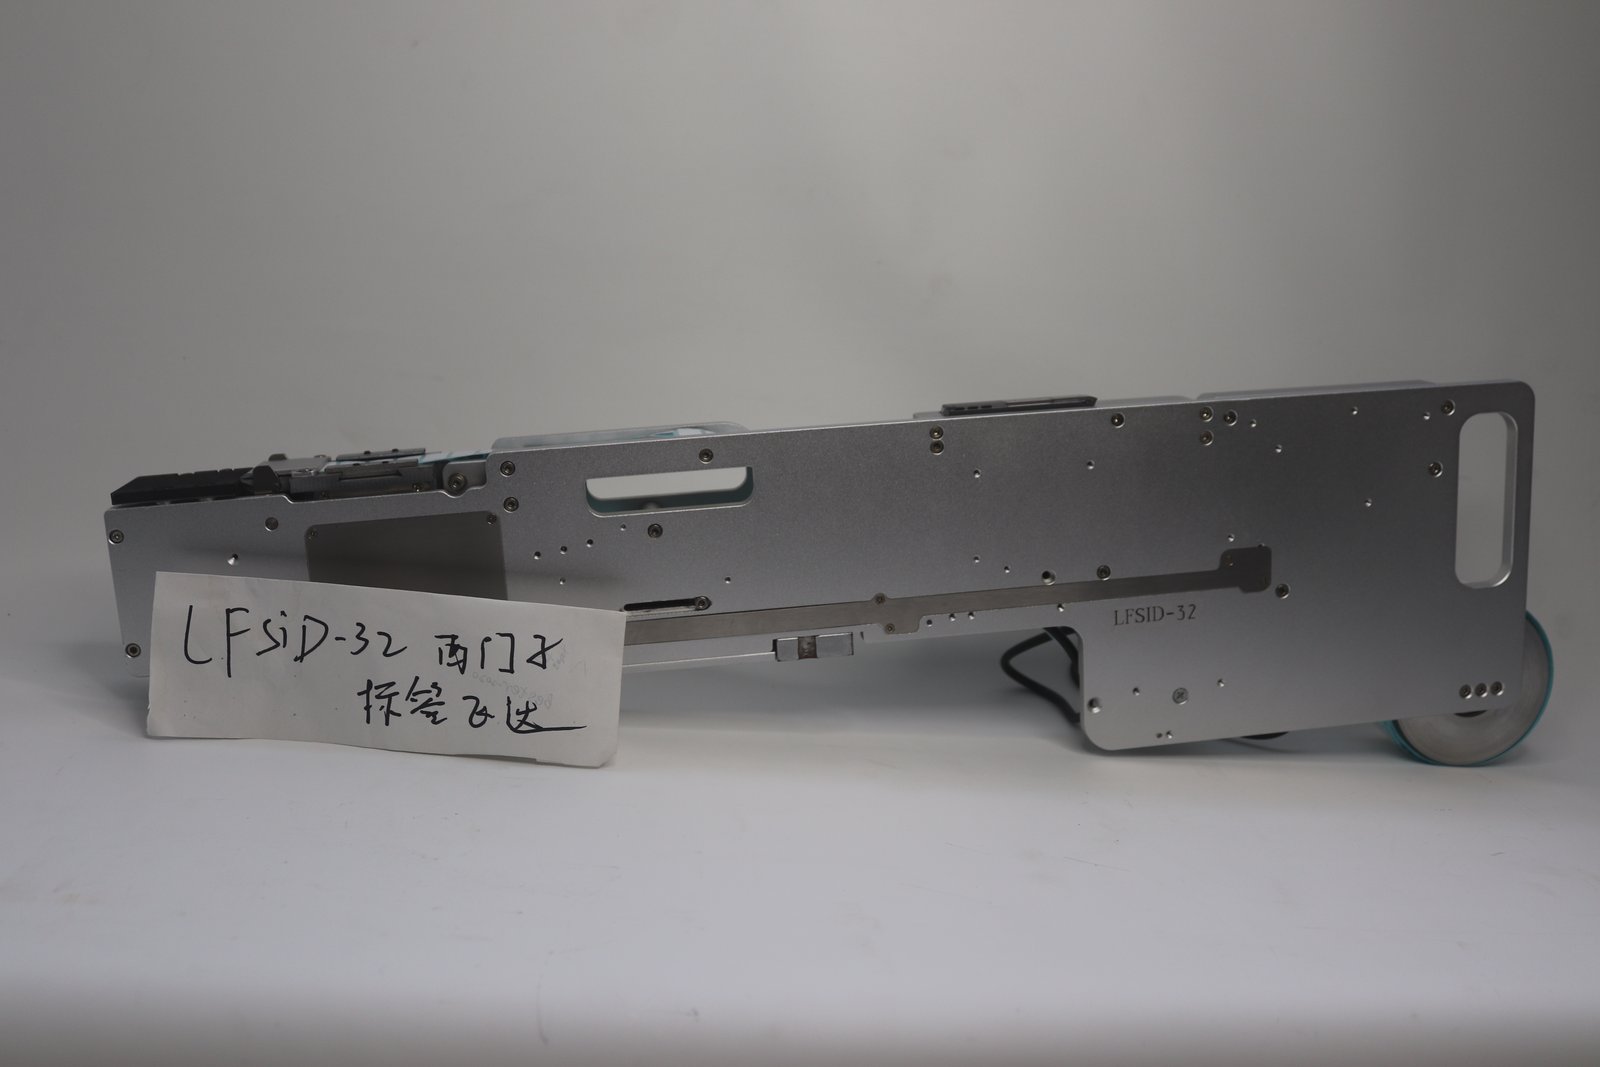
同一个品牌,不同系列的接口和外形并不通用。雅马哈的 YS 系列与 YV 系列在型号后缀上就分开写;ASM 这边,LFSID-100 对应 D 系列,LFSIX-60 对应 X 系列;三星(韩华)平台用 LFSUMSUNG-60。机型铭牌上的型号写全,别只写品牌。
站位也要说:准备装在哪个站位、相邻站位有没有空间、机台上还有没有其它供料器要挪。窄机身机型在小站位里能省出位置,但省位方案得先知道现场尺寸才能给。
四、每班用量与换料节奏:决定列数和备机
一天几个班、每班消耗多少张标签、换料几次、产线上几台贴片机。这几个数决定选几列(型号表里列数从 1 列到 14 列都有)以及料轮大小;产线停机换料的时间损耗,通常比设备本身的差价更值得算。数量怎么配,可参考一条产线要配几台标签飞达。
顺带说清三件事
- 换机还是首次上线:是否已有同类设备在用,决定要不要改机、加信号线、配安装附件。
- 特殊结构需求:打孔、后撤、下剥、裁切、易撕贴这些结构在型号表里各有对应段,按标签材质与剥离方式确认,别等到报价阶段才发现选的是常规结构。
- 收货地与币种:国内按人民币口径报价,出口按美元口径,贸易术语随收货地确认,具体条款以报价单为准。
两个常见的返工点
- 只报宽度不报长度:宽度选对了档,装料时才发现标签长度超出后撤或打孔结构的行程,结构要重选。
- 用量按旺季峰值报:按出货高峰的班产报数,型号往大选一档,平时小批量跑起来并不需要那么大的装载量,选型和使用场景对不上。
省事的做法:拍三张照片
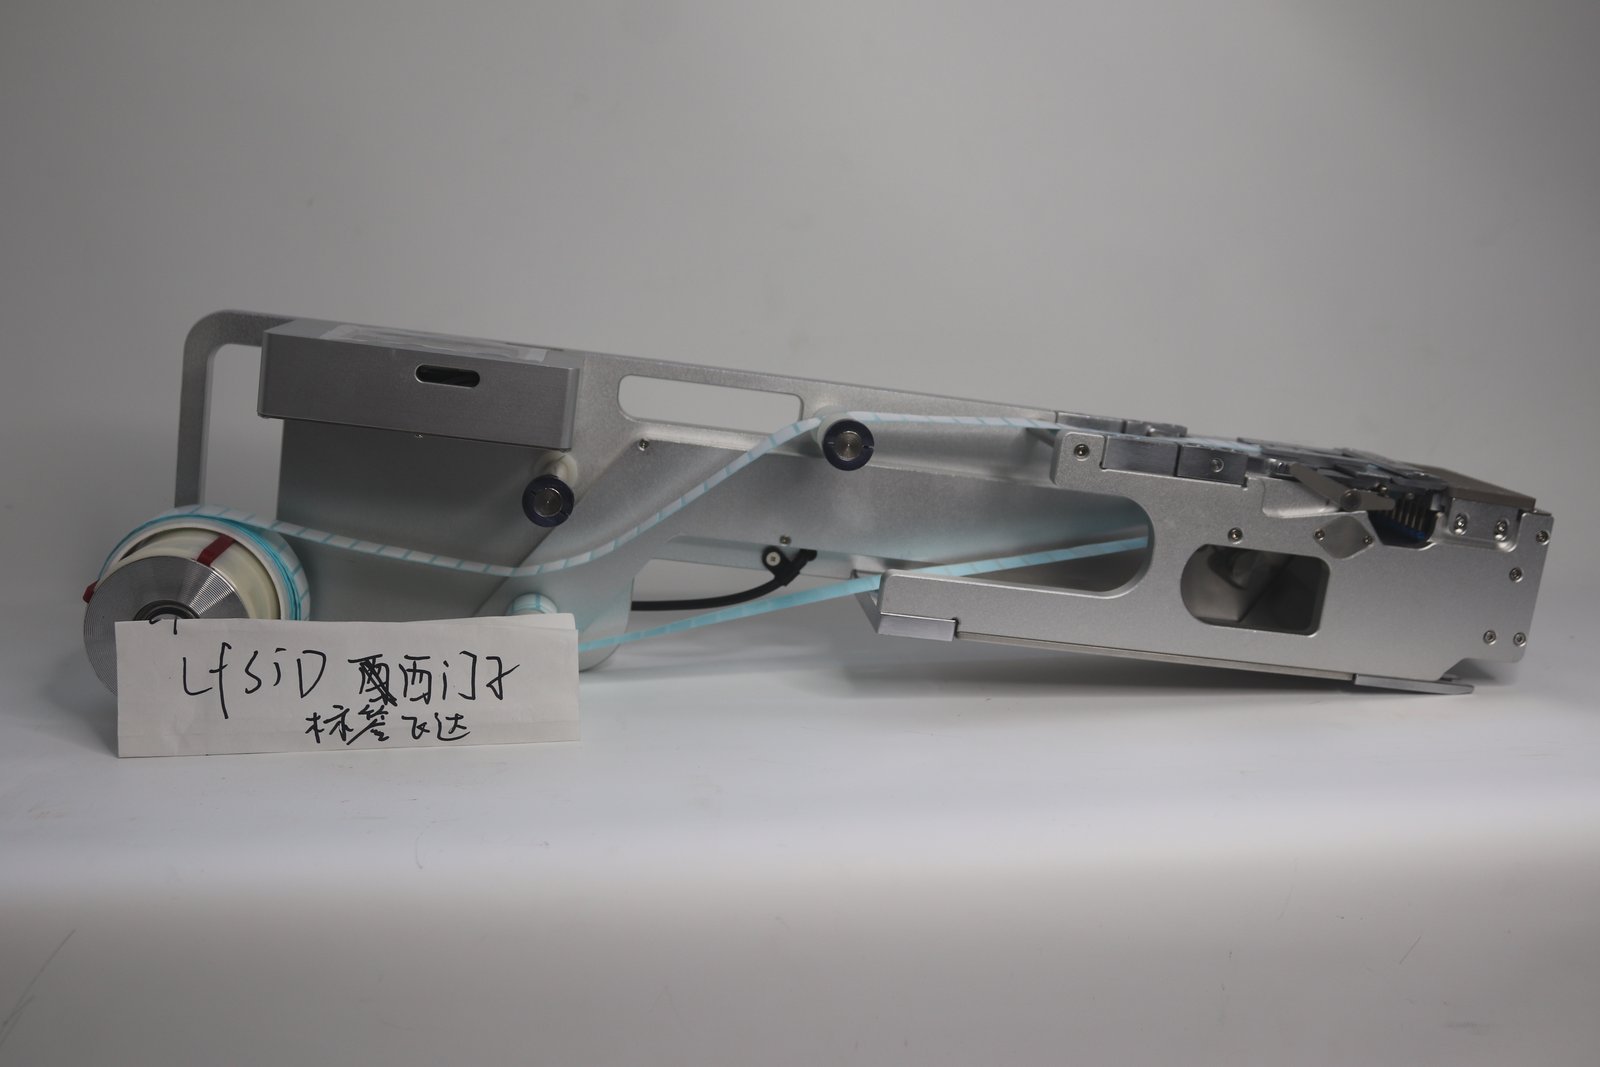
整卷标签、一张标签连底纸、贴片机型号铭牌,三张手机照片加一句「每班用多少」,基本就能定型号和价格。图片比文字描述准,也省掉来回问。
报给我们时带这几项
| 项目 | 怎么给 | 决定什么 |
|---|---|---|
| 标签尺寸 | 图纸或实测长×宽、单张间距 | 型号档位、能不能走 |
| 标签长度 | 实测值,注明是否超过 40 mm | 结构是否要改 |
| 料轮规格 | 内径、外径、卷装量 | 换料频次、装载量 |
| 底纸材质 | 格拉辛 / PET,附照片 | 剥离刀方向、起始速度 |
| 贴片机 | 品牌+铭牌型号+站位 | 专用款或标准款、外形 |
| 用量 | 每班张数、换料次数、机台数 | 列数、备机数量 |
| 现用设备 | 有无同类设备、是否需要改机 | 附件与施工量 |
型号分档与适配平台见标签飞达;拿不准的项,把照片和现场情况发过来,先确认再报价。