结论
标签飞达上机之后,常遇到两个问题:一个是空送,贴片机吸嘴过来取不到标签;另一个是送不到位,标签位置偏,吸嘴取偏。这两类问题多数不是设备坏了,而是供料位置、供料速度、供料延时三个参数没有和贴片机的取料节拍对上。
三个参数各管一段
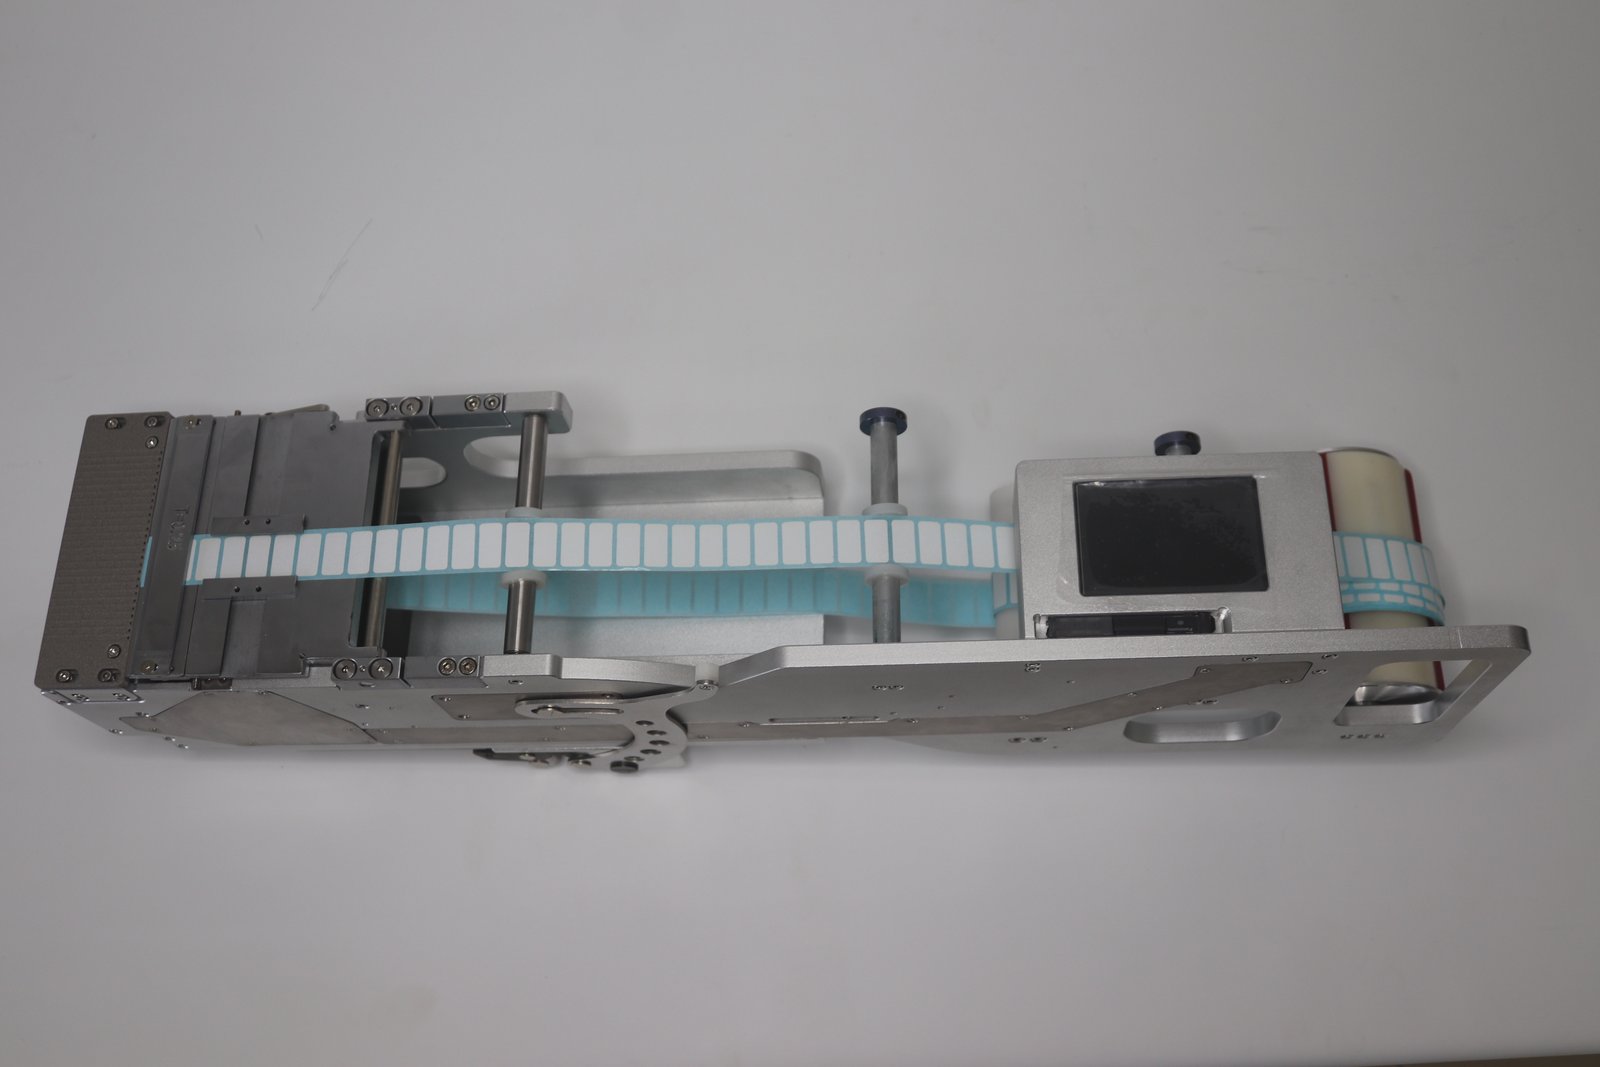
以 BestFeeder 标签飞达 LFSID-100 为例,供料速度在 1–100 之间可调,另外两个参数按标签大小设定:
- 供料位置:管送料距离,按标签大小调。标签往上翘或者送太多,说明供料位置偏大;标签送不到位,可以增加供料位置;
- 供料速度:在标签剥离完成的前提下,速度加大或减小后,供料位置要跟着微调。不追求贴片速度时,说明书建议设 30–50,保持供料稳定;
- 供料延时:送完一个料后隔一段时间再送下一个,单位 0.1s。机械手取料慢、送标速度快的时候,可以设延时。
供料位置和供料速度是联动关系:改一个,另一个要跟着微调,这也是很多人调完反而更偏的原因。
谁管送料:两种联机方式
- 由贴片机控送料:界面把「送料信号选择」设为「用」,贴片机从绿色线给飞达一个 0V 信号,飞达才送标。这种方式下送料节奏跟着贴片机走,适合节拍固定的量产;
- 飞达自动送料:界面把「送料信号选择」设为「不用」,飞达在料台无标签时自动送标。适合贴片机取料节奏不固定,或贴片机不提供送料信号的场合。
贴片机需要飞达给出有标信号时,把「有料信号选择」设为「用」,飞达有标签时通过黄色线给贴片机一个 0V 信号。
空送与送不到位的排查顺序
- 先看光纤检测。光纤工作设定值要比无料状态大 200,设定值大于感应值且亮灯时判为有料。这个值没调好,飞达会误判有料而空送;
- 再看供料位置。标签没到取料位就增加,标签翘起就减小;
- 最后看供料延时。贴片机取料慢、送标快,缺延时会造成标签被提前送走。
光纤怎么定标
说明书给的做法是:把工作设定值调到比无料状态下的感应值大 200。光纤工作设定值大于感应值并且亮灯,判为检测到有料;设定值小于感应值,判为无料。调大、调小各有对应按键。
标签透光率不同,同一个设定值不一定通用,换料后建议复检一次。
多列供料时的节拍
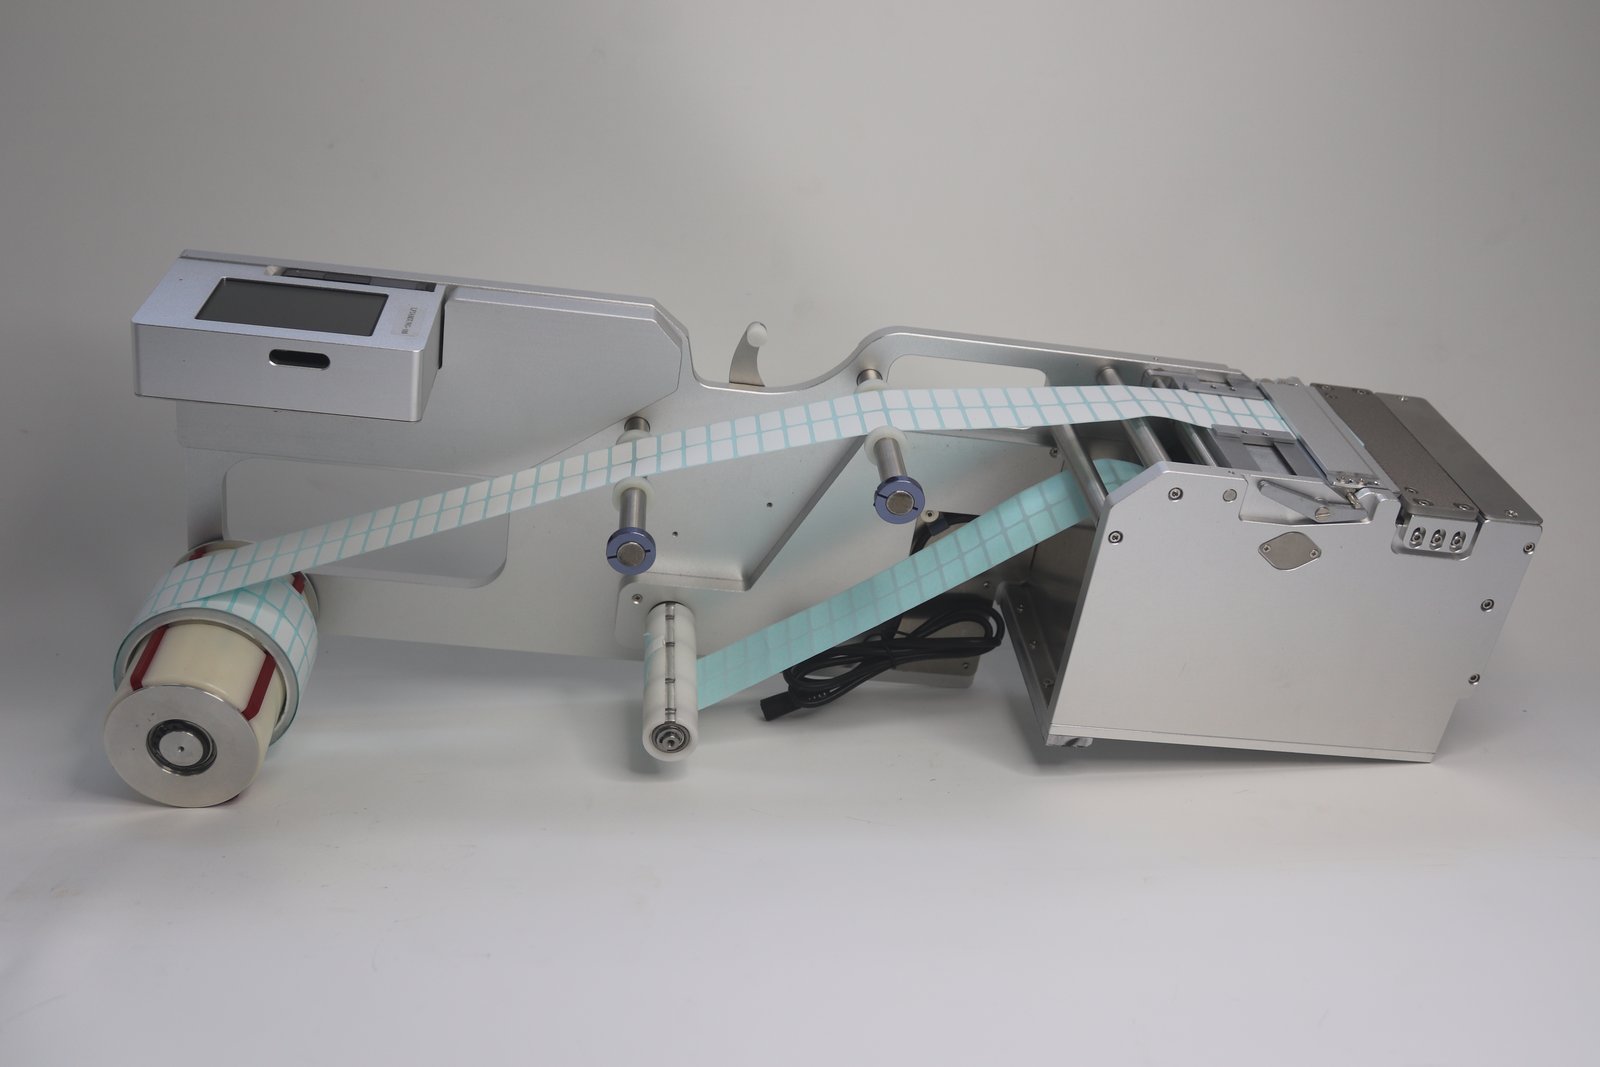
同一排多列取料时,一次送料要同时满足多个取料位。列数与标签宽度相关:标签越窄,能排的列越多。多列款的剥标刀与光纤检测路数按列配置,送料步距要按实际料盘排布确认,否则会出现某几列送到位、某几列偏。
换线时先对这几项
- 料轮规格与安装:挡圈限位、导向限宽块、压片高度按新料调整;
- 光纤设定值:换料后复检;
- 三个供料参数:位置、速度、延时按标签大小重设;
- 联机信号:确认送料信号与有料信号的设定没被上一批的参数覆盖。
报规格时带这几项
标签宽度与长度、单板用量与列数、贴片机型号与机型系列、现有供料器的工作模式、是否需要用贴片机信号控制送料。
延伸阅读:标签飞达、推送式与后撤式剥离怎么选。