
结论
标签飞达的供料判断靠光纤感应器,不靠机械行程。设定只有一条规则:光纤工作设定值要比无料状态下的感应值高出一个余量,说明书的示例是 200;设定值高于感应值且指示灯亮,表示检测到有料。产线上出现的空取、漏贴、无料误报,多数不是机械故障,而是这个余量没定准,或者料带在光纤点上没走正。
光纤在供料器里管两件事
一是剥料台上有没有标签。贴片机的吸嘴按程序过来取料,飞达要提前给出「有料」的信号;没有信号,机器就不该取。
二是标签有没有送到位。送料距离、料带走向一旦变化,光纤点上的感应值就跟着变,报警往往先从这里冒出来。
多数机型的显示界面把这两件事合成一个检测回路处理,参数设定里再决定要不要把有料信号、送料信号接给贴片机。
设定值怎么定:四步
- 切到手动模式,把料带退到剥料台上没有标签的位置,读放大器显示的感应值;
- 在这个值上加上余量,说明书给的参考数字是 200,即工作设定值比无料状态大 200;
- 用光纤放大器上的两个按键调大或调小设定值;
- 回到自动模式,放一排标签过去,确认有标签时灯亮、无标签时灯灭。
余量不是固定值。底纸透光、标签颜色浅、标签面积小,感应值和空料状态的差值会小,余量就要留得宽一些;反过来,标签厚、遮光强,余量太大会让「无料」迟迟不报,飞达继续空送,贴片机在空料台上取料。
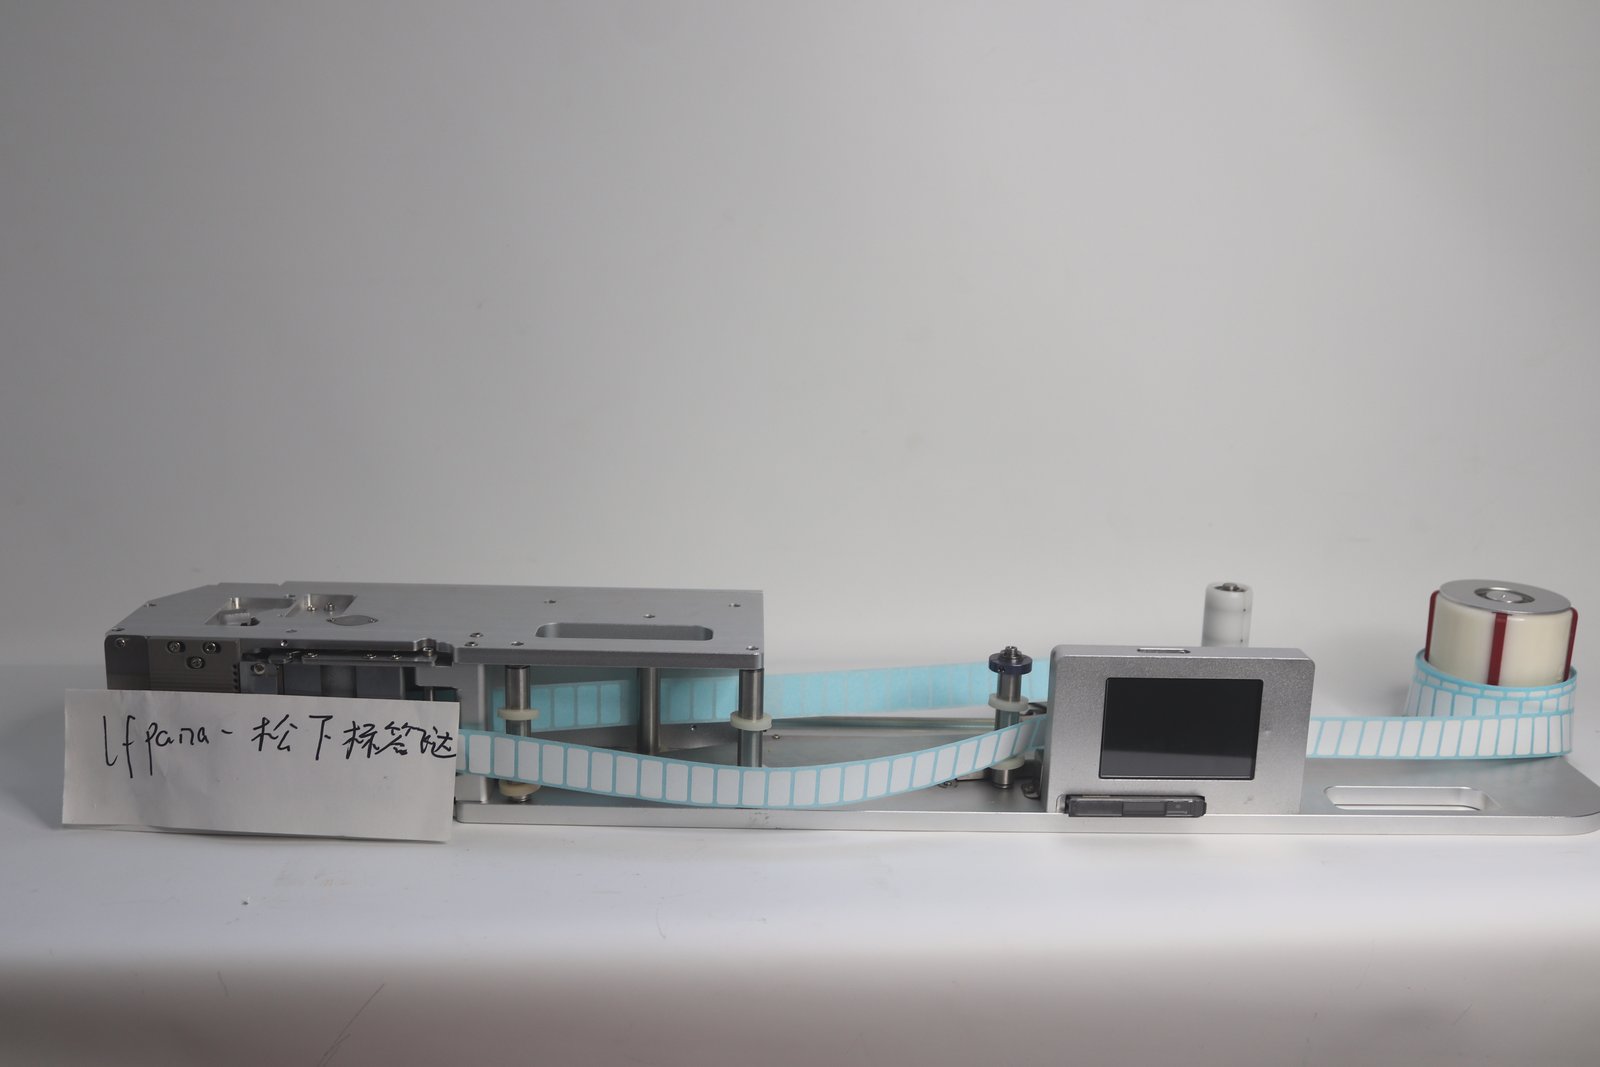
上图为卷料标签飞达整机外观,光纤放大器与显示屏装在机身上方。
显示屏上另外四个参数
光纤只回答「有没有」,供料稳不稳还要看下面四项:
| 参数 | 管什么 | 说明书里的调法 |
|---|---|---|
| 供料位置 | 每次送出的距离 | 标签往上翘或送过头,说明偏大;标签送不到位,加大 |
| 供料速度 | 剥离完成后送标的速度 | 不追求贴片速度时,设在 30–50 即可,供料比较平稳 |
| 供料延时 | 送完一排后停多久再送 | 单位 0.1 s;机械手取料慢、送标快时用它错开 |
| 生产数量 | 每送出一排的计数 | 长按可清零重新计数 |
这四个参数互相牵着。速度提上去,供料位置要跟着微调;供料位置加大,光纤看到的料带姿态也会变,设定值要复核一次。顺序上建议先定速度、再定位置、最后复核光纤余量,反过来调会把前面的结果推翻。
漏检与误报警,按这个顺序查
第一步看灯。 剥料台明明有标签、灯却不亮:先看光纤点是不是被标签挡住,再看光纤头有没有沾上胶渣。胶渣是这类问题的常见来源,擦干净多半就恢复。
第二步看余量。 没标签却一直亮灯:工作设定值偏低,按上面的方法重新加余量。
第三步看料带。 灯时亮时灭、报警断断续续:料带在走的过程中左右摆,光纤点上的位置在变。回查穿料路径——挡圈有没有给料卷限位,导向限宽滑块有没有按料卷宽度挪到位。
第四步看供电。 供料器工作电压 24 V,电流需大于 2 A,说明书要求不要和大功率设备共用一个电源插座。电压偏低时,送料动作先失常,检测跟着报错,容易被误当成光纤故障。
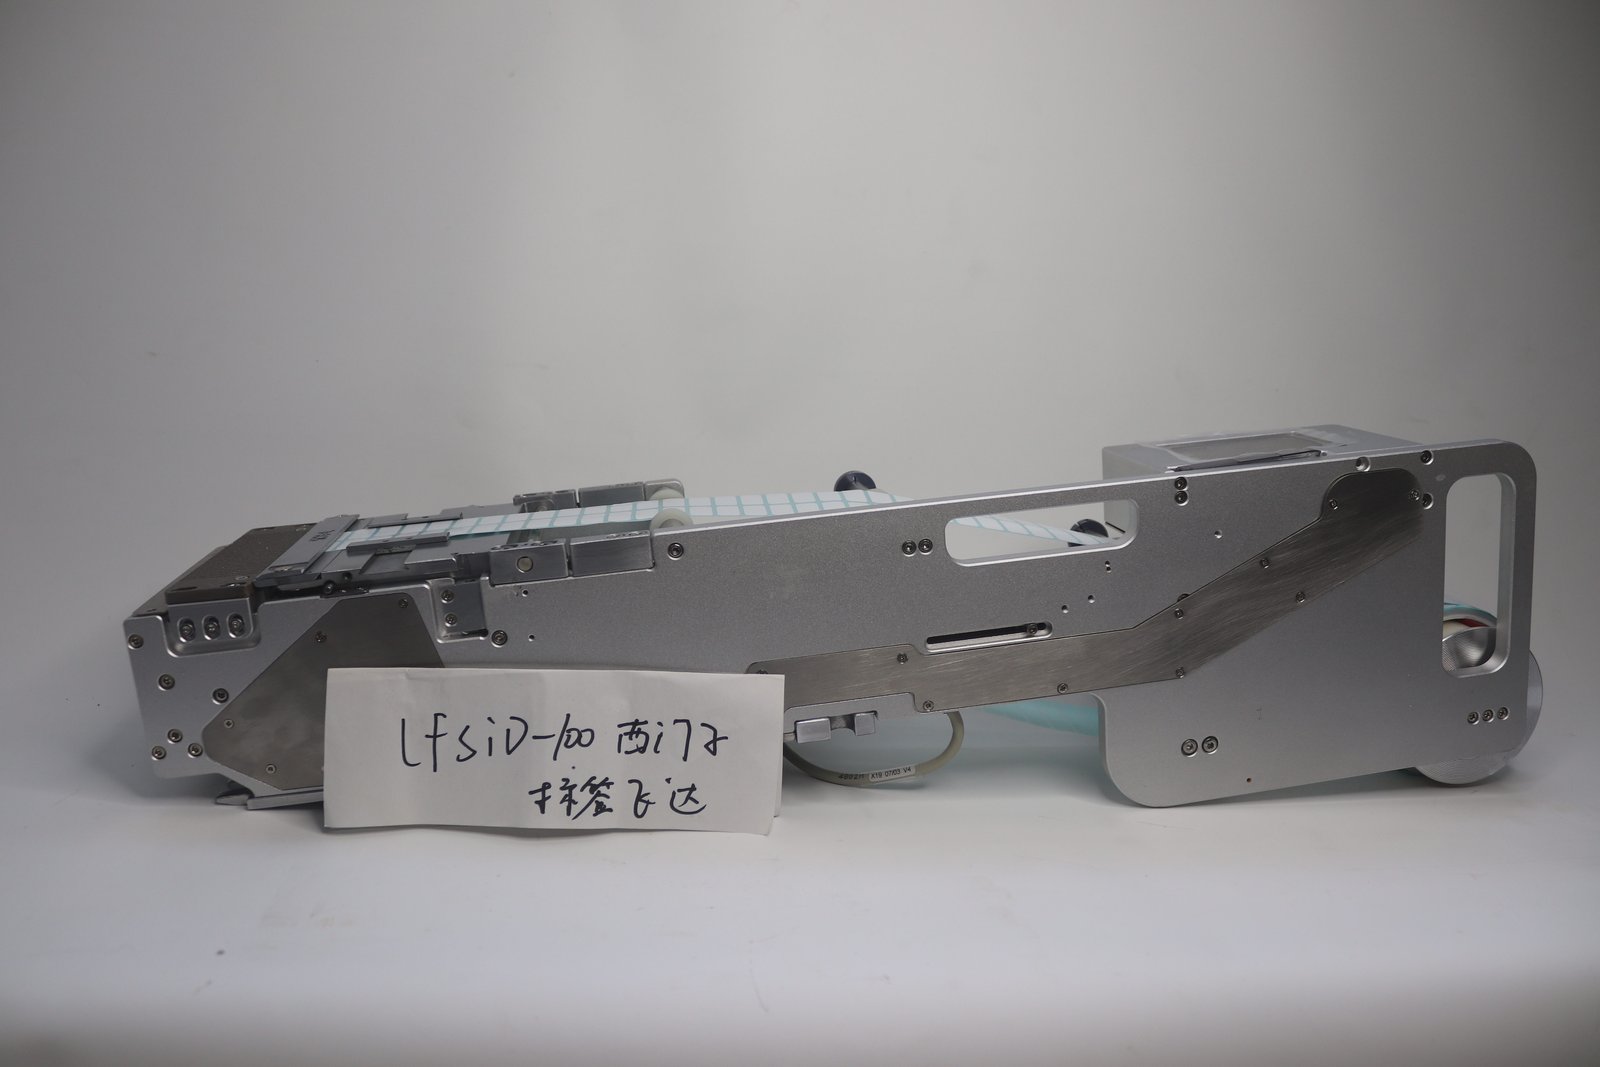
上图为 LFSID-100 卷料标签飞达,机身宽度按标准贴片机料台尺寸设计。
穿料路径决定检测的重复性
光纤读的是料带在某个固定点上的状态,料带走向一变,读数就变。说明书的穿料顺序是:
- 料卷从标签安装轴套开始,经过绕线轴,用挡圈给料卷限位,防止左右摆动;
- 松开导向限宽滑块上的机米螺丝,按料卷宽度把导向块移到合适位置;
- 料带穿过压片,压片高度按标签厚度调,四个机米螺丝配合松紧;
- 压料盖拨杆往下按打开压料盖,料卷夹在压料盖和主动轴之间,再按下压料盖夹紧;
- 空料卷由废料带回收轴套回收。
全程料带角度保持正直。这一步做到位,检测的重复性自然就有了——同一卷料反复装几次,感应值应该落在同一个区间。
有几类标签,光纤本身不好判断
小尺寸标签、浅色或透光底纸,感应值和空料状态的差距小,余量再宽也容易被工况波动吃掉。应对办法在机械侧:难剥离的小标签可以换剥离刀片的方向,用角度更小的那一面;穿料和导向卡紧,让料带每次停在同一位置。
窄幅料的对位容差本来就小。富士 NXT 平台用的 LFFUJI-32 标签宽 2–23 mm、LFFUJI-100 为 2–58 mm,都是单列结构,标签在剥料台上的横向余量不多,穿料偏半毫米,光纤读数就会跳。
换料和上机的操作习惯
上料、换料用手动模式,生产用自动模式。手动模式下有单独的按键送一次标签、料卷前进或后退一小步,调机时用它找位置比反复启停快。
要和贴片机联动的,界面参数设定里选有料信号或送料信号,并接好对应的信号线;不让飞达与机器通讯的,飞达按自己的节拍送料,适合料台无标时自动补标。
型号与宽度档位见标签飞达页;卡料与剥离刀片的检查顺序见标签飞达的日常维护与常见卡料原因。