
結論
貼付位置がずれたら、まずパラメータを変える前に確認する。ずれは通常2種類に分かれる。毎回同じ方向に同じ程度ずれる場合は機械基準の偏り、左右にばらつき幅度が不定な場合は搬送不安定である。前者は基準を調整し、後者はテープ経路を確認する。2種類を混ぜて調整するとパラメータが乱れ、正しい数値まで狂わせてしまう。
ラベルフィーダーの位置決め精度 ±0.2 mm、角度精度 ±0.5° は、ラベルが平正にピックアップ位置へ送られ、テープが窜動しないという前提で測定された校正値である。前提が満たされなければこの2つの数値は成立せず、供給位置を何度調整しても補えない。
根拠:まずどちらの種類のずれかを判定する
同じ巻のテープから連続して十数枚取り、毎回のずれの方向と幅度を記録する。測定器は不要で、目視で判別できる。
| 現象 | 判定 | 処理方向 |
|---|---|---|
| 方向が一致、幅度も近い | 機械基準の偏り | 出料台基準、ストッパー、ピックアップ中心 |
| 方向が変わり、幅度も変わる | 搬送不安定 | ガイド幅、テープのスリット、剥離状態 |
| 巻替え後のみ発生 | 装料位置 | ラベル巻をストッパーに当てる、通料経路 |
| 特定の列のみ発生 | 列間基準 | 多列テープの列間隔 |
判定の価値は時間の節約にある。方向が一致していればテープを調べる必要はなく、基準を直接見る。方向がばらつくならパラメータに原因を求めても解決しない。
詳細:基準の偏りの4つの調整点
ラベル巻の軸方向位置。 ラベル巻がストッパーに当たっていないと、巻全体が片側に寄り、走るうちにテープ全体が偏っていく。装料時にラベル巻をストッパーに当たるまで押してからロックする。この手順だけで軸方向のずれはほぼ解消する。
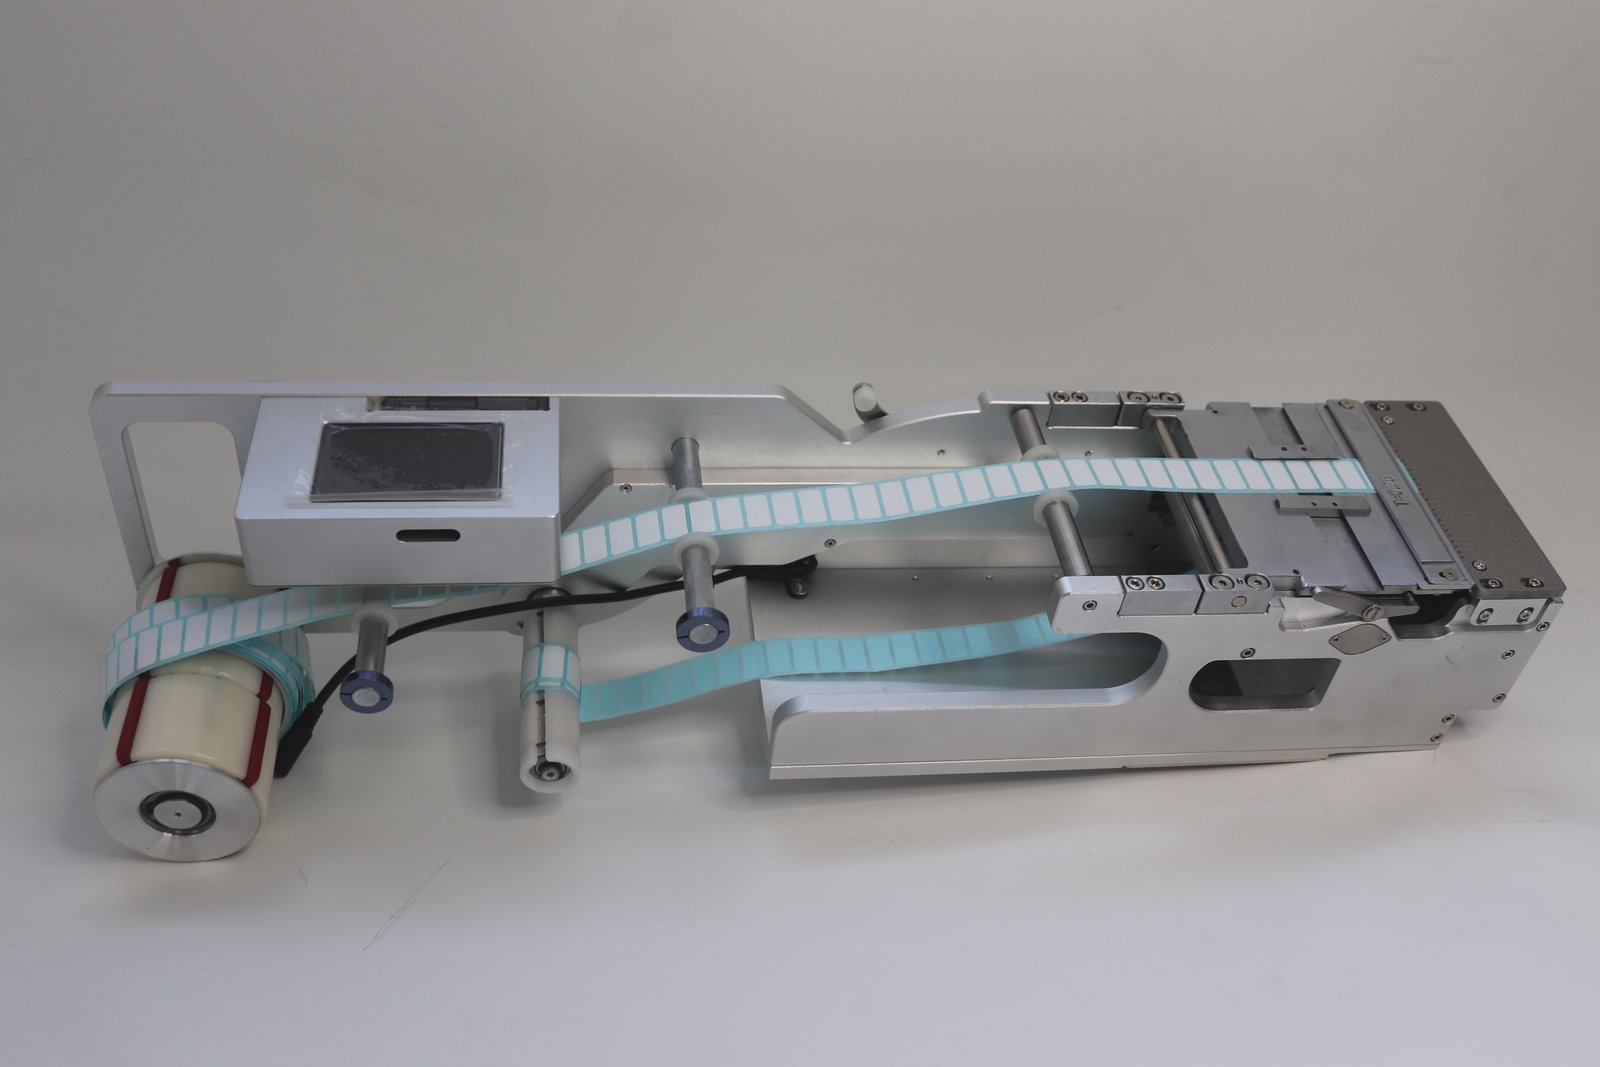
出料台のガイド幅。 ガイドはテープよりやや広いのが正しいが、広すぎるとテープが左右に振れる。テープがスムーズに通過し、かつ端を挟まない程度まで狭める。狭めすぎるとテープに当たり、送料が詰まる。
ファイバー停止位置と供給位置。 停止位置はファイバーでラベル端を検出し、作業値は無料時の読み取り値に 200 を加えた値とする。ラベルが送り切れない場合は値を上げる。供給位置が大きすぎるとラベルが剥離刃を越えて上に反り、小さすぎると送り切れない。供給速度と供給位置は一組であり、速度を変えたら位置を再調整する必要がある。貼付速度を追わない場合、供給速度は 30–50 に設定すると安定する。ロボットのピックアップが遅く送標が速い場合は、供給遅延でずらす。単位は 0.1 s。
ピックアップ中心。 ノズル中心とラベル中心が一致しないと角度偏差が拡大され、取るほどに傾く。この項目はマウンター側で合わせるもので、フィーダーでは調整しない。
詳細:搬送不安定の4つの常見原因
テープのスリット品質。 分巻の刃口が偏っていたり、端に凹凸があると、テープがガイド内で揺れる。この種のずれは設備調整では効果がなく、テープ巻を交換するかスリット供給元を変える。
大判ラベルの走行経路。 ラベルサイズが大きい場合は巻線軸を迂回させない。迂回させることは逆方向に一度折ることであり、離型紙が反発して剥離も停止位置も不安定になる。
剥離刃の角度とラベル長さ。 剥離しにくい・粘着しやすい材料には小角度の刃面を使い、剥離点を前方に置く。通常材料には大角度の刃面を使う。剥離刃と押さえ片は磁吸定位であり、取り外して清掃した後は元の溝位置に戻す。位置を自分で動かさない。
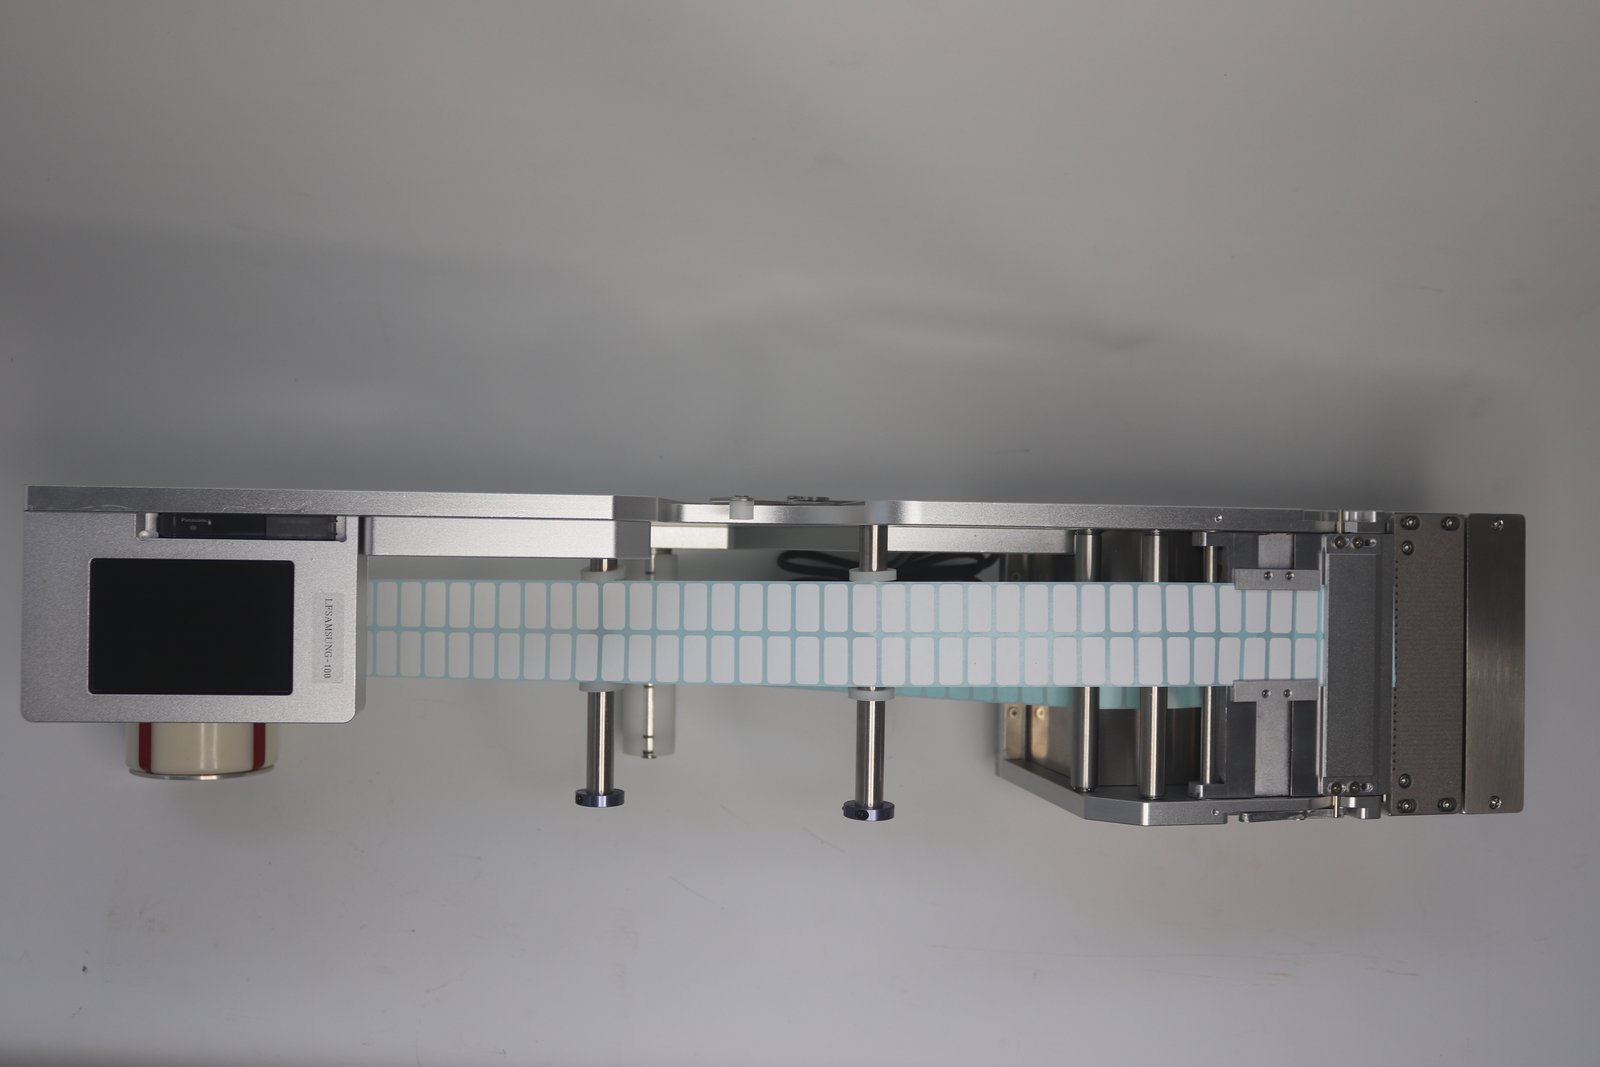
多列ラベルの列間基準。 2列・4列テープの列間隔はスリット時に決まるもので、列間のずれはテープ側の問題であり、フィーダーはテープ全体の位置しか管理できない。2列テープが左右に走る原因に判定方法を記載しているので、先に照合するとよい。
工場へ報告する6つの情報
ずれを正確に判断するために、まず以下の項目を明確にする。裸ラベルの幅×長さ、列数、マウンターのブランドと型番、ラベルの材質と離型紙の種類、ずれの方向と幅度、発生頻度。1項目でも欠けると、相手は汎用的な提案しかできず、やり取りが一往復増えて数日を無駄にする。
BestFeeder のラベルフィーダー製品ラインはラベル幅で区分しており、シーメンス D プラットフォームには LFSID-100 が対応し、2–98 mm のラベル幅、列数は 14 までカバーする。装着前にラベル巻の軸方向と出料台ガイドを合わせれば、基準の偏りを校正値付近に抑えられる。