
결론
라벨 부착 위치가 틀어졌을 때 먼저 파라미터를 바꾸지 마십시오. 편차는 보통 두 가지로 나뉩니다. 매장마다 같은 방향으로 비슷한 폭으로 치우치는 것은 기계 기준 편차이고, 좌우로 들쭉날쭉하고 폭이 일정하지 않은 것은 이송 불안정입니다. 전자는 기준을 조정하고, 후자는 테이프 경로를 점검합니다. 두 가지를 섞어서 조정하면 파라미터가 점점 더 엉키고, 원래 맞던 값까지 틀어집니다.
라벨 피더의 위치 정밀도 ±0.2 mm, 각도 정밀도 ±0.5°는 라벨이 평평하게 픽업 위치로 이송되고 테이프가 흔들리지 않는다는 전제하에 측정된 교정값입니다. 전제가 충족되지 않으면 이 두 수치는 성립하지 않으며, 공급 위치를 몇 번을 바꿔도 보정되지 않습니다.
근거: 어느 유형의 편차인지 먼저 판정
같은 롤에서 연속으로 십여 장을 픽업하여 매장의 편차 방향과 폭을 기록하면, 측정 도구 없이 육안으로 구분할 수 있습니다.
| 현상 | 판정 | 처리 방향 |
|---|---|---|
| 방향 일정, 폭 유사 | 기계 기준 편차 | 배출대 기준, 스토퍼, 픽업 중심 |
| 방향 변동, 폭도 변동 | 이송 불안정 | 가이드 폭, 테이프 분할, 박리 상태 |
| 롤 교체 후에만 발생 | 장착 위치 | 라벨 롤을 스토퍼에 밀착, 테이프 경로 |
| 특정 열에서만 발생 | 열 간 기준 | 다열 테이프의 열 간격 |
판정의 가치는 시간 절약에 있습니다. 방향이 일정하면 테이프를 살필 필요 없이 기준을 바로 보면 되고, 방향이 들쭉날쭉하면 파라미터에서 원인을 찾지 말아야 합니다. 파라미터로는 이송 문제를 해결할 수 없습니다.
세부: 기준 편차의 네 가지 조정점
라벨 롤 축방향 위치. 라벨 롤이 스토퍼에 밀착되지 않으면 롤 전체가 한쪽으로 치우쳐 이송 중 테이프 전체가 벗어납니다. 장착 시 라벨 롤을 스토퍼에 밀착시킨 후 잠그면, 이 단계만으로 축방향 편차가 거의 해소됩니다.
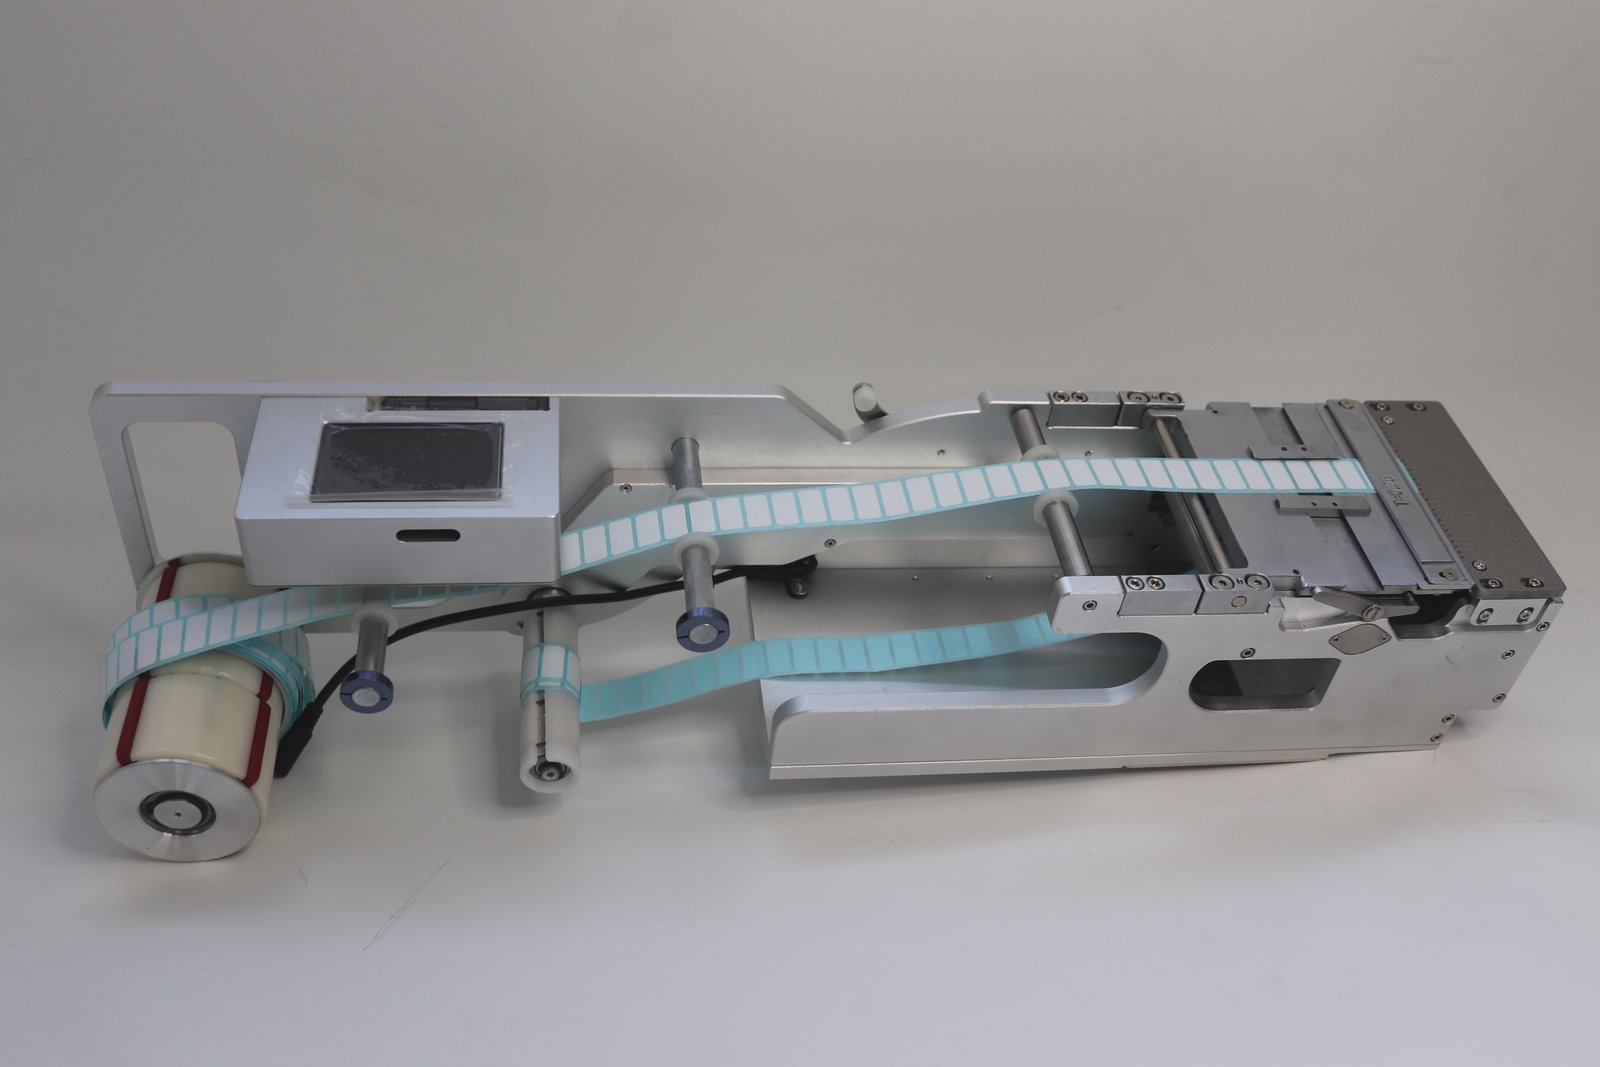
배출대 가이드 폭. 가이드가 테이프보다 약간 넓은 것은 맞지만, 너무 넓으면 테이프가 좌우로 흔들립니다. 테이프가 원활하게 통과하면서 가장자리를 끼지 않을 정도까지 좁히십시오. 과도하게 좁히면 테이프를 눌러 이송이 오히려 걸립니다.
광섬유 정지 위치와 공급 위치. 정지 위치는 광섬유로 라벨 가장자리를 감지하며, 작업값은 라벨이 없을 때의 판독값에 200을 더한 값으로 합니다. 라벨이 제 위치에 도달하지 못하면 값을 올립니다. 공급 위치가 너무 크면 라벨이 박리날을 넘어 위로 들뜨고, 너무 작으면 라벨이 제 위치에 도달하지 못합니다. 공급 속도와 공급 위치는 한 세트입니다. 속도를 바꾸면 위치를 재조정해야 합니다. 부착 속도를 맞출 필요가 없을 때는 공급 속도를 30–50으로 설정하는 것이 더 안정적입니다. 로봇 픽업이 느리고 라벨 공급이 빠를 때는 공급 지연으로 시차를 두며, 단위는 0.1 s입니다.
픽업 중심. 노즐 중심과 라벨 중심이 일치하지 않으면 각도 편차가 확대되어, 픽업할수록 더 틀어지는 현상이 나타납니다. 이 항목은 피더가 아닌 마운터에서 맞춰야 합니다.
세부: 이송 불안정의 네 가지 흔한 원인
테이프 분할 품질. 분할 칼날이 치우쳤거나 가장자리에 요철이 있으면 테이프가 가이드 안에서 흔들립니다. 이런 편차는 장비 조정으로 효과가 없으며, 라벨 롤을 교체하거나 분할 공급처를 바꿔야 합니다.
대형 라벨의 이송 경로. 라벨 크기가 클 때는 권취축을 우회하지 마십시오. 우회하면 한 번 역방향으로 접히는 것과 같아 이형지가 반발하여 박리와 정지 위치가 모두 불안정해집니다.
박리날 각도와 라벨 길이. 박리가 어렵고 점착되기 쉬운 소재에는 작은 각도의 날면을 사용하여 박리점을 앞쪽에 둡니다. 일반 소재에는 큰 각도의 날면을 사용합니다. 박리날과 압착편은 자석으로 위치가 고정되므로, 분리하여 청소한 후 원래 홈 위치에 장착하십시오. 위치를 임의로 옮기지 마십시오.
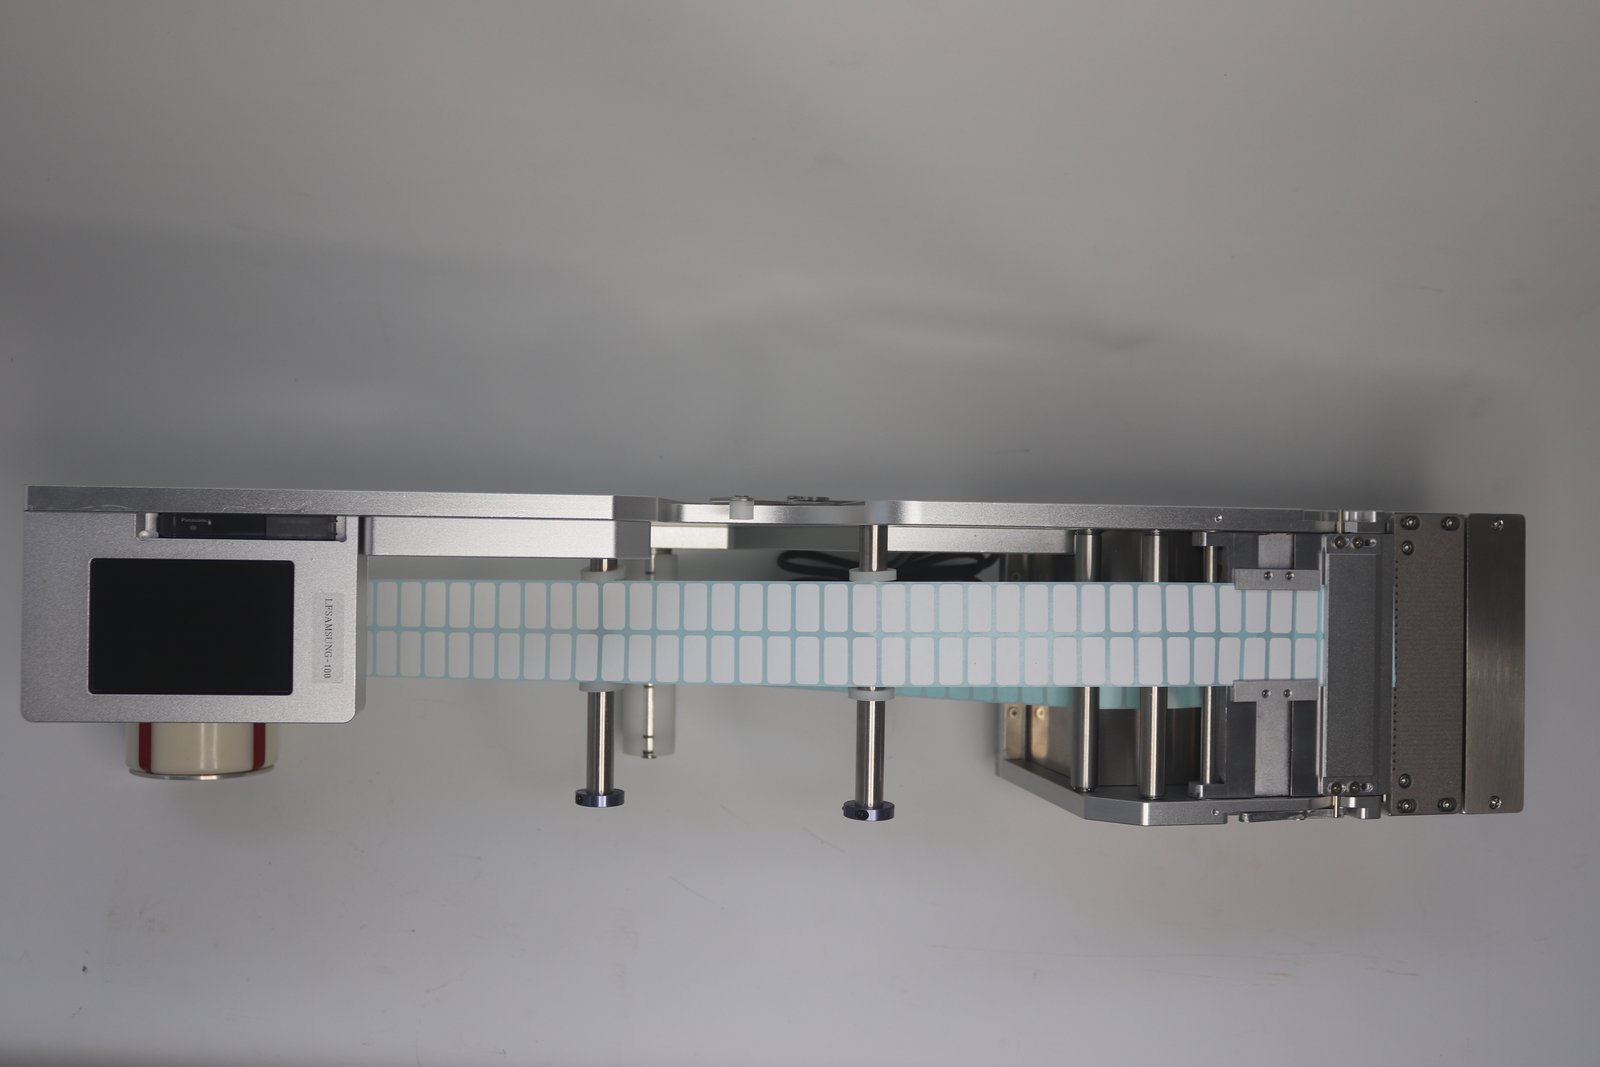
다열 라벨의 열 간 기준. 2열, 4열 테이프의 열 간격은 분할 시 정해지며, 열 간 편차는 테이프 문제이므로 피더는 테이프 전체의 위치만 관리할 수 있습니다. 2열 테이프가 좌우로 치우치는 원인에 판정 방법을 정리해 두었으니 먼저 대조해 보십시오.
공장에 전달할 여섯 가지 정보
편차를 정확히 판정하려면 다음 항목을 먼저 명확히 하십시오. 라벨 본체 폭 곱하기 길이, 열 수, 마운터 브랜드와 모델, 라벨 소재와 이형지 유형, 편차 방향과 폭, 발생 빈도. 한 항목이라도 빠지면 상대방은 일반적인 조언만 할 수 있으며, 한 차례 되묻는 동안 며칠이 더 지연됩니다.
BestFeeder의 라벨 피더 제품 라인은 라벨 폭에 따라 등급이 나뉘며, 지멘스 D 플랫폼은 LFSID-100에 대응하여 2–98 mm 라벨 폭, 최대 14열을 지원합니다. 스테이션 장착 전에 라벨 롤 축방향과 배출대 가이드를 정렬하면 기준 편차를 교정값 근처로 억제할 수 있습니다.