
Conclusión
Cuando la posición de etiquetado se desvía, no se apresure a cambiar parámetros. Las desviaciones generalmente se dividen en dos tipos: si cada etiqueta se desvía en la misma dirección y con amplitud similar, es una desviación de referencia mecánica; si varía de izquierda a derecha con amplitud inconstante, es inestabilidad de avance del material. La primera se corrige ajustando la referencia; la segunda, revisando la trayectoria de la cinta de etiquetas. Si se ajustan ambas mezcladas, los parámetros se vuelven cada vez más confusos y además se desvían valores que originalmente eran correctos.
La precisión de posicionamiento de ±0.2 mm y la precisión angular de ±0.5° del alimentador de etiquetas son valores calibrados medidos bajo la premisa de que la etiqueta se entrega plana y correctamente a la posición de recogida y que la cinta de etiquetas no se desplaza. Si no se cumple la premisa, estos dos números no son válidos, y no importa cuántas veces se modifique la posición de alimentación, no se podrá compensar.
Fundamento: primero determine qué tipo de desviación es
Tome más de diez etiquetas consecutivas de la misma bobina y registre la dirección y amplitud de la desviación de cada una; sin instrumentos de medición, se puede distinguir a simple vista.
| Fenómeno | Determinación | Dirección de tratamiento |
|---|---|---|
| Dirección consistente, amplitud similar | Desviación de referencia mecánica | Referencia de la mesa de salida, arandela de tope, centro de recogida |
| Dirección variable, amplitud también variable | Inestabilidad de avance del material | Ancho de guía, corte de la cinta de etiquetas, estado de despegue |
| Solo aparece tras cambiar la bobina | Posición de carga | Bobina pegada a la arandela de tope, trayectoria de enhebrado |
| Solo aparece en una columna | Referencia entre columnas | Espaciado entre columnas de cintas multicolumna |
El valor de la determinación está en ahorrar tiempo: si la dirección es consistente, no hace falta revisar la cinta de etiquetas, vaya directamente a la referencia; si la dirección salta de forma errática, no busque la causa en los parámetros, los parámetros no resuelven el avance del material.
Detalles: cuatro puntos ajustables de la desviación de referencia
Posición axial de la bobina. Si la bobina no está pegada a la arandela de tope, toda la bobina se inclina hacia un lado y, a medida que avanza, toda la cinta de etiquetas se desvía. Al cargar, empuje la bobina hasta que quede pegada a la arandela de tope y luego bloquéela; con este paso, la desviación axial se elimina básicamente.
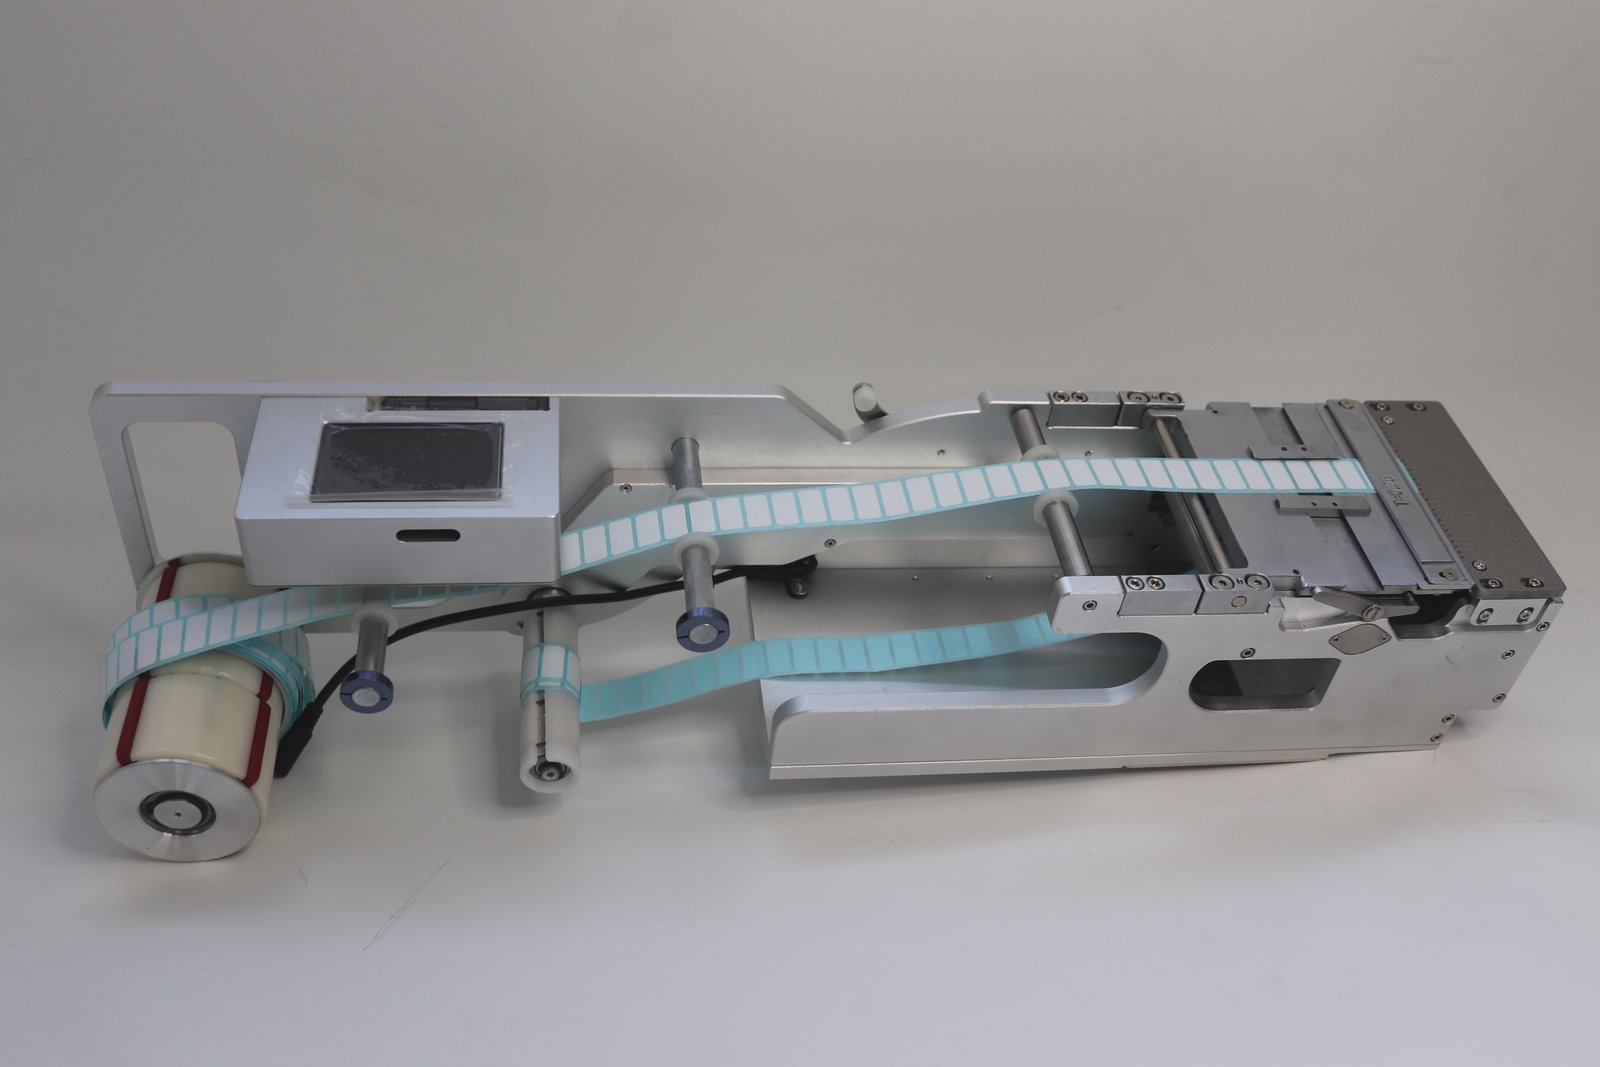
Ancho de guía de la mesa de salida. Que la guía sea ligeramente más ancha que la cinta de etiquetas es correcto; si es demasiado ancha, la cinta oscilará de izquierda a derecha. Estreche hasta que la cinta pase sin problemas y sin que se atoren los bordes; si se estrecha demasiado, presionará la cinta y el avance se atascará.
Parada por fibra óptica y posición de alimentación. La parada se basa en la detección del borde de la etiqueta por fibra óptica; el valor de trabajo se toma como la lectura sin material más 200; si la etiqueta no llega a la posición, aumente el valor. Si la posición de alimentación es demasiado grande, la etiqueta sale disparada de la cuchilla de despegue y se levanta; si es demasiado pequeña, la etiqueta no llega a la posición. La velocidad de alimentación y la posición de alimentación son un conjunto: si se cambia la velocidad, la posición debe reajustarse. Cuando no se persigue la velocidad de colocación, una velocidad de alimentación de 30–50 es más estable. Si el robot de recogida es lento y la entrega de etiquetas rápida, use un retardo de alimentación para desfasar, en unidades de 0.1 s.
Centro de recogida. Si el centro de la boquilla de succión no coincide con el centro de la etiqueta, la desviación angular se amplifica, manifestándose en que cuanto más se recoge, más se desvía. Este punto debe ajustarse en la máquina de colocación, no mediante el alimentador.
Detalles: cuatro causas comunes de inestabilidad de avance del material
Calidad del corte de la cinta de etiquetas. Si el filo de corte de la bobina está desviado o los bordes tienen irregularidades, la cinta oscilará dentro de la guía. Este tipo de desviación no se corrige ajustando el equipo; cambie la bobina o la fuente de corte.
Trayectoria de avance de etiquetas grandes. Cuando el tamaño de la etiqueta es grande, no pase por el eje de bobinado. Pasarlo equivale a un doblez inverso; el papel antiadherente rebota y tanto el despegue como la parada se vuelven inestables.
Ángulo de la cuchilla de despegue y longitud de la etiqueta. Para materiales difíciles de despegar y propensos a la adhesión, use una cara de cuchilla de ángulo pequeño con el punto de despegue más adelantado; para materiales convencionales, use una cara de ángulo grande. La cuchilla de despegue y la placa de presión se posicionan por atracción magnética; tras desmontar y limpiar, vuelva a montarlas en la ranura original, no mueva la posición por su cuenta.
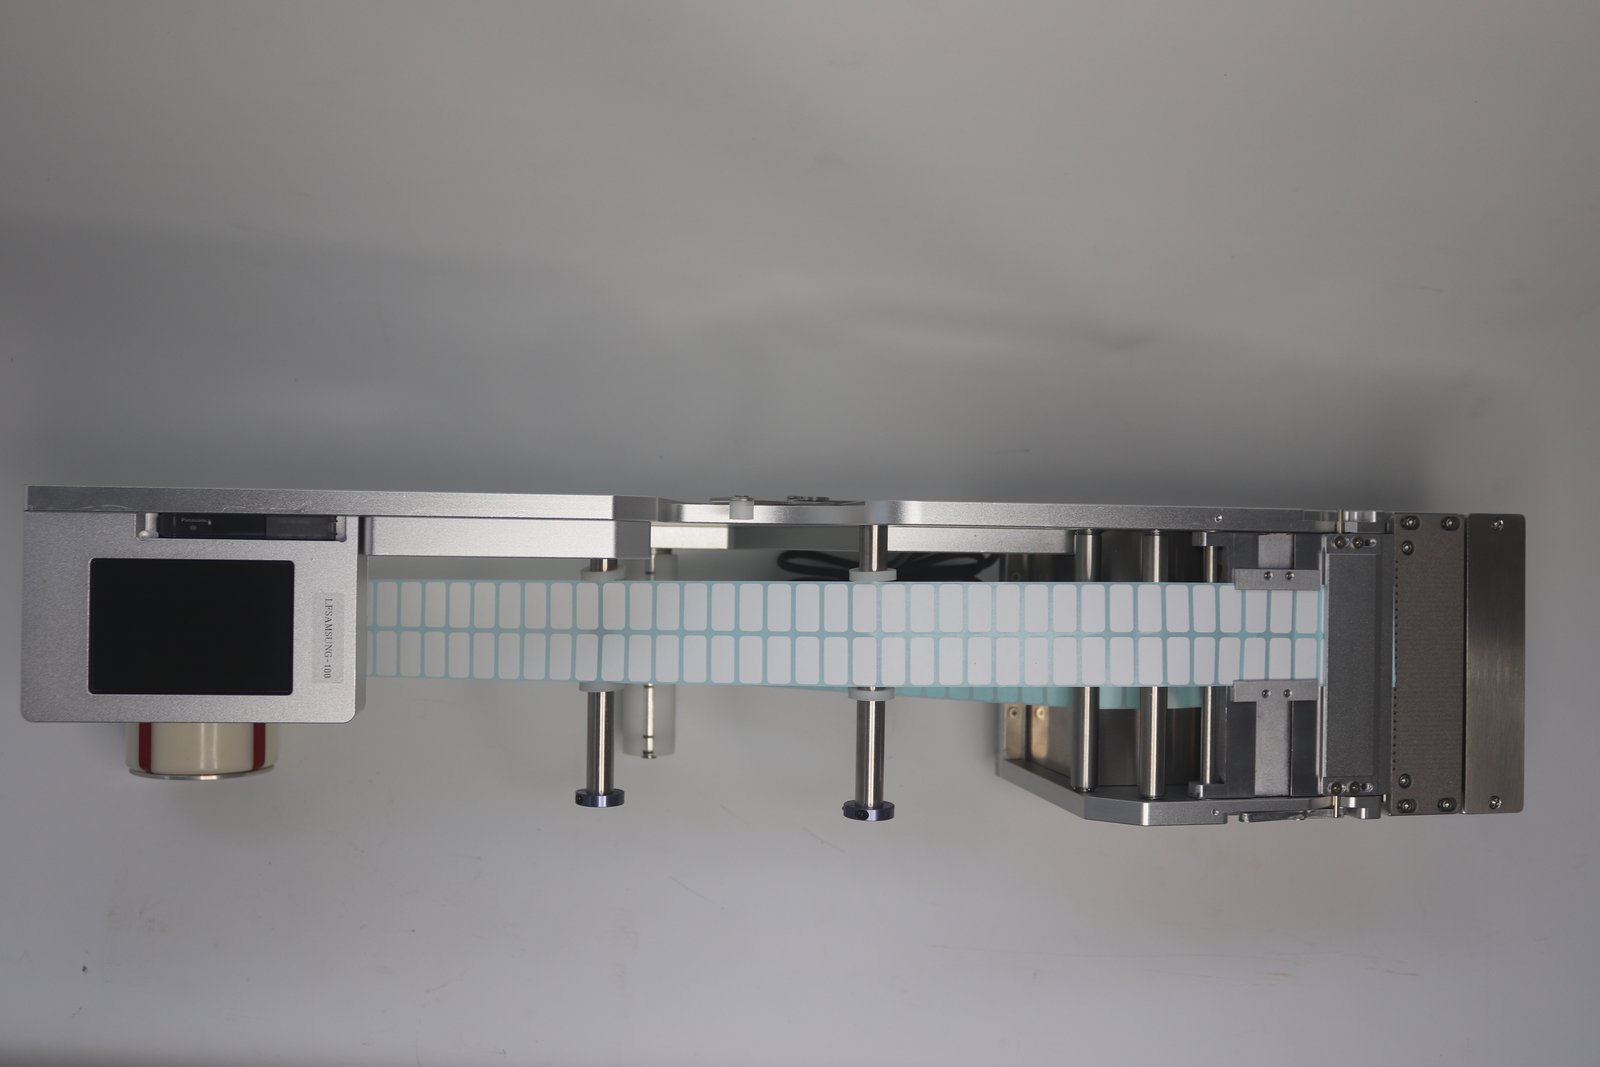
Referencia entre columnas de etiquetas multicolumna. El espaciado entre columnas de cintas de dos o cuatro columnas se define en el momento del corte; la desviación entre columnas es un problema de la cinta de etiquetas, y el alimentador solo puede gestionar la posición de toda la cinta. En Causas de la desviación izquierda-derecha de cintas de doble columna se ha escrito el método de determinación; puede consultarlo primero.
Seis informaciones para reportar a la fábrica
Para determinar con precisión la desviación, primero aclare estos puntos: ancho por largo de la etiqueta sin soporte, número de columnas, marca y modelo de la máquina de colocación, material de la etiqueta y tipo de papel antiadherente, dirección y amplitud de la desviación, frecuencia de ocurrencia. Si falta un punto, la otra parte solo puede dar sugerencias genéricas, y una ronda de preguntas y respuestas retrasa varios días más.
La línea de productos de alimentadores de etiquetas de BestFeeder se clasifica por ancho de etiqueta; la plataforma D de Siemens corresponde a LFSID-100, que cubre anchos de etiqueta de 2–98 mm y hasta 14 columnas. Antes de instalar la estación, alinee la posición axial de la bobina y la guía de la mesa de salida, y podrá reducir la desviación de referencia hasta cerca del valor calibrado.