
Kết luận
Vị trí dán nhãn bị lệch, trước tiên đừng vội đổi tham số. Độ lệch thường chia hai loại: mỗi tấm đều lệch cùng một hướng, biên độ gần nhau, thuộc lệch chuẩn cơ khí; khi trái khi phải, biên độ không cố định, thuộc cấp liệu không ổn định. Loại trước chỉnh chuẩn, loại sau kiểm tra đường đi băng liệu. Hai loại trộn lẫn mà chỉnh, tham số sẽ càng chỉnh càng loạn, còn kéo lệch cả những giá trị vốn đúng.
Độ chính xác định vị ±0.2 mm, độ chính xác góc ±0.5° của feeder nhãn là giá trị hiệu chuẩn đo được với tiền đề nhãn được đưa đến vị trí lấy liệu phẳng phắn, băng liệu không xê dịch. Tiền đề không thỏa mãn, hai con số này không thành lập, vị trí cấp liệu có đổi bao nhiêu lần cũng không bù lại được.
Căn cứ: trước tiên phán định lệch thuộc loại nào
Cùng một cuộn liệu lấy liên tiếp hơn mười tấm, ghi lại hướng và biên độ lệch của mỗi tấm, không cần dụng cụ đo, nhìn bằng mắt là phân biệt được.
| Hiện tượng | Phán định | Hướng xử lý |
|---|---|---|
| Hướng nhất quán, biên độ gần nhau | Lệch chuẩn cơ khí | Chuẩn bàn ra liệu, vòng chặn, tâm lấy liệu |
| Hướng đổi, biên độ cũng đổi | Cấp liệu không ổn định | Chiều rộng dẫn hướng, xẻ băng liệu, trạng thái bóc tách |
| Chỉ xuất hiện sau khi đổi cuộn | Vị trí nạp liệu | Cuộn liệu áp sát vòng chặn, đường xỏ liệu |
| Chỉ xuất hiện ở một cột | Chuẩn giữa các cột | Khoảng cách cột của băng liệu nhiều cột |
Giá trị của việc phán định nằm ở tiết kiệm thời gian: hướng nhất quán thì không cần lật băng liệu, trực tiếp xem chuẩn; hướng nhảy loạn thì đừng tìm nguyên nhân ở tham số, tham số không giải quyết được cấp liệu.
Chi tiết: bốn điểm điều chỉnh của lệch chuẩn
Vị trí trục cuộn liệu. Cuộn liệu không áp sát vòng chặn, cả cuộn nghiêng về một bên, chạy một hồi cả băng liệu lệch ra ngoài. Khi nạp liệu đẩy cuộn liệu áp sát vòng chặn rồi khóa chặt, bước này làm xong, độ lệch trục cơ bản được loại bỏ.
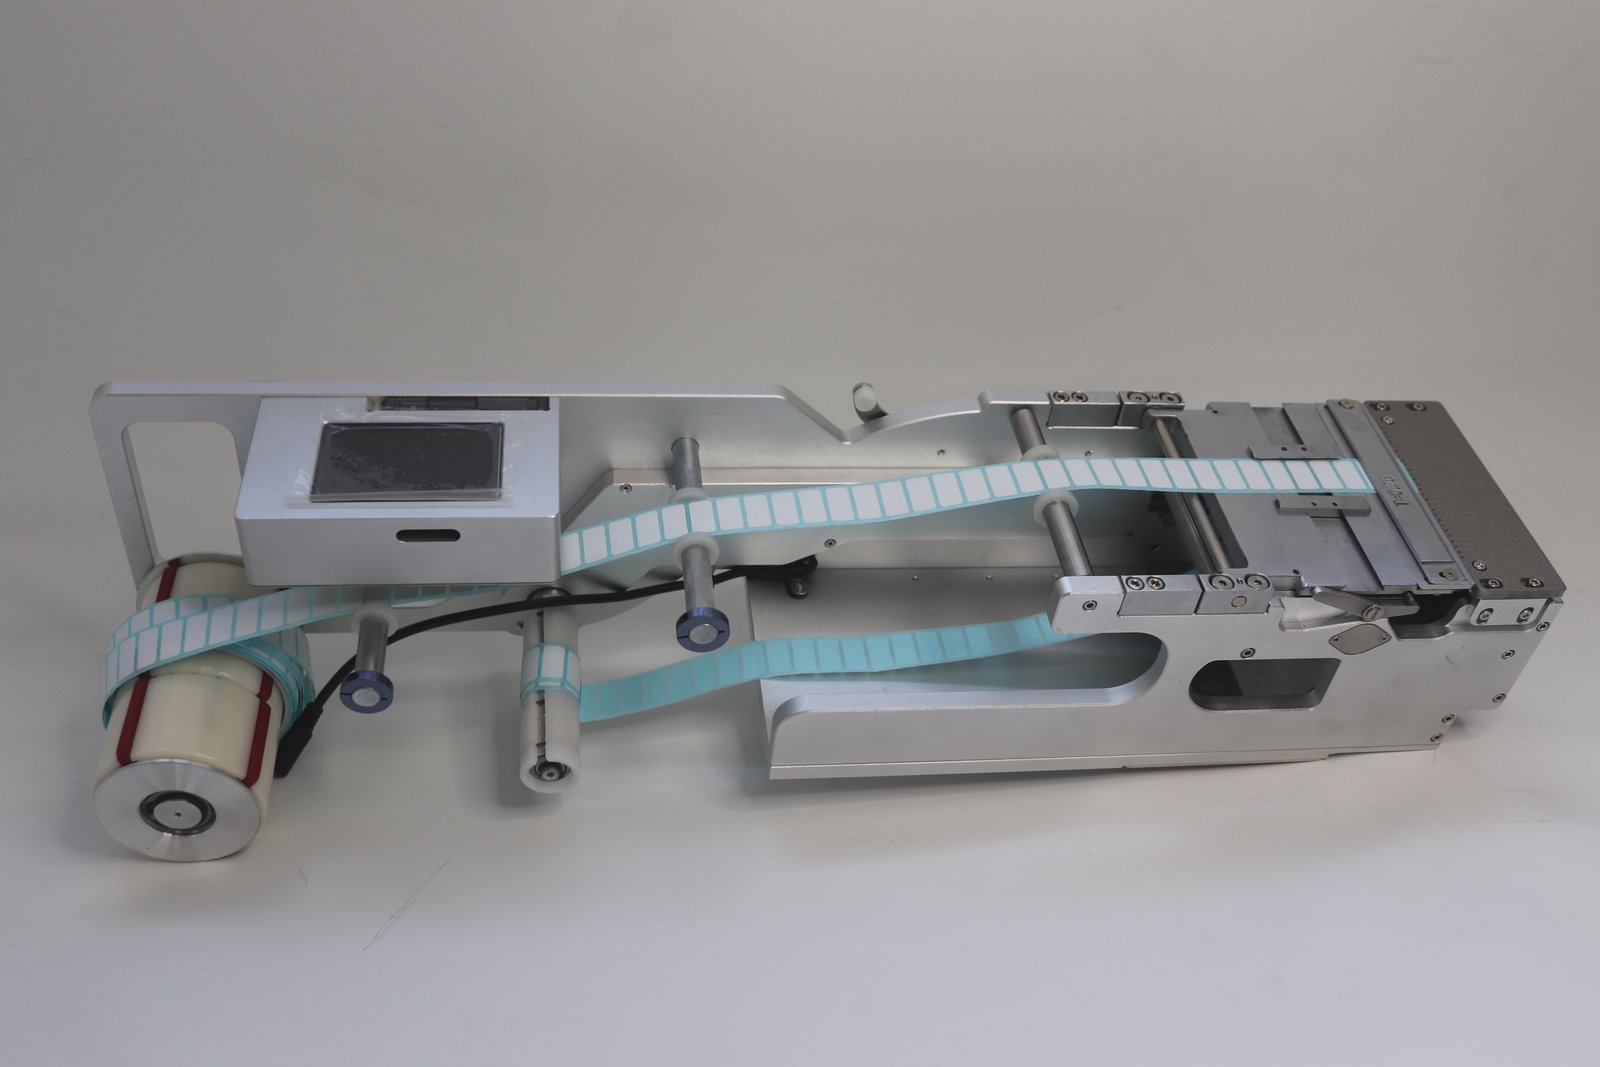
Chiều rộng dẫn hướng bàn ra liệu. Dẫn hướng rộng hơn băng liệu một chút là đúng, rộng quá nhiều băng liệu sẽ lắc trái phải. Thu hẹp đến mức băng liệu có thể đi qua thuận lợi mà không kẹp mép, thu quá sẽ chặn băng liệu, cấp liệu ngược lại bị kẹt.
Dừng vị trí sợi quang và vị trí cấp liệu. Dừng vị trí dựa vào sợi quang phát hiện mép nhãn, giá trị làm việc lấy số đọc khi không có liệu cộng 200, nhãn đưa không tới vị trí thì tăng lên. Vị trí cấp liệu quá lớn, nhãn lao ra khỏi dao bóc hướng lên; quá nhỏ, nhãn đưa không tới vị trí. Tốc độ cấp liệu và vị trí cấp liệu là một nhóm: tốc độ đổi, vị trí phải chỉnh lại. Khi không đuổi theo tốc độ dán, tốc độ cấp liệu đặt 30–50 ổn định hơn. Tay máy lấy liệu chậm mà đưa nhãn nhanh, dùng độ trễ cấp liệu để lệch pha, đơn vị 0.1 s.
Tâm lấy liệu. Tâm giác hút và tâm nhãn không trùng nhau, độ lệch góc sẽ bị khuếch đại, biểu hiện là càng lấy càng lệch. Mục này phải đối trên máy dán, không dựa vào feeder để chỉnh.
Chi tiết: bốn nguyên nhân thường gặp của cấp liệu không ổn định
Chất lượng xẻ băng liệu. Lưỡi xẻ cuộn lệch, mép có lồi lõm, băng liệu sẽ lắc trong dẫn hướng. Loại lệch này chỉnh thiết bị vô hiệu, đổi cuộn liệu hoặc đổi nguồn xẻ.
Đường đi băng của nhãn lớn. Khi kích thước nhãn lớn, đừng vòng qua trục quấn. Vòng qua tương đương gấp ngược một lần, giấy ly hồi đàn, bóc tách và dừng vị trí đều không ổn định.
Góc dao bóc tách và chiều dài nhãn. Liệu khó bóc, dễ dính dùng mặt dao góc nhỏ, điểm bóc lệch về phía trước; liệu thông thường dùng mặt dao góc lớn. Dao bóc và miếng ép định vị bằng hút từ, sau khi tháo ra vệ sinh lắp lại theo rãnh gốc, vị trí không tự dịch chuyển.
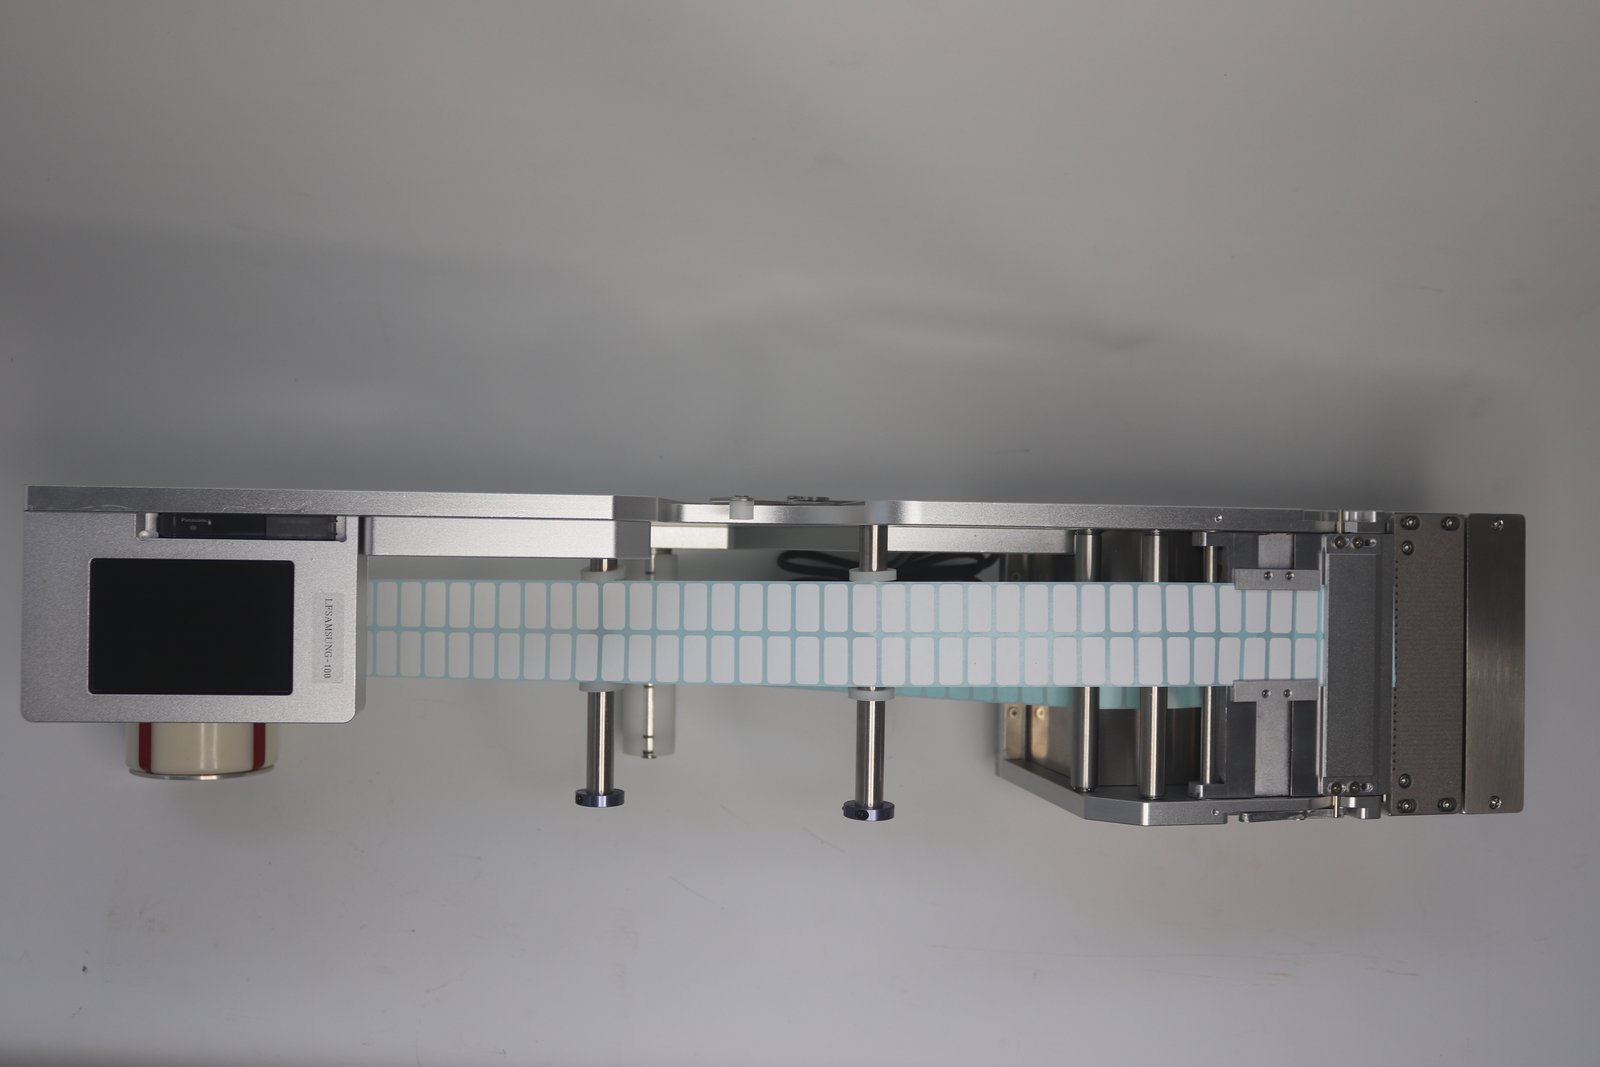
Chuẩn giữa các cột của nhãn nhiều cột. Khoảng cách cột của băng liệu hai cột, bốn cột được định khi xẻ, độ lệch giữa các cột thuộc vấn đề băng liệu, feeder chỉ quản được vị trí của cả băng liệu. Nguyên nhân băng liệu hai cột chạy lệch trái phải đã viết phương pháp phán định, có thể đối chiếu trước.
Sáu thông tin báo cho nhà máy
Muốn phán định độ lệch chính xác, trước tiên nói rõ mấy mục này: chiều rộng nhân chiều dài nhãn trần, số cột, thương hiệu và model máy dán, vật liệu nhãn và loại giấy ly, hướng và biên độ lệch, tần suất xảy ra. Thiếu một mục, đối phương chỉ có thể đưa gợi ý chung, hỏi qua hỏi lại một vòng là lỡ thêm mấy ngày.
Dòng sản phẩm feeder nhãn của BestFeeder phân theo bậc chiều rộng nhãn, nền tảng Siemens D tương ứng LFSID-100, bao phủ chiều rộng nhãn 2–98 mm, số cột đến 14, trước khi lắp trạm căn chỉnh trục cuộn liệu và dẫn hướng bàn ra liệu, có thể ép lệch chuẩn xuống gần giá trị hiệu chuẩn.