
結論
シートフィーダーとテープフィーダーの違いは、送り機構ではなく、每一枚のシートが完全な動作チェーンを走り切る必要がある点にあります。シート交換信号が入り、シート先端がステージに送られ、上フィルムが剥がされ、ノズルがシートを吸着し、ステージが挟み込み、2段送りが行われ、送りOK信号が出力されます。チェーン上のどの段階かのタイミングが合わないと、現れる現象はシートが取れない、または一度に二枚来るという形になります。
以下に引用するパラメータ名と値の基準は、BestFeederシートフィーダーのランダム説明書によるものです。シートラインにはPLF-100、PLF-200、PLF-300の3モデルがあり、剥離幅とシート倉深さはモデルによって異なりますが、タッチパネルのパラメータ項目とロジックは同一セットで、具体的な数値はランダム説明書と出荷設定シートに準じます。
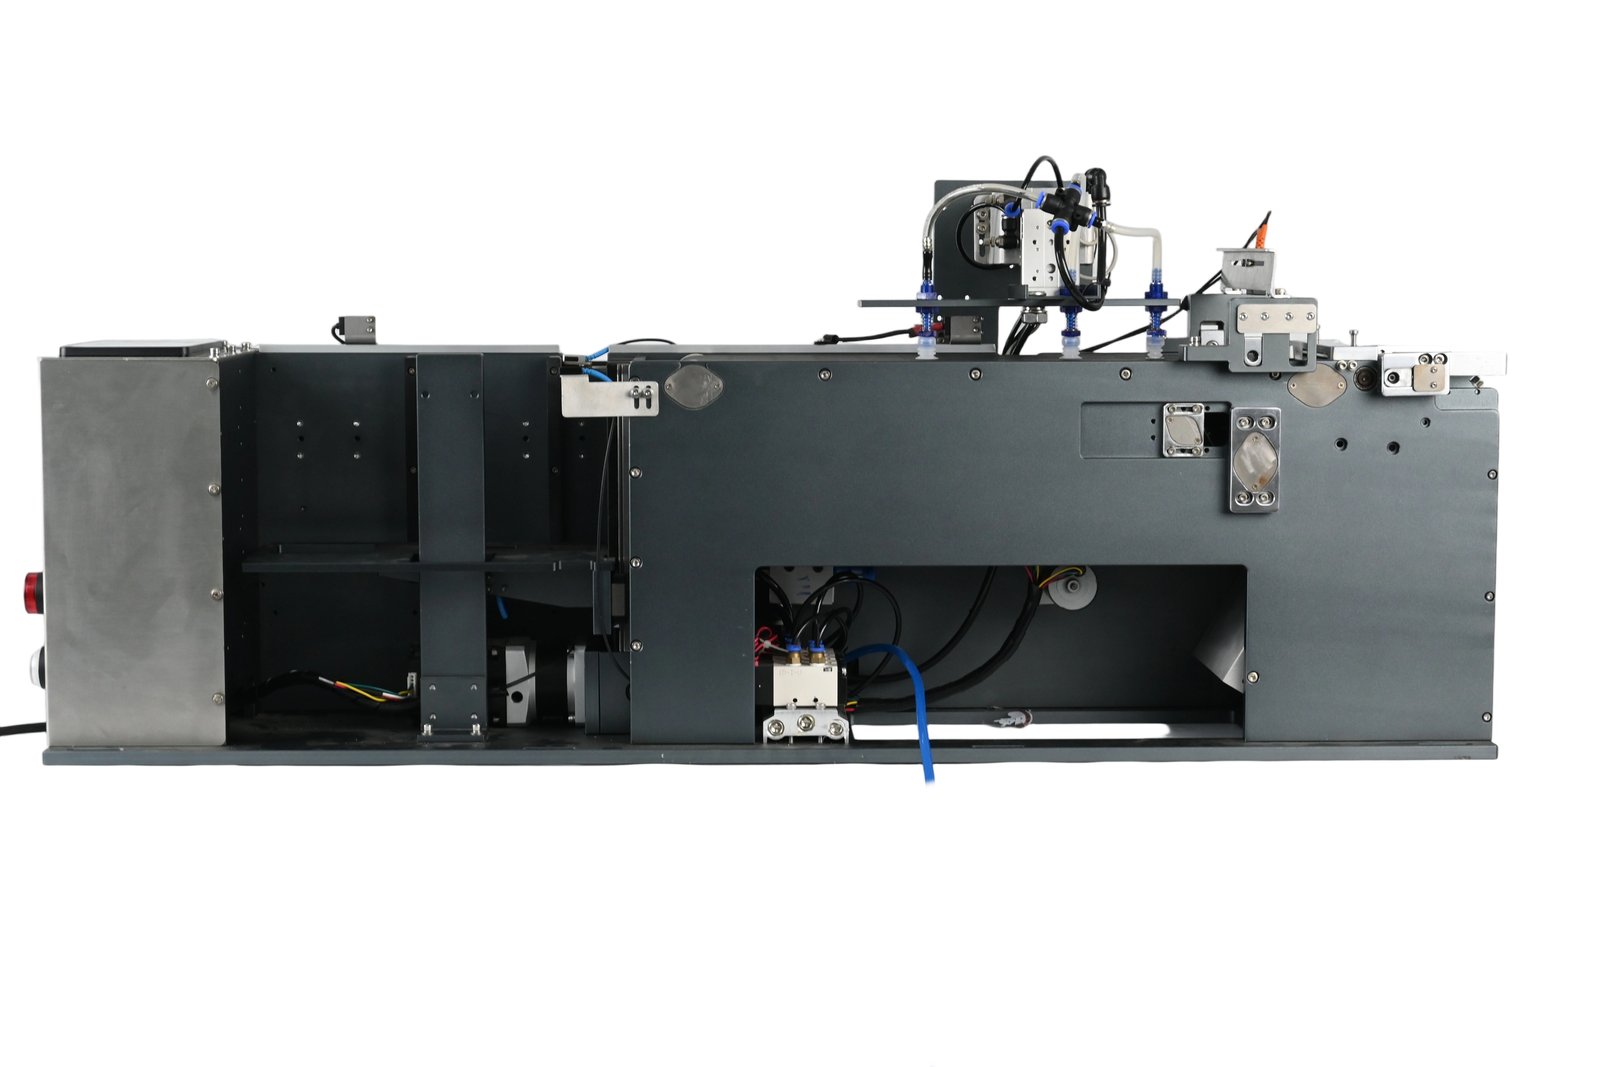
図:シートフィーダー本体(工場内実撮)
一、まず動作チェーンのどこで断れているかを見る
- 原点復帰起動:各モーターが原点に戻ります。初回電源投入時に一度実行が必要で、電源を切り再投入した場合も先に原点復帰を推奨します。そうしないと昇降台と送り機構のゼロ点が成立しません。
- 自動 / 手動 / 一時停止:自動は生産フロー、手動は装料とシリンダー動作のテスト用、一時停止は次の動作のみ中断しフローからは退出しません。
- 生産カウントとUPH:1列送るごとに1をマークし、長押しでクリア。UPHは1時間あたりのカウントで、速度が保守的すぎないかの判断に使います。
動作チェーンのどこで断れているかは、手動モードで各段をジョグ動作させれば分かります。吸着できるが送れない場合は送り段階に問題があり、送れるが吸着できない場合は吸着とフィルム剥離の段階に問題があります。
二、フィルム剥離:フィルムなしのシートは先にボタンを切り替える
シート材料には上フィルムが付いているものと付いていないものがあります。画面上の「未剥離」状態ボタンは手動で選択でき、シートにフィルムがなければ剥離済みに切り替え、次の動作でフィルム剥離を実行しません。スイッチ画面の「フィルム剥離」スイッチはフィルム剥離機能の有効/無効を決めます。
フィルム剥離は4組の時間パラメータで制御されます:上フィルム吸着シリンダー下降時間、上フィルム吸着真空OK遅延、フィルム吸着振動時間と振動回数、フィルム放出エアブロー時間と放出後吸気時間。フィルムが吸着できない場合は、まず真空OK遅延が足りているかを見ます。フィルム端の粘着が強い材料は、振動回数が少ないと剥離が不完全で、余ったフィルム端がシートに付いてステージに入ります。
三、吸着と放出:3つの遅延が取得可否を決める
シート吸着の段階には4つのパラメータがあります:シート吸着下降時間、シート吸着真空OK遅延、シート吸着振動時間と回数、シート放出時間。
現場でよく調整するのは真空OK遅延です。短すぎると真空が確立する前に吸着と判定し、持ち上げた時にシートが落下します。長すぎるとタクトが遅れ、ステージがシートを待てなくなります。シート放出時間はシリンダーが停止してからエアを抜くまでの時間を決め、時間が足りないとシートがまだ下降行程にあるうちに離してしまい、着座位置がずれます。
スイッチ画面のシート吸着真空検出、上フィルム吸着真空検出はアラーム用で、正常生産時はオンにします。トラブルシュート時に一時的にオフにすると、真空未確立と検出誤報を区別でき、特定後はオンに戻します。
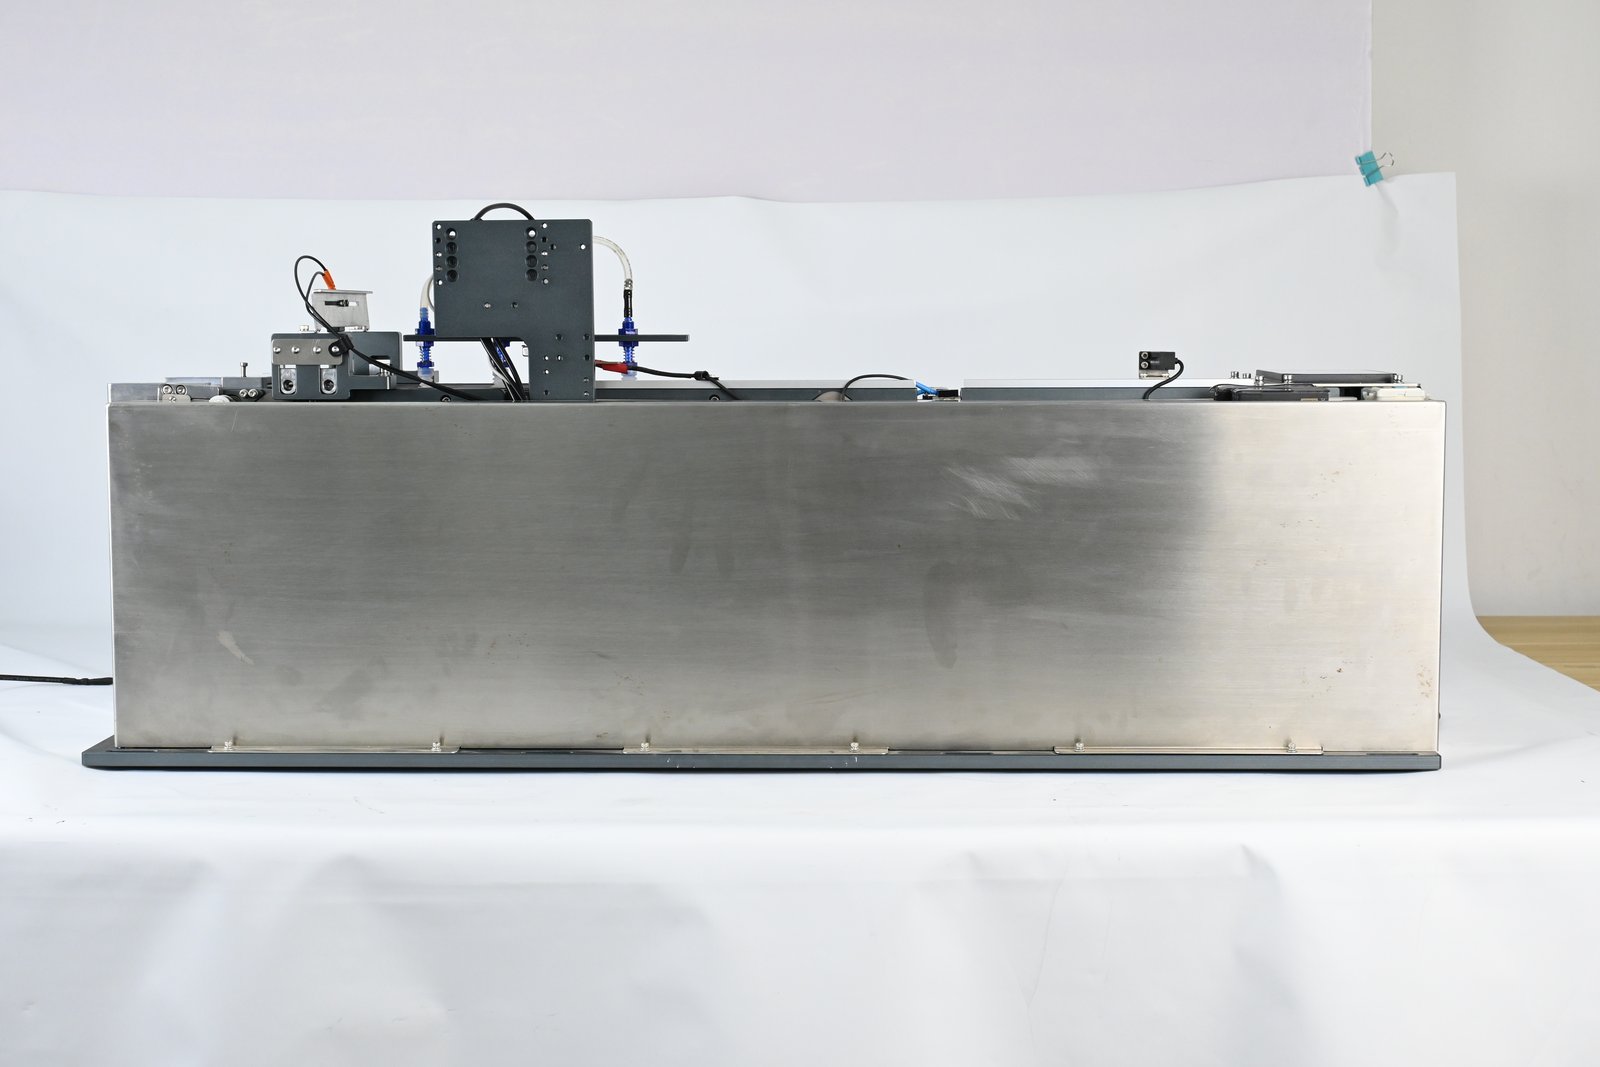
図:シートフィーダーの反対側構造(工場内実撮)
四、送り長さは2段に分かれ、タイムアウトアラームも別々に設定
| パラメータ | 対応位置 |
|---|---|
| シート先端送り長さ | シート先端がシート交換センサーからステージシリンダー挟み込みまでの距離 |
| 1段送り長さ | シートがファイバー位置まで進む距離 |
| 2段送り長さ | シートがファイバーで検出された後にさらに進む距離 |
加減速も別々に設定できます。1段はシートを静止から目標速度まで引き上げ、2段は短距離の精密位置決めです。2段の加減速を大きくしすぎると、シートがファイバー位置を衝き過ぎ、送り過ぎとして現れます。
タイムアウトアラームも同様に2本に分かれます:シート先端送りタイムアウトアラーム遅延はシート交換信号がその時間内に検出されないことに対応し、1段送りタイムアウトアラーム遅延はステージが挟み込んだ後に有料ファイバーがその時間内にシートを検出しないことに対応します。アラームがどちらを指すかが、どの段階で断れたかです。
另外3つの遅延は信号に関係します:送り検出有料遅延は送り完了後この遅延を経てOK信号を出力することを指し、送り検出無料遅延は無料時にこの遅延を経て次の列を送ることを指し、送りOK切断遅延は無料後にこの遅延を経てOK信号を切断することを指します。この3つの値が大きすぎると、マウンターはフィーダーの反応が遅いと感じ、小さすぎると信号の揺れで機械が繰り返しシートを要求します。
五、昇降台:まず原点復帰、次にステップ量
昇降台はシート倉内のシートを一段ずつ押し上げる役割で、パラメータは4組に分かれます:手動速度、自動速度、初回上昇速度と初回上昇ステップ量、上昇ステップ量と循環上昇カウント。原点復帰後の上昇は初回速度と初回ステップ量で進み、以降は上昇ステップ量で進みます。初回ステップ量が小さいと最初のシートが吸着位置に届かず、大きいとノズルがシートを押し付けます。
検出には2つの遅延があります:無料検出遅延、有料検出遅延、さらにシート交換信号無料遅延があります。遅延が短すぎると昇降中に信号がまだ変動しているうちに次の動作を実行し、空吸いが発生します。長すぎると欠料通知が遅れ、機械が空運転します。
スイッチ画面の「予備吸着」とパラメータの「予備吸着送りカウント」は一组です:シート交換信号が切断された後にシートを提前吸着でき、1段送りで連続何回検出されないと予備吸着がトリガーされます。多品種小ロットのラインでは、この2項目が材料待ちの空転を減らします。
六、6ピン配線と外部送り
| ピン位置 | 定義 |
|---|---|
| 1ピン | 24 V |
| 2ピン | 0 V |
| 3ピン | 送りOK信号、0 V出力、ステージが1列剥離した後に出力 |
| 4ピン | ラベラー要求信号、0 V入力、信号を受けると1列剥離 |
| 5ピン | 自動信号、0 V出力、フィーダー自動モード開啟 |
| 6ピン | 無料通知、0 V出力、シート倉が空になった時に交換を通知 |
スイッチ画面の「外部送り」をオンにすると、毎回の送りは外部送り信号を受けてから実行されます。オフの場合はフィーダー自身のフローで連続送りします。
七、メンテナンスと点検5項目
- ノズル口に衝撃による変形がないか、内部に異物詰まりがないか;
- シート押さえゴムローラー軸に埃や切屑がないか、必要に応じて綿棒や布で清掃;
- ステージ上とファイバー上に残留した部品やその他の異物がないか;
- 巻きホイールに緩みがないか、各シリンダーの動作が正常か;
- 機械と昇降台に異物がないか。
ノズル口の変形は見落とされやすい項目です:吸着には影響しませんが、シートの着座位置が少しずれ、最終的にラベリング位置に現れて精度問題として調査されます。シートラインのモデルと構造はシートラベルフィーダー製品ページに説明があります。
八、報告時にこの3点を添えて
モデル(PLF-100 / 200 / 300)、現象(空吸い、二枚取り、送り不足、アラームコード)、パラメータ画面3ページの現在値スクリーンショット。この3点があれば、多くの問題は分解せずに具体的などの遅延かを特定できます。