
결론
시트 피더와 롤 피더의 차이는 이송 기구가 아니라, 매 시트마다 완전한 동작 체인을 거쳐야 한다는 점입니다: 시트 교환 신호 입력, 시트 선단을 스테이지로 이송, 상부 필름 박리, 노즐 흡착, 스테이지 클램핑, 2단 이송, 이송 OK 신호 출력. 체인 상 어느 한 구간이라도 타이밍이 맞지 않으면 나타나는 증상은 픽업 실패이거나 한 번에 두 장이 나오는 것입니다.
아래 인용된 파라미터명과 값 기준은 BestFeeder 시트 피더 동봉 설명서에서 가져온 것입니다. 시트 라인에는 PLF-100, PLF-200, PLF-300 세 모델이 있으며, 라벨 박리 폭과 자재함 깊이는 모델별로 구분되고, 터치스크린 파라미터 항목과 로직은 동일한 세트이며, 구체적 수치는 동봉 설명서와 출하 설정표를 기준으로 합니다.
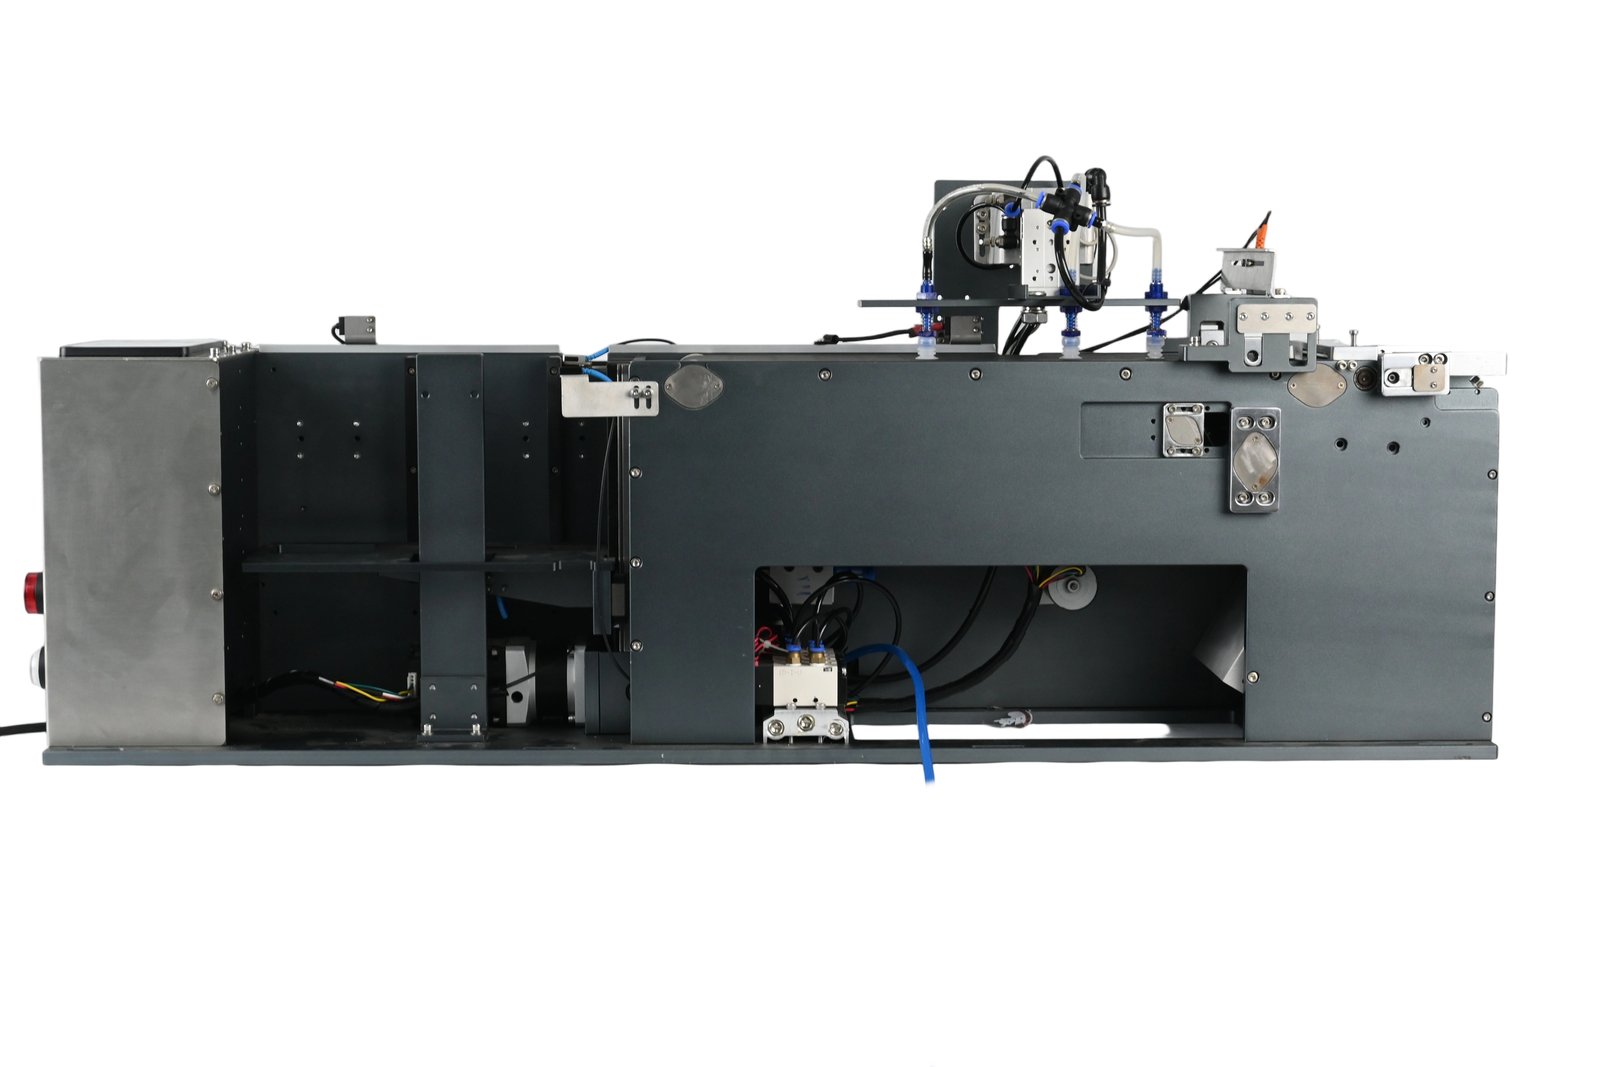
그림: 시트 공급기 본체 (공장 실촬)
1. 먼저 동작 체인이 어느 구간에서 끊겼는지 확인
- 원점 복귀 시작: 각 모터가 원점으로 복귀합니다. 최초 전원 투입 시 한 번 실행해야 하며, 전원 차단 후 재투입 시에도 원점 복귀를 먼저 권장합니다. 그렇지 않으면 승강대와 이송 기구의 영점이 성립되지 않습니다.
- 자동 / 수동 / 일시정지: 자동은 생산 흐름이고, 수동은 자재 장착과 실린더 동작 테스트에 사용하며, 일시정지는 다음 동작만 중단하고 흐름에서 이탈하지 않습니다.
- 생산 카운트와 UPH: 한 줄 이송 시 1로 표시되며, 길게 누르면 초기화됩니다. UPH는 시간당 카운트로, 속도가 너무 보수적으로 설정되었는지 판단하는 데 사용합니다.
동작 체인이 어느 구간에서 끊겼는지는 수동 모드에서 구간별로 점동해 보면 알 수 있습니다. 흡착은 되는데 이송이 안 되면 이송 구간 문제이고, 이송은 되는데 흡착이 안 되면 흡착과 필름 박리 구간 문제입니다.
2. 필름 박리: 필름이 없는 자재는 먼저 버튼을 전환
시트 입고 자재 중에는 상부 필름이 있는 것과 없는 것이 있습니다. 화면의 「미박리」 상태 버튼은 수동으로 선택할 수 있습니다. 자재에 필름이 없으면 박리 완료로 설정하여 다음 동작에서 필름 박리를 실행하지 않습니다. 스위치 화면의 「필름 박리」 스위치는 필름 박리 기능의 활성화 여부를 결정합니다.
필름 박리는 네 가지 시간 파라미터로 제어됩니다: 상부 필름 흡착 실린더 하강 시간, 상부 필름 흡착 진공 OK 지연, 필름 흡착 진동 시간과 진동 횟수, 필름 투척 블로 시간과 투척 후 흡기 시간. 필름이 흡착되지 않으면 먼저 진공 OK 지연이 충분한지 확인하고, 필름 가장자리가 단단히 붙은 자재는 진동 횟수가 적으면 깨끗하게 박리되지 않아 남은 필름 가장자리가 시트와 함께 스테이지로 들어갑니다.
3. 흡착과 방출: 세 가지 지연이 픽업 성공 여부를 결정
시트 흡착 구간에는 네 가지 파라미터가 있습니다: 시트 흡착 하강 시간, 시트 흡착 진공 OK 지연, 시트 흡착 진동 시간과 횟수, 시트 방출 시간.
현장에서 자주 조정하는 것은 진공 OK 지연입니다. 너무 짧으면 진공이 형성되기 전에 흡착으로 판정하여 들어올릴 때 시트가 떨어지고, 너무 길면 택트가 지연되어 스테이지가 시트를 기다리게 됩니다. 시트 방출 시간은 실린더가 얼마나 멈춘 후 공기를 해제하는지를 결정하며, 시간이 부족하면 시트가 아직 하강 행정 중에 해제되어 안착 위치가 어긋납니다.
스위치 화면의 시트 흡착 진공 감지, 상부 필름 흡착 진공 감지는 알람용으로, 정상 생산 시 켜 둡니다. 점검 시 일시적으로 끄면 진공 미형성과 감지 오보를 구분할 수 있으며, 위치 파악 후에는 다시 켜야 합니다.
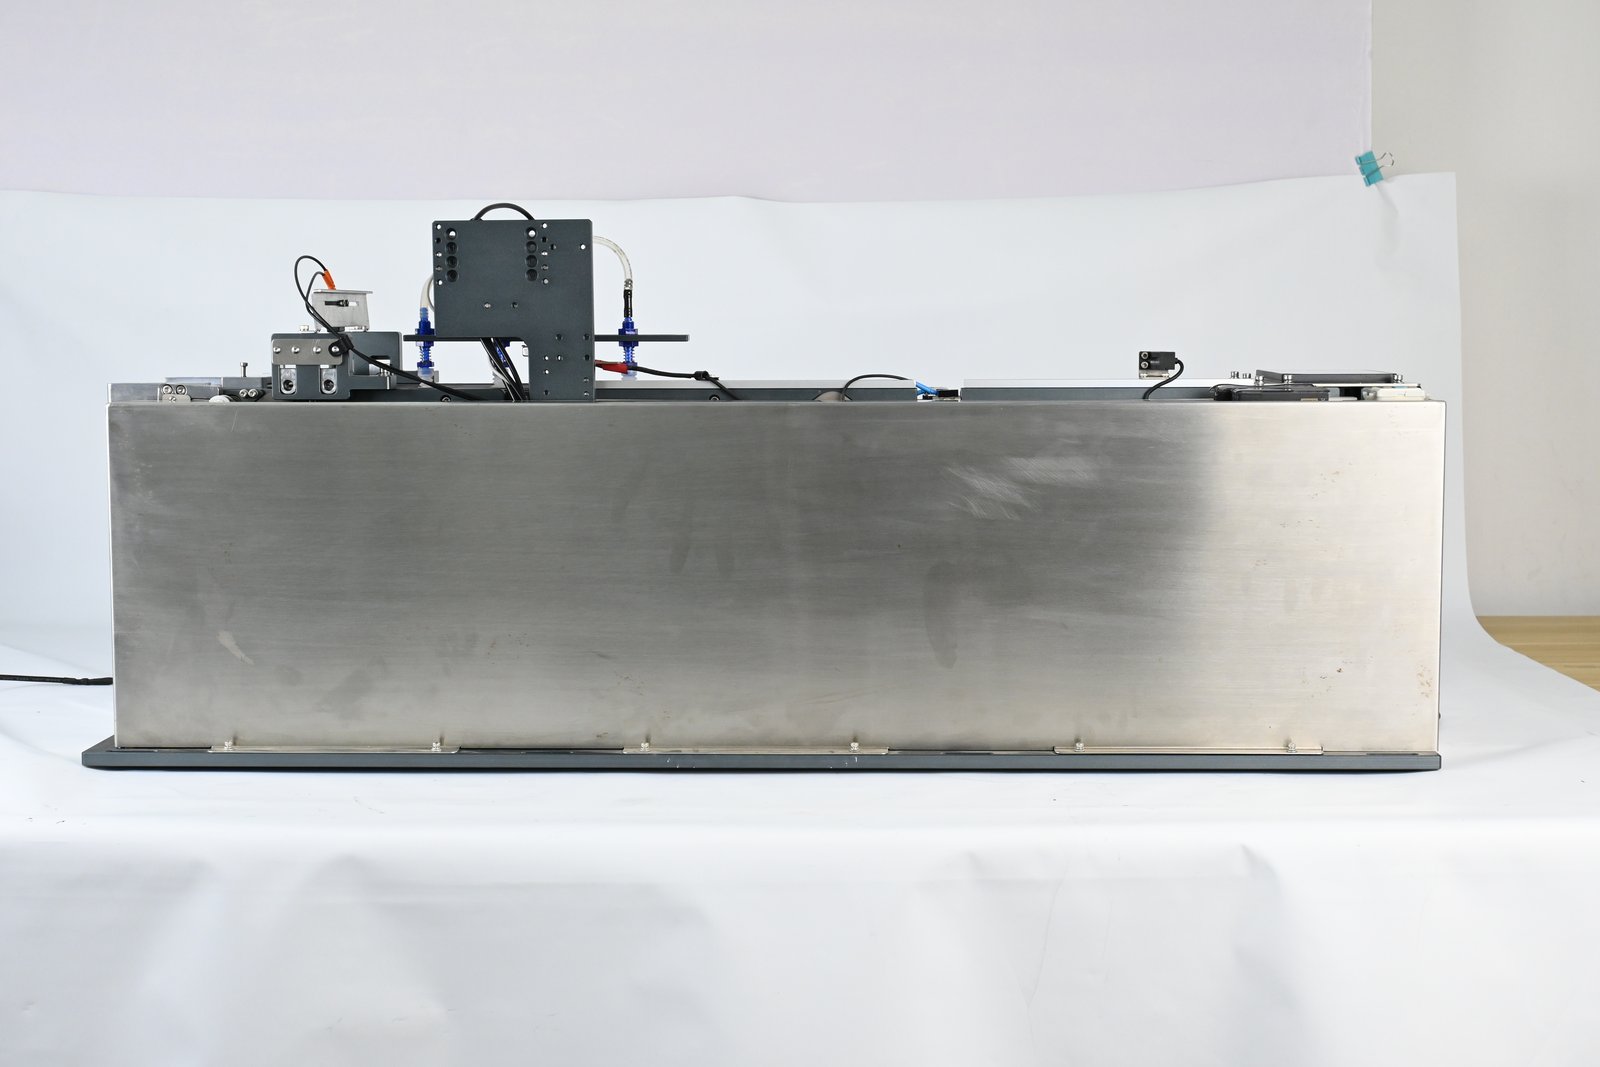
그림: 시트 공급기 반대편 구조 (공장 실촬)
4. 이송 길이는 2단으로 나뉘고, 타임아웃 알람도 별도 설정
| 파라미터 | 대응 위치 |
|---|---|
| 시트 선단 이송 길이 | 시트 선단이 시트 교환 센서에서 스테이지 실린더 클램핑까지의 거리 |
| 1단 이송 길이 | 시트가 광섬유 위치까지 이동하는 거리 |
| 2단 이송 길이 | 시트가 광섬유에 감지된 후 추가로 이동하는 거리 |
가감속도 별도로 설정할 수 있습니다. 1단은 자재를 정지 상태에서 목표 속도까지 끌어올리고, 2단은 단거리 정밀 위치 결정입니다. 2단 가감속이 너무 크면 시트가 광섬유 위치를 지나쳐 이송 과다로 나타납니다.
타임아웃 알람도 별도의 두 가지입니다: 시트 선단 이송 타임아웃 알람 지연은 시트 교환 신호가 해당 시간 내에 감지되지 않을 때 대응하고, 1단 이송 타임아웃 알람 지연은 스테이지가 이미 클램핑했지만 유시트 광섬유가 해당 시간 내에 시트를 감지하지 못할 때 대응합니다. 알람이 어느 쪽을 가리키는지가 어느 구간이 끊겼는지를 나타냅니다.
또한 세 가지 지연이 신호와 관련됩니다: 이송 감지 유시트 지연은 이송 완료 후 이 지연이 지나야 OK 신호를 출력하는 것이고, 이송 감지 무시트 지연은 무시트 시 이 지연이 지나야 다음 줄을 이송하는 것이며, 이송 OK 해제 지연은 무시트 후 이 지연이 지나야 OK 신호를 해제하는 것입니다. 이 세 값이 너무 크면 마운터가 피더 반응이 느리다고 느끼고, 너무 작으면 신호 떨림으로 기계가 반복적으로 자재를 요청합니다.
5. 승강대: 먼저 원점 복귀, 그다음 스텝
승강대는 자재함의 시트를 한 단계씩 올리는 역할을 하며, 파라미터는 네 그룹으로 나뉩니다: 수동 속도, 자동 속도, 초기 상승 속도와 초기 상승 스텝, 상승 스텝과 순환 상승 카운트. 원점 복귀 후 첫 상승은 초기 속도와 초기 스텝으로 진행되고, 이후에는 상승 스텝으로 진행됩니다. 초기 스텝이 작으면 첫 시트가 흡착 위치에 도달하지 못하고, 크면 노즐이 자재를 누릅니다.
감지에는 두 가지 지연이 있습니다: 무시트 감지 지연, 유시트 감지 지연, 별도로 시트 교환 신호 무시트 지연이 있습니다. 지연이 너무 짧으면 승강 중 신호가 아직 변동하는 상태에서 다음 단계를 실행하여 헛흡착이 발생하고, 너무 길면 자재 부족 알림이 지연되어 기계가 공회전합니다.
스위치 화면의 「사전 흡착」과 파라미터의 「사전 흡착 이송 카운트」는 한 세트입니다: 시트 교환 신호 해제 후 시트를 미리 흡착할 수 있으며, 1단 이송에서 연속으로 몇 번 감지되지 않으면 사전 흡착이 트리거됩니다. 다품종 소량 라인에서는 이 두 항목이 자재 대기 공회전을 줄일 수 있습니다.
6. 6핀 배선과 외부 이송
| 핀 | 정의 |
|---|---|
| 1번 핀 | 24 V |
| 2번 핀 | 0 V |
| 3번 핀 | 이송 OK 신호, 0 V 출력, 스테이지에서 한 줄 라벨 박리 후 출력 |
| 4번 핀 | 라벨러 자재 요청 신호, 0 V 입력, 신호 수신 시 한 줄 라벨 박리 |
| 5번 핀 | 자동 신호, 0 V 출력, 피더 자동 모드 활성화 |
| 6번 핀 | 자재 부족 알림, 0 V 출력, 자재함 소진 시 교체 알림 |
스위치 화면의 「외부 이송」을 켜면 매 라벨 이송 시 외부 이송 신호를 받아야 실행되며, 켜지 않으면 피더가 자체 흐름에 따라 연속 이송합니다.
7. 유지보수 및 점검 5항목
- 노즐 입구가 충격으로 변형되었는지, 내부에 이물질이 막혔는지;
- 시트 압착 고무롤 축에 먼지나 부스러기가 있는지, 필요 시 면봉이나 천으로 청소;
- 스테이지 위와 광섬유에 남은 부품이나 기타 이물질이 있는지;
- 롤러가 느슨해지지 않았는지, 각 실린더 동작이 정상인지;
- 기계와 승강대 위에 이물질이 없는지.
노즐 입구 변형 항목은 간과되기 쉽습니다: 흡착에는 영향을 주지 않지만 시트 안착 위치가 약간 어긋나 최종적으로 라벨 부착 위치에서 드러나 정밀도 문제로 오인됩니다. 시트 라인의 모델과 구조는 시트 라벨 피더 제품 페이지에 설명되어 있습니다.
8. 보고 시 다음 세 가지를 포함
모델(PLF-100 / 200 / 300), 증상(헛흡착, 이중 시트, 이송 미달, 알람 코드), 파라미터 화면 세 페이지의 현재 값 스크린샷. 이 세 가지만 있으면 대부분의 문제는 분해 없이 어느 지연 구간인지 특정할 수 있습니다.