
Fazit
Der Unterschied zwischen Blattfeeder und Rollenfeeder liegt nicht im Vorschubmechanismus, sondern darin, dass jedes einzelne Blatt eine vollständige Aktionskette durchlaufen muss: Signal für Blattwechsel kommt an, Blattkopf wird zum Tisch transportiert, obere Folie wird abgezogen, Saugdüse saugt das Blatt an, Tisch klemmt es fest, zweistufiger Vorschub, Ausgabe des Vorschub-OK-Signals. Stimmt an irgendeiner Stelle der Kette die Taktzeit nicht, äußert sich das als fehlende Aufnahme oder als zwei Blätter auf einmal.
Die im Folgenden zitierten Parameternamen und Wertebereiche stammen aus der mitgelieferten Bedienungsanleitung des BestFeeder-Blattfeeders. Die Blattlinie umfasst die drei Modelle PLF-100, PLF-200 und PLF-300; Abziehbreite und Magazintiefe unterscheiden sich je nach Modell, die Parameterpunkte und die Logik auf dem Touchscreen sind jedoch identisch. Maßgeblich sind die konkreten Werte in der mitgelieferten Bedienungsanleitung und im Werksauslieferungsprotokoll.
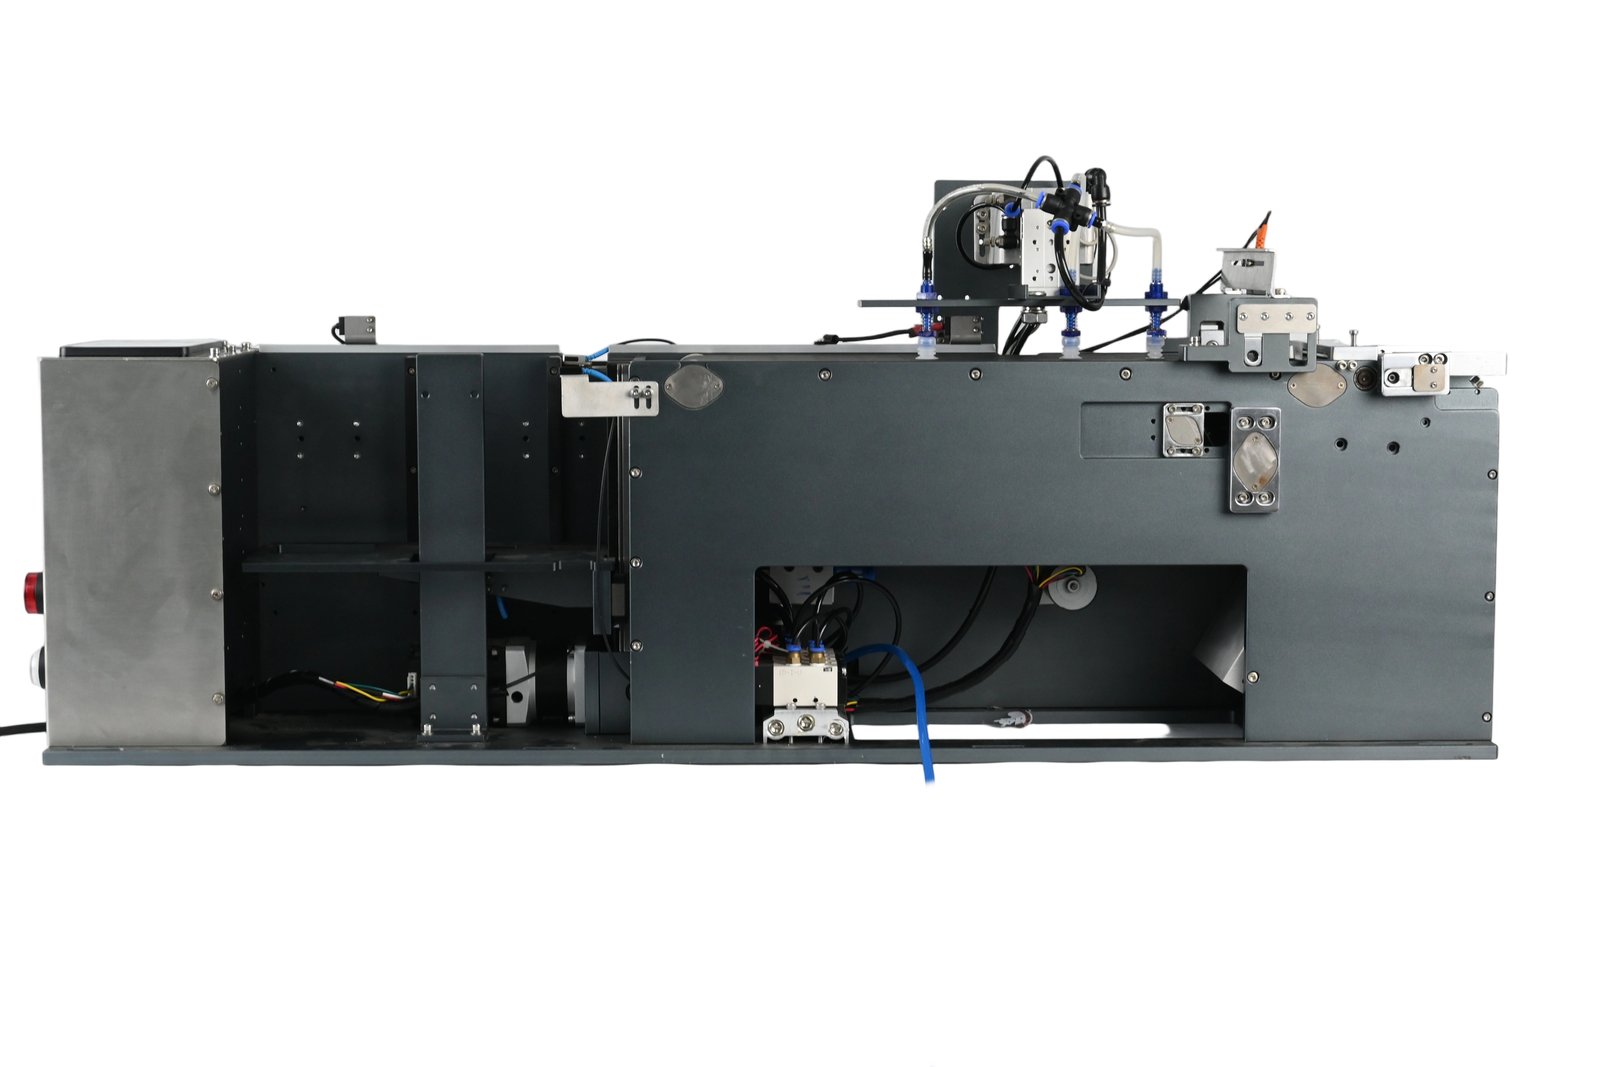
Abb.: Gehäuse des Blattzuführers (Werksaufnahme)
1. Zuerst feststellen, an welchem Abschnitt die Aktionskette unterbrochen ist
- Referenzfahrt/Start: Alle Motoren fahren in die Ausgangsposition. Beim ersten Einschalten einmal ausführen; auch nach Stromausfall und erneutem Einschalten wird eine Referenzfahrt empfohlen, da sonst der Nullpunkt von Hubtisch und Vorschubmechanismus nicht gültig ist.
- Automatik / Manuell / Pause: Automatik ist der Produktionsablauf; Manuell dient zum Bestücken und Testen der Zylinderbewegungen; Pause unterbricht nur den nächsten Schritt, ohne den Ablauf zu verlassen.
- Produktionszähler und UPH: Eine Reihe vorgefördert zählt 1, langes Drücken setzt zurück; UPH ist der Zähler pro Stunde und dient zur Beurteilung, ob die Geschwindigkeit zu konservativ eingestellt ist.
An welchem Abschnitt die Aktionskette unterbrochen ist, lässt sich im Manuellmodus durch schrittweises Tippen leicht feststellen: Saugen möglich, Vorschub nicht → Problem im Vorschubabschnitt; Vorschub möglich, Ansaugen nicht → Problem im Ansaug- und Folienablöseabschnitt.
2. Folienablösung: Bei Material ohne Folie zuerst die Taste umschalten
Blattmaterial kommt teils mit einer oberen Folie, teils ohne. Der Statusknopf „Folie nicht abgezogen" auf dem Bildschirm lässt sich manuell wählen: Ist keine Folie auf dem Material, auf „Folie abgezogen" stellen, der nächste Vorgang führt dann keine Folienablösung aus. Der Schalter „Folienablösung" im Schaltbildschirm bestimmt, ob die Folienablösefunktion aktiviert ist.
Die Folienablösung wird durch vier Zeitparametergruppen gesteuert: Absenkzeit des Folienansaugzylinders, Verzögerung Folienvakuum OK, Rüttelzeit und Rüttelanzahl der Folienansaugung sowie Ausblaszeit der Folienabwurf und Ansaugzeit nach Folienabwurf. Wird die Folie nicht gehalten, zuerst prüfen, ob die Vakuum-OK-Verzögerung ausreicht; bei Material mit fest haftendem Folienrand ist die Rüttelanzahl zu gering und die Folie wird nicht sauber abgelöst, überschüssiger Folienrand läuft mit dem Blatt in den Tisch.
3. Ansaugen und Ablegen: Drei Verzögerungen entscheiden über die Aufnahme
Der Abschnitt Blattansaugung hat vier Parameter: Absenkzeit Blattansaugung, Verzögerung Blattvakuum OK, Rüttelzeit und -anzahl Blattansaugung sowie Ablegezeit Blatt.
Häufig vor Ort justiert wird die Vakuum-OK-Verzögerung. Zu kurz: Das Vakuum ist noch nicht aufgebaut, es wird bereits als angesaugt gewertet, das Blatt fällt beim Anheben ab; zu lang: Der Takt wird verzögert, der Tisch wartet vergeblich auf das Blatt. Die Ablegezeit Blatt bestimmt, wie lange der Zylinder stehen bleibt, bevor die Luft abgelassen wird; reicht die Zeit nicht, wird das Blatt noch im Absenkhub losgelassen und die Position weicht ab.
Die Vakuumprüfung Blattansaugung und Vakuumprüfung Folienansaugung im Schaltbildschirm dienen der Alarmierung und sind im Normalbetrieb eingeschaltet. Bei der Fehlersuche lassen sie sich vorübergehend abschalten, um fehlenden Vakuumaufbau von Fehlalarmen zu unterscheiden; nach der Lokalisierung wieder einschalten.
Abb.: Andere Seite des Blattzuführers (Werksaufnahme)
4. Vorschublänge in zwei Stufen, Zeitüberschreitungsalarme ebenfalls getrennt einstellen
| Parameter | Zugehörige Position |
|---|---|
| Vorschublänge Blattkopf | Strecke des Blattkopfs vom Wechselmelder bis zum Klemmen durch den Tischzylinder |
| Vorschublänge erste Stufe | Strecke des Blatts bis zur Lichtwellenleiterposition |
| Vorschublänge zweite Stufe | Strecke, die das Blatt nach Erkennung durch den Lichtwellenleiter weiterfährt |
Beschleunigung und Verzögerung lassen sich ebenfalls getrennt einstellen. Die erste Stufe bringt das Blatt aus dem Stand auf Zielgeschwindigkeit, die zweite Stufe ist die kurze Präzisionspositionierung; ist die Beschleunigung/Verzögerung der zweiten Stufe zu groß, schießt das Blatt leicht über die Lichtwellenleiterposition hinaus, was sich als Übervorschub zeigt.
Auch die Zeitüberschreitungsalarme sind zwei getrennte Einträge: Die Verzögerung des Vorschub-Zeitüberschreitungsalarms Blattkopf entspricht dem Fall, dass das Blattwechselsignal innerhalb dieser Zeit nicht erkannt wird; die Verzögerung des Vorschub-Zeitüberschreitungsalarms erste Stufe entspricht dem Fall, dass der Tisch bereits geklemmt hat, aber der Material-Lichtwellenleiter innerhalb dieser Zeit kein Blatt erkennt. Welcher Alarm ausgelöst wird, zeigt an, welcher Abschnitt unterbrochen ist.
Drei weitere Verzögerungen hängen mit dem Signal zusammen: Verzögerung Vorschubprüfung mit Material bedeutet, dass nach dem Vorschub erst nach dieser Verzögerung das OK-Signal ausgegeben wird; Verzögerung Vorschubprüfung ohne Material bedeutet, dass bei fehlendem Material erst nach dieser Verzögerung die nächste Reihe vorgeschoben wird; Verzögerung Vorschub-OK-Abschaltung bedeutet, dass nach Materialende erst nach dieser Verzögerung das OK-Signal abgeschaltet wird. Sind diese drei Werte zu groß, empfindet der Bestückungsautomat den Feeder als zu langsam; sind sie zu klein, führt Signalflattern dazu, dass die Maschine wiederholt Material anfordert.
5. Hubtisch: Erst Referenzfahrt, dann Schrittweite
Der Hubtisch hebt die Blätter im Magazin schrittweise an; die Parameter gliedern sich in vier Gruppen: manuelle Geschwindigkeit, automatische Geschwindigkeit, Erstaufstiegsgeschwindigkeit und Erstaufstiegsschrittweite, Aufstiegsschrittweite und Zyklusaufstiegszähler. Nach der Referenzfahrt nutzt der erste Aufstieg die Erstgeschwindigkeit und die Erstschrittweite, danach gilt die Aufstiegsschrittweite. Ist die Erstschrittweite zu klein, erreicht das erste Blatt die Ansaugposition nicht; ist sie zu groß, drückt die Saugdüse auf das Material.
Es gibt zwei Prüfverzögerungen: Verzögerung Prüfung ohne Material, Verzögerung Prüfung mit Material, dazu die Verzögerung Blattwechselsignal ohne Material. Ist die Verzögerung zu kurz, wird der nächste Schritt ausgeführt, während das Signal beim Aufsteigen noch springt, es kommt zu Leeransaugen; ist sie zu lang, verzögert sich die Materialmangelmeldung und die Maschine läuft leer.
Der Schalter „Voransaugen" im Schaltbildschirm und der Parameter „Zähler Voransaugvorschub" bilden eine Einheit: Nach Abschalten des Blattwechselsignals kann vorzeitig angesaugt werden; wird in der ersten Vorschubstufe eine bestimmte Anzahl aufeinanderfolgender Male kein Material erkannt, wird das Voransaugen ausgelöst. Bei Linien mit vielen Varianten und kleinen Losgrößen lassen sich damit Leerläufe durch Materialwartezeiten reduzieren.
6. Sechspolige Verdrahtung und externer Vorschub
| Pin | Definition |
|---|---|
| Pin 1 | 24 V |
| Pin 2 | 0 V |
| Pin 3 | Vorschub-OK-Signal, 0-V-Ausgang, wird nach Ablösen einer Etikettenreihe am Tisch ausgegeben |
| Pin 4 | Materialanforderungssignal des Etikettierers, 0-V-Eingang, nach Signalempfang wird eine Etikettenreihe abgelöst |
| Pin 5 | Automatiksignal, 0-V-Ausgang, Feeder im Automatikmodus |
| Pin 6 | Materialmangelmeldung, 0-V-Ausgang, meldet Materialwechsel bei leerem Magazin |
Ist „Externer Vorschub" im Schaltbildschirm aktiviert, wird jeder Etikettenvorschub erst nach Empfang des externen Vorschubsignals ausgeführt; ist er nicht aktiviert, fördert der Feeder kontinuierlich nach eigenem Ablauf.
7. Wartung und Prüfung in fünf Punkten
- Ist die Saugdüsenöffnung durch Stöße verformt, ist das Innere durch Fremdkörper verstopft;
- Sind Staub oder Späne auf der Achse der Andrückwalze, bei Bedarf mit Wattestäbchen oder Tuch reinigen;
- Liegen auf dem Tisch und am Lichtwellenleiter zurückgebliebene Bauteile oder sonstige Fremdkörper;
- Sitzen die Rollen locker, arbeiten alle Zylinder ordnungsgemäß;
- Befinden sich Fremdkörper an Maschine und Hubtisch.
Der Punkt Verformung der Saugdüsenöffnung wird leicht übersehen: Sie beeinträchtigt das Ansaugen nicht, führt aber zu einer leichten Positionsabweichung des Blatts, die sich schließlich an der Etikettierposition zeigt und als Genauigkeitsproblem untersucht wird. Modelle und Aufbau der Blattlinie sind auf der Produktseite Blattetikett-Feeder beschrieben.
8. Bei der Meldung an uns diese drei Dinge mitbringen
Modell (PLF-100 / 200 / 300), Symptom (Leeransaugen, Doppelblatt, unzureichender Vorschub, Alarmcode), Screenshots der aktuellen Werte auf den drei Parameterseiten. Mit diesen drei Angaben lässt sich in den meisten Fällen ohne Demontage die konkrete Verzögerung lokalisieren.