
Вывод
Разница между листовым и рулонным фидером не в механизме подачи, а в том, что каждый лист должен пройти полную цепочку действий: поступление сигнала смены листа, подача головки листа на стол, снятие верхней плёнки, захват соплом, зажим стола, двухэтапная подача, вывод сигнала подачи OK. Если любой этап цепочки не совпадает по времени, результат — либо отсутствие захвата, либо подача двух листов сразу.
Приведённые ниже названия параметров и значения взяты из штатного руководства листового фидера BestFeeder. Линейка листовых фидеров включает модели PLF-100, PLF-200, PLF-300; ширина отрыва этикетки и глубина магазина различаются по моделям, параметры и логика сенсорного экрана едины, конкретные значения определяются штатным руководством и заводским листом настроек.
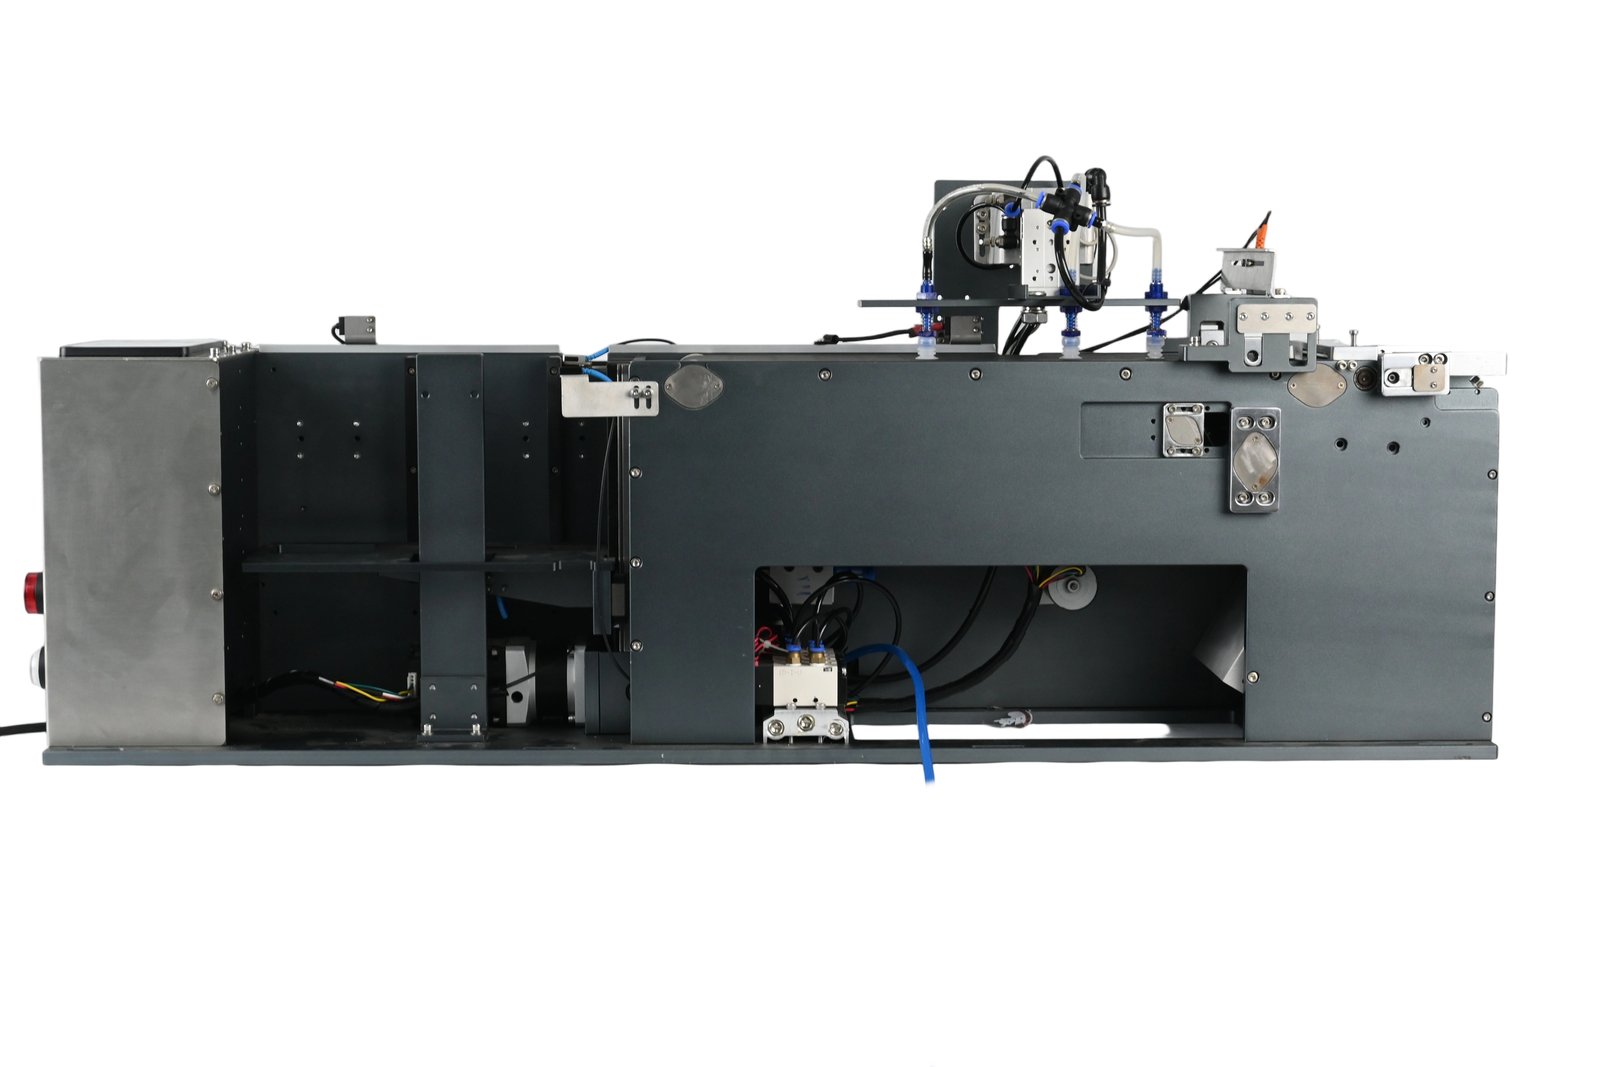
Фото: корпус листового фидера (заводская съёмка)
I. Сначала определите, на каком этапе оборвалась цепочка
- Возврат в исходное положение: все двигатели возвращаются в ноль. Выполняется при первом включении; после отключения и повторного включения питания также рекомендуется сначала выполнить возврат, иначе нулевые точки подъёмного стола и механизма подачи не устанавливаются.
- Авто / Ручной / Пауза: авто — рабочий процесс; ручной — для загрузки материала и проверки действий пневмоцилиндров; пауза прерывает только следующее действие, не выходя из процесса.
- Счётчик продукции и UPH: подача одного ряда отмечается как 1, долгое нажатие сбрасывает; UPH — счётчик за час, используется для оценки, не задана ли скорость слишком консервативно.
На каком этапе оборвалась цепочка, можно увидеть, пройдя в ручном режиме по каждому этапу: захватывает, но не подаёт — проблема на этапе подачи; подаёт, но не захватывает — проблема на этапе захвата и снятия плёнки.
II. Снятие плёнки: для материала без плёнки сначала переключите кнопку
Листовой материал бывает с верхней плёнкой и без неё. Кнопка состояния «Плёнка не снята» на экране позволяет выбрать вручную: если на материале нет плёнки, переключите в «Плёнка снята», и следующее действие не будет выполнять снятие плёнки. Переключатель «Снятие плёнки» на экране开关 определяет, включена ли функция снятия плёнки.
Снятие плёнки управляется четырьмя группами временных параметров: время опускания цилиндра захвата верхней плёнки, задержка вакуума OK захвата верхней плёнки, время и количество встряхивания при захвате плёнки, время продувки при сбросе плёнки и время всасывания после сброса плёнки. Если плёнка не захватывается, сначала проверьте, достаточно ли задержки вакуума OK; для материала с плотно приклеенным краем плёнки при малом количестве встряхиваний плёнка снимается не полностью, и оставшийся край плёнки уходит вместе с листом на стол.
III. Захват и укладка: три задержки определяют, будет ли захват
На этапе захвата листа есть четыре параметра: время опускания захвата листа, задержка вакуума OK захвата листа, время и количество встряхивания захвата листа, время укладки листа.
На практике чаще всего регулируется задержка вакуума OK. Слишком короткая — вакуум ещё не установился, а уже判定 захват, при подъёме лист падает; слишком длинная — такт замедляется, стол не дожидается листа. Время укладки листа определяет, сколько цилиндр стоит перед сбросом воздуха; если времени недостаточно, лист отпускается ещё в ходе опускания, и позиция укладки смещается.
Обнаружение вакуума захвата листа и обнаружение вакуума захвата верхней плёнки на экране开关 служат для сигнализации и включены при нормальной работе. При поиске неисправности их можно временно отключить, чтобы различить отсутствие вакуума и ложное срабатывание датчика; после локализации необходимо включить обратно.
Фото: другая сторона листового фидера (заводская съёмка)
IV. Длина подачи делится на два этапа, сигнализация по тайм-ауту также настраивается отдельно
| Параметр | Соответствующая позиция |
|---|---|
| Длина подачи головки листа | Расстояние от датчика смены листа до зажима цилиндра стола |
| Длина подачи первого этапа | Расстояние прохождения листа до оптоволоконного датчика |
| Длина подачи второго этапа | Расстояние прохождения после срабатывания оптоволоконного датчика |
Ускорение и замедление также настраиваются отдельно. Первый этап разгоняет лист от состояния покоя до целевой скорости, второй этап — короткая точная позиционировка; при большом ускорении/замедлении второго этапа лист легко проскакивает позицию оптоволоконного датчика, что проявляется как переподача.
Сигнализация по тайм-ауту также разделена на две: задержка сигнализации тайм-аута подачи головки листа соответствует отсутствию сигнала смены листа в течение этого времени; задержка сигнализации тайм-аута подачи первого этапа соответствует ситуации, когда стол уже зажал лист, но оптоволоконный датчик наличия листа не обнаружил лист в течение этого времени. На какой пункт указывает сигнализация, тот этап и оборван.
Ещё три задержки связаны с сигналом: задержка обнаружения наличия листа при подаче — после подачи листа по истечении этой задержки выводится сигнал OK; задержка обнаружения отсутствия листа при подаче — при отсутствии листа по истечении этой задержки подаётся следующий ряд; задержка размыкания сигнала подачи OK — после отсутствия листа по истечении этой задержки размыкается сигнал OK. Если эти три значения завышены, установщик будет считать, что фидер реагирует медленно; если занижены, дребезг сигнала заставит машину repeatedly запрашивать материал.
V. Подъёмный стол: сначала возврат в ноль, затем шаг
Подъёмный стол отвечает за пошаговый подъём листов из магазина, параметры делятся на четыре группы: ручная скорость, автоматическая скорость, скорость и шаг первого подъёма, шаг подъёма и счётчик циклических подъёмов. После возврата в ноль первый подъём выполняется с первой скоростью и первым шагом, далее — по шагу подъёма. Если первый шаг мал, первый лист не доходит до позиции захвата; если велик, сопло давит на материал.
Обнаружение имеет две задержки: задержка обнаружения отсутствия листа, задержка обнаружения наличия листа, а также задержка отсутствия листа по сигналу смены листа. Если задержка слишком короткая, сигнал ещё скачет в процессе подъёма, а уже выполняется следующее действие — возникает пустой захват; если слишком длинная, предупреждение об отсутствии материала запаздывает, машина работает вхолостую.
«Предварительный захват» на экране开关 и «счётчик предварительной подачи» в параметрах составляют одну группу: после размыкания сигнала смены листа можно заранее захватить лист; если первый этап подачи连续多少次 не обнаруживает лист, срабатывает предварительный захват. На линиях с многономенклатурной мелкосерийной продукцией эти два пункта позволяют сократить простои в ожидании материала.
VI. Шестиконтактная схема и внешняя подача
| Контакт | Определение |
|---|---|
| Контакт 1 | 24 V |
| Контакт 2 | 0 V |
| Контакт 3 | Сигнал подачи OK, выход 0 V, выводится после отрыва ряда этикеток столом |
| Контакт 4 | Сигнал запроса материала от этикетировщика, вход 0 V, при получении сигнала отрывается ряд этикеток |
| Контакт 5 | Сигнал авто, выход 0 V, автоматический режим фидера включён |
| Контакт 6 | Предупреждение об отсутствии материала, выход 0 V, напоминание о замене материала при опустошении магазина |
После включения «Внешняя подача» на экране开关 каждая подача этикетки выполняется только при получении сигнала внешней подачи; если не включено, фидер подаёт непрерывно по собственному процессу.
VII. Обслуживание и пять пунктов проверки
- Нет ли деформации отверстия сопла от удара, нет ли внутри загрязнений, засоряющих его;
- Нет ли пыли или стружки на оси прижимного валика листа, при необходимости очистить ватной палочкой или тканью;
- Нет ли оставшихся компонентов или других загрязнений на столе и на оптоволоконном датчике;
- Нет ли ослабления катушки, нормально ли работают пневмоцилиндры;
- Нет ли посторонних предметов на машине и подъёмном столе.
Пункт деформации отверстия сопла легко упускается: она не влияет на захват, но смещает позицию укладки листа, что в итоге проявляется в позиции наклейки этикетки и воспринимается как проблема точности. Модели и конструкция линейки листовых фидеров описаны на странице продукта листового этикеточного фидера.
VIII. При обращении к нам приложите три вещи
Модель (PLF-100 / 200 / 300), явление (пустой захват, двойной лист, неподача до места, код ошибки), скриншоты текущих значений трёх страниц параметров. С этими тремя вещами большинство проблем можно локализовать до конкретной задержки без разборки машины.