
Kết luận
Sự khác biệt giữa máy cấp liệu dạng tấm và máy cấp liệu dạng cuộn không nằm ở cơ cấu cấp liệu, mà ở chỗ mỗi tấm liệu đều phải đi hết một chuỗi động tác hoàn chỉnh: tín hiệu đổi tấm liệu vào, đầu liệu được đưa đến bàn liệu, bóc màng trên, vòi hút hút tấm, bàn liệu kẹp giữ, cấp liệu hai đoạn, xuất tín hiệu cấp liệu OK. Bất kỳ đoạn nào trên chuỗi có thời序 không khớp, biểu hiện ra đều là không lấy được liệu, hoặc một lần ra hai tấm.
Tên tham số và cách hiểu giá trị được trích dẫn dưới đây lấy từ sách hướng dẫn đi kèm máy cấp liệu dạng tấm BestFeeder. Dòng tấm liệu có ba model PLF-100, PLF-200, PLF-300, chiều rộng bóc nhãn và độ sâu khoang liệu phân biệt theo model, các mục tham số trên màn hình cảm ứng và logic là cùng một bộ, giá trị cụ thể lấy theo sách hướng dẫn đi kèm và phiếu cài đặt xuất xưởng.
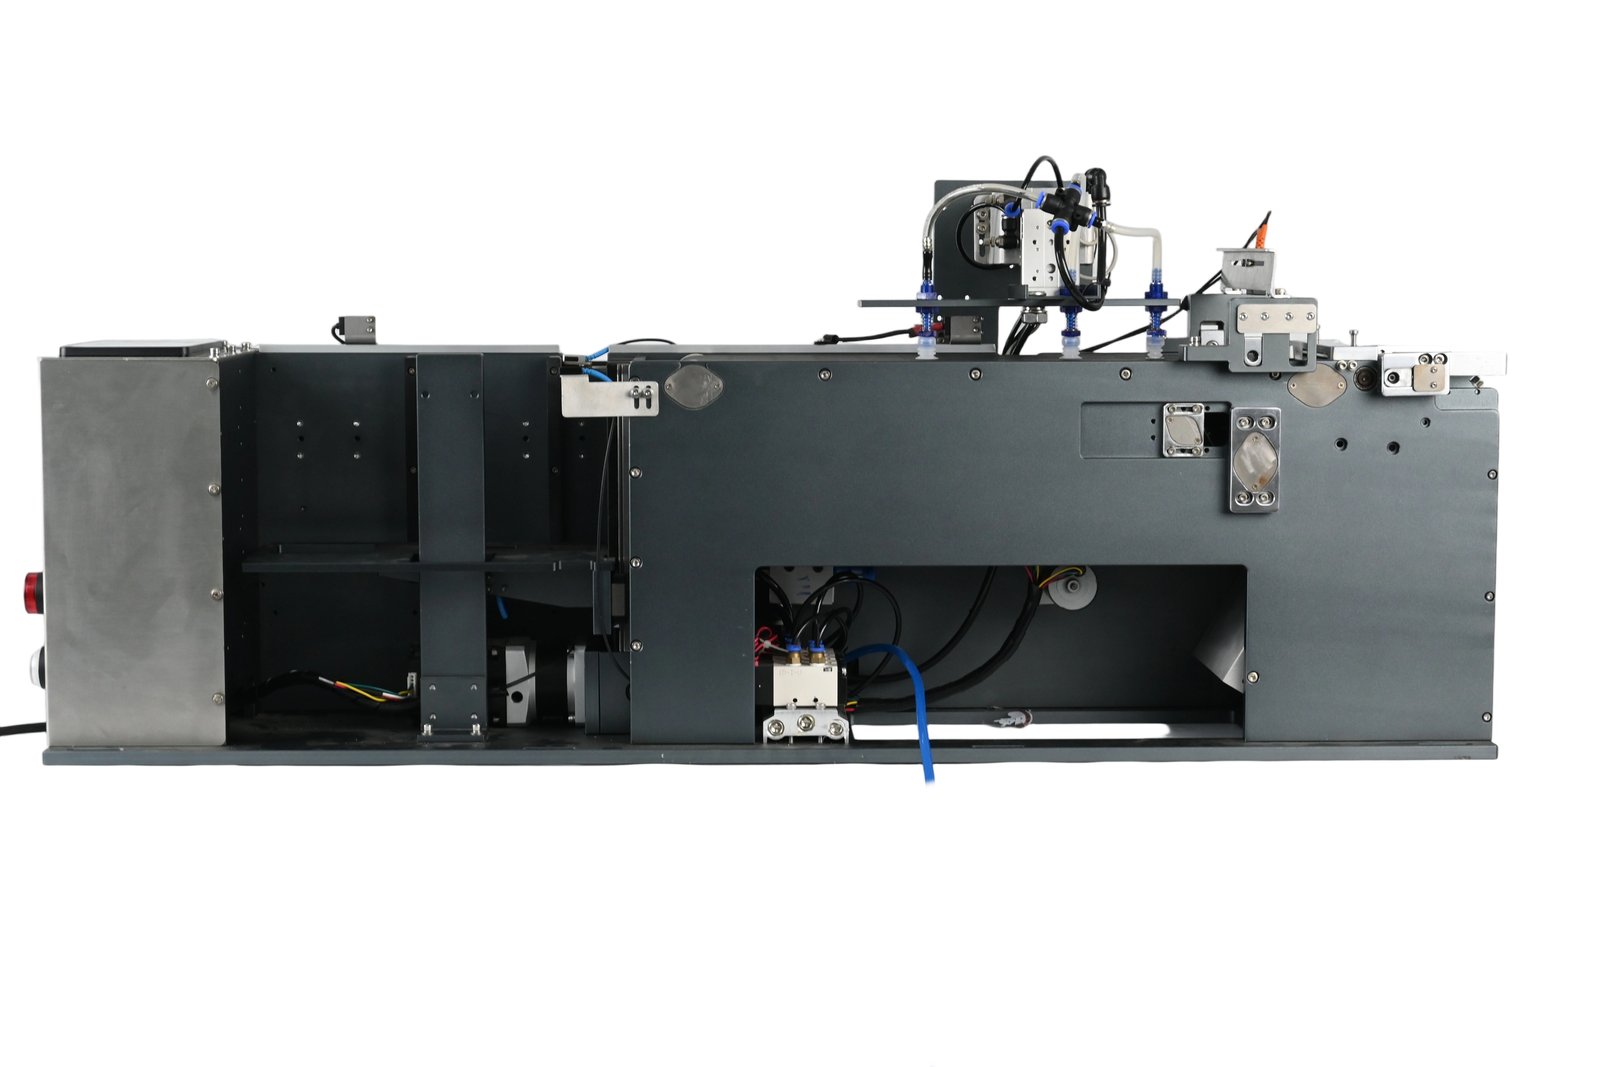
Hình: thân máy cấp liệu dạng tấm (ảnh chụp tại xưởng)
Một, trước tiên xem chuỗi động tác đứt ở đoạn nào
- Về gốc khởi động: các động cơ về điểm gốc. Lần đầu khởi động máy phải thực hiện một lần, sau khi mất điện bật lại cũng nên về gốc trước, nếu không điểm không của bàn nâng và cơ cấu cấp liệu không được thiết lập.
- Tự động / Thủ công / Tạm dừng: tự động là quy trình sản xuất; thủ công dùng để nạp liệu và kiểm tra động tác xi lanh; tạm dừng chỉ ngắt động tác tiếp theo, không thoát khỏi quy trình.
- Đếm sản xuất và UPH: cấp một hàng đánh dấu 1, nhấn giữ để xóa về không; UPH là đếm theo giờ, dùng để phán đoán tốc độ có đặt quá thận trọng không.
Chuỗi động tác đứt ở đoạn nào, dùng chế độ thủ công nhấn từng đoạn một là có thể thấy: hút được nhưng không cấp được, vấn đề ở đoạn cấp liệu; cấp được nhưng hút không lên, vấn đề ở đoạn hút liệu và bóc màng.
Hai, bóc màng: liệu không có màng thì chuyển nút trước
Liệu dạng tấm có loại có một lớp màng trên, có loại không. Nút trạng thái “chưa bóc màng” trên màn hình có thể chọn thủ công: liệu không có màng thì nhấn thành đã bóc màng, động tác tiếp theo không thực hiện bóc màng nữa. Công tắc “bóc màng” trong màn hình công tắc quyết định chức năng bóc màng có được bật hay không.
Bóc màng do bốn nhóm tham số thời gian điều khiển: thời gian hạ xi lanh hút màng trên, độ trễ chân không OK hút màng trên, thời gian rung hút màng và số lần rung, thời gian thổi khí thả màng và thời gian hút khí sau khi thả màng. Màng không hút được, trước tiên xem độ trễ chân không OK có đủ không; liệu có mép màng dính chặt, số lần rung cho ít quá sẽ bóc không sạch, mép màng thừa sẽ theo tấm liệu vào bàn liệu.
Ba, hút liệu và thả liệu: ba độ trễ quyết định có lấy được hay không
Đoạn hút tấm liệu có bốn tham số: thời gian hạ hút tấm liệu, độ trễ chân không OK hút tấm liệu, thời gian rung hút tấm liệu và số lần, thời gian thả tấm liệu.
Thường điều chỉnh tại chỗ là độ trễ chân không OK. Quá ngắn, chân không chưa được thiết lập đã phán đoán là hút được, nâng lên rơi tấm; quá dài, nhịp bị kéo chậm, bàn liệu không đợi được tấm. Thời gian thả tấm liệu quyết định xi lanh dừng bao lâu rồi mới nhả khí, thời gian không đủ, tấm liệu còn trong hành trình hạ đã nhả ra, vị trí rơi sẽ lệch.
Kiểm tra chân không hút tấm liệu, kiểm tra chân không hút màng trên trong màn hình công tắc là để báo động, bình thường sản xuất thì bật. Khi kiểm tra tạm tắt, có thể phân biệt chân không không được thiết lập và báo động nhầm, xác định xong phải bật lại.
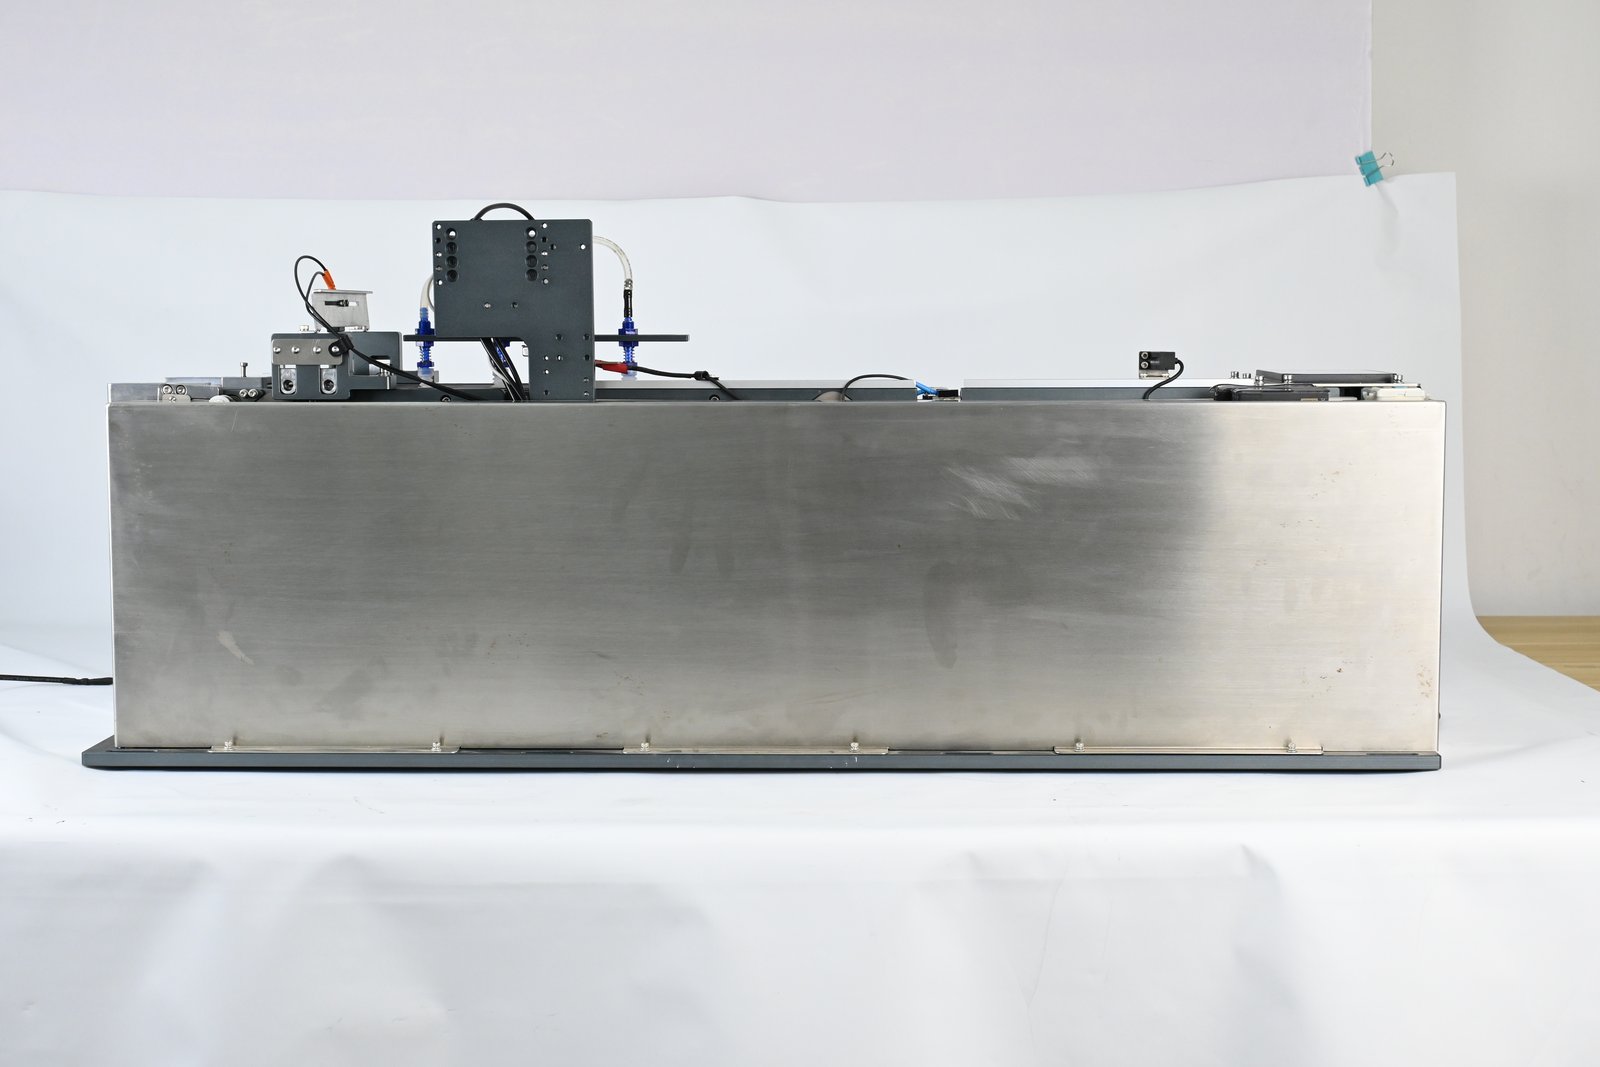
Hình: cấu trúc phía bên kia của máy cấp liệu dạng tấm (ảnh chụp tại xưởng)
Bốn, chiều dài cấp liệu chia hai đoạn, báo động quá thời gian cũng đặt riêng
| Tham số | Vị trí tương ứng |
|---|---|
| Chiều dài cấp đầu liệu | Khoảng cách từ cảm biến đổi liệu đến xi lanh kẹp liệu của bàn liệu của đầu tấm liệu |
| Chiều dài cấp đoạn một | Khoảng cách tấm liệu đi đến vị trí sợi quang |
| Chiều dài cấp đoạn hai | Khoảng cách tấm liệu đi tiếp sau khi được sợi quang cảm nhận |
Tăng giảm tốc cũng có thể đặt riêng. Đoạn một kéo liệu từ trạng thái đứng yên đến tốc độ mục tiêu, đoạn hai là định vị chính xác khoảng cách ngắn; tăng giảm tốc đoạn hai cho lớn, tấm liệu dễ vượt qua vị trí sợi quang, biểu hiện là cấp quá đà.
Báo động quá thời gian cũng là hai mục riêng: độ trễ báo động quá thời gian cấp đầu liệu tương ứng tín hiệu đổi tấm liệu không được phát hiện trong thời gian đó; độ trễ báo động quá thời gian cấp đoạn một tương ứng bàn liệu đã kẹp liệu nhưng sợi quang có liệu không cảm nhận được tấm liệu trong thời gian đó. Báo động chỉ vào mục nào là đoạn đó bị đứt.
Ba độ trễ khác liên quan đến tín hiệu: độ trễ phát hiện cấp liệu có liệu, nghĩa là sau khi cấp liệu xong qua độ trễ này mới xuất tín hiệu OK; độ trễ phát hiện cấp liệu không liệu, nghĩa là khi không có liệu qua độ trễ này cấp hàng tiếp theo; độ trễ ngắt tín hiệu cấp liệu OK, nghĩa là sau khi hết liệu qua độ trễ này mới ngắt tín hiệu OK. Ba giá trị này lớn quá, máy dán sẽ cảm thấy máy cấp liệu phản ứng chậm; nhỏ quá, tín hiệu rung sẽ khiến máy liên tục yêu cầu liệu.
Năm, bàn nâng: về gốc trước, rồi mới nói bước
Bàn nâng chịu trách nhiệm đẩy tấm liệu trong khoang liệu lên từng cấp một, tham số chia bốn nhóm: tốc độ thủ công, tốc độ tự động, tốc độ nâng lần đầu và bước nâng lần đầu, bước nâng và số lần nâng tuần hoàn. Sau khi về gốc lần nâng đó đi theo tốc độ lần đầu và bước lần đầu, sau đó đi theo bước nâng. Bước lần đầu đặt nhỏ, tấm liệu đầu tiên không đến được vị trí hút liệu; đặt lớn, vòi hút ép vào liệu.
Kiểm tra có hai độ trễ: độ trễ kiểm tra không liệu, độ trễ kiểm tra có liệu, ngoài ra có độ trễ không liệu tín hiệu đổi tấm liệu. Độ trễ quá ngắn, trong quá trình nâng tín hiệu còn đang nhảy đã thực hiện bước tiếp theo, sẽ xuất hiện hút rỗng; quá dài, nhắc thiếu liệu chậm trễ, máy chạy không.
“Pre-hút liệu” trong màn hình công tắc và “số lần cấp pre-hút” trong tham số là một nhóm: sau khi tín hiệu đổi tấm liệu ngắt có thể hút tấm liệu trước, cấp liệu đoạn một liên tục bao nhiêu lần không cảm nhận được liệu thì kích hoạt pre-hút. Trên dây chuyền nhiều chủng loại lô nhỏ, hai mục này có thể giảm thời gian chạy không chờ liệu.
Sáu, đấu dây sáu chân và cấp liệu bên ngoài
| Chân | Định nghĩa |
|---|---|
| Chân 1 | 24 V |
| Chân 2 | 0 V |
| Chân 3 | Tín hiệu cấp liệu OK, xuất 0 V, bàn liệu bóc một hàng nhãn xong thì xuất |
| Chân 4 | Tín hiệu yêu cầu liệu của máy dán nhãn, nhập 0 V, nhận tín hiệu thì bóc một hàng nhãn |
| Chân 5 | Tín hiệu tự động, xuất 0 V, máy cấp liệu bật chế độ tự động |
| Chân 6 | Nhắc không liệu, xuất 0 V, nhắc đổi liệu khi khoang liệu dùng hết liệu |
Sau khi bật “cấp liệu bên ngoài” trong màn hình công tắc, mỗi lần cấp nhãn đều phải nhận tín hiệu cấp liệu bên ngoài mới thực hiện; không bật thì máy cấp liệu tự cấp liên tục theo quy trình của mình.
Bảy, năm mục bảo trì và kiểm tra
- Miệng vòi hút có bị biến dạng do va đập không, bên trong có bị tạp vật chặn không;
- Trục con lăn keo ép tấm liệu có bụi hoặc mảnh vụn không, khi cần dùng tăm bông hoặc vải vệ sinh;
- Trên bàn liệu và trên sợi quang có linh kiện hoặc tạp vật còn sót lại không;
- Bánh cuộn có lỏng không, các xi lanh hoạt động có bình thường không;
- Trên máy và bàn nâng có dị vật không.
Mục miệng vòi hút biến dạng dễ bị bỏ qua: nó không ảnh hưởng đến việc hút được, nhưng sẽ khiến tấm liệu rơi lệch một chút, cuối cùng thể hiện ở vị trí dán nhãn, bị tra như vấn đề độ chính xác. Model và cấu trúc của dòng tấm liệu được trình bày ở trang sản phẩm máy cấp liệu nhãn dạng tấm.
Tám, khi báo cho chúng tôi mang theo ba thứ này
Model (PLF-100 / 200 / 300), hiện tượng (hút rỗng, hai tấm, cấp không tới, mã báo động), ảnh chụp giá trị hiện tại ba trang màn hình tham số. Có ba thứ này, phần lớn vấn đề không cần tháo máy là có thể xác định đến đoạn độ trễ cụ thể nào.