
結論
長期休暇、季節の変わり目、受注の合間の後、ラベルフィーダーを再び稼働させる際、問題が起きるのはモーターや画面ではなく、四つの事柄です:電源の接続が正しいか、通材経路が復元されているか、ファイバーの設定値が現在の材料にまだ対応しているか、タッチパネル上の三組のパラメータが元のままか。この八項目を順に確認すれば、現場で30分以内に完了でき、直接量産に入って位置ずれが発生してから原因を探すより手間が省けます。
以下に引用する数値はBestFeederのランダム説明書から取っています。画面上表示タイプLFSID-100(ラベル幅2–98 mm、列数1–14)と専用タイプLFJUKI-32の通材経路、パラメータ調整ロジックは同じで、具体的な段階は機種により異なりますので、ランダム説明書に準じます。
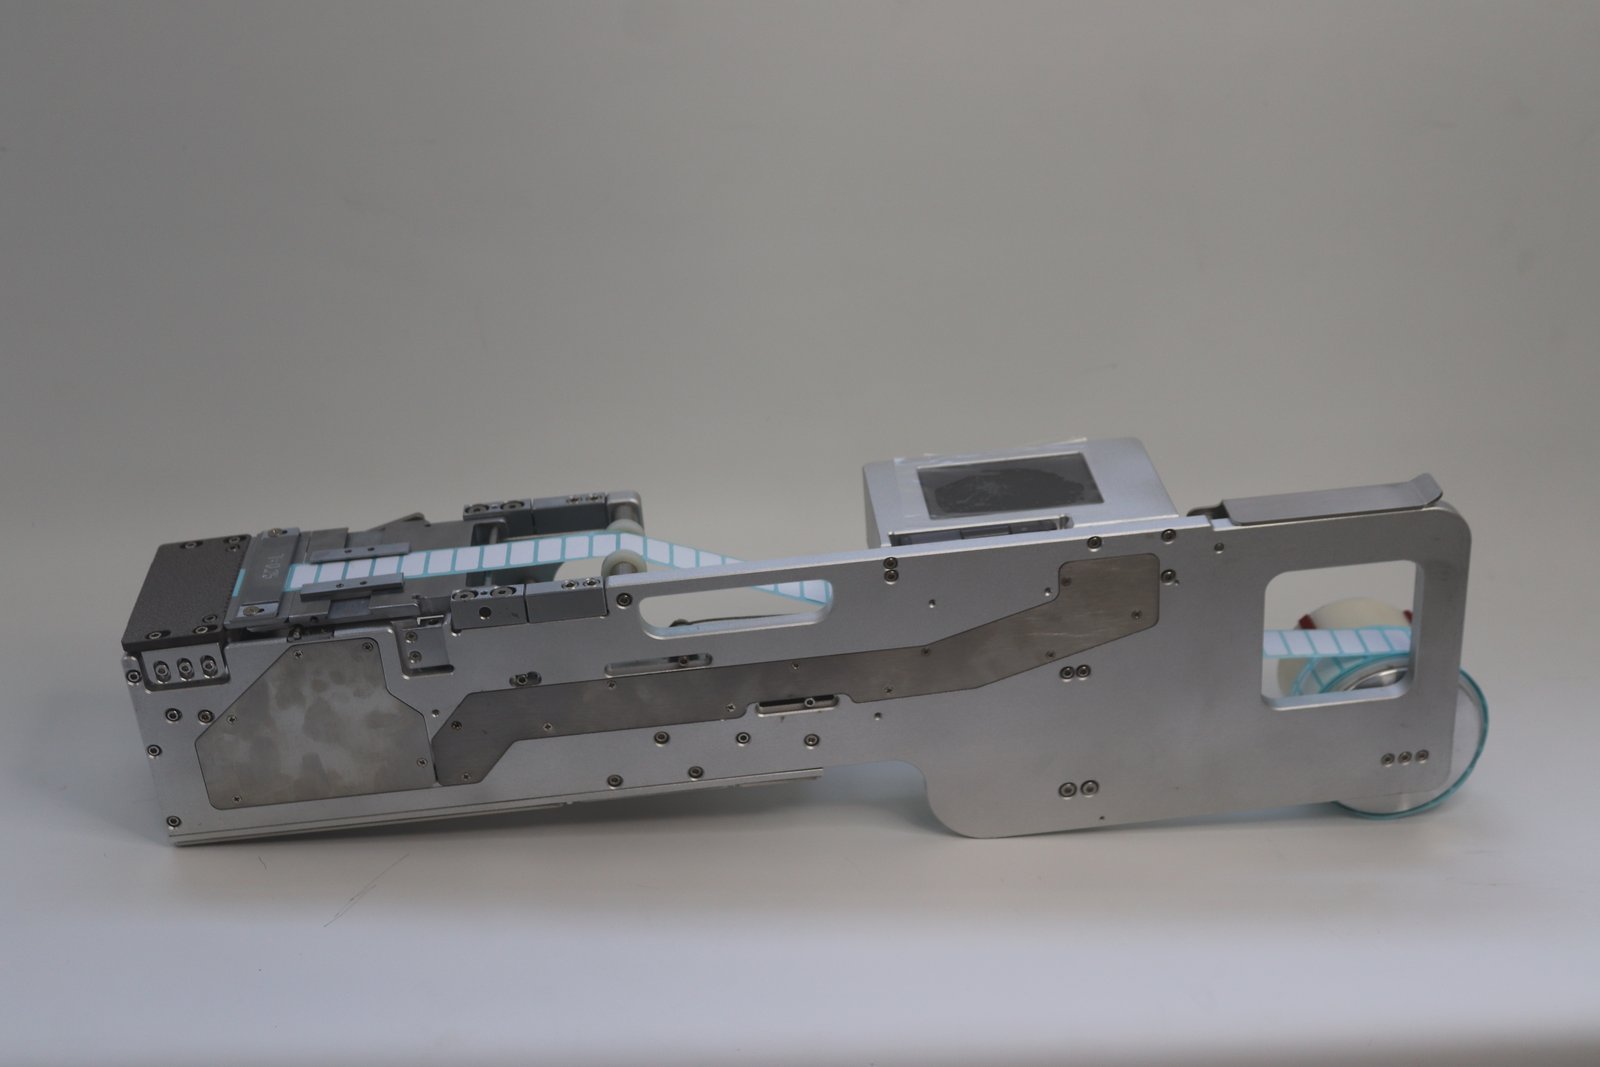
図:フィーダー供給装置の外観(工場内実撮)
一、外観はまず三種類の痕跡を確認
復機時はまず通電せず、フィーダーを取り出して一通り確認します。
- 衝突痕。 剥離刃と受材プラットフォームに衝撃を受けた場合、位置精度と剥離安定性が低下します。説明書はこの文を重要な注意事項に記載しています:剥離刃と受材プラットフォームは衝撃や汚れを受けてはなりません。
- 汚れと残接着剤。 粘着防止台、受材プラットフォーム、ガイドブロック上の残接着剤や紙くずはラベルの出材を跳ね上げさせます。停止期間中にほこりが積もった機械は、まず拭いてから通材します。
- 湿気と異物。 保管環境が不適切な場合、外殻、インターフェース、配線が錆びる可能性があります;虫や鼠にかじられたケーブルは通電前に見つけるべきで、アラームを待ってはいけません。
拭き取りは乾燥した柔らかい布を使用し、揮発性物質を含まないものとします。説明書はアルコール系溶剤をこの基準に含めていません。
二、電源:24 V、電流2 A以上
説明書には動作電圧24 V、電流は2 A以上必要で、大電力設備と電源プラグを共用しないよう記載されています。停止期間中に電源が接続変更されたり、電源タップが他の場所で使用されたりしている現場は少なくありません。復機前にこの項目を個別に確認します:電圧は正しいか、電流は足りているか、発熱設備と同じ電源タップに詰め込まれていないか。
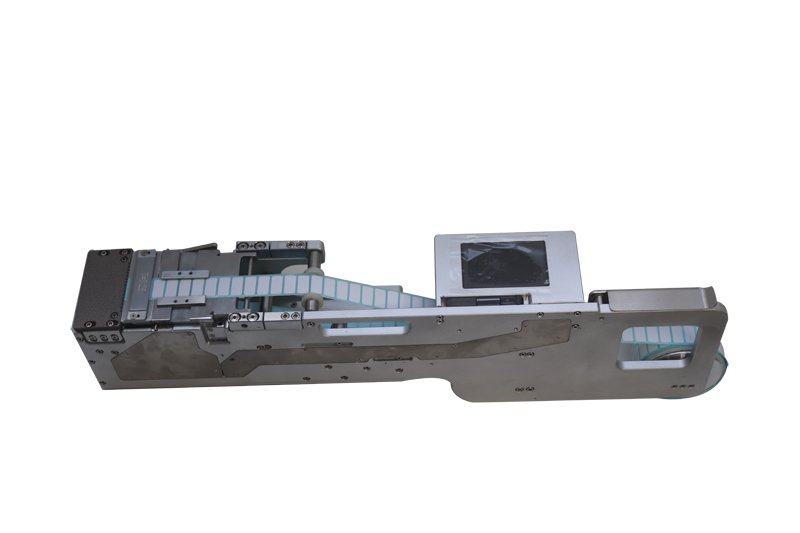
図:供給装置の構造(工場内実撮)
三、通材経路が復元されているか
停止期間中にフィーダーが他の場所に貸し出されたり、分解して拭かれたりすることが多く、通材経路が中途半端な状態で残ることがあります。最初から最後まで順に確認します:
- 材料ロールを供給軸に装着した後、ストッパーリングで位置を制限し、材料ロールの左右の揺れを防ぎます。
- ガイド幅制限スライダーの位置は現在の材料ロール幅に合わせて決め、六角レンチで中の止めねじを緩め、適切な位置に移動してから締め付けます。
- 押さえ板の高さはラベルの厚さに合わせて調整し、押さえ板の四本の止めねじを緩めます。締めすぎると出材が渋くなり、緩めすぎると薄いラベルが引きずられます。
- 押さえカバーのレバーを下に押し、材料ロールを押さえカバーと駆動軸の間に挟み、押さえカバーを押してラベルを締め付けます。
- 空の材料ロールを廃材回収軸に通し、回収軸を手で回して、スムーズかどうか、台紙の巻き付きがないか確認します。
材料テープの角度方向は正しく保ちます。これは通材注意事項の最初の項目に記載されています。大きなラベルや剥離しやすいラベルはスプリング巻き軸を通さないことで、角度が大きいために早期に剥離するのを防げます。
四、ファイバー設定値は現在の材料で再確認
材料を交換した場合、または停止期間が長く、環境の温度・湿度が変化した場合、ファイバーの検出値は変化し、古い設定値がまだ適切とは限りません。説明書の方法は:ファイバーの動作設定値を無材料状態の検出値より200大きくすると、有材料検出ランプが点灯します;動作設定値が検出値より小さい場合、無材料と判定されます。
復機時に材料を装着し、まず無材料状態の検出値を確認し、次に動作設定値をその上200に調整します。前回記録した数字を参考に写す方が安定します。
五、タッチパネルの三組のパラメータを順に確認
| パラメータ | 作用 | 復機時の処理 |
|---|---|---|
| 供給位置 | 送り距離を調整 | 現在のラベルサイズに合わせて再設定;ラベルが跳ね上がるまたは送りすぎは大きすぎを示し、送り不足なら戻して増やす |
| 供給速度 | 剥離完了後の送り速度 | 実装速度を追求しない場合は30–50に設定し、供給の安定を保つ;速度変更後は供給位置を微調整する |
| 供給遅延 | 一つの材料を送った後、次を送るまでの間隔、単位0.1 s | ロボットの取り出しが遅く、送りが速い場合に使用 |
クラシックタイプの説明書では供給速度範囲は5–50で、画面上表示タイプと専用タイプでは使用可能な段階が異なりますので、ランダム説明書と実物のインターフェースに準じます。動作モードは自動と手動に分かれます:自動は生産、手動は材料装着・交換に使用します。
六、信号を実装機に接続
復機後に生産ライン通信に接続する場合、三本の線を確認します:
- 有材料信号(黄色線):インターフェースの「有材料信号選択→使用」で、フィーダーにラベルがある時、実装機に0 V信号を送ります。
- 送り信号(緑色線):インターフェースの「送り信号選択→使用」で、実装機が0 V信号を送ってからフィーダーがラベルを送ります。
- 両方とも不使用:フィーダーはデフォルトで材料台にラベルがない時、自動送りします。
停止期間中に生産ラインが実装機プログラムを変更したり、配線を変更した場合、この項目は相手側の電気担当と確認してから通電します。
七、空運転してから材料を装着
手動モードで送りを数回点動し、三つのことを確認します:材料テープが直線的に走るか、毎回の送り距離が一致しているか、廃材回収が追いついているか。手動キーは材料ロールを前進または後退させる小さなステップもでき、位置の微調整に使います。自動モードで同じキーを押すと、供給位置の数値が加減され、この機能は空運転時に位置を合わせるのに適しています。
カウンターは生産数量欄で列ごとにカウントし、長押しでクリアできます。復機して新しいロットを始める前にクリアすると、このロットの実際の産出を確認しやすくなります。
八、初品確認してからバッチへ
初品基板の実装後、ラベルの位置に一方向のずれがないか、角度が回転していないか、台紙にラベルが付いて出ていないか確認します。ラベル位置が不適切な場合、まず位置パラメータの問題か通材が正しく走っていない問題かを区別します。順序を逆にすると往復して変更することになります。
サーボ、メインボード、通信設定は現場保守の範囲に含まれません。内部パラメータが変更された後、フィーダーの挙動は機械故障とよく似ており、トラブルシューティングが遠回りになります。このような場合は説明書の基準に従いリモート指導を行い、部品交換が必要な場合は返品処理となります。
復機チェックリスト
| 順序 | チェック項目 | 判定基準 |
|---|---|---|
| 1 | 外観 | 剥離刃、受材プラットフォームに衝撃と汚れがない |
| 2 | 電源 | 24 V、電流2 A以上、大電力設備とプラグを共用しない |
| 3 | 走行 | ストッパーリング制限、ガイドブロック到位、押さえ板高さ適切 |
| 4 | ファイバー | 動作設定値が無材料検出値より200大きい、ランプ点灯で有材料判定 |
| 5 | タッチパネル | 供給位置、速度、遅延を現在の材料で再設定 |
| 6 | 信号 | 有材料、送りの二路とインターフェース設定が一致 |
| 7 | 空運転 | 直線走行、送り距離一致、回収スムーズ |
| 8 | 初品 | 位置と角度が正常、台紙にラベルが付かない |
機種ごとにラベル幅の段階、列数と本体寸法を確認する場合はラベルフィーダーをご覧ください;シート材と粘着紙類の補助材料は別の供給構造を使用しており、シートラベルフィーダーをご参照ください。