
Fazit
Nach langen Feiertagen, Jahreszeitenwechsel oder Auftragslücken treten beim erneuten Einsatz des Label-Feeders die Probleme oft nicht am Motor oder Display auf, sondern bei vier Dingen: ob die Stromversorgung richtig angeschlossen ist, ob der Materialführungspfad wiederhergestellt wurde, ob der Fasereinstellwert noch zum aktuellen Material passt und ob die drei Parametergruppen am Touchscreen noch die ursprünglichen sind. Diese acht Punkte in Reihenfolge durchgehen, vor Ort in einer halben Stunde erledigt, ist einfacher als direkt in die Serienproduktion zu gehen und bei Versatz nachträglich die Ursache zu suchen.
Die unten zitierten Werte stammen aus der mitgelieferten BestFeeder-Bedienungsanleitung. Die Display-Version LFSID-100 (Labelbreite 2–98 mm, Spaltenzahl 1–14) und die Spezialversion LFJUKI-32 haben denselben Materialführungspfad und dieselbe Parameterlogik; die konkreten Stufen unterscheiden sich je nach Modell, maßgeblich ist die mitgelieferte Bedienungsanleitung.
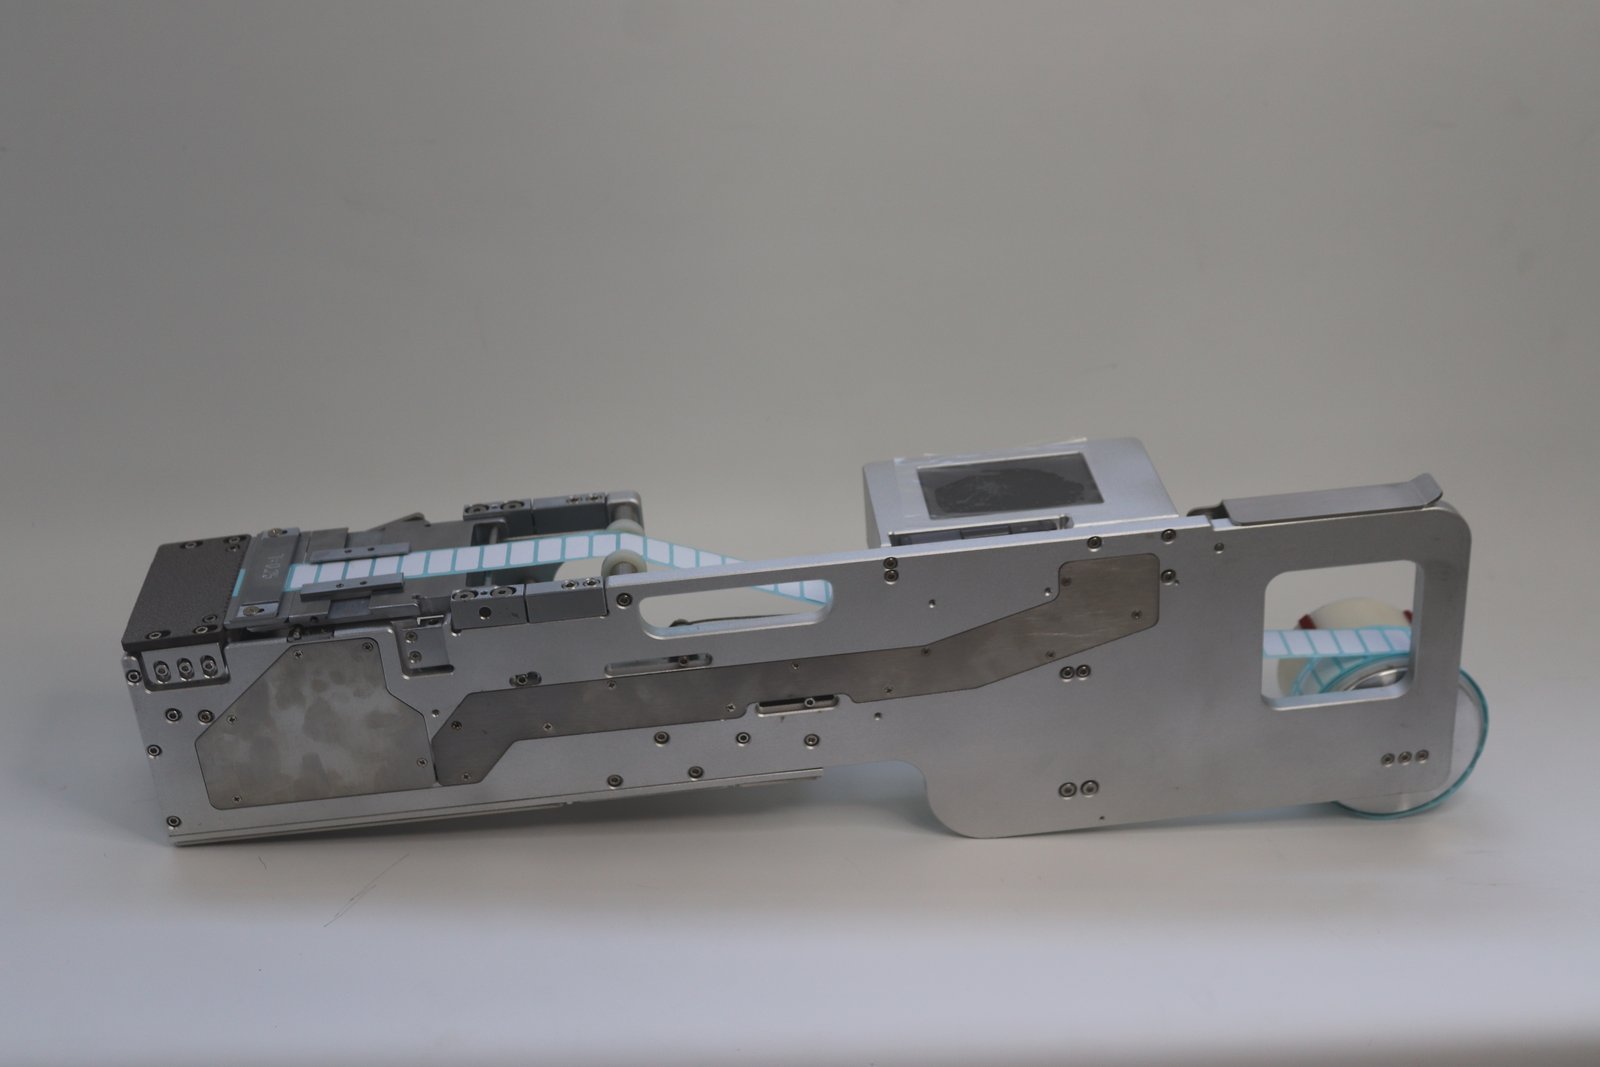
Abb.: Label-Feeder-Erscheinungsbild (Werksaufnahme)
1. Äußere Erscheinung: zuerst drei Arten von Spuren prüfen
Vor der Wiederinbetriebnahme nicht einschalten, den Feeder herausnehmen und einmal umrunden.
- Kollisionsspuren. Wurden Abziehschneide und Aufnahmeplattform gestoßen, sinken Positionsgenauigkeit und Abziehstabilität. Die Anleitung führt dies unter wichtigen Hinweisen: Abziehschneide und Aufnahmeplattform dürfen nicht gestoßen und nicht verschmutzt werden.
- Verschmutzung und Klebereste. Klebereste und Papierstaub auf Antihaft-Materialtisch, Aufnahmeplattform und Führungsblock lassen Labels beim Auslauf hochstehen. Bei Maschinen, die während des Stillstands verstaubt sind, zuerst abwischen, dann einfädeln.
- Feuchtigkeit und Fremdkörper. Bei ungeeigneter Lagerumgebung können Gehäuse, Anschlüsse und Leitungen korrodieren; von Insekten oder Nagetieren angenagte Kabel müssen vor dem Einschalten erkannt werden, nicht erst bei der Alarmmeldung.
Mit einem trockenen, weichen Tuch abwischen, ohne flüchtige Substanzen. Alkoholische Lösungsmittel sind in dieser Formulierung der Anleitung nicht aufgeführt.
2. Stromversorgung: 24 V, Strom größer als 2 A
Die Anleitung gibt Betriebsspannung 24 V, Strom größer als 2 A an, und der Netzstecker darf nicht mit Hochleistungsgeräten geteilt werden. Vor Ort wird die Stromversorgung während des Stillstands häufig umgesteckt oder die Steckdosenleiste anderweitig belegt; vor der Wiederinbetriebnahme diesen Punkt separat prüfen: Spannung korrekt, Strom ausreichend, nicht wieder mit Wärmeerzeugern an derselben Steckdosenleiste.
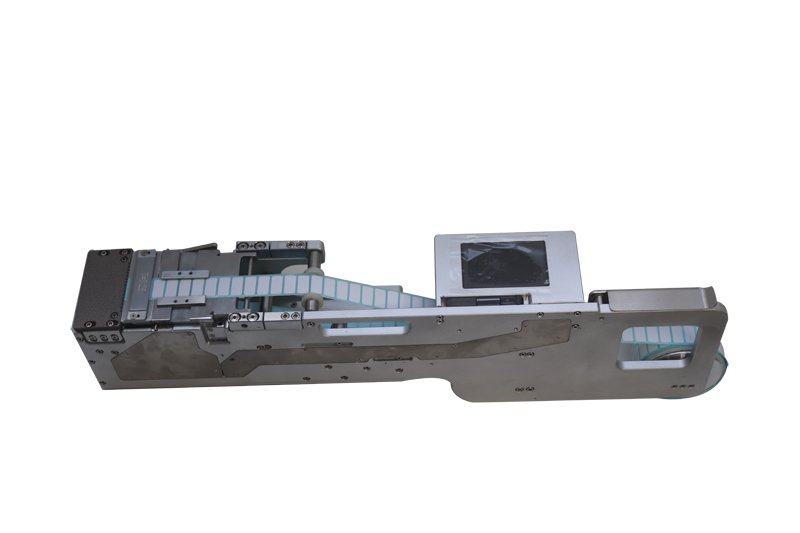
Abb.: Feeder-Aufbau (Werksaufnahme)
3. Ist der Materialführungspfad wiederhergestellt
Während des Stillstands wird der Feeder oft anderswo ausgeliehen oder zum Abwischen zerlegt, der Materialführungspfad bleibt häufig in halbem Zustand. Von Anfang bis Ende prüfen:
- Nach dem Aufsetzen der Materialrolle auf die Aufnahmewelle mit dem Sicherungsring begrenzen, damit die Rolle nicht seitlich pendelt.
- Die Position des Führungs-Breitenbegrenzungsschiebers nach der aktuellen Rollenbreite einstellen, mit dem Inbusschlüssel die innere Madenschraube lösen, an die passende Position schieben und wieder festziehen.
- Die Niederhalterhöhe nach der Labeldicke einstellen, die vier Madenschrauben des Niederhalters lösen. Zu fest klemmt die Zufuhr, zu locker werden dünne Labels mitgezogen.
- Den Hebel des Niederhalterdeckels nach unten drücken, die Materialrolle klemmt zwischen Niederhalterdeckel und Antriebswelle, den Niederhalterdeckel drücken und das Label festklemmen.
- Die Leerrolle auf die Abfallrückführwelle stecken, die Rückführwelle von Hand drehen und prüfen, ob sie leicht läuft und ob sich Trägerpapier verwickelt.
Der Winkel und die Richtung des Materialbands bleiben gerade, dies steht in den Einfädelhinweisen an erster Stelle. Große oder leicht abziehbare Labels können ohne Federwicklungswelle laufen, um vorzeitiges Ablösen durch großen Winkel zu vermeiden.
4. Fasereinstellwert muss für das aktuelle Material neu bestätigt werden
Nach Materialwechsel, längerem Stillstand oder veränderten Umgebungstemperaturen und -feuchtigkeiten ändert sich der Faser-Erfassungswert; der alte Einstellwert passt nicht unbedingt mehr. Laut Anleitung: Der Faser-Arbeitseinstellwert ist um 200 größer als der Erfassungswert im Zustand ohne Material, dann leuchtet die Materialvorhanden-Kontrollleuchte; ist der Arbeitseinstellwert kleiner als der Erfassungswert, gilt dies als kein Material.
Bei der Wiederinbetriebnahme das Material einlegen, zuerst den Erfassungswert im Zustand ohne Material ablesen, dann den Arbeitseinstellwert auf diesen Wert plus 200 setzen; dies ist stabiler, als die zuletzt notierten Zahlen zu übernehmen.
5. Drei Parametergruppen am Touchscreen, in Reihenfolge prüfen
| Parameter | Funktion | Behandlung bei Wiederinbetriebnahme |
|---|---|---|
| Zufuhrposition | Einstellen der Zufuhrstrecke | Nach aktueller Labelgröße neu einstellen; stehen Labels hoch oder wird zu viel zugeführt, ist der Wert zu groß, bei unzureichender Zufuhr zurück erhöhen |
| Zufuhrgeschwindigkeit | Zufuhrgeschwindigkeit nach abgeschlossenem Abziehen | Wenn keine Bestückungsgeschwindigkeit gefordert ist, kann 30–50 eingestellt werden, um stabile Zufuhr zu halten; nach Änderung der Geschwindigkeit muss die Zufuhrposition nachjustiert werden |
| Zufuhrverzögerung | Wie lange nach einer Zufuhr bis zur nächsten, Einheit 0,1 s | Verwenden, wenn der Greifer langsam entnimmt und die Zufuhr schnell ist |
Die klassische Anleitung gibt einen Zufuhrgeschwindigkeitsbereich von 5–50 an; bei Display-Version und Spezialversion sind die verfügbaren Stufen unterschiedlich, maßgeblich sind die mitgelieferte Anleitung und die tatsächliche Benutzeroberfläche. Der Arbeitsmodus ist in Automatik und Manuell unterteilt: Automatik ist Produktion, Manuell dient zum Auflegen und Wechseln des Materials.
6. Signale wieder an den Bestückungsautomaten anschließen
Soll nach der Wiederinbetriebnahme die Kommunikation zur Linie wiederhergestellt werden, drei Leitungen prüfen:
- Materialvorhanden-Signal (gelbe Leitung): In der Oberfläche „Materialvorhanden-Signalauswahl→Ein“, der Feeder gibt bei vorhandenem Label ein 0-V-Signal an den Bestückungsautomaten.
- Zufuhrsignal (grüne Leitung): In der Oberfläche „Zufuhrsignalauswahl→Ein“, erst nach 0-V-Signal vom Bestückungsautomaten führt der Feeder zu.
- Beide Wege nicht verwendet: Der Feeder führt standardmäßig automatisch zu, wenn am Materialtisch kein Label vorhanden ist.
Wurde während des Stillstands das Programm des Bestückungsautomaten geändert oder die Verdrahtung umgebaut, diesen Punkt mit der gegenüberliegenden Elektrik abstimmen, bevor eingeschaltet wird.
7. Erst leer laufen lassen, dann Material auflegen
Im manuellen Modus einige Male punktuell zuführen und drei Dinge prüfen: Läuft das Materialband gerade, ist die zugeführte Strecke jedes Mal gleich, kommt die Abfallrückführung mit. Die manuelle Taste kann die Materialrolle auch ein kleines Stück vor- oder zurücksetzen, um die Position fein einzustellen. Im Automatikmodus erhöht oder verringert dieselbe Taste den Wert der Zufuhrposition; diese Funktion eignet sich, um die Position beim Leerlauf einzustellen.
Der Zähler zählt in der Spalte Produktionsmenge nach Reihen, langes Drücken setzt auf null. Vor Beginn einer neuen Charge bei Wiederinbetriebnahme auf null setzen, um den tatsächlichen Ausstoß dieser Charge abzugleichen.
8. Erstmuster bestätigen, dann in die Serie gehen
Nach dem Bestücken der Erstmusterplatine prüfen, ob die Labelposition einseitig versetzt ist, ob der Winkel verdreht ist, und ob das Trägerpapier Labels mitführt. Stimmt die Labelposition nicht, zuerst unterscheiden, ob es an den Positionsparametern liegt oder am nicht geraden Materiallauf; eine vertauschte Reihenfolge führt zu Hin-und-Her-Änderungen.
Servo, Hauptplatine und Kommunikationseinstellungen gehören nicht zum Vor-Ort-Wartungsumfang. Wurden interne Parameter geändert, ähnelt das Verhalten des Feeders stark einem mechanischen Fehler, die Fehlersuche wird weitläufig. In solchen Fällen gemäß Anleitung über Fernanleitung vorgehen; bei erforderlichem Teiletausch die Rücksendung abwickeln.
Checkliste zur Wiederinbetriebnahme
| Reihenfolge | Prüfpunkt | Kriterium |
|---|---|---|
| 1 | Äußere Erscheinung | Abziehschneide, Aufnahmeplattform ohne Stoß und Verschmutzung |
| 2 | Stromversorgung | 24 V, Strom größer als 2 A, kein gemeinsamer Stecker mit Hochleistungsgeräten |
| 3 | Materiallauf | Sicherungsring begrenzt, Führungsblock positioniert, Niederhalterhöhe passend |
| 4 | Faser | Arbeitseinstellwert um 200 größer als Erfassungswert ohne Material, Leuchte an bedeutet Material vorhanden |
| 5 | Touchscreen | Zufuhrposition, Geschwindigkeit, Verzögerung nach aktuellem Material neu einstellen |
| 6 | Signale | Materialvorhanden- und Zufuhrweg stimmen mit der Oberflächeneinstellung überein |
| 7 | Leerlauf | Gerade Lauf, gleiche Zufuhrstrecke, reibungslose Rückführung |
| 8 | Erstmuster | Position und Winkel normal, Trägerpapier ohne mitgeführte Labels |
Zur modellbezogenen Prüfung von Labelbreitenstufe, Spaltenzahl und Gehäusemaßen siehe Label-Feeder; für Blattmaterial und Klebepapier-Zusatzmaterialien gilt ein anderer Zuführaufbau, siehe Blattlabel-Feeder.