
Kết luận
Sau kỳ nghỉ dài, chuyển mùa, khoảng trống đơn hàng, khi feeder nhãn được đưa lên máy lại, chỗ có vấn đề thường không phải là động cơ và màn hình, mà là bốn việc: nguồn điện đấu có đúng không, đường dẫn băng có được khôi phục không, giá trị cài đặt sợi quang còn nhận đúng lô liệu hiện tại không, ba nhóm thông số trên màn hình cảm ứng còn là bộ cũ không. Tám mục này kiểm tra theo thứ tự, tại hiện trường có thể làm xong trong nửa giờ, tiết kiệm công hơn là vào sản xuất hàng loạt luôn rồi lệch vị trí lại quay lại tìm nguyên nhân.
Các giá trị dẫn dưới đây lấy từ sách hướng dẫn ngẫu nhiên của BestFeeder. Bản có màn hình LFSID-100 (chiều rộng nhãn 2–98 mm, số cột 1–14) và bản chuyên dụng LFJUKI-32 có đường dẫn băng và logic điều chỉnh thông số giống nhau, mức cụ thể tùy theo model, lấy sách hướng dẫn ngẫu nhiên làm chuẩn.
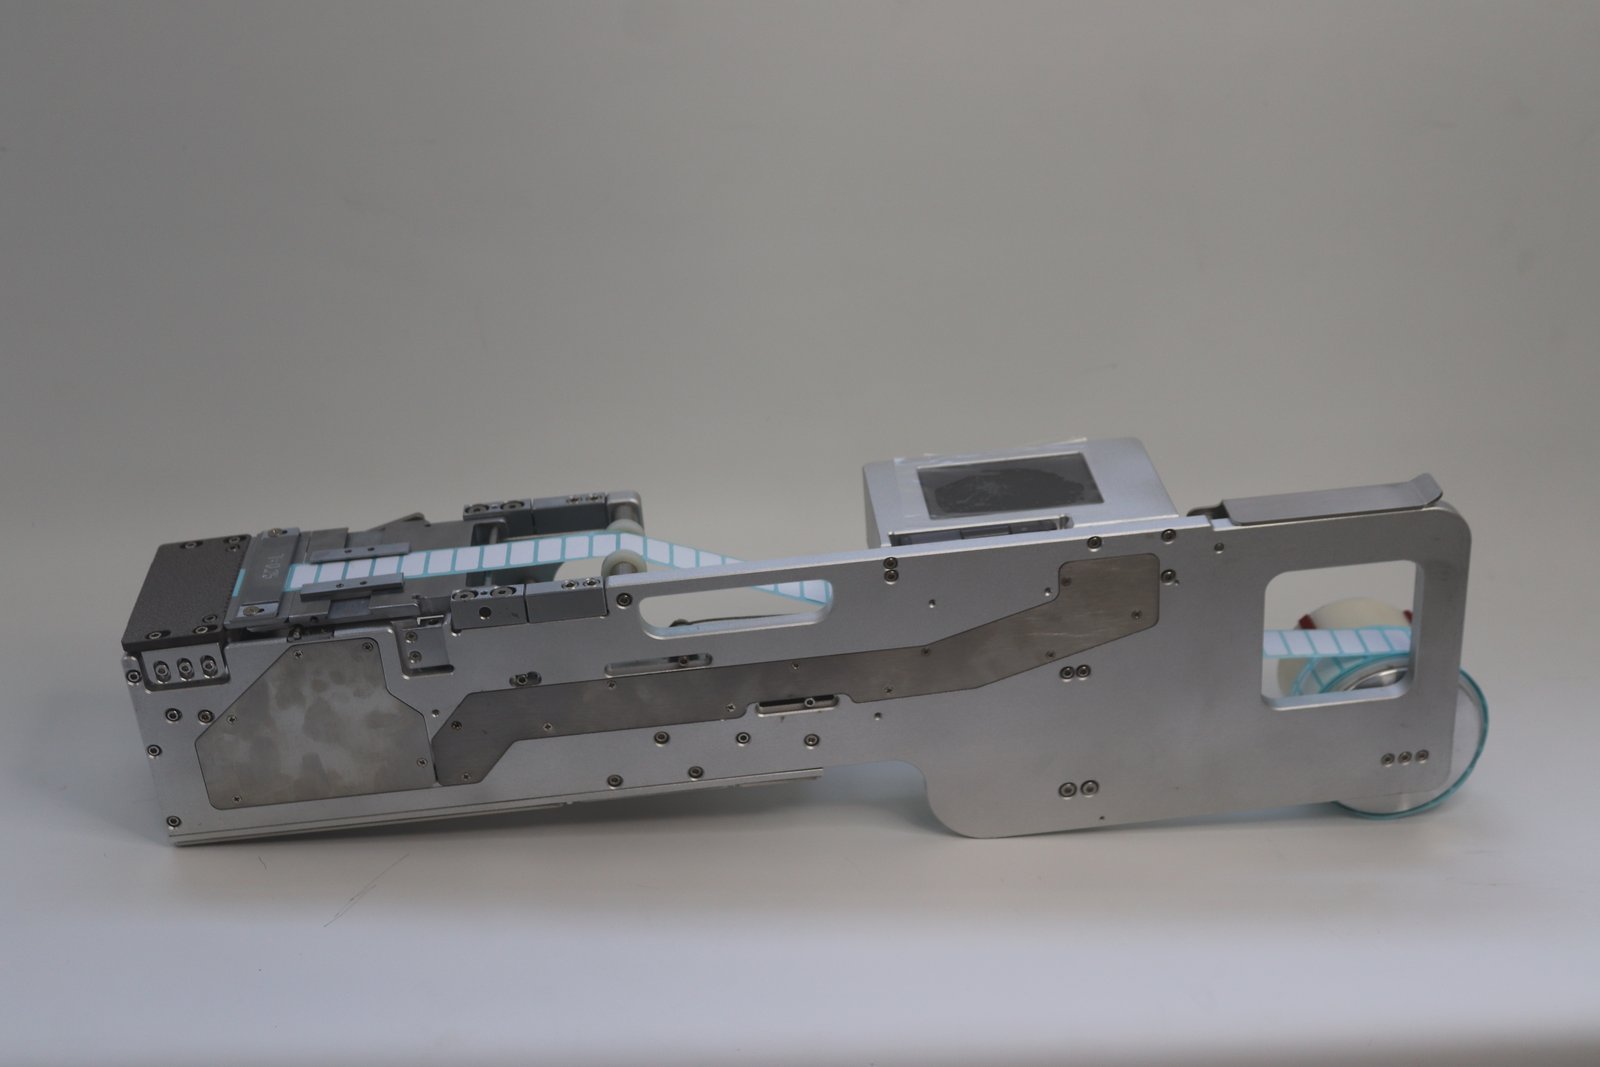
Hình: Ngoại quan feeder cấp liệu (ảnh chụp tại xưởng)
Một, ngoại quan trước tiên xem ba loại dấu vết
Khi khởi động lại, trước tiên đừng cấp điện, lấy feeder ra xem một vòng.
- Dấu vết va chạm. Dao bóc và bàn nhận liệu từng bị va đập thì độ chính xác vị trí và độ ổn định bóc đều giảm. Sách hướng dẫn ghi câu này trong lưu ý quan trọng: dao bóc và bàn nhận liệu không được bị va đập và bẩn.
- Bẩn và keo dư. Keo dư và mảnh giấy trên bàn chống dính, bàn nhận liệu, khối dẫn hướng sẽ làm nhãn ra liệu bị vểnh đầu. Máy bám bụi trong thời gian dừng, lau một lượt rồi mới xỏ liệu.
- Ẩm và dị vật. Khi môi trường lưu trữ không phù hợp, vỏ, đầu nối, dây có thể bị gỉ; dây bị côn trùng chuột cắn phải phát hiện trước khi cấp điện, đừng đợi đến khi báo động.
Lau bằng khăn khô mềm, không chứa chất bay hơi. Sách hướng dẫn không liệt kê dung môi cồn vào phạm vi này.
Hai, nguồn điện: 24 V, dòng điện lớn hơn 2 A
Sách hướng dẫn ghi điện áp làm việc 24 V, dòng điện cần lớn hơn 2 A, và không dùng chung ổ cắm nguồn với thiết bị công suất lớn. Trong thời gian dừng, không ít hiện trường nguồn bị đấu lại, ổ cắm bị chỗ khác chiếm dụng, trước khi khởi động lại kiểm tra riêng mục này một lượt: điện áp đúng không, dòng điện đủ không, có lại chen chung ổ cắm với thiết bị tỏa nhiệt không.
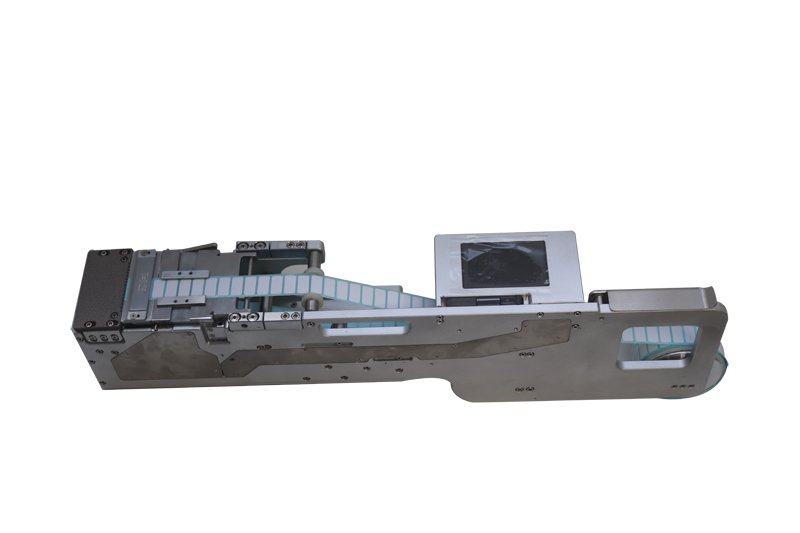
Hình: Kết cấu feeder cấp liệu (ảnh chụp tại xưởng)
Ba, đường dẫn băng có được khôi phục không
Trong thời gian dừng, feeder thường bị mượn đi chỗ khác, hoặc bị tháo ra lau, đường dẫn băng thường để lại trạng thái nửa chừng. Kiểm tra theo thứ tự từ đầu đến cuối:
- Sau khi lắp cuộn liệu lên trục cấp liệu, dùng vòng chặn giới hạn, ngăn cuộn liệu lắc trái phải.
- Vị trí khối trượt giới hạn chiều rộng dẫn hướng đặt theo chiều rộng cuộn liệu hiện tại, dùng cờ lê lục giác mở vít định vị bên trong, di chuyển đến vị trí phù hợp rồi khóa lại.
- Chiều cao miếng ép điều chỉnh theo độ dày nhãn, nới lỏng bốn vít định vị của miếng ép. Ép quá chặt ra liệu bị sượng, ép quá lỏng nhãn mỏng sẽ bị kéo theo.
- Gạt cần nắp ép liệu xuống, cuộn liệu kẹp giữa nắp ép liệu và trục chủ động, nhấn nắp ép liệu kẹp chặt nhãn.
- Cuộn liệu rỗng đi qua ống trục thu hồi phế liệu, quay tay trục thu hồi một chút, xem có trơn tru không, có giấy nền quấn không.
Góc hướng băng liệu giữ thẳng, điều này được liệt kê đầu tiên trong lưu ý xỏ liệu. Nhãn lớn hoặc nhãn dễ bóc có thể không đi qua trục quấn lò xo, phòng ngừa do góc lớn mà bóc sớm.
Bốn, giá trị cài đặt sợi quang phải xác nhận lại theo liệu hiện tại
Đã đổi liệu, hoặc thời gian dừng dài, nhiệt độ độ ẩm môi trường đã thay đổi, giá trị cảm ứng sợi quang đều thay đổi, giá trị cài đặt cũ chưa chắc còn phù hợp. Cách làm của sách hướng dẫn là: giá trị cài đặt làm việc của sợi quang lớn hơn giá trị cảm ứng ở trạng thái không liệu là 200, lúc này đèn phát hiện có liệu sáng; giá trị cài đặt làm việc nhỏ hơn giá trị cảm ứng, phán định là không liệu.
Khi khởi động lại lắp liệu xong, trước tiên xem giá trị cảm ứng trạng thái không liệu, rồi điều giá trị cài đặt làm việc lên trên nó 200, chép theo con số ghi lần trước sẽ ổn định hơn.
Năm, ba nhóm thông số màn hình cảm ứng, xem theo thứ tự
| Thông số | Tác dụng | Xử lý khi khởi động lại |
|---|---|---|
| Vị trí cấp liệu | Điều chỉnh khoảng cách cấp liệu | Đặt lại theo kích thước nhãn hiện tại; nhãn vểnh lên hoặc cấp quá nhiều nghĩa là quá lớn, cấp không tới thì tăng lại |
| Tốc độ cấp liệu | Tốc độ cấp liệu sau khi bóc xong | Khi không theo đuổi tốc độ gắn chip có thể đặt 30–50, giữ cấp liệu ổn định; sau khi đổi tốc độ vị trí cấp liệu phải tinh chỉnh theo |
| Độ trễ cấp liệu | Sau khi cấp xong một liệu bao lâu cấp liệu tiếp theo, đơn vị 0.1 s | Dùng khi tay máy lấy liệu chậm, cấp nhãn nhanh |
Sách hướng dẫn bản cổ điển ghi phạm vi tốc độ cấp liệu là 5–50, bản có màn hình và bản chuyên dụng có mức khả dụng khác nhau, lấy sách hướng dẫn ngẫu nhiên và giao diện thực tế làm chuẩn. Chế độ làm việc chia tự động và thủ công: tự động là sản xuất, thủ công dùng để cấp liệu, đổi liệu.
Sáu, tín hiệu đấu lại máy gắn chip
Nếu sau khi khởi động lại cần đấu lại thông tin liên lạc dây chuyền, kiểm tra ba dây một lượt:
- Tín hiệu có liệu (dây vàng): trên giao diện “chọn tín hiệu có liệu→dùng”, khi feeder có nhãn cấp cho máy gắn chip tín hiệu 0 V.
- Tín hiệu cấp liệu (dây xanh lá): giao diện “chọn tín hiệu cấp liệu→dùng”, máy gắn chip cấp tín hiệu 0 V rồi feeder mới cấp nhãn.
- Cả hai đường đều không dùng: feeder mặc định tự động cấp liệu khi bàn liệu không có nhãn.
Nếu trong thời gian dừng dây chuyền đã đổi chương trình máy gắn chip hoặc đã sửa dây, mục này phải xác nhận với bên điện đối diện rồi mới cấp điện.
Bảy, chạy không tải một đoạn rồi mới cấp liệu
Ở chế độ thủ công nhấn cấp liệu vài lần, xem ba việc: băng liệu có đi thẳng không, khoảng cách mỗi lần cấp có nhất quán không, thu hồi phế liệu có theo kịp không. Phím thủ công còn có thể cho cuộn liệu tiến hoặc lùi một bước nhỏ, dùng để tinh chỉnh vị trí. Ở chế độ tự động nhấn cùng phím đó, giá trị vị trí cấp liệu sẽ tăng giảm theo, chức năng này phù hợp để điều vị trí đến đúng chỗ khi chạy không tải.
Bộ đếm ở cột số lượng sản xuất đếm theo hàng, nhấn giữ có thể xóa về không. Trước khi khởi động lại bắt đầu lô mới xóa về không, tiện đối chiếu sản lượng thực tế của lô này.
Tám, xác nhận sản phẩm đầu tiên, rồi vào hàng loạt
Sau khi gắn xong tấm đầu tiên, xem vị trí nhãn có lệch một chiều không, góc có xoay không, rồi xem giấy nền có mang nhãn ra không. Vị trí nhãn không đúng, trước tiên phân rõ là việc của thông số vị trí hay là việc dẫn băng không thẳng, thứ tự ngược sẽ sửa qua sửa lại.
Servo, bo mạch chủ và cài đặt thông tin liên lạc không thuộc phạm vi bảo trì hiện trường. Sau khi thông số bên trong bị sửa, biểu hiện của feeder rất giống lỗi cơ khí, khắc phục sẽ đi vòng rất xa. Trường hợp này theo phạm vi sách hướng dẫn đi hướng dẫn từ xa, cần thay linh kiện thì xử lý gửi trả.
Bảng kiểm tra khởi động lại
| Thứ tự | Mục kiểm tra | Tiêu chí |
|---|---|---|
| 1 | Ngoại quan | Dao bóc, bàn nhận liệu không va đập và bẩn |
| 2 | Nguồn điện | 24 V, dòng điện lớn hơn 2 A, không dùng chung ổ cắm với thiết bị công suất lớn |
| 3 | Dẫn băng | Vòng chặn giới hạn, khối dẫn hướng đúng vị trí, chiều cao miếng ép phù hợp |
| 4 | Sợi quang | Giá trị cài đặt làm việc lớn hơn giá trị cảm ứng không liệu 200, đèn sáng phán định có liệu |
| 5 | Màn hình cảm ứng | Vị trí cấp liệu, tốc độ, độ trễ đặt lại theo liệu hiện tại |
| 6 | Tín hiệu | Hai đường có liệu, cấp liệu nhất quán với cài đặt giao diện |
| 7 | Chạy không tải | Đi thẳng, khoảng cách cấp nhất quán, thu hồi trơn tru |
| 8 | Sản phẩm đầu tiên | Vị trí và góc bình thường, giấy nền không mang nhãn |
Đối chiếu mức chiều rộng nhãn, số cột và kích thước thân máy theo model, xem feeder nhãn; liệu tấm và vật liệu phụ loại băng keo đi theo bộ kết cấu cấp liệu khác, xem feeder nhãn liệu tấm.