
Conclusión
Después de unas vacaciones largas, un cambio de temporada o un hueco entre pedidos, cuando el alimentador de etiquetas vuelve a la máquina, los problemas no suelen estar en el motor ni en la pantalla, sino en cuatro cosas: si la alimentación está bien conectada, si la ruta de paso de la cinta se ha restablecido, si el valor de consigna de la fibra óptica sigue reconociendo el material actual y si los tres grupos de parámetros de la pantalla táctil siguen siendo los mismos de antes. Repasar estos ocho puntos en orden lleva media hora en el sitio y ahorra más que lanzar directamente la producción y tener que buscar la causa después de que aparezcan desviaciones.
Los valores citados a continuación proceden de los manuales aleatorios de BestFeeder. El modelo con pantalla LFSID-100 (ancho de etiqueta 2–98 mm, número de columnas 1–14) y el modelo específico LFJUKI-32 comparten la misma lógica de ruta de paso de cinta y de ajuste de parámetros; los niveles concretos varían según el modelo, prevaleciendo el manual que acompaña a cada unidad.
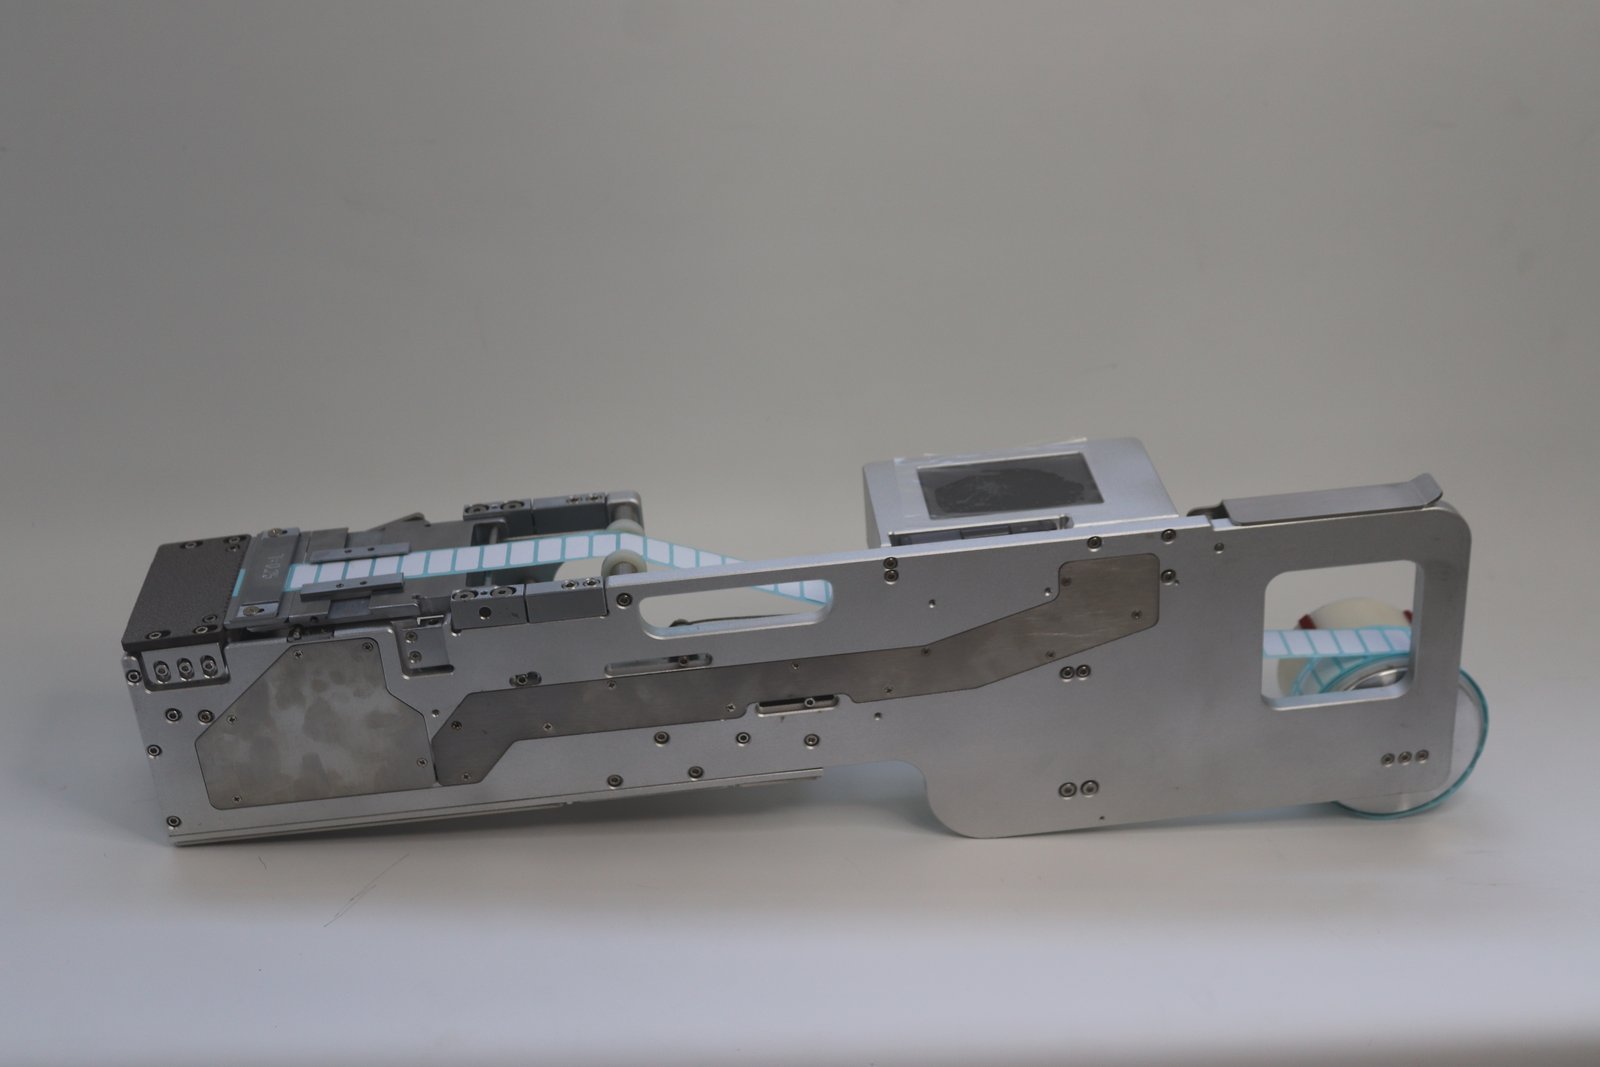
Figura: Aspecto exterior del alimentador (fotografía interna de fábrica)
1. Revisar primero tres tipos de marcas en el aspecto exterior
Antes de energizar, saque el alimentador y dé una vuelta visual.
- Marcas de impacto. Si la cuchilla de pelado y la plataforma de recepción han recibido golpes, la precisión de posición y la estabilidad de pelado disminuyen. El manual incluye esta frase en las advertencias importantes: la cuchilla de pelado y la plataforma de recepción no deben recibir impactos ni ensuciarse.
- Suciedad y residuos de adhesivo. Los restos de adhesivo y las virutas de papel en la plataforma antiadherente, la plataforma de recepción y los bloques guía hacen que la etiqueta salga levantada. En máquinas que han acumulado polvo durante la inactividad, limpie primero y luego enhebre el material.
- Humedad y cuerpos extraños. En entornos de almacenamiento inadecuados, la carcasa, los conectores y el cableado pueden oxidarse; los cables mordidos por insectos o roedores deben detectarse antes de energizar, no esperar a que salte la alarma.
Limpie con un paño seco y suave, sin sustancias volátiles. El manual no incluye disolventes alcohólicos en este criterio.
2. Alimentación: 24 V, corriente superior a 2 A
El manual indica una tensión de trabajo de 24 V, corriente superior a 2 A, y no compartir una misma toma de corriente con equipos de alta potencia. Son frecuentes los casos en que, durante la inactividad, la alimentación se ha reconectado en otro sitio o la regleta ha sido ocupada por otros equipos; antes del reinicio, verifique este punto por separado: si la tensión es correcta, si la corriente es suficiente y si vuelve a estar compartiendo regleta con equipos que generan calor.
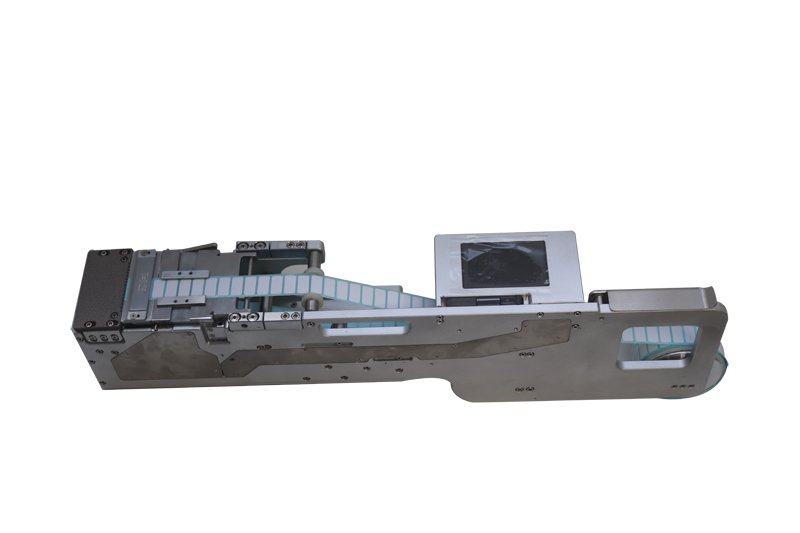
Figura: Estructura del alimentador (fotografía interna de fábrica)
3. Comprobar si la ruta de paso de la cinta se ha restablecido
Durante la inactividad, el alimentador suele prestarse a otro sitio o desmontarse para limpiarlo, y la ruta de paso de la cinta queda a medias. Verifique de principio a fin:
- Tras montar el rollo en el eje de carga, fíjelo con el anillo de retención para evitar que oscile lateralmente.
- La posición del bloque deslizante de guía y limitación de ancho se fija según el ancho del rollo actual; afloje el tornillo prisionero interior con una llave Allen, muévalo a la posición adecuada y vuelva a apretarlo.
- La altura de la placa de presión se ajusta según el grosor de la etiqueta, aflojando los cuatro tornillos prisioneros de la placa. Si está demasiado apretada, el material sale con dificultad; si está demasiado suelta, las etiquetas finas se desprenden.
- Baje la palanca de la tapa de presión; el rollo queda sujeto entre la tapa de presión y el eje motriz; presione la tapa para sujetar la etiqueta.
- El rollo vacío se coloca en el eje de recogida de residuos; gire manualmente el eje de recogida para comprobar si gira con suavidad y si hay papel base enrollado.
El ángulo y la dirección de la cinta deben mantenerse rectos; este punto figura en primer lugar entre las precauciones de enhebrado. Las etiquetas grandes o de fácil desprendimiento pueden prescindir del eje de bobinado con resorte para evitar un desprendimiento prematuro por un ángulo excesivo.
4. Reconfirmar el valor de consigna de la fibra óptica según el material actual
Si se ha cambiado de material, o la inactividad ha sido prolongada y la temperatura y humedad ambiental han variado, el valor de detección de la fibra óptica cambia, y el valor de consigna antiguo puede no ser adecuado. El procedimiento del manual es: el valor de consigna de trabajo de la fibra debe ser 200 mayor que el valor de detección en estado sin material; en ese caso se enciende la luz de detección de material. Si el valor de consigna de trabajo es menor que el valor de detección, se considera sin material.
Al reiniciar, coloque bien el material, observe primero el valor de detección en estado sin material y luego ajuste el valor de consigna de trabajo a 200 por encima; es más fiable que copiar la cifra anotada la última vez.
5. Los tres grupos de parámetros de la pantalla táctil, en orden
| Parámetro | Función | Tratamiento al reiniciar |
|---|---|---|
| Posición de alimentación | Ajusta la distancia de avance | Reconfigurar según el tamaño actual de la etiqueta; si la etiqueta se levanta o avanza demasiado, el valor es excesivo; si no llega a la posición, aumentarlo |
| Velocidad de alimentación | Rapidez de avance tras completar el pelado | Si no se busca velocidad de colocación, puede ajustarse en 30–50 para mantener la alimentación estable; tras cambiar la velocidad, la posición de alimentación debe ajustarse finamente |
| Retardo de alimentación | Tiempo entre el avance de una etiqueta y la siguiente, en unidades de 0,1 s | Se usa cuando el robot de recogida es lento y el avance de etiquetas es rápido |
El manual del modelo clásico indica un rango de velocidad de alimentación de 5–50; los niveles disponibles del modelo con pantalla y del modelo específico son distintos, prevaleciendo el manual que acompaña a cada unidad y la interfaz real. El modo de trabajo se divide en automático y manual: el automático es para producción; el manual, para carga y cambio de material.
6. Reconectar la señal a la colocadora
Si tras el reinicio hay que reconectar la comunicación con la línea de producción, verifique los tres cables:
- Señal de material presente (cable amarillo): en la interfaz, «Selección de señal de material presente → Usar»; cuando el alimentador tiene etiquetas, envía una señal de 0 V a la colocadora.
- Señal de avance (cable verde): en la interfaz, «Selección de señal de avance → Usar»; el alimentador avanza la etiqueta solo después de que la colocadora envíe una señal de 0 V.
- Sin usar ninguna de las dos: el alimentador avanza automáticamente cuando no hay etiqueta en la plataforma.
Si durante la inactividad la línea ha cambiado el programa de la colocadora o ha modificado el cableado, este punto debe confirmarse con el responsable eléctrico del otro lado antes de energizar.
7. Hacer una marcha en vacío antes de cargar material
En modo manual, accione el avance varias veces y observe tres cosas: si la cinta avanza en línea recta, si la distancia de avance es constante en cada ocasión y si la recogida de residuos va al ritmo. La tecla manual también permite avanzar o retroceder un poco el rollo para ajustar finamente la posición. En modo automático, al pulsar la misma tecla, el valor de posición de alimentación suma o resta; esta función es adecuada para dejar la posición a punto durante la marcha en vacío.
El contador cuenta por filas en el apartado de cantidad producida; una pulsación larga lo pone a cero. Póngalo a cero antes de empezar un nuevo lote tras el reinicio para facilitar la verificación de la producción real de ese lote.
8. Confirmar la primera pieza y luego pasar al lote
Tras colocar la primera placa, observe si la posición de la etiqueta presenta un desplazamiento unidireccional, si el ángulo ha girado y si el papel base arrastra etiquetas. Si la posición de la etiqueta no es correcta, distinga primero si se trata de un problema de parámetros de posición o de que la cinta no ha avanzado recta; invertir el orden provoca cambios de un lado a otro.
El servo, la placa principal y la configuración de comunicaciones no forman parte del mantenimiento en sitio. Cuando los parámetros internos se han modificado, el comportamiento del alimentador se parece mucho a una avería mecánica y la localización se vuelve muy laboriosa. En estos casos, siga el criterio del manual mediante asistencia remota; si hay que sustituir piezas, devuélvalas para su gestión.
Lista de comprobación del reinicio
| Orden | Punto de comprobación | Criterio |
|---|---|---|
| 1 | Aspecto exterior | Cuchilla de pelado y plataforma de recepción sin impactos ni suciedad |
| 2 | Alimentación | 24 V, corriente superior a 2 A, sin compartir toma con equipos de alta potencia |
| 3 | Paso de cinta | Anillo de retención limitando, bloque guía en posición, altura de placa de presión adecuada |
| 4 | Fibra óptica | Valor de consigna de trabajo 200 mayor que el valor de detección sin material; luz encendida indica material presente |
| 5 | Pantalla táctil | Posición, velocidad y retardo de alimentación reconfigurados según el material actual |
| 6 | Señales | Las dos vías, material presente y avance, coherentes con la configuración de la interfaz |
| 7 | Marcha en vacío | Avance recto, distancia constante, recogida fluida |
| 8 | Primera pieza | Posición y ángulo correctos, papel base sin arrastrar etiquetas |
Para verificar según el modelo el nivel de ancho de etiqueta, el número de columnas y las dimensiones del cuerpo, consulte alimentador de etiquetas; las piezas sueltas y los materiales auxiliares tipo cinta adhesiva utilizan otra estructura de alimentación, véase alimentador de etiquetas en hoja.