
結論
家電・電源基板のラベルは一種類の作業ではない。筐体銘板は面積が大きく材質が硬い。基板上のバーコードとトレーサビリティコードは細く密である。省エネラベルと警告ラベルはその中間にある。供給方式は三つのステップで決める。まず材料が巻き材かシート材かを見て、次にその中で最も幅広いラベルでフィーダの幅区分を決め、最後に実装機ブランドで型番プレフィックスを決める。三つのステップの外に残るのは現場での調整である。
一台の家電に貼るラベルの種類
| ラベル種類 | 一般的な材料 | 供給の難点 | 供給方式 |
|---|---|---|---|
| 筐体銘板、パラメータラベル | コート紙、合成紙、PET | 面積が大きく、端が浮きやすい | シート材フィーダまたはラベラー |
| バーコード、シリアル番号ラベル | コート紙、感熱紙 | 細幅、一列に複数枚 | 多列巻き材フィーダ |
| 省エネラベル、認証ラベル | 合成紙、PET | 面積が中程度、平坦性が要求される | 巻き材フィーダ |
| 内部トレーサビリティコード | コート紙 | サイズが小さく、密度が高い | 多列巻き材フィーダ |
材料が異なれば、剥離時の挙動も異なる。紙製ラベルは剛性が低いため、剥離ブレードの角度を小さめにする。PETと合成紙は反発が大きいため、ガイドの幅制限をしっかり固定しないとテープが左右に振れる。マニュアルの方法は次のとおりである。剥離しにくい小さなラベルは剥離ブレードを裏返して角度の小さい面を使うことができる。大きなラベルや早期に脱落しやすいラベルはスプリング巻き軸を通す必要はない。
電源基板:細幅多列が主なシナリオ
電源基板のバーコードとトレーサビリティコードは幅が小さく数が多いため、通常は一列に複数枚が並行する。この種の作業では列数が重要であり、幅の上限ではない。BestFeeder巻き材フィーダの列数は1列から14列まであり、型番によって上限が異なる。例えばLFSID-100は1–14列、LFPANA-100とLFJUKI-100は1–12列である。列数が決まれば、光ファイバー検出の路数も列数に合わせて決まる。
供給速度は高く追う必要はない。マニュアルの推奨は次のとおりである。実装速度を追求しない場合、供給速度を30–50に設定すれば安定した供給を維持できる。速度を上げる場合は、供給位置を合わせて微調整する。ロボットの取り出しが遅く、ラベル送りが速い場合は、供給ディレイでずらす。ディレイの単位は0.1 sである。
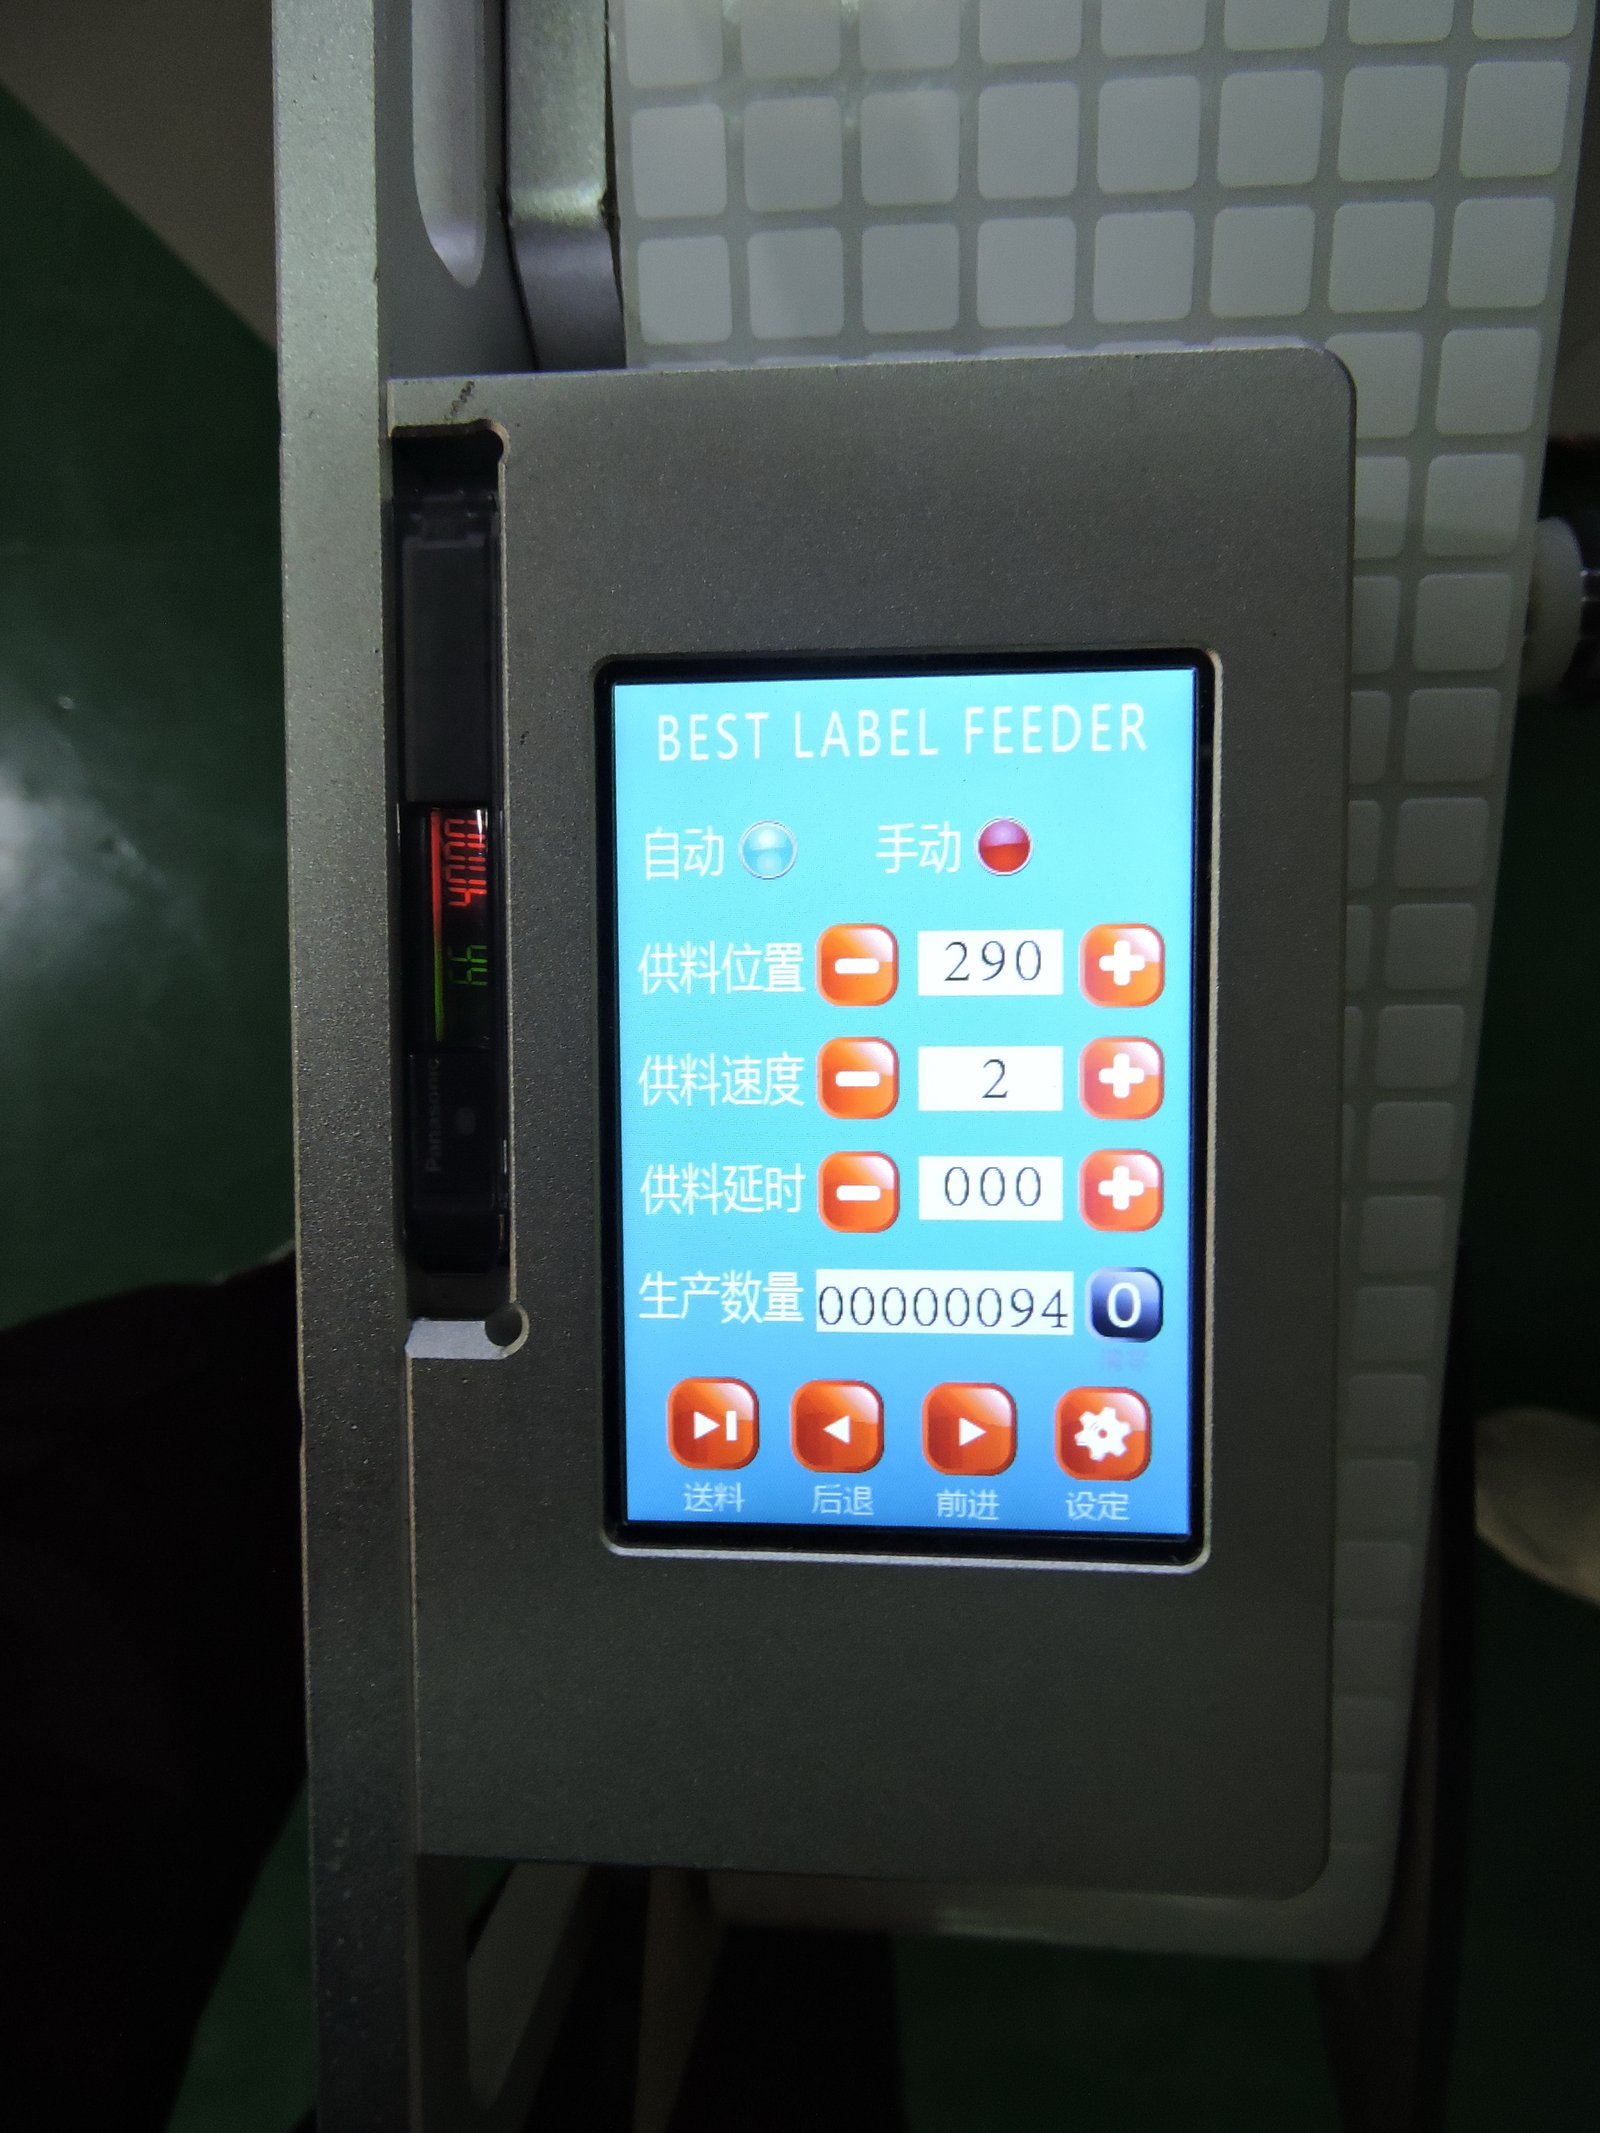
上図はラベルフィーダの表示画面とボタン領域であり、供給位置、供給速度、ディレイ、カウントはここで設定する。
筐体銘板:実装機に載せるべきか先に判断する
銘板はサイズが大きく、しかも筐体やパネルなどPCB以外のワークに貼ることが多い。実装機の実装ヘッドとノズルは部品用に設計されているため、大きな銘板や立体ワークには適さない。この場合は二つの道がある:
- 材料が台紙上の型抜きシート材の場合は、シート材ラベルフィーダPLF-100 / PLF-200 / PLF-300を使う。選定は台紙長さと剥離幅で行い、ラベル幅と列数では行わない;
- ワーク自体が基板上にない場合は、ラベラーを使う。例えばシングルヘッドロボットアームのLM3216、またはコンベア付きベルトレール機種などである。
巻き材フィーダの境界も明確にしておく。一つのフィーダは公称上限以内のすべてのサイズの材料に対応でき、単列も多列も支持する。銘板とバーコードは時間帯を分けて同じフィーダで生産でき、同時刻には一種類の材料のみを流す。
上図はシングルヘッドラベラーの外観であり、ワークがPCB上にない銘板貼付に適している。
現場で見落としやすい三つのこと
電源と干渉。 フィーダの動作電圧は24 V、電流は2 Aより大きい必要があり、マニュアルでは大電力設備と同じ電源コンセントを共用しないよう明確に要求している。家電工場の乾燥トンネルやエージングラックが近くにある場合、配線時にこの点を守る。
熱源と粉塵。 フィーダは直射日光やその他の熱源に直接さらすべきではない。剥離ブレードと受け台は衝撃を受けてはならず、汚れを付着させてもならない。これらの箇所に糊カスが溜まると剥離角度が変わり、ラベルが浮き始める。
材料の通し方向。 テープの角度はまっすぐに保つ。ガイド幅制限スライダーは六角レンチで中の止めねじを緩めてから材料ロールの幅に合わせて移動し、押さえ片の高さはラベルの厚さに合わせて調整する。この二箇所を調整すれば、二枚取りや偏走が大幅に減る。
実装機との信号接続方法
三つの接続方法があり、画面で選択する:
| 接続方法 | 配線 | 画面設定 | 適用 |
|---|---|---|---|
| フィーダが実装機に材料ありを通知 | 黄線 | 材料あり信号→使用 | 実装機が取り出し可否を判断する場合 |
| 実装機がフィーダの送りを制御 | 緑線 | 送り信号→使用 | 機械のタクトで駆動する場合 |
| フィーダが自動送り | — | 送り信号→不使用 | 材料台にラベルがないとき自動送り |
光ファイバーセンサーの設定には簡単な基準がある。動作設定値は材料なし状態の検出値より200大きくし、ランプ点灯は材料ありの検出を示す。
選定でまず答える三つの質問
- ラベルは巻き材かシート材か?シート材はPLFシリーズ、巻き材はラベルフィーダを使う。
- 最も幅広いラベルは何ミリか?これで幅区分が32、60、100、150、200、250のいずれかに決まる。一つ上のサイズを選んでも小さなラベルが送りにくくなることはないため、最も幅広いラベルで決めればよい。
- 実装機は何ブランドか?富士、パナソニック、JUKI、ヤマハ、サムスン(ハンファ)、ASMにはそれぞれ対応する型番プレフィックスがある。非標準プラットフォームは標準モデルまたはクラシックモデルを使う。
この三つの答えが揃えば、型番はほぼ決まる。区分とサイズはラベルフィーダページを参照。シート材と巻き材の分け方はシート材ラベルフィーダか巻き材ラベルフィーダかを参照。