
결론
가전 및 전원 기판의 라벨은 한 가지 작업이 아닙니다. 케이스 명판은 면적이 크고 재질이 단단하며, 기판 위의 바코드와 추적 코드는 좁고 촘촘합니다. 에너지효율 라벨과 경고 라벨은 그 중간에 위치합니다. 공급 방식은 세 단계로 정합니다. 먼저 소재가 롤재인지 시트재인지 확인하고, 그 중 가장 넓은 라벨을 기준으로 피더의 폭 규격을 정한 뒤, 마운터 브랜드에 따라 모델 접두사를 정합니다. 세 단계 외에 남은 것은 현장 디버깅입니다.
가전 한 대에 붙이는 라벨 종류
| 라벨 유형 | 일반 재질 | 공급 난점 | 공급 방식 |
|---|---|---|---|
| 케이스 명판, 파라미터 라벨 | 아트지, 합성지, PET | 면적이 크고 가장자리가 들뜨기 쉬움 | 시트 피더 또는 라벨링 머신 |
| 바코드, 시리얼 넘버 라벨 | 아트지, 감열지 | 좁은 폭, 한 줄에 여러 장 | 다열 롤 피더 |
| 에너지효율 라벨, 인증 라벨 | 합성지, PET | 중간 면적, 평탄도 요구 | 롤 피더 |
| 내부 추적 코드 | 아트지 | 크기가 작고 밀도가 높음 | 다열 롤 피더 |
재질이 다르면 박리 시의 거동도 달라집니다. 종이 라벨은 강성이 낮아 박리 칼날 각도를 작게 해야 하고, PET와 합성지는 반발력이 커서 가이드 폭 제한을 단단히 조여야 테이프가 좌우로 흔들리지 않습니다. 설명서의 방법은 다음과 같습니다. 박리가 어려운 작은 라벨은 박리 칼날을 반대 방향으로 돌려 각도가 더 작은 면을 사용하고, 큰 라벨이나 조기에 탈락하기 쉬운 라벨은 스프링 권선축을 거치지 않아도 됩니다.
전원 기판: 좁은 폭 다열이 주된 시나리오
전원 기판의 바코드와 추적 코드는 폭이 작고 수량이 많아 보통 한 줄에 여러 장이 나란히 배열됩니다. 이런 작업에서는 폭 상한보다 열 수가 중요합니다. BestFeeder 롤 피더의 열 수는 1열에서 14열까지이며 모델마다 상한이 다릅니다. 예를 들어 LFSID-100은 1–14열, LFPANA-100과 LFJUKI-100은 1–12열입니다. 열 수가 정해지면 광섬유 감지 경로 수도 열 수에 맞춰집니다.
공급 속도는 높일 필요가 없습니다. 설명서의 권장 사항은 다음과 같습니다. 마운팅 속도를 추구하지 않을 때 공급 속도를 30–50으로 설정하면 공급 안정성을 유지할 수 있으며, 속도를 올리면 공급 위치를 함께 미세 조정해야 합니다. 로봇이 집는 속도가 느리고 라벨 공급이 빠를 때는 공급 지연으로 시차를 두며, 지연 단위는 0.1 s입니다.
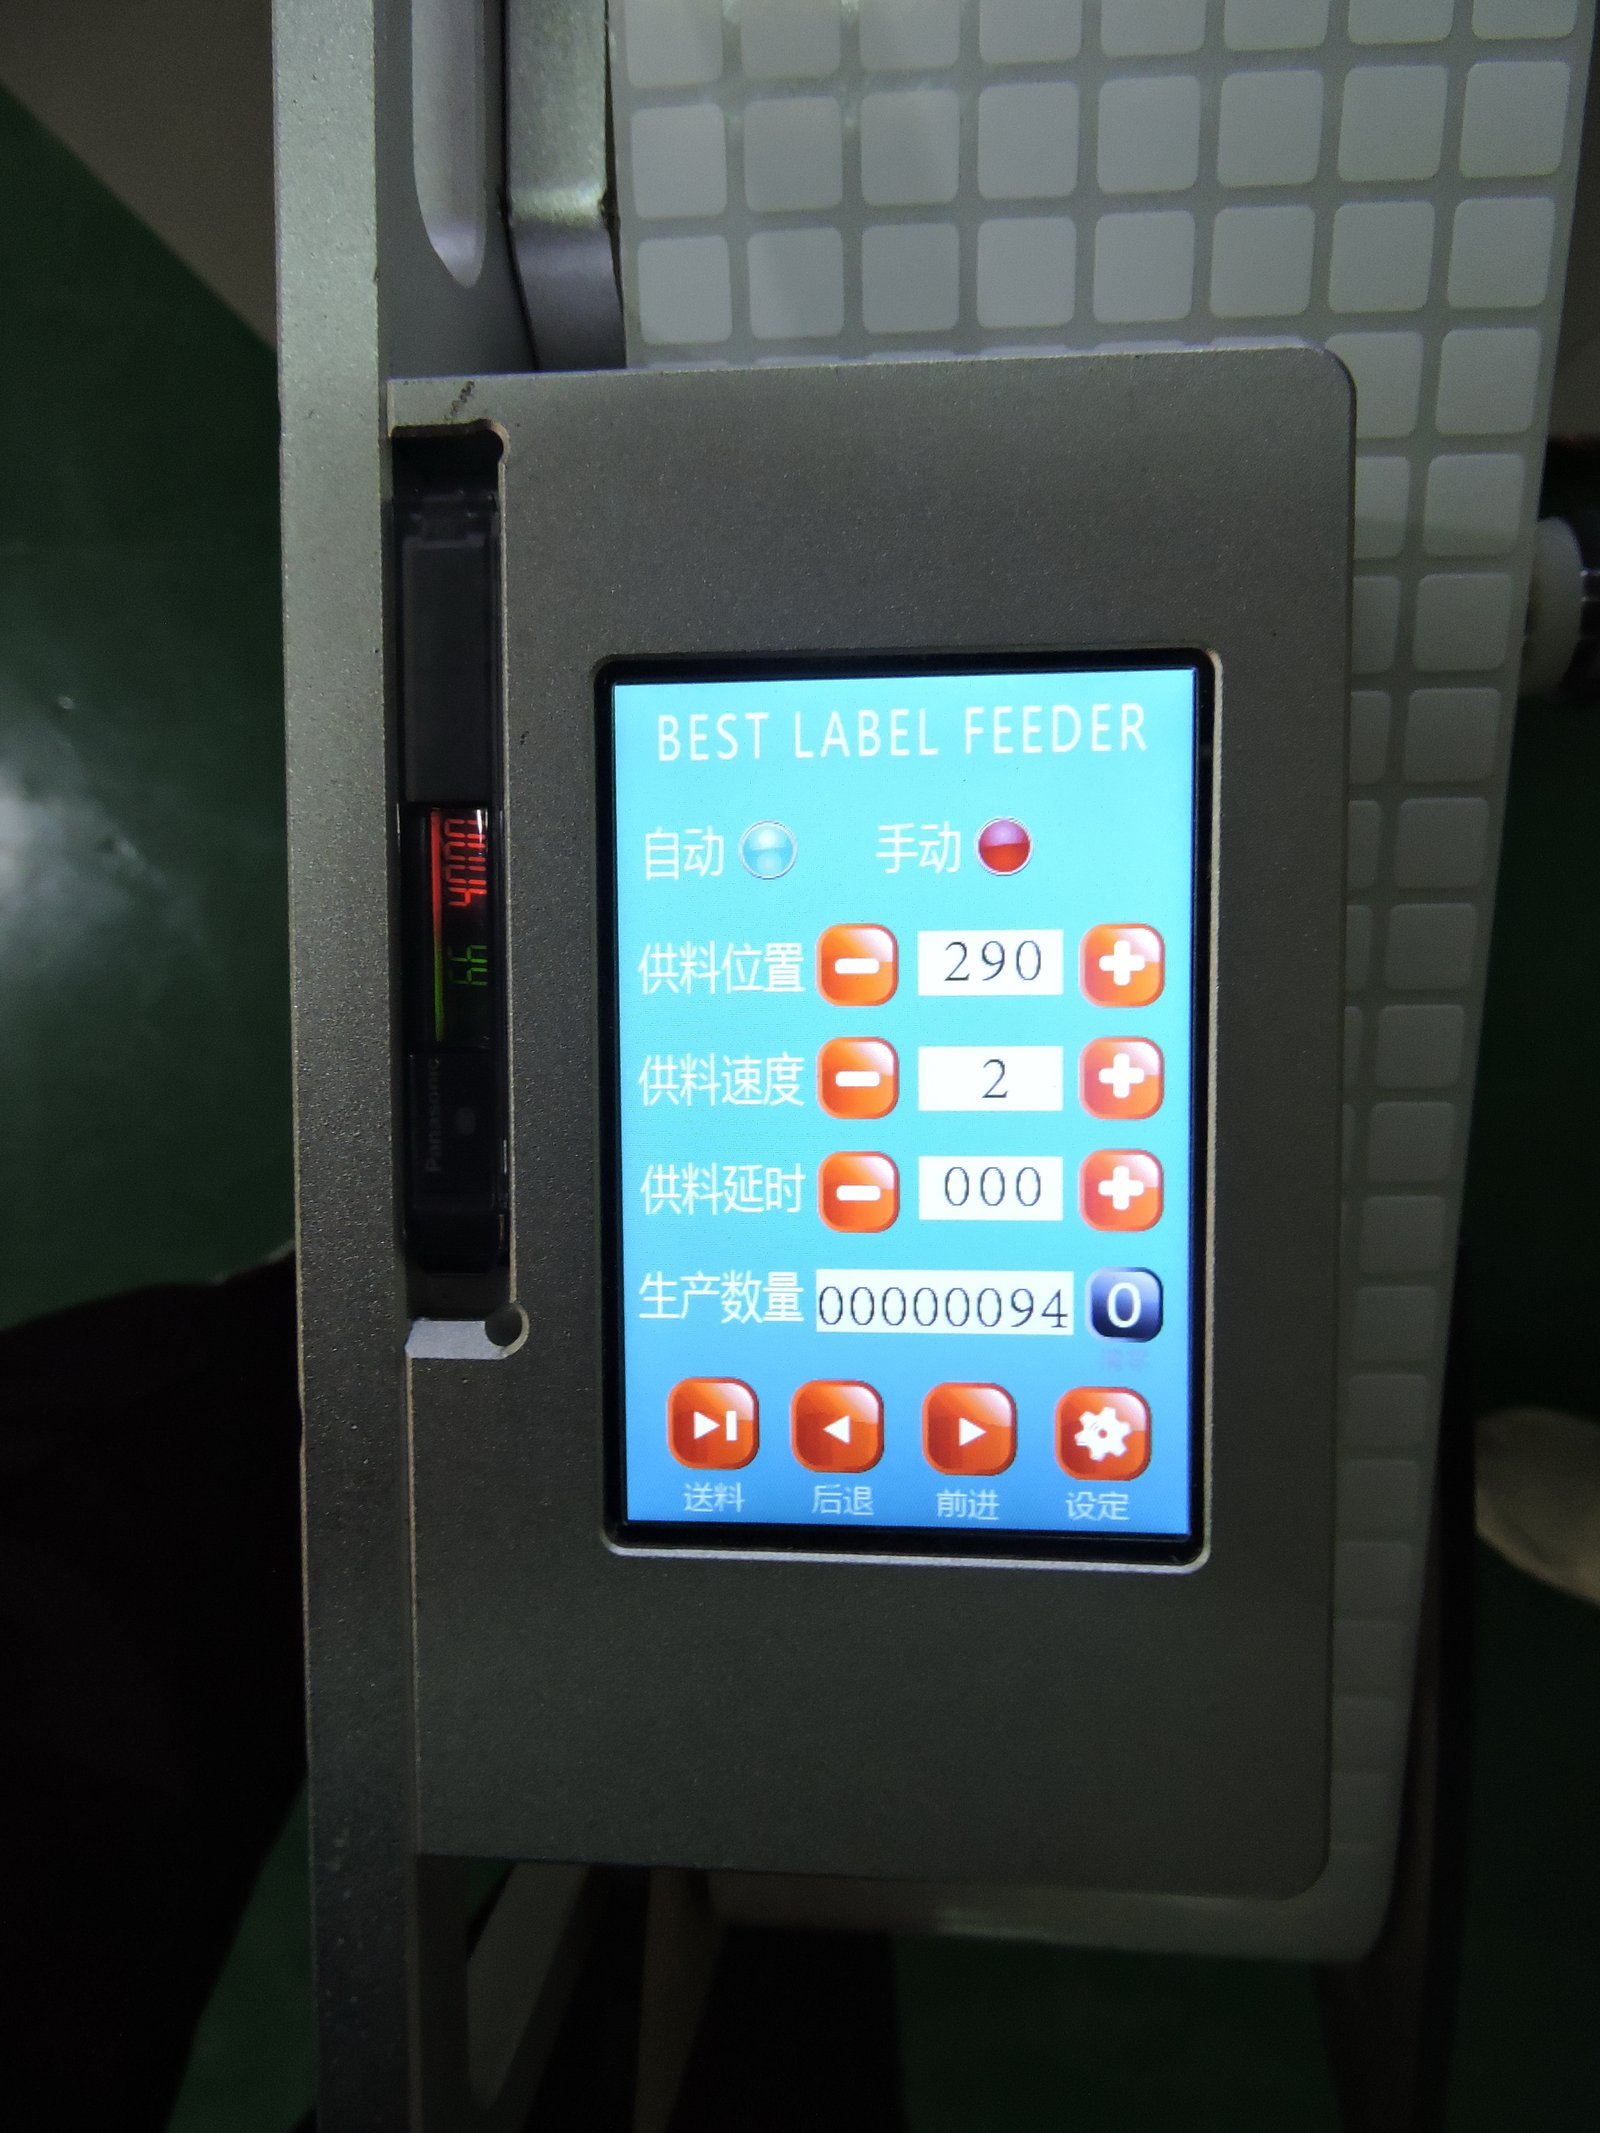
위 그림은 라벨 피더의 디스플레이와 버튼 영역으로, 공급 위치, 공급 속도, 지연 및 카운트를 여기서 설정합니다.
케이스 명판: 마운터에 올려야 하는지 먼저 판단
명판은 크기가 크고 케이스나 패널 같은 비 PCB 공작물에 붙는 경우가 많습니다. 마운터의 실장 헤드와 노즐은 부품에 맞춰 설계되어 큰 명판과 입체 공작물에는 적합하지 않습니다. 이때 두 가지 방법이 있습니다:
- 소재가 이형지 위의 모델 시트재인 경우 시트 라벨 피더 PLF-100 / PLF-200 / PLF-300을 사용하며, 선정은 이형지 길이와 라벨 박리 폭을 기준으로 하고 라벨 폭과 열 수로 정하지 않습니다;
- 공작물 자체가 기판 위에 있지 않은 경우 라벨링 머신을 사용합니다. 예를 들어 단일 헤드 로봇 암 LM3216 또는 컨베이어 벨트 레일 모델이 있습니다.
롤 피더의 경계도 명확히 해야 합니다. 피더 한 대는 표기 상한 이내의 모든 크기 소재를 처리할 수 있으며 단열과 다열을 모두 지원합니다. 명판과 바코드를 시간대별로 나누어 같은 피더에서 생산할 수 있으며, 동시에는 한 가지 소재만 운용합니다.
위 그림은 단일 헤드 라벨링 머신의 전체 외관으로, 공작물이 PCB 위에 있지 않은 명판 부착에 적합합니다.
현장에서 간과하기 쉬운 세 가지
전원과 간섭. 피더의 작동 전압은 24 V, 전류는 2 A 이상이어야 하며, 설명서는 대전력 설비와 같은 전원 콘센트를 공유하지 말 것을 명확히 요구합니다. 가전 공장의 건조 터널과 에이징 랙이 근처에 있으므로 배선 시 이 점을 지켜야 합니다.
열원과 분진. 피더는 직사광선 및 기타 열원에 직접 노출되어서는 안 됩니다. 박리 칼날과 라벨 수취 플랫폼은 충격을 받거나 오염되어서는 안 됩니다. 이 두 곳에 접착 잔여물이 쌓이면 박리 각도가 변하여 라벨이 흔들리기 시작합니다.
소재 통과 방향. 테이프 각도는 직선을 유지해야 하며, 가이드 폭 제한 슬라이더는 육각 렌치로 내부 세트 스크루를 풀고 롤 폭에 맞춰 이동하며, 누름판 높이는 라벨 두께에 맞춰 조정합니다. 이 두 곳을 조정하면 이중 장과 편향이 크게 줄어듭니다.
마운터와의 신호 연결 방법
세 가지 연결 방식이 있으며 인터페이스에서 선택합니다:
| 연결 방식 | 배선 | 인터페이스 설정 | 적용 |
|---|---|---|---|
| 피더가 마운터에 소재 있음을 알림 | 황색선 | 소재 신호→사용 | 마운터가 픽업 가능 여부를 판단 |
| 마운터가 피더의 공급을 제어 | 녹색선 | 공급 신호→사용 | 기계 택트에 의해 구동 |
| 피더 자체 공급 | — | 공급 신호→미사용 | 라벨대에 라벨이 없을 때 자동 공급 |
광섬유 센서의 설정에는 간단한 기준이 있습니다. 작동 설정값을 소재 없음 상태의 감지값보다 200 크게 하면, 램프가 켜질 때 소재 감지로 표시됩니다.
선정 시 먼저 답할 세 가지 질문
- 라벨이 롤재인가 시트재인가? 시트재는 PLF 시리즈, 롤재는 라벨 피더를 사용합니다.
- 가장 넓은 라벨이 몇 밀리미터인가? 이것이 폭 규격을 32, 60, 100, 150, 200 또는 250으로 결정합니다. 한 단계 큰 것을 선택해도 작은 라벨이 더 어려워지지 않으므로 가장 넓은 것을 기준으로 정하면 됩니다.
- 마운터는 어떤 브랜드인가? 후지, 파나소닉, JUKI, 야마하, 삼성(한화), ASM 각각에 대응하는 모델 접두사가 있으며, 비표준 플랫폼은 표준형 또는 클래식형을 사용합니다.
이 세 가지 답이 갖춰지면 모델은 거의 정해집니다. 규격과 치수는 라벨 피더 페이지를, 시트재와 롤재 구분은 시트 라벨 피더와 롤 라벨 피더를 참조하십시오.