
結論
ラベルフィーダーの供給判断は光ファイバーセンサーに依存し、機械的なストロークには依存しません。設定ルールは一つだけ:光ファイバーの動作設定値を無料状態の検出値より余裕分高くする。説明書の例は 200 です。設定値が検出値より高く、インジケーターランプが点灯していれば、有料を検出していることを示します。生産ラインで発生する空取り、貼り漏れ、無料誤報の多くは機械的故障ではなく、この余裕分が正確に定まっていないか、テープが光ファイバーポイント上で正しく走っていないことが原因です。
光ファイバーがフィーダー内で管理する二つのこと
一つ目は剥離台にラベルがあるかどうか。貼片機の吸嘴がプログラムに従って取りに来る際、フィーダーは事前に「有料」信号を出す必要があります。信号がなければ、機械は取るべきではありません。
二つ目はラベルが所定位置に送られているかどうか。送り距離やテープの走向が変わると、光ファイバーポイント上の検出値もそれに伴って変化し、アラームはまずここから発生することが多いです。
多くの機種の表示画面では、この二つを一つの検出回路として統合処理し、パラメータ設定で有料信号や送り信号を貼片機に接続するかどうかを決定します。
設定値の決め方:四ステップ
- 手動モードに切り替え、テープを剥離台上にラベルがない位置まで戻し、アンプに表示される検出値を読み取る;
- この値に余裕分を加算する。説明書に記載の参考数値は 200、すなわち動作設定値を無料状態より 200 大きくする;
- 光ファイバーアンプの二つのボタンで設定値を大きくまたは小さく調整する;
- 自動モードに戻し、ラベルを一列送って、ラベルがあるときに点灯し、ないときに消灯することを確認する。
余裕分は固定値ではありません。台紙が透光性、ラベルの色が薄い、ラベルの面積が小さい場合、検出値と空料状態の差が小さくなるため、余裕分を広めに取る必要があります。逆に、ラベルが厚く遮光性が強い場合、余裕分が大きすぎると「無料」がなかなか報されず、フィーダーが空送りを続け、貼片機が空料台上で取りを行うことになります。
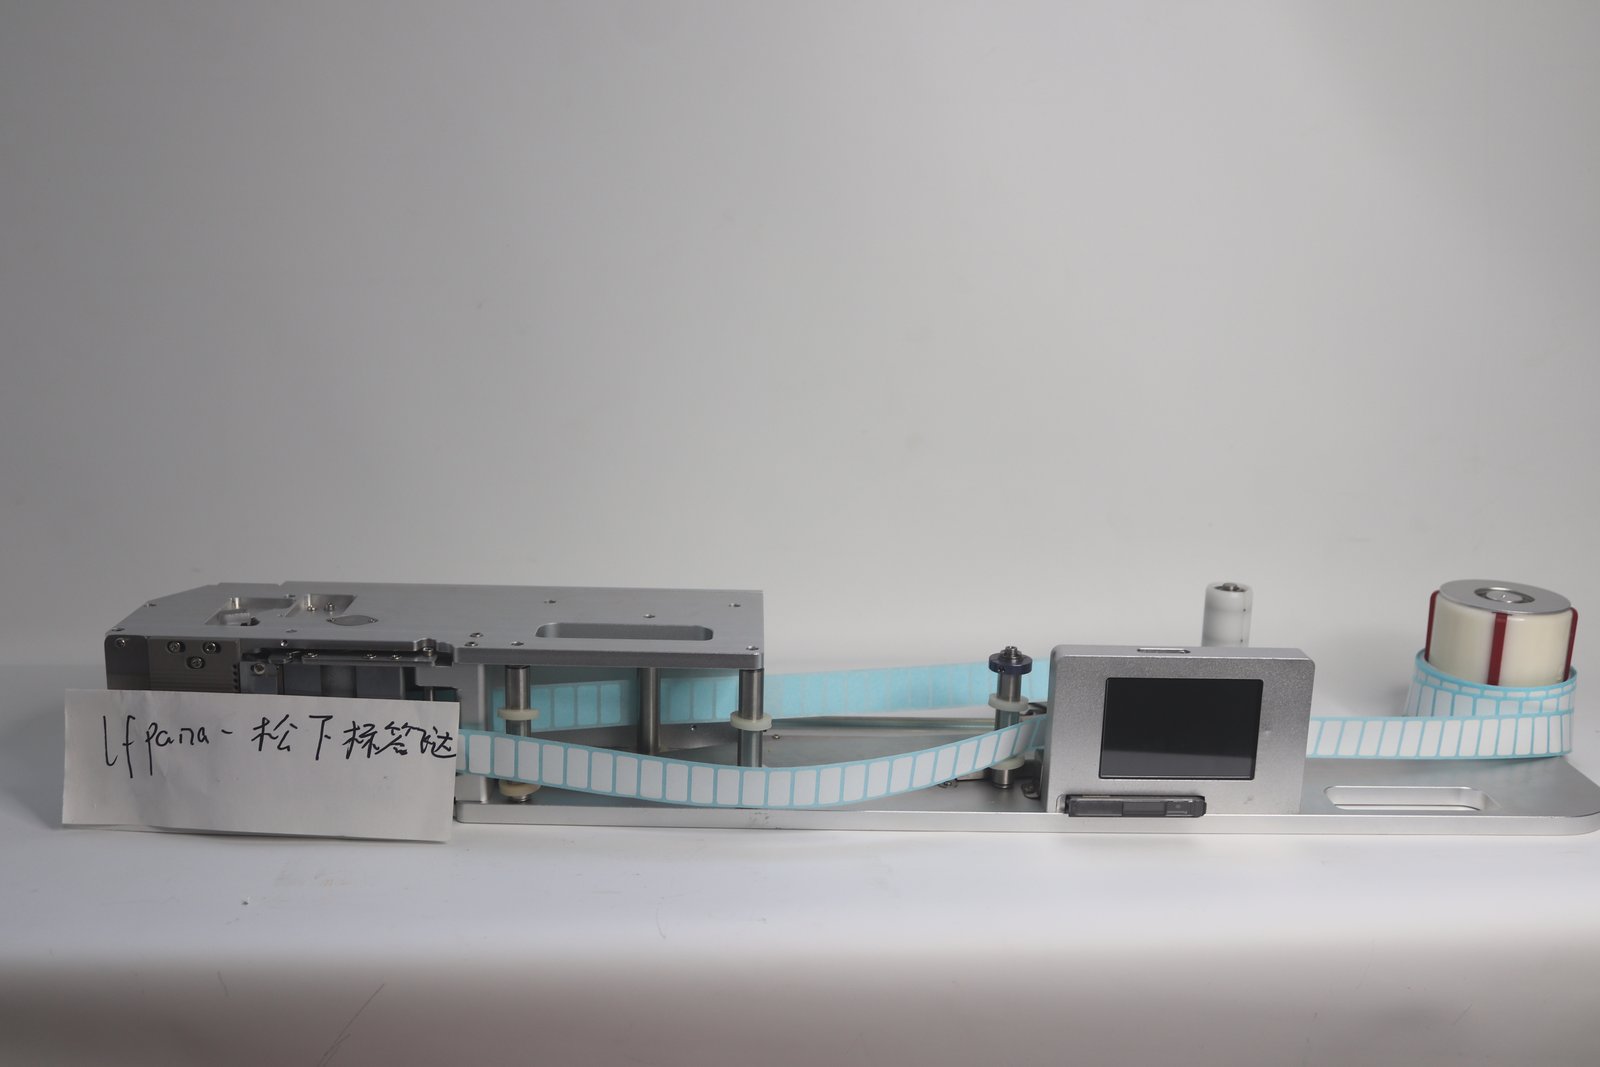
上図は巻料ラベルフィーダー本体の外観で、光ファイバーアンプと表示画面は機体上部に装着されています。
表示画面のその他四つのパラメータ
光ファイバーは「あるかどうか」にしか答えません。供給が安定しているかは以下の四項目によります:
| パラメータ | 管理内容 | 説明書の調整方法 |
|---|---|---|
| 供給位置 | 毎回の送り距離 | ラベルが上に反るまたは送り過ぎる場合は大きすぎ;ラベルが所定位置に届かない場合は大きくする |
| 供給速度 | 剥離完了後の送り速度 | 貼片速度を追求しない場合、30–50 で設定すれば供給が比較的安定する |
| 供給遅延 | 一列送った後、次を送るまでの停止時間 | 単位 0.1 s;マニピュレータの取りが遅く送りが速い場合にこれでずらす |
| 生産数量 | 一列送るごとのカウント | 長押しでクリアし再カウント |
これら四つのパラメータは相互に関連しています。速度を上げると供給位置を微調整する必要があり、供給位置を大きくすると光ファイバーが見るテープの姿勢も変わるため、設定値を再確認する必要があります。順序としては先に速度を定め、次に位置を定め、最後に光ファイバーの余裕分を再確認することを推奨します。逆順で調整すると前の結果が覆されます。
検出漏れと誤アラームはこの順序で確認
第一ステップはランプを見る。 剥離台に明らかにラベルがあるのにランプが点灯しない:まず光ファイバーポイントがラベルに遮られていないか、次に光ファイバーヘッドに糊渣が付着していないかを見る。糊渣はこの種の問題の一般的な原因であり、拭き取ればほとんど回復します。
第二ステップは余裕分を見る。 ラベルがないのにずっと点灯している:動作設定値が低すぎるため、上記の方法で余裕分を再加算する。
第三ステップはテープを見る。 ランプが点滅したりアラームが断続的:テープが走行中に左右に振れ、光ファイバーポイント上の位置が変化している。テープ経路を再確認——ストッパーリングが料巻を位置決めしているか、ガイド幅制限スライダーが料巻幅に合わせて移動しているか。
第四ステップは電源を見る。 フィーダーの動作電圧は 24 V、電流は 2 A より大きい必要があり、説明書では大電力設備と電源コンセントを共用しないよう求めています。電圧が低いと送り動作が先に異常になり、検出もそれに伴ってエラーを報し、光ファイバー故障と誤認されやすくなります。
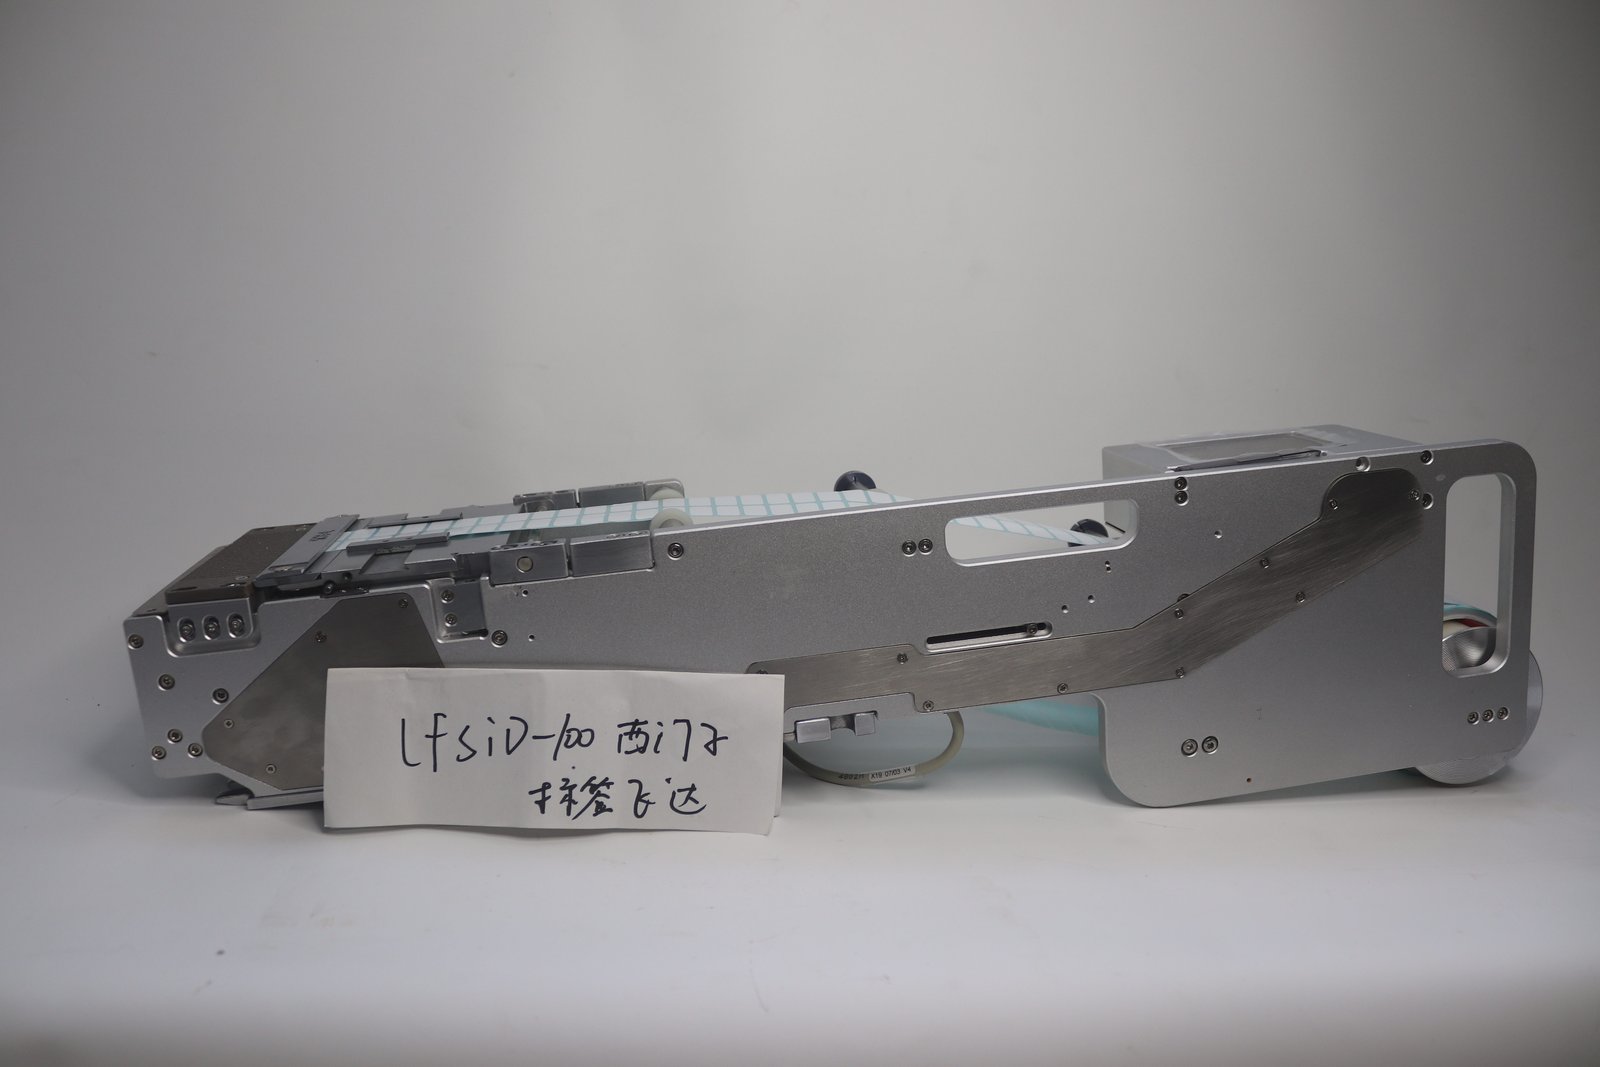
上図は LFSID-100 巻料ラベルフィーダーで、機体幅は標準貼片機の料台サイズに合わせて設計されています。
テープ経路が検出の再現性を決める
光ファイバーはテープの特定固定点における状態を読み取るため、テープの走向が変われば読取値も変わります。説明書のテープ通し順序は:
- 料巻はラベル取付軸スリーブから始まり、巻線軸を経て、ストッパーリングで料巻を位置決めし、左右の振れを防止する;
- ガイド幅制限スライダーの止めねじを緩め、料巻幅に合わせてガイドブロックを適切な位置に移動する;
- テープを押さえ板に通し、押さえ板の高さをラベル厚さに合わせて調整し、四つの止めねじで締め具合を調整する;
- 押さえカバーレバーを下に押して押さえカバーを開き、料巻を押さえカバーと駆動軸の間に挟み、さらに押さえカバーを押して締める;
- 空料巻は廃料テープ回収軸スリーブで回収する。
全行程でテープ角度を正しく保ちます。このステップを確実に行えば、検出の再現性は自然に得られます——同じ巻料を何度か装着し直しても、検出値は同じ区間に収まるはずです。
光ファイバー自体では判断しにくいラベルの種類
小サイズラベル、浅色または透光性台紙は、検出値と空料状態の差が小さく、余裕分を広く取っても工况変動に吞まれやすいです。対応策は機械側にあります:剥離しにくい小ラベルは剥離ブレードの方向を変え、角度のより小さい面を使用する;テープ通しとガイドをしっかり締め、テープが毎回同じ位置に停止するようにします。
窄幅料の位置決め公差はもともと小さいです。富士 NXT プラットフォーム用の LFFUJI-32 はラベル幅 2–23 mm、LFFUJI-100 は 2–58 mm で、いずれも単列構造であり、剥離台上のラベルの横方向余裕は多くなく、テープ通しが半ミリずれると光ファイバーの読取値が跳ねます。
交換と上機の操作習慣
上料・交換は手動モード、生産は自動モードを使用します。手動モードにはラベルを一回送る、料巻を一小歩前進または後退させる専用ボタンがあり、調機時にこれで位置を探す方が繰り返し起動停止するより速いです。
貼片機と連動させる場合は、画面のパラメータ設定で有料信号または送り信号を選択し、対応する信号線を接続します;フィーダーと機械を通信させない場合は、フィーダーが独自のテンポで送料し、料台にラベルがないときの自動補標に適しています。
型番と幅档位はラベルフィーダーページを;詰まりと剥離ブレードの確認順序はラベルフィーダーの日常メンテナンスと一般的な詰まり原因をご覧ください。