
Fazit
Die Zufuhrerkennung des Label-Feeders erfolgt über einen Fasersensor, nicht über den mechanischen Hub. Es gibt nur eine Einstellregel: Der Arbeits-Sollwert des Fasersensors muss um eine Reserve über dem Erfassungswert im Zustand ohne Material liegen; das Beispiel in der Anleitung ist 200. Liegt der Sollwert über dem Erfassungswert und leuchtet die Anzeige, ist Material erkannt. Leeraufnahmen, fehlende Bestückung und Fehlalarme bei fehlendem Material in der Produktionslinie sind meist keine mechanischen Störungen, sondern eine ungenau festgelegte Reserve oder eine Materialbahn, die am Faserpunkt nicht gerade läuft.
Der Fasersensor übernimmt im Feeder zwei Aufgaben
Erstens: ob ein Label auf dem Ablösetisch liegt. Die Düse des Bestückungsautomaten kommt programmgemäß zum Abholen; der Feeder muss vorher das Signal „Material vorhanden" geben; ohne Signal darf die Maschine nicht abholen.
Zweitens: ob das Label richtig zugeführt wurde. Ändern sich Vorschubweg oder Laufrichtung der Materialbahn, ändert sich auch der Erfassungswert am Faserpunkt; Alarme entstehen oft zuerst hier.
Bei den meisten Modellen fasst die Anzeigeoberfläche beide Aufgaben in einem Erkennungskreis zusammen; in den Parametereinstellungen wird dann festgelegt, ob das Material- oder das Zufuhrsignal an den Bestückungsautomaten weitergegeben wird.
So wird der Sollwert festgelegt: vier Schritte
- In den Handmodus wechseln, die Materialbahn an eine Position zurückziehen, an der kein Label auf dem Ablösetisch liegt, und den am Verstärker angezeigten Erfassungswert ablesen;
- Zu diesem Wert die Reserve addieren; die Referenzzahl in der Anleitung ist 200, d. h. der Arbeits-Sollwert liegt 200 über dem Zustand ohne Material;
- Mit den beiden Tasten am Faserverstärker den Sollwert erhöhen oder verringern;
- In den Automatikmodus zurückkehren, eine Reihe Labels durchlaufen lassen und bestätigen, dass die Anzeige bei vorhandenem Label leuchtet und ohne Label erlischt.
Die Reserve ist kein fester Wert. Bei lichtdurchlässigem Trägerpapier, hellen Labels oder kleiner Labelfläche ist die Differenz zwischen Erfassungswert und Leerzustand geringer, die Reserve muss dann größer gewählt werden; umgekehrt kann bei dicken, stark lichtabschirmenden Labels eine zu große Reserve dazu führen, dass „kein Material" lange nicht gemeldet wird, der Feeder weiter leer zuführt und der Bestückungsautomat auf dem leeren Tisch abholt.
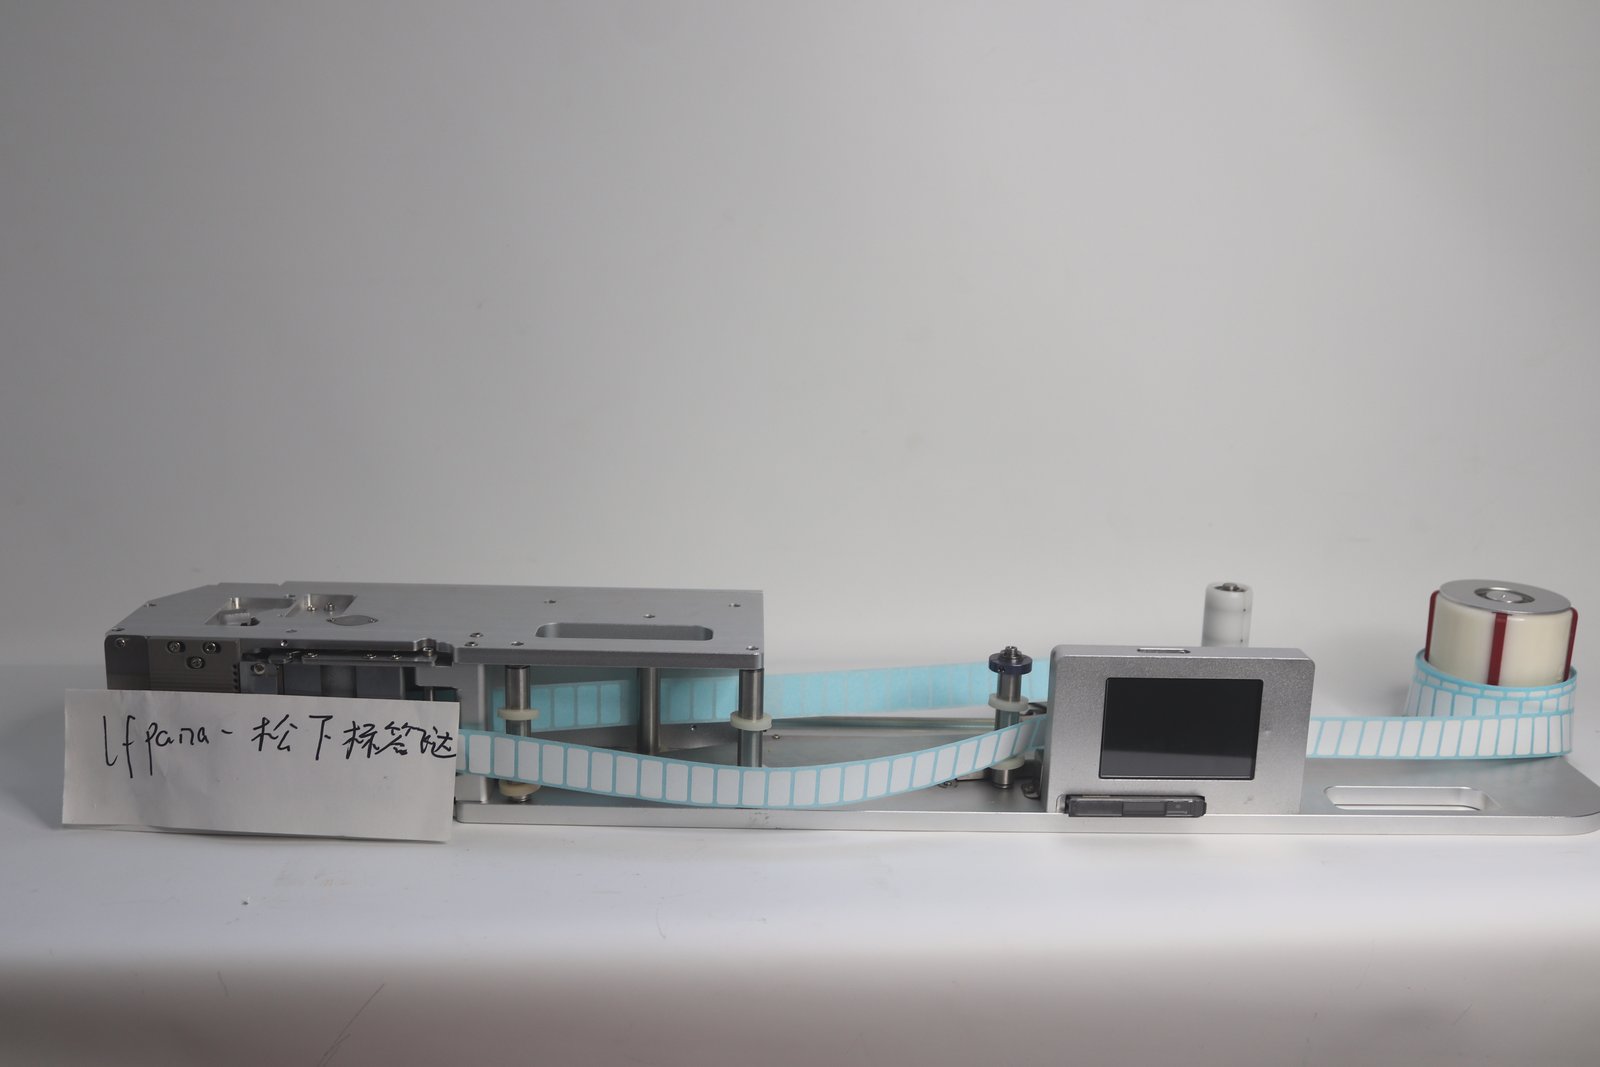
Die Abbildung oben zeigt die Gesamtansicht eines Rollenlabel-Feeders; Faserverstärker und Display sind oben am Gehäuse angebracht.
Vier weitere Parameter auf dem Display
Der Fasersensor beantwortet nur „vorhanden oder nicht"; für stabile Zufuhr sind die folgenden vier Punkte maßgeblich:
| Parameter | Regelgröße | Einstellung laut Anleitung |
|---|---|---|
| Zufuhrposition | Der bei jedem Vorschub zurückgelegte Weg | Steht das Label nach oben ab oder wird zu weit vorgeschoben, ist der Wert zu groß; wird das Label nicht weit genug zugeführt, Wert erhöhen |
| Zufuhrgeschwindigkeit | Geschwindigkeit des Labelvorschubs nach dem Ablösen | Wenn keine hohe Bestückungsgeschwindigkeit gefordert ist, reichen 30–50, die Zufuhr läuft dann gleichmäßiger |
| Zufuhrverzögerung | Wie lange nach einer Reihe bis zum nächsten Vorschub gewartet wird | Einheit 0,1 s; bei langsamem Greifer und schnellem Vorschub dient sie zur Entkopplung |
| Produktionsmenge | Zählung je ausgefahrener Reihe | Langes Drücken setzt den Zähler auf null zurück |
Diese vier Parameter beeinflussen sich gegenseitig. Wird die Geschwindigkeit erhöht, muss die Zufuhrposition nachjustiert werden; wird die Zufuhrposition vergrößert, ändert sich auch die Lage der Materialbahn am Fasersensor, der Sollwert ist erneut zu prüfen. Empfohlene Reihenfolge: zuerst Geschwindigkeit, dann Position, zuletzt die Faserreserve prüfen; umgekehrtes Vorgehen macht die vorherigen Ergebnisse zunichte.
Fehlerkennung und Fehlalarme in dieser Reihenfolge prüfen
Schritt eins: Anzeige prüfen. Auf dem Ablösetisch liegt eindeutig ein Label, die Anzeige leuchtet aber nicht: zuerst prüfen, ob der Faserpunkt vom Label verdeckt wird, dann, ob der Faserkopf mit Kleberresten behaftet ist. Kleberreste sind eine häufige Ursache solcher Probleme; nach dem Abwischen ist der Zustand meist wiederhergestellt.
Schritt zwei: Reserve prüfen. Kein Label, Anzeige leuchtet aber dauerhaft: Der Arbeits-Sollwert ist zu niedrig; die Reserve nach obiger Methode erneut addieren.
Schritt drei: Materialbahn prüfen. Anzeige leuchtet zeitweise, Alarm mit Unterbrechungen: Die Materialbahn pendelt im Lauf seitlich, die Position am Faserpunkt ändert sich. Den Materialweg zurückverfolgen – ob der Anschlagring die Rolle begrenzt, ob der Führungsbreiten-Schieber auf die Rollenbreite eingestellt ist.
Schritt vier: Stromversorgung prüfen. Die Betriebsspannung des Feeders beträgt 24 V, der Strom muss größer als 2 A sein; laut Anleitung darf keine gemeinsame Steckdose mit Hochleistungsgeräten verwendet werden. Bei zu niedriger Spannung gerät zuerst der Vorschubbewegung außer Tritt, die Erkennung meldet anschließend Fehler, was leicht als Fasersensorstörung fehlgedeutet wird.
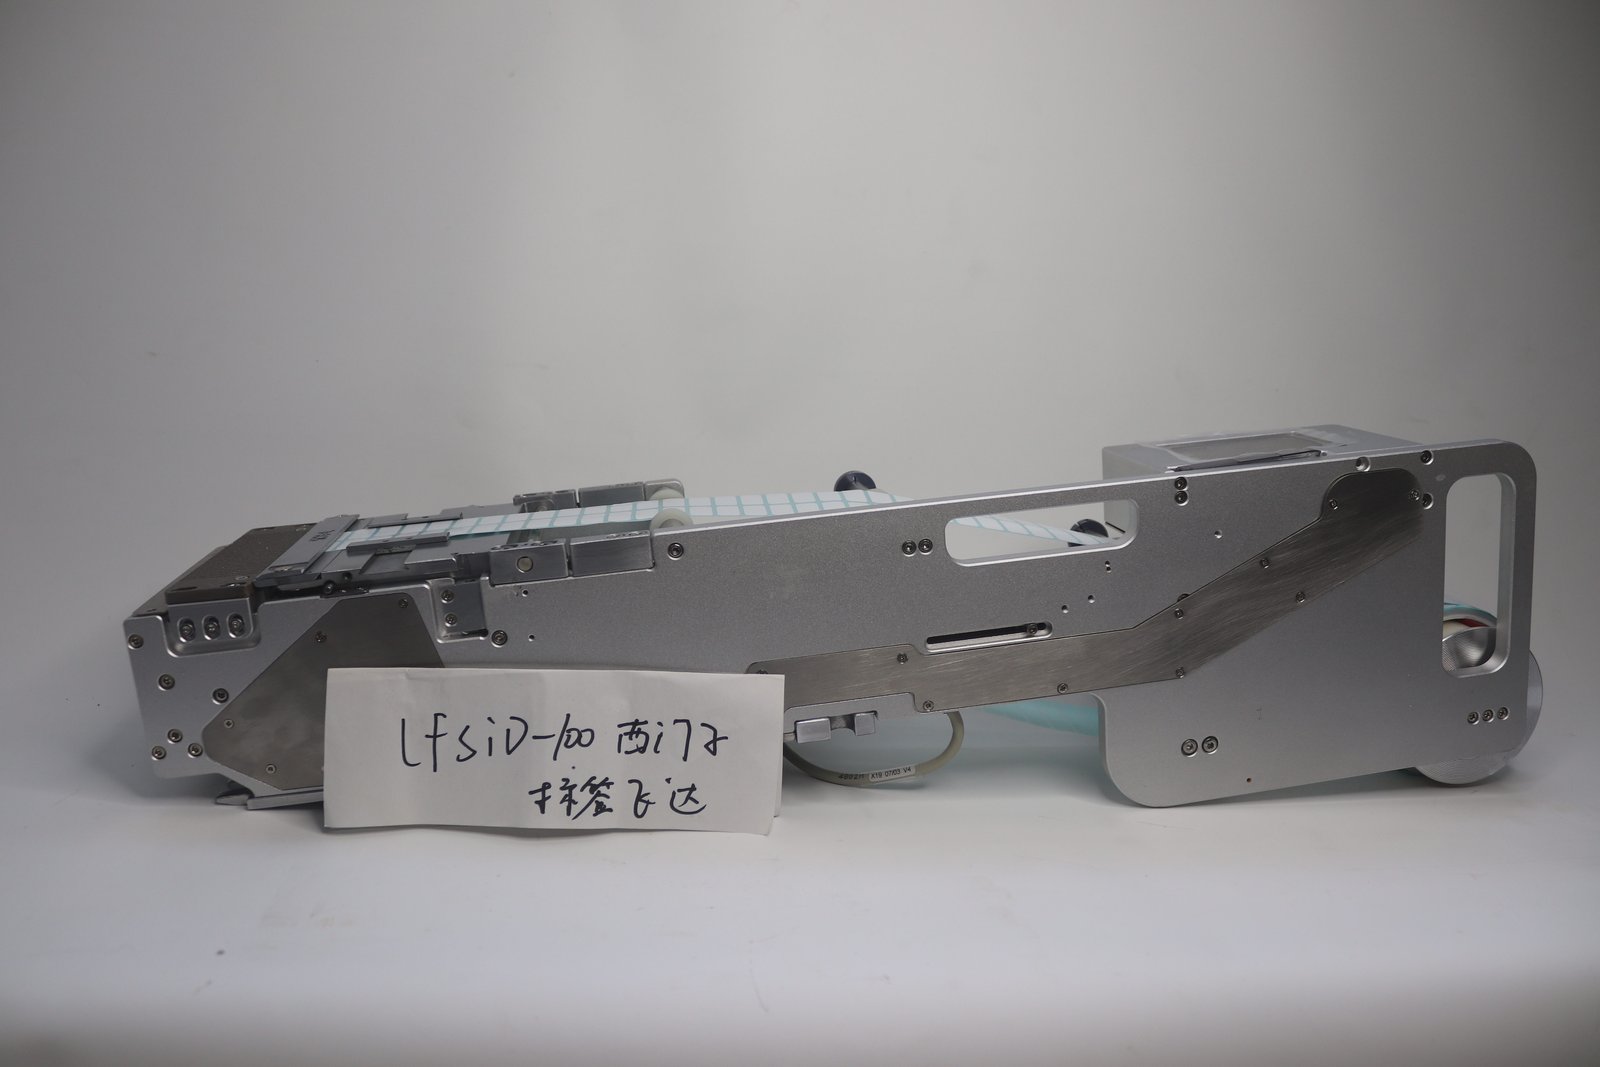
Die Abbildung oben zeigt den Rollenlabel-Feeder LFSID-100; die Gehäusebreite entspricht den Abmessungen des Standard-Bestücker-Tisches.
Der Materialweg bestimmt die Wiederholbarkeit der Erkennung
Der Fasersensor liest den Zustand der Materialbahn an einem festen Punkt; ändert sich die Laufrichtung, ändert sich der Messwert. Die Einfädelreihenfolge laut Anleitung:
- Die Rolle beginnt an der Label-Montagehülse, läuft über die Wickelwelle; der Anschlagring begrenzt die Rolle und verhindert seitliches Pendeln;
- Die Madenschraube am Führungsbreiten-Schieber lösen und den Führungsblock entsprechend der Rollenbreite an die passende Position schieben;
- Die Materialbahn durch die Andruckplatte führen; die Höhe der Andruckplatte nach der Labeldicke einstellen, die vier Madenschrauben passend festziehen;
- Den Hebel der Andruckabdeckung nach unten drücken, um die Abdeckung zu öffnen; die Rolle zwischen Andruckabdeckung und Antriebswelle einlegen, dann die Abdeckung zum Klemmen wieder nach unten drücken;
- Leere Rollen werden von der Restmaterial-Aufwickelhülse aufgenommen.
Der Winkel der Materialbahn bleibt über den gesamten Weg gerade. Ist dieser Schritt sauber ausgeführt, ergibt sich die Wiederholbarkeit der Erkennung von selbst – bei mehrfachem Einlegen derselben Rolle sollte der Erfassungswert im selben Bereich liegen.
Bei manchen Labeltypen ist der Fasersensor selbst schlecht geeignet
Bei kleinen Labels, hellen oder lichtdurchlässigen Trägerpapieren ist der Abstand zwischen Erfassungswert und Leerzustand gering; auch eine größere Reserve wird leicht von Prozessschwankungen aufgezehrt. Die Gegenmaßnahme liegt auf der mechanischen Seite: Bei schwer ablösbaren kleinen Labels kann die Richtung der Ablöseklinge gewechselt werden, sodass die Seite mit dem kleineren Winkel verwendet wird; Materialweg und Führung straff einstellen, damit die Materialbahn bei jedem Halt an derselben Position steht.
Bei schmalen Bahnen ist die Positionstoleranz ohnehin gering. Die auf der Fuji-NXT-Plattform verwendeten LFFUJI-32 haben eine Labelbreite von 2–23 mm, die LFFUJI-100 von 2–58 mm; beide sind einreihig aufgebaut, die seitliche Reserve der Labels auf dem Ablösetisch ist gering – schon eine halbe Millimeter Abweichung beim Einfädeln lässt den Faserwert springen.
Arbeitsgewohnheiten beim Materialwechsel und Aufsetzen
Zum Auflegen und Wechseln des Materials den Handmodus verwenden, für die Produktion den Automatikmodus. Im Handmodus gibt es separate Tasten für einen einzelnen Labelvorschub sowie für einen kleinen Vor- oder Rücklauf der Rolle; beim Einrichten ist das Positionssuchen damit schneller als wiederholtes Starten und Stoppen.
Für die Verknüpfung mit dem Bestückungsautomaten in den Oberflächen-Parametereinstellungen das Material- oder das Zufuhrsignal wählen und die entsprechenden Signalleitungen anschließen; ohne Kommunikation zwischen Feeder und Maschine führt der Feeder nach eigenem Takt zu, geeignet für automatisches Nachlegen bei leerem Tisch.
Modelle und Breitenstufen siehe Label-Feeder-Seite; zur Prüfreihenfolge bei Materialstau und Ablöseklinge siehe Tägliche Wartung des Label-Feeders und häufige Ursachen für Materialstau.