
Conclusión
El juicio de alimentación del alimentador de etiquetas se basa en el sensor de fibra óptica, no en el recorrido mecánico. Solo hay una regla: el valor de trabajo del sensor de fibra óptica debe superar el valor de detección en estado sin material en un margen; el ejemplo del manual es 200; cuando el valor de trabajo es mayor que el valor de detección y el indicador está encendido, significa que se detecta material. Las tomas en vacío, los fallos de colocación y las falsas alarmas por falta de material en la línea de producción, en su mayoría, no son fallos mecánicos, sino que este margen no está bien definido, o la cinta de material no está bien alineada en el punto del sensor de fibra óptica.
El sensor de fibra óptica gestiona dos cosas en el alimentador
Una es si hay etiqueta en la plataforma de pelado. La boquilla de la máquina de montaje viene a recoger el material según el programa, y el alimentador debe dar la señal de «hay material» de antemano; sin señal, la máquina no debería recoger.
La otra es si la etiqueta ha llegado a su posición. Una vez que cambian la distancia de avance y la dirección de la cinta, el valor de detección en el punto del sensor de fibra óptica cambia con ello, y las alarmas suelen surgir primero aquí.
La interfaz de visualización de la mayoría de los modelos combina estas dos cosas en un solo circuito de detección, y en la configuración de parámetros se decide si se conectan la señal de material y la señal de avance a la máquina de montaje.
Cómo definir el valor de trabajo: cuatro pasos
- Cambiar a modo manual, retirar la cinta hasta una posición sin etiqueta en la plataforma de pelado y leer el valor de detección que muestra el amplificador;
- Sumar un margen a este valor; la cifra de referencia del manual es 200, es decir, el valor de trabajo es 200 mayor que el estado sin material;
- Ajustar el valor de trabajo hacia arriba o hacia abajo con los dos botones del amplificador de fibra óptica;
- Volver al modo automático, pasar una fila de etiquetas y confirmar que el indicador se enciende con etiqueta y se apaga sin etiqueta.
El margen no es un valor fijo. Con papel base translúcido, etiquetas de color claro o etiquetas de área pequeña, la diferencia entre el valor de detección y el estado sin material será menor, por lo que el margen debe ser más amplio; a la inversa, con etiquetas gruesas y de alta opacidad, un margen demasiado grande hará que la «falta de material» tarde en reportarse, el alimentador siga avanzando en vacío y la máquina de montaje recoja material en una plataforma vacía.
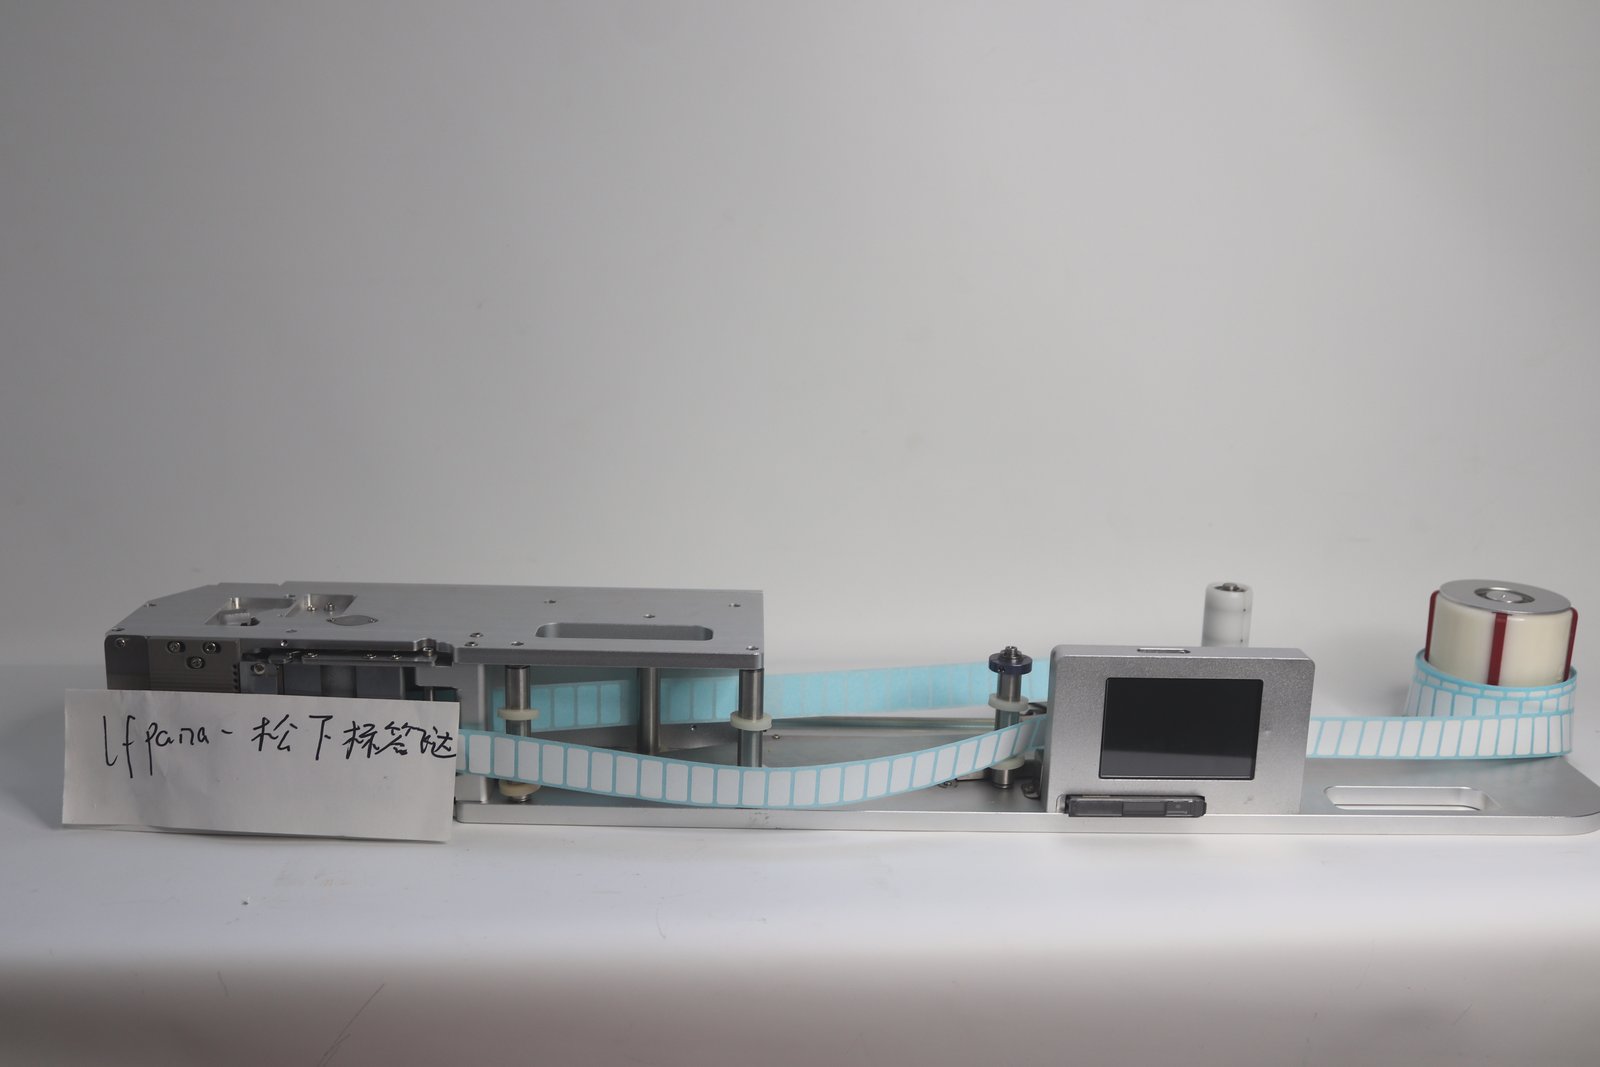
La imagen superior muestra el aspecto exterior del alimentador de etiquetas en rollo; el amplificador de fibra óptica y la pantalla están instalados en la parte superior del cuerpo.
Otros cuatro parámetros en la pantalla
El sensor de fibra óptica solo responde «hay o no hay»; la estabilidad de la alimentación depende además de los siguientes cuatro puntos:
| Parámetro | Qué controla | Método de ajuste según el manual |
|---|---|---|
| Posición de alimentación | La distancia de cada avance | Si la etiqueta se levanta o avanza demasiado, indica que es grande; si la etiqueta no llega a su posición, aumentarlo |
| Velocidad de alimentación | La velocidad de avance tras completar el pelado | Si no se busca velocidad de montaje, ajustarlo en 30–50 es suficiente para una alimentación más estable |
| Retardo de alimentación | Cuánto tiempo esperar tras avanzar una fila antes de avanzar de nuevo | Unidad 0,1 s; se usa para desfasar cuando el robot recoge lento y el avance es rápido |
| Cantidad de producción | El conteo de cada fila avanzada | Una pulsación larga lo reinicia a cero |
Estos cuatro parámetros están interrelacionados. Al subir la velocidad, la posición de alimentación debe ajustarse finamente; al aumentar la posición de alimentación, también cambia la postura de la cinta que ve el sensor de fibra óptica, por lo que el valor de trabajo debe verificarse una vez más. En cuanto al orden, se recomienda definir primero la velocidad, luego la posición y finalmente verificar el margen del sensor de fibra óptica; ajustar en orden inverso invalidará los resultados anteriores.
Fallos de detección y falsas alarmas: revisar en este orden
Primer paso: mirar el indicador. La plataforma de pelado claramente tiene etiqueta pero el indicador no se enciende: primero verificar si el punto del sensor de fibra óptica está bloqueado por la etiqueta, y luego si el cabezal del sensor tiene residuos de adhesivo. Los residuos de adhesivo son una fuente común de este tipo de problemas; limpiarlos suele resolverlo.
Segundo paso: mirar el margen. Sin etiqueta pero el indicador permanece encendido: el valor de trabajo es demasiado bajo; volver a añadir margen según el método anterior.
Tercer paso: mirar la cinta. El indicador se enciende y se apaga intermitentemente, las alarmas son discontinuas: la cinta se balancea de lado a lado durante el recorrido y la posición en el punto del sensor de fibra óptica cambia. Revisar la ruta de paso: si el anillo de retención limita el rollo, si el bloque guía de ancho limitado se ha desplazado a la posición correcta según el ancho del rollo.
Cuarto paso: mirar la alimentación eléctrica. La tensión de trabajo del alimentador es 24 V, la corriente debe ser mayor que 2 A, y el manual exige no compartir una toma de corriente con equipos de alta potencia. Cuando la tensión es baja, el movimiento de avance falla primero y la detección reporta errores a continuación, lo que fácilmente se confunde con un fallo del sensor de fibra óptica.
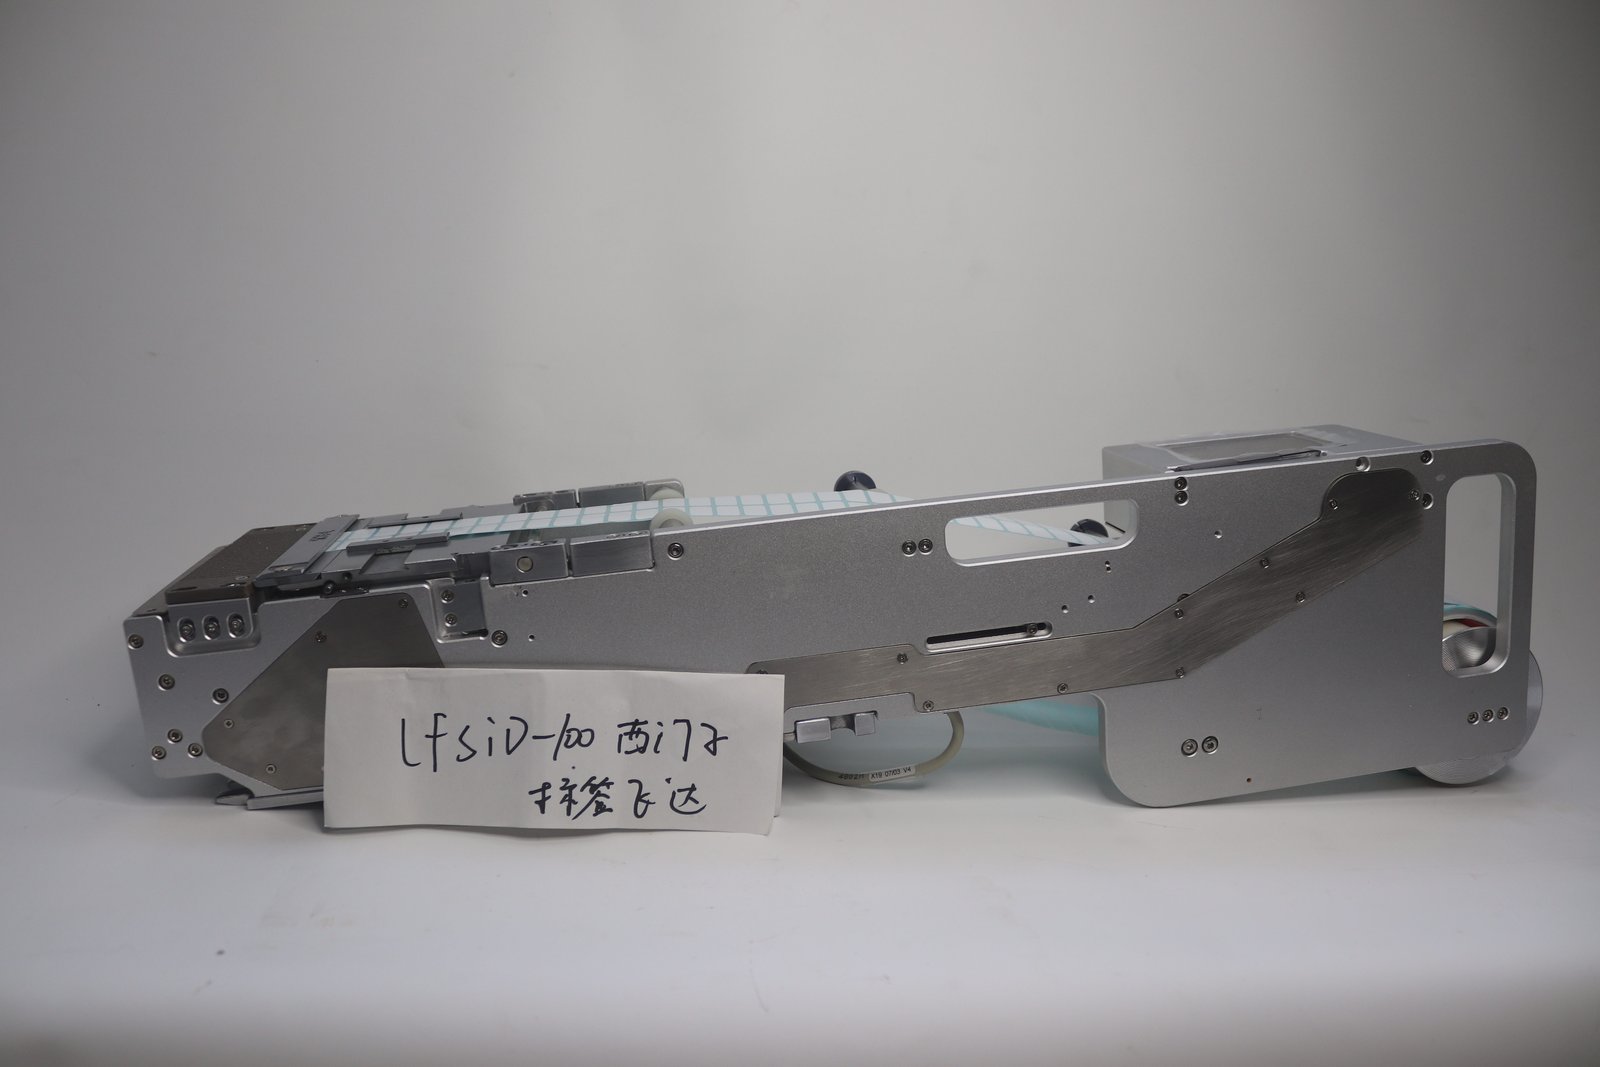
La imagen superior muestra el alimentador de etiquetas en rollo LFSID-100; el ancho del cuerpo está diseñado según las dimensiones estándar de la plataforma de la máquina de montaje.
La ruta de paso determina la repetibilidad de la detección
El sensor de fibra óptica lee el estado de la cinta en un punto fijo; si cambia la dirección de la cinta, cambia la lectura. El orden de paso según el manual es:
- El rollo parte del buje de montaje de etiquetas, pasa por el eje de bobinado, y se usa el anillo de retención para limitar el rollo y evitar el balanceo lateral;
- Aflojar los tornillos prisioneros del bloque guía de ancho limitado y desplazar el bloque guía a la posición adecuada según el ancho del rollo;
- La cinta pasa por la placa de presión; la altura de la placa de presión se ajusta según el grosor de la etiqueta, con los cuatro tornillos prisioneros ajustados en conjunto;
- Bajar la palanca de la tapa de presión para abrir la tapa, sujetar el rollo entre la tapa de presión y el eje motriz, y luego bajar la tapa de presión para fijarlo;
- El rollo vacío se recoge mediante el buje de recogida de cinta residual.
Durante todo el recorrido, el ángulo de la cinta debe mantenerse recto. Si este paso se realiza correctamente, la repetibilidad de la detección se obtiene de forma natural: al cargar repetidamente el mismo rollo varias veces, el valor de detección debería caer en el mismo intervalo.
Hay tipos de etiquetas que el sensor de fibra óptica no distingue bien
Con etiquetas de tamaño pequeño, papel base claro o translúcido, la diferencia entre el valor de detección y el estado sin material es pequeña, y por más amplio que sea el margen, las fluctuaciones de las condiciones de trabajo pueden absorberlo. La solución está en el lado mecánico: para etiquetas pequeñas difíciles de pelar se puede cambiar la orientación de la cuchilla de pelado, usando la cara con menor ángulo; ajustar bien el paso y la guía para que la cinta se detenga siempre en la misma posición.
La tolerancia de alineación para cintas estrechas es inherentemente pequeña. El LFFUJI-32 usado en la plataforma Fuji NXT tiene un ancho de etiqueta de 2–23 mm, y el LFFUJI-100 de 2–58 mm; ambos son de estructura de una sola columna, el margen lateral de la etiqueta en la plataforma de pelado no es mucho, y un desvío de medio milímetro en el paso hace que la lectura del sensor de fibra óptica salte.
Hábitos de operación para el cambio de material y la puesta en marcha
Para cargar y cambiar material usar el modo manual; para producción usar el modo automático. En modo manual hay botones independientes para avanzar una etiqueta, avanzar o retroceder un pequeño paso el rollo; usarlos para encontrar la posición durante el ajuste es más rápido que arrancar y parar repetidamente.
Para vincular con la máquina de montaje, seleccionar en la configuración de parámetros de la interfaz la señal de material o la señal de avance, y conectar el cable de señal correspondiente; si no se desea que el alimentador se comunique con la máquina, el alimentador avanza según su propio ritmo, adecuado para el reabastecimiento automático cuando la plataforma no tiene etiquetas.
Los modelos y rangos de ancho se encuentran en la página del alimentador de etiquetas; el orden de revisión de atascos y cuchilla de pelado se encuentra en Mantenimiento diario y causas comunes de atasco del alimentador de etiquetas.