
Kết luận
Việc phán đoán cấp liệu của feeder nhãn dựa vào cảm biến quang, không dựa vào hành trình cơ khí. Chỉ có một quy tắc thiết lập: giá trị đặt làm việc của cảm biến quang phải cao hơn giá trị cảm biến ở trạng thái không có nhãn một mức dư, ví dụ trong hướng dẫn là 200; giá trị đặt cao hơn giá trị cảm biến và đèn chỉ thị sáng, nghĩa là phát hiện có nhãn. Trên dây chuyền, các hiện tượng lấy không, dán sót, báo nhầm không có nhãn phần lớn không phải do lỗi cơ khí, mà là do mức dư này chưa được xác định chuẩn, hoặc băng liệu không đi đúng vị trí tại điểm cảm biến quang.
Cảm biến quang đảm nhận hai việc trong feeder
Một là trên bàn bóc có nhãn hay không. Đầu hút của máy dán theo chương trình đến lấy liệu, feeder phải đưa ra tín hiệu “có nhãn” trước; không có tín hiệu thì máy không nên lấy.
Hai là nhãn có được đưa đến đúng vị trí hay không. Khoảng cách cấp liệu, hướng đi của băng liệu một khi thay đổi, giá trị cảm biến tại điểm quang sẽ thay đổi theo, cảnh báo thường xuất hiện đầu tiên từ đây.
Giao diện hiển thị của hầu hết các model gộp hai việc này thành một mạch phát hiện để xử lý, trong phần thiết lập tham số mới quyết định có kết nối tín hiệu có nhãn, tín hiệu cấp liệu cho máy dán hay không.
Cách xác định giá trị đặt: bốn bước
- Chuyển sang chế độ thủ công, lùi băng liệu đến vị trí trên bàn bóc không có nhãn, đọc giá trị cảm biến hiển thị trên bộ khuếch đại;
- Cộng thêm mức dư vào giá trị này, con số tham khảo trong hướng dẫn là 200, tức là giá trị đặt làm việc lớn hơn trạng thái không có nhãn 200;
- Dùng hai phím trên bộ khuếch đại quang để tăng hoặc giảm giá trị đặt;
- Quay lại chế độ tự động, cho một hàng nhãn đi qua, xác nhận khi có nhãn đèn sáng, khi không có nhãn đèn tắt.
Mức dư không phải giá trị cố định. Giấy đế trong suốt, màu nhãn nhạt, diện tích nhãn nhỏ, chênh lệch giữa giá trị cảm biến và trạng thái không có liệu sẽ nhỏ, mức dư phải để rộng hơn; ngược lại, nhãn dày, chắn sáng mạnh, mức dư quá lớn sẽ khiến “không có nhãn” báo chậm, feeder tiếp tục cấp liệu không, máy dán lấy liệu trên bàn không có liệu.
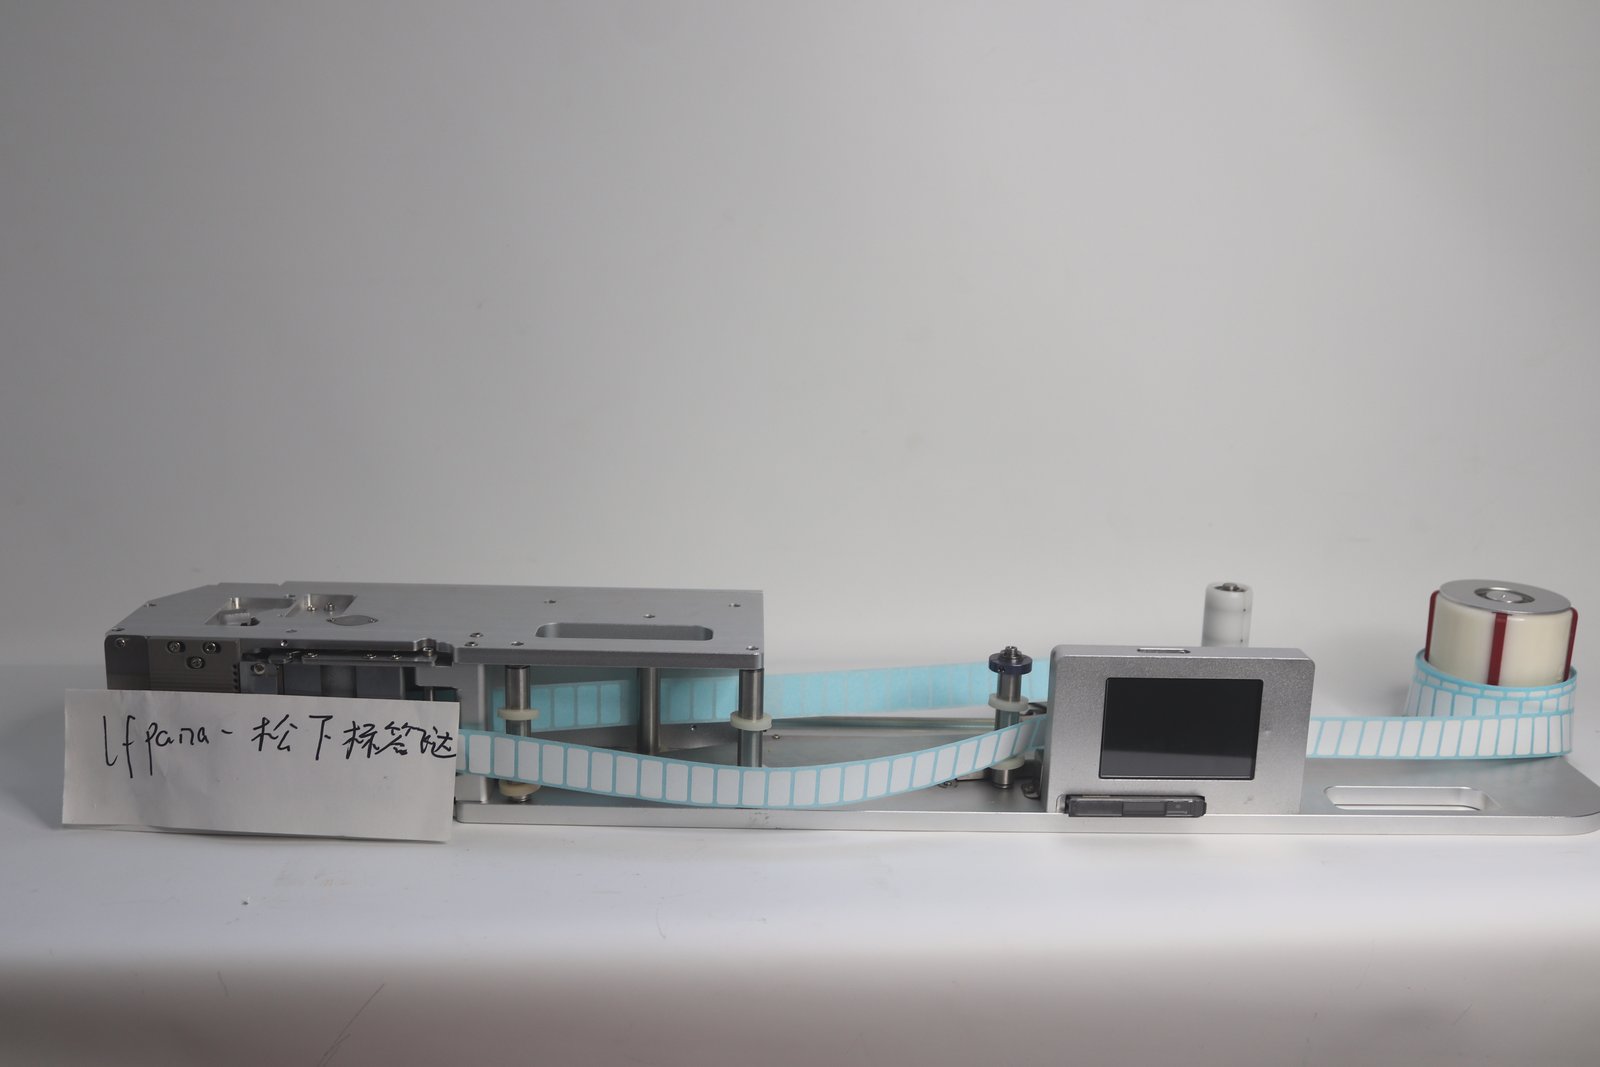
Hình trên là ngoại quan tổng thể feeder nhãn cuộn, bộ khuếch đại quang và màn hình hiển thị được lắp phía trên thân máy.
Bốn tham số khác trên màn hình hiển thị
Cảm biến quang chỉ trả lời “có hay không”, cấp liệu có ổn định hay không còn phải xem bốn mục sau:
| Tham số | Quản lý gì | Cách điều chỉnh trong hướng dẫn |
|---|---|---|
| Vị trí cấp liệu | Khoảng cách mỗi lần đưa ra | Nhãn bị cong lên hoặc đưa quá mức, nghĩa là quá lớn; nhãn không đến đúng vị trí, tăng lên |
| Tốc độ cấp liệu | Tốc độ đưa nhãn sau khi bóc xong | Khi không theo đuổi tốc độ dán, đặt ở 30–50 là được, cấp liệu khá ổn định |
| Độ trễ cấp liệu | Sau khi đưa xong một hàng, dừng bao lâu rồi đưa tiếp | Đơn vị 0.1 s; dùng để lệch pha khi tay máy lấy liệu chậm, đưa nhãn nhanh |
| Số lượng sản xuất | Đếm mỗi hàng đưa ra | Nhấn giữ để xóa và đếm lại |
Bốn tham số này liên quan với nhau. Tốc độ tăng lên, vị trí cấp liệu phải điều chỉnh theo; vị trí cấp liệu tăng lên, tư thế băng liệu mà cảm biến quang nhìn thấy cũng thay đổi, giá trị đặt phải kiểm tra lại một lần. Về thứ tự nên xác định tốc độ trước, rồi đến vị trí, cuối cùng kiểm tra lại mức dư quang, điều chỉnh ngược lại sẽ phủ định kết quả phía trước.
Bỏ sót và báo động giả, kiểm tra theo thứ tự này
Bước một xem đèn. Bàn bóc rõ ràng có nhãn mà đèn không sáng: trước tiên xem điểm quang có bị nhãn chắn không, sau đó xem đầu quang có dính cặn keo không. Cặn keo là nguồn gốc phổ biến của loại vấn đề này, lau sạch phần lớn sẽ hồi phục.
Bước hai xem mức dư. Không có nhãn mà đèn luôn sáng: giá trị đặt làm việc thấp, theo phương pháp trên cộng lại mức dư.
Bước ba xem băng liệu. Đèn lúc sáng lúc tắt, cảnh báo gián đoạn: băng liệu trong quá trình đi bị lắc sang hai bên, vị trí tại điểm quang đang thay đổi. Kiểm tra lại đường đi băng liệu — vòng chặn có giới hạn cuộn liệu không, khối trượt giới hạn chiều rộng dẫn hướng có được dịch đến đúng vị trí theo chiều rộng cuộn liệu không.
Bước bốn xem nguồn điện. Điện áp làm việc của feeder là 24 V, dòng điện cần lớn hơn 2 A, hướng dẫn yêu cầu không dùng chung ổ cắm nguồn với thiết bị công suất lớn. Khi điện áp thấp, động tác cấp liệu bị rối loạn trước, phát hiện theo đó báo lỗi, dễ bị nhầm thành lỗi cảm biến quang.
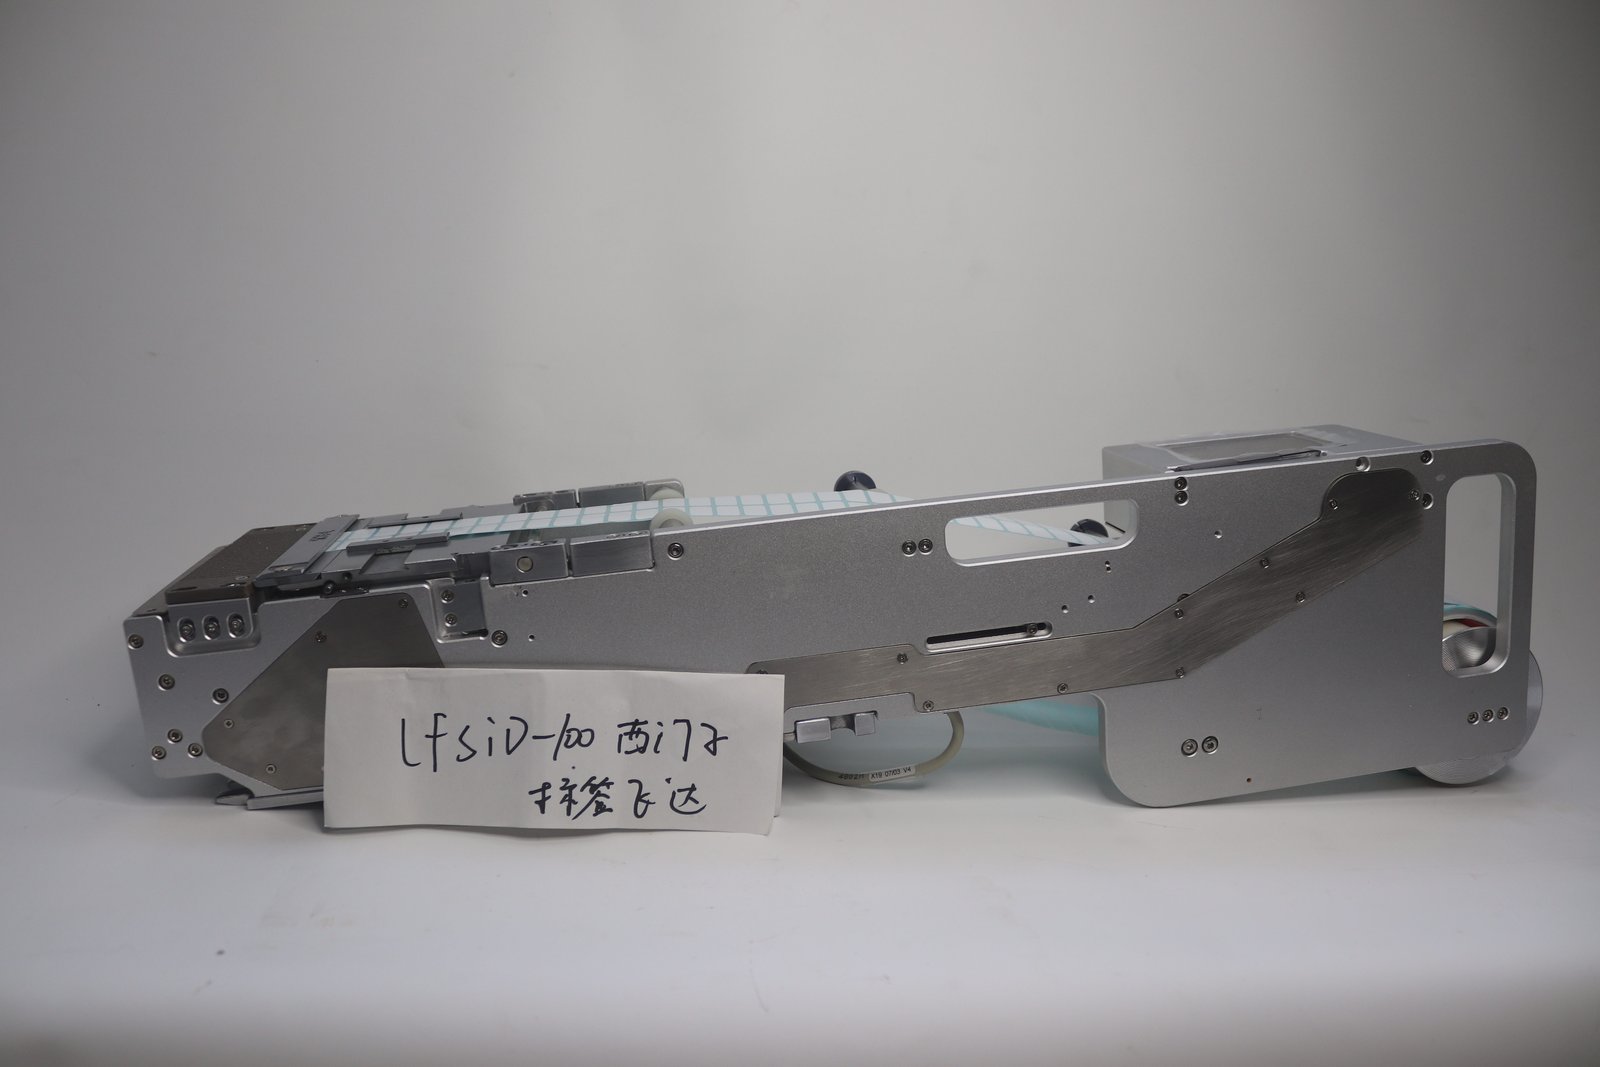
Hình trên là feeder nhãn cuộn LFSID-100, chiều rộng thân máy được thiết kế theo kích thước bàn liệu của máy dán tiêu chuẩn.
Đường đi băng liệu quyết định tính lặp lại của phát hiện
Cảm biến quang đọc trạng thái của băng liệu tại một điểm cố định, hướng đi băng liệu thay đổi, số đọc thay đổi. Thứ tự luồn liệu trong hướng dẫn là:
- Cuộn liệu bắt đầu từ ống lắp nhãn, qua trục quấn, dùng vòng chặn giới hạn cuộn liệu, ngăn lắc sang hai bên;
- Nới vít định vị trên khối trượt giới hạn chiều rộng dẫn hướng, dịch khối dẫn hướng đến vị trí phù hợp theo chiều rộng cuộn liệu;
- Băng liệu đi qua miếng ép, chiều cao miếng ép điều chỉnh theo độ dày nhãn, bốn vít định vị phối hợp siết chặt;
- Gạt tay mở nắp ép liệu nhấn xuống để mở nắp ép liệu, cuộn liệu kẹp giữa nắp ép liệu và trục chủ động, rồi nhấn nắp ép liệu xuống để kẹp chặt;
- Cuộn liệu rỗng được ống thu hồi băng liệu phế thu hồi.
Góc băng liệu trong suốt quá trình giữ thẳng. Bước này làm đúng, tính lặp lại của phát hiện tự nhiên có được — cùng một cuộn liệu lắp lại vài lần, giá trị cảm biến nên nằm trong cùng một khoảng.
Có vài loại nhãn, bản thân cảm biến quang khó phán đoán
Nhãn kích thước nhỏ, giấy đế màu nhạt hoặc trong suốt, chênh lệch giữa giá trị cảm biến và trạng thái không có liệu nhỏ, mức dư dù rộng cũng dễ bị dao động điều kiện làm việc ăn mất. Cách ứng phó nằm ở phía cơ khí: nhãn nhỏ khó bóc có thể đổi hướng lưỡi bóc, dùng mặt có góc nhỏ hơn; luồn liệu và dẫn hướng kẹp chặt, để băng liệu mỗi lần dừng ở cùng một vị trí.
Dung sai căn chỉnh của băng liệu hẹp vốn đã nhỏ. LFFUJI-32 dùng cho nền tảng Fuji NXT có chiều rộng nhãn 2–23 mm, LFFUJI-100 là 2–58 mm, đều là cấu trúc một cột, nhãn trên bàn bóc có mức dư ngang không nhiều, luồn liệu lệch nửa milimét, số đọc quang sẽ nhảy.
Thói quen thao tác khi thay liệu và lên máy
Lên liệu, thay liệu dùng chế độ thủ công, sản xuất dùng chế độ tự động. Ở chế độ thủ công có phím riêng để đưa một lần nhãn, cuộn liệu tiến hoặc lùi một bước nhỏ, khi chỉnh máy dùng nó để tìm vị trí nhanh hơn khởi động dừng lặp lại.
Muốn liên động với máy dán, trong phần thiết lập tham số giao diện chọn tín hiệu có nhãn hoặc tín hiệu cấp liệu, và kết nối dây tín hiệu tương ứng; không cho feeder giao tiếp với máy, feeder cấp liệu theo nhịp riêng, phù hợp với việc tự động bổ sung nhãn khi bàn liệu không có nhãn.
Model và cấp chiều rộng xem tại trang feeder nhãn; thứ tự kiểm tra kẹt liệu và lưỡi bóc xem tại Bảo trì hàng ngày và nguyên nhân kẹt liệu thường gặp của feeder nhãn.