
結論
医療電子および医療機器上のラベルは大きく二種類ある。一つは生産ライン上のトレーサビリティラベル(PCBAシリアル番号、QRコード、UDIバーコード)で、サイズが小さく位置の安定性が求められる。もう一つは製品自体の表示・コンプライアンスラベルで、材質は合成紙、PET、マイラーが多い。どちらもロール状の供給材で、ラベルフィーダーで対応できる。
難点は小ささにある。ラベルが小さいほど、剥離と取出位置は送り精度への感度が高くなり、ファイバーと供給位置の二項目が安定しないと、取出位置にラベルが時々あったりなかったりする。
小ラベルの三つの寸法的事実
- ラベル幅下限:LFSID-32 と LFPANA-32 のラベル幅は 2–23 mm、LFJUKI-32 は 5–23 mm;
- ラベル長さ下限:2 mm;
- 位置決め精度:シリーズ共通の位置決め精度 ±0.2 mm、角度精度 ±0.5°。
この二つの精度は二つの機構にかかわる。ファイバーがラベル位置を判定し、タッチパネルで供給位置を微調整する。
ファイバー判定:小ラベルは特にこの項目が重要
説明書にはファイバーについて具体的に書かれている。ラベルがファイバー点上にあるとき、アンプは対応する検出値を発生する。作業設定値が検出値より大きくかつインジケーターが点灯していれば有料と判定する。設定値は無料状態の値より 200 大きければよい。
小ラベルはテープ上で占める位置が小さいため、ファイバー点が少しずれると誤判定する。有料と判定されるとフィーダーは送料せず、取出位置は空になる。無料と判定されると前へ送り続ける。
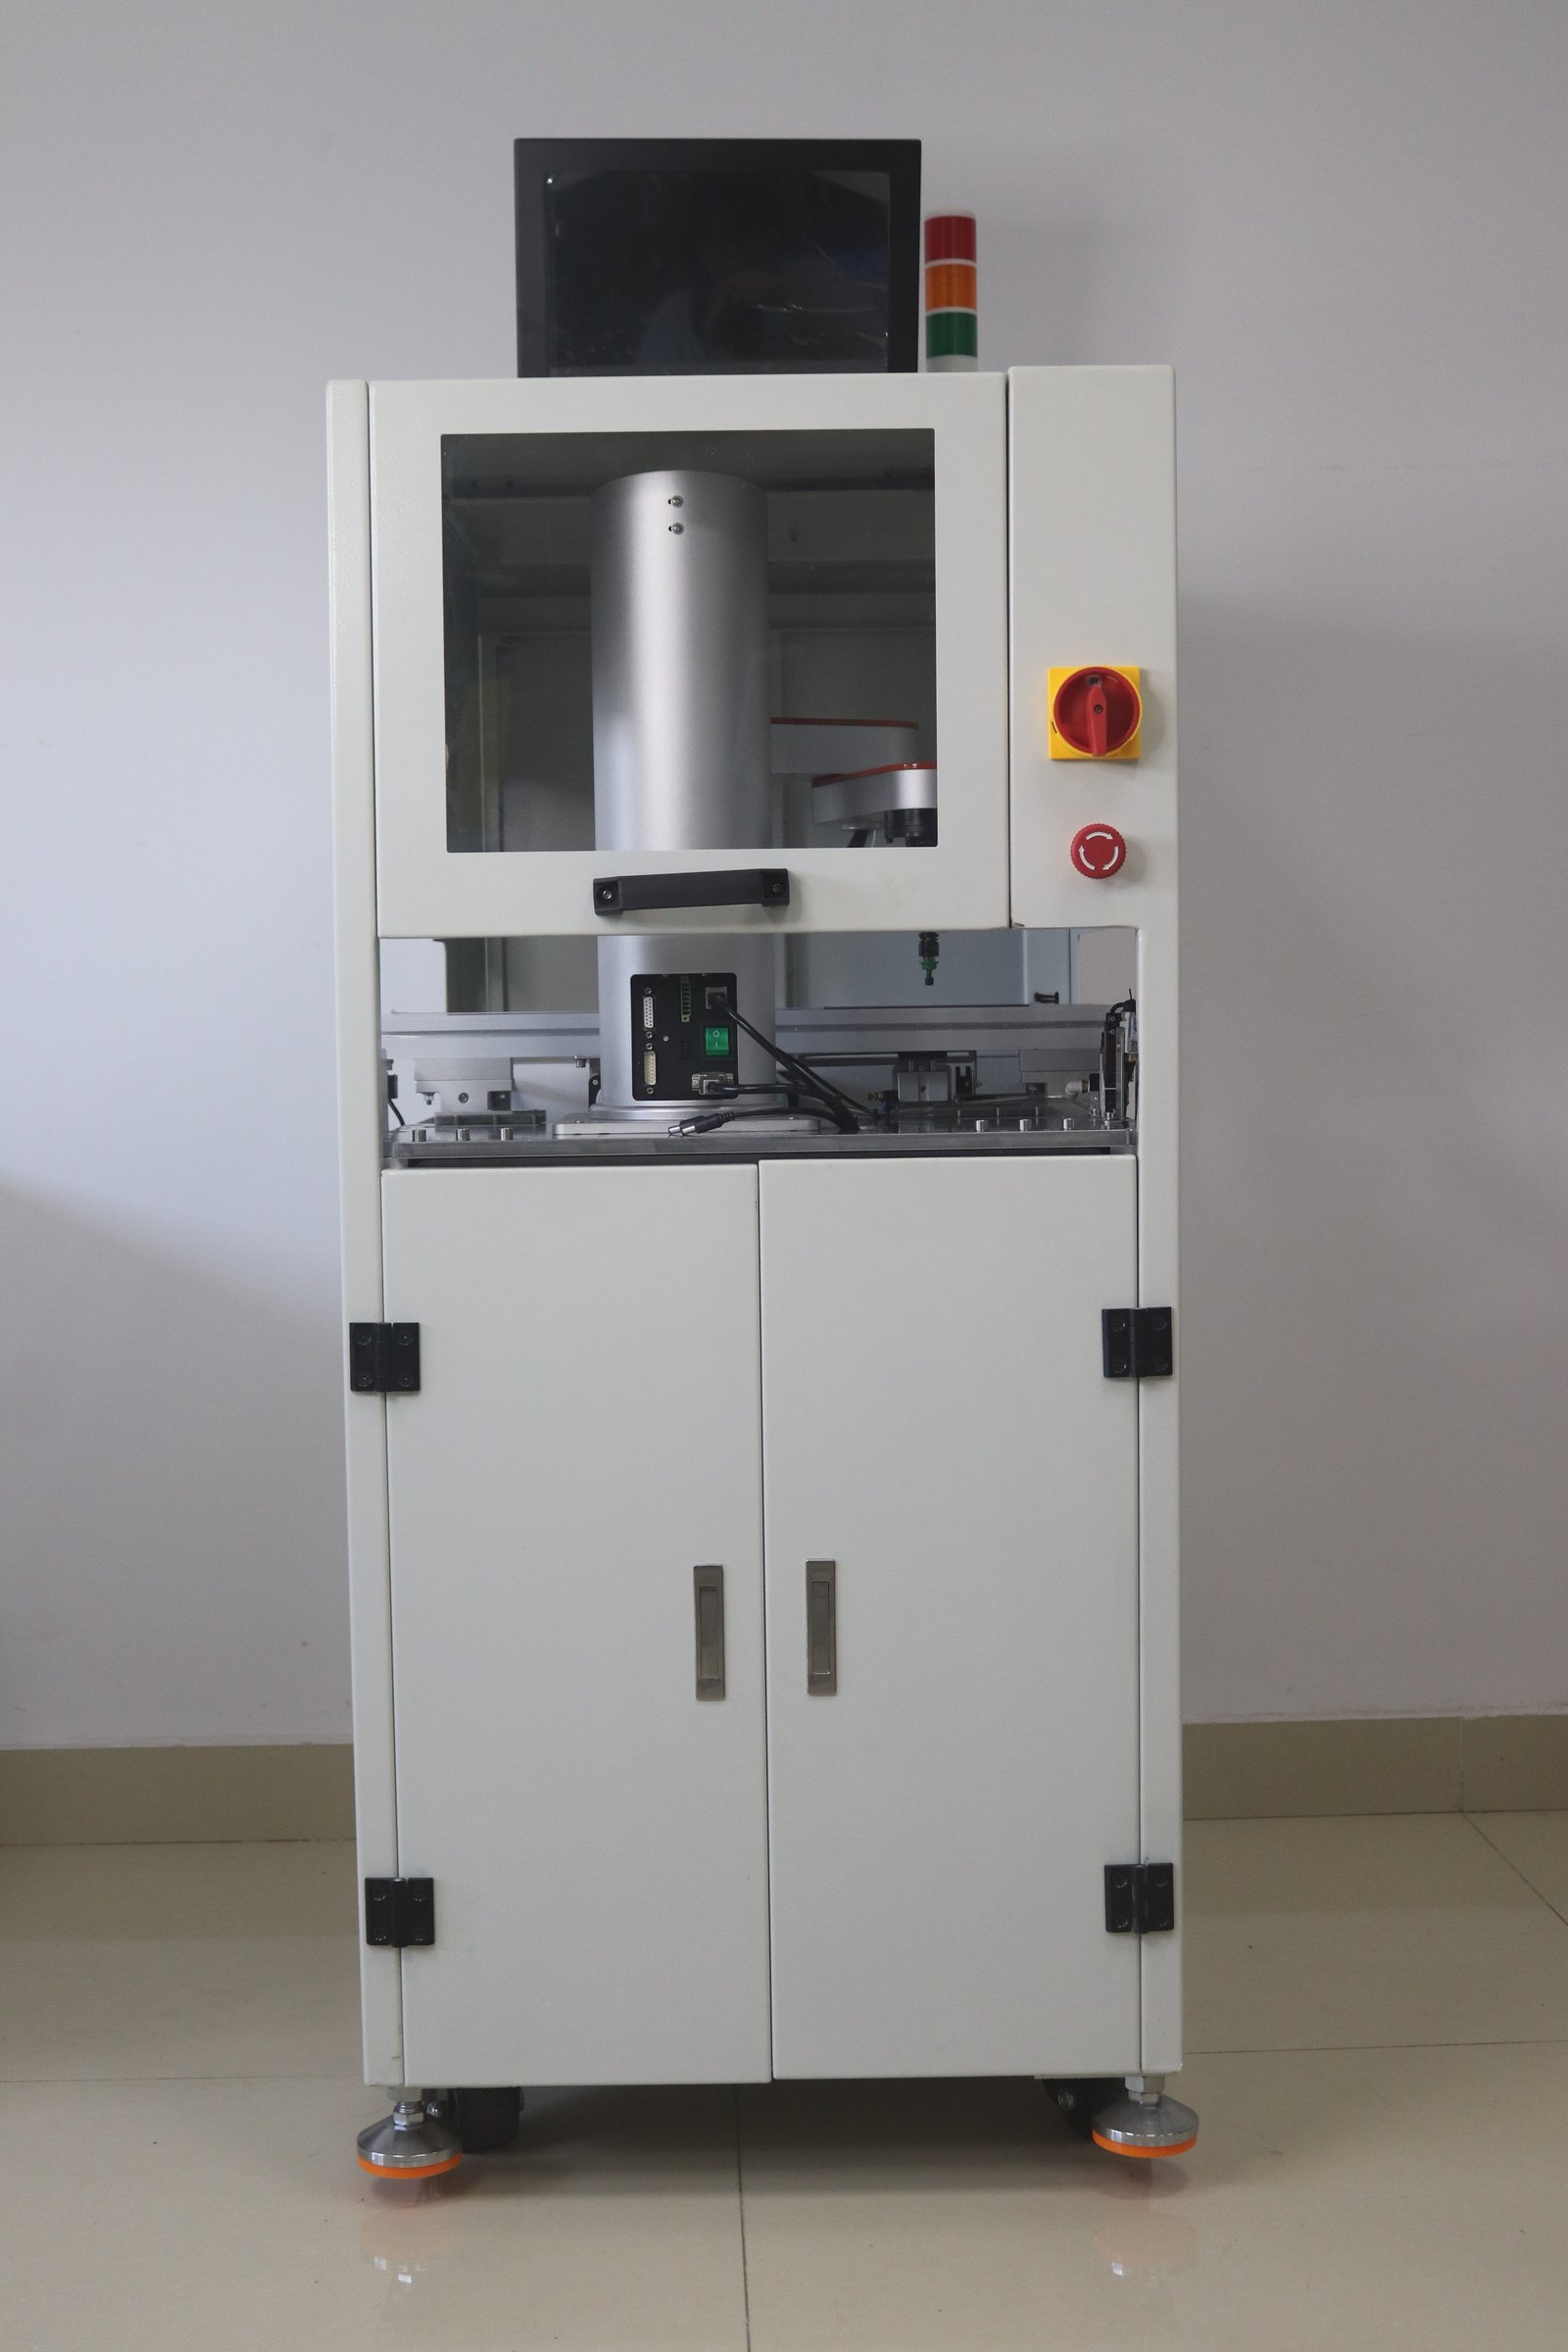
供給位置と供給速度は分けて見る
- 供給位置:すなわち送り距離で、ラベルの大きさに応じて調整する。ラベルが上に反ったり送り過ぎたりする場合は供給位置が大き過ぎる。ラベルが所定位置まで送られない場合は供給位置を大きくする;
- 供給速度:大きくまたは小さくするとき、供給位置を対応して微調整する。貼片速度を追わない場合、速度を 30–50 の範囲に設定すると送りがより安定する;
- 供給遅延:単位 0.1 s。ロボットの取出が遅く、送りが速い場合に使い、取出完了後に送る。
トレーサビリティラベルのサイズは高速送りに適さないことを決めている。速度を落として取出位置の安定を得る方がよい。
小ラベルの剥離
説明書には小ラベル専用の記述がある。剥離しにくい小ラベルは、剥離ブレードを角度のより小さい面に交換する。
台紙の形式も剥離に影響する。枚葉材とロール材では台紙が異なり、ロール材の台紙は連続しているため剥離刃口が同じ位置に固定され、材料交換時には刃位置を再度合わせる必要がある。
リール規格と材料交換
リール内径は 76.2 mm、外径は 200 mm 以内とし、ラベル取付軸套に装着後、止め輪で左右の振れを制限する。材料交換時は二か所を再度合わせる。ガイド幅制限ブロックはリール幅に応じて移動し、押さえ高さはラベル厚さに応じて調整する。
医療ラインは多品種少量生産で段取り替えが頻繁であり、材料交換のたびに三か所を合わせる必要があり、これが停止時間の主な要因となる。同一のフィーダーで多種類のラベルに対応できるが、材料交換動作を順序どおり完了することが前提である。
枚葉材かロール材か
トレーサビリティラベルが予め切断された単枚供給の場合、枚葉材モデルが適している。PLF-100 / PLF-200 / PLF-300 は剥離幅で区分されている。連続ロール供給の場合はロールラベルフィーダーを使う。二種類の供給材は台紙が異なり、剥離方式も異なるため、選定前に供給形態を確認する。
省スペースと多列
装置スペースが狭い場合は MINI シリーズを使う。LFSID-60M のラベル幅は 5–59 mm、LFSID-100M は 5–98 mm で、本体がより短く、近端ステーションに設置するのに適している。
一枚の基板に同じラベルが複数ある場合は多列取出を使い、一度の送りを複数の取出位置に分配し、送り回数を減らす。
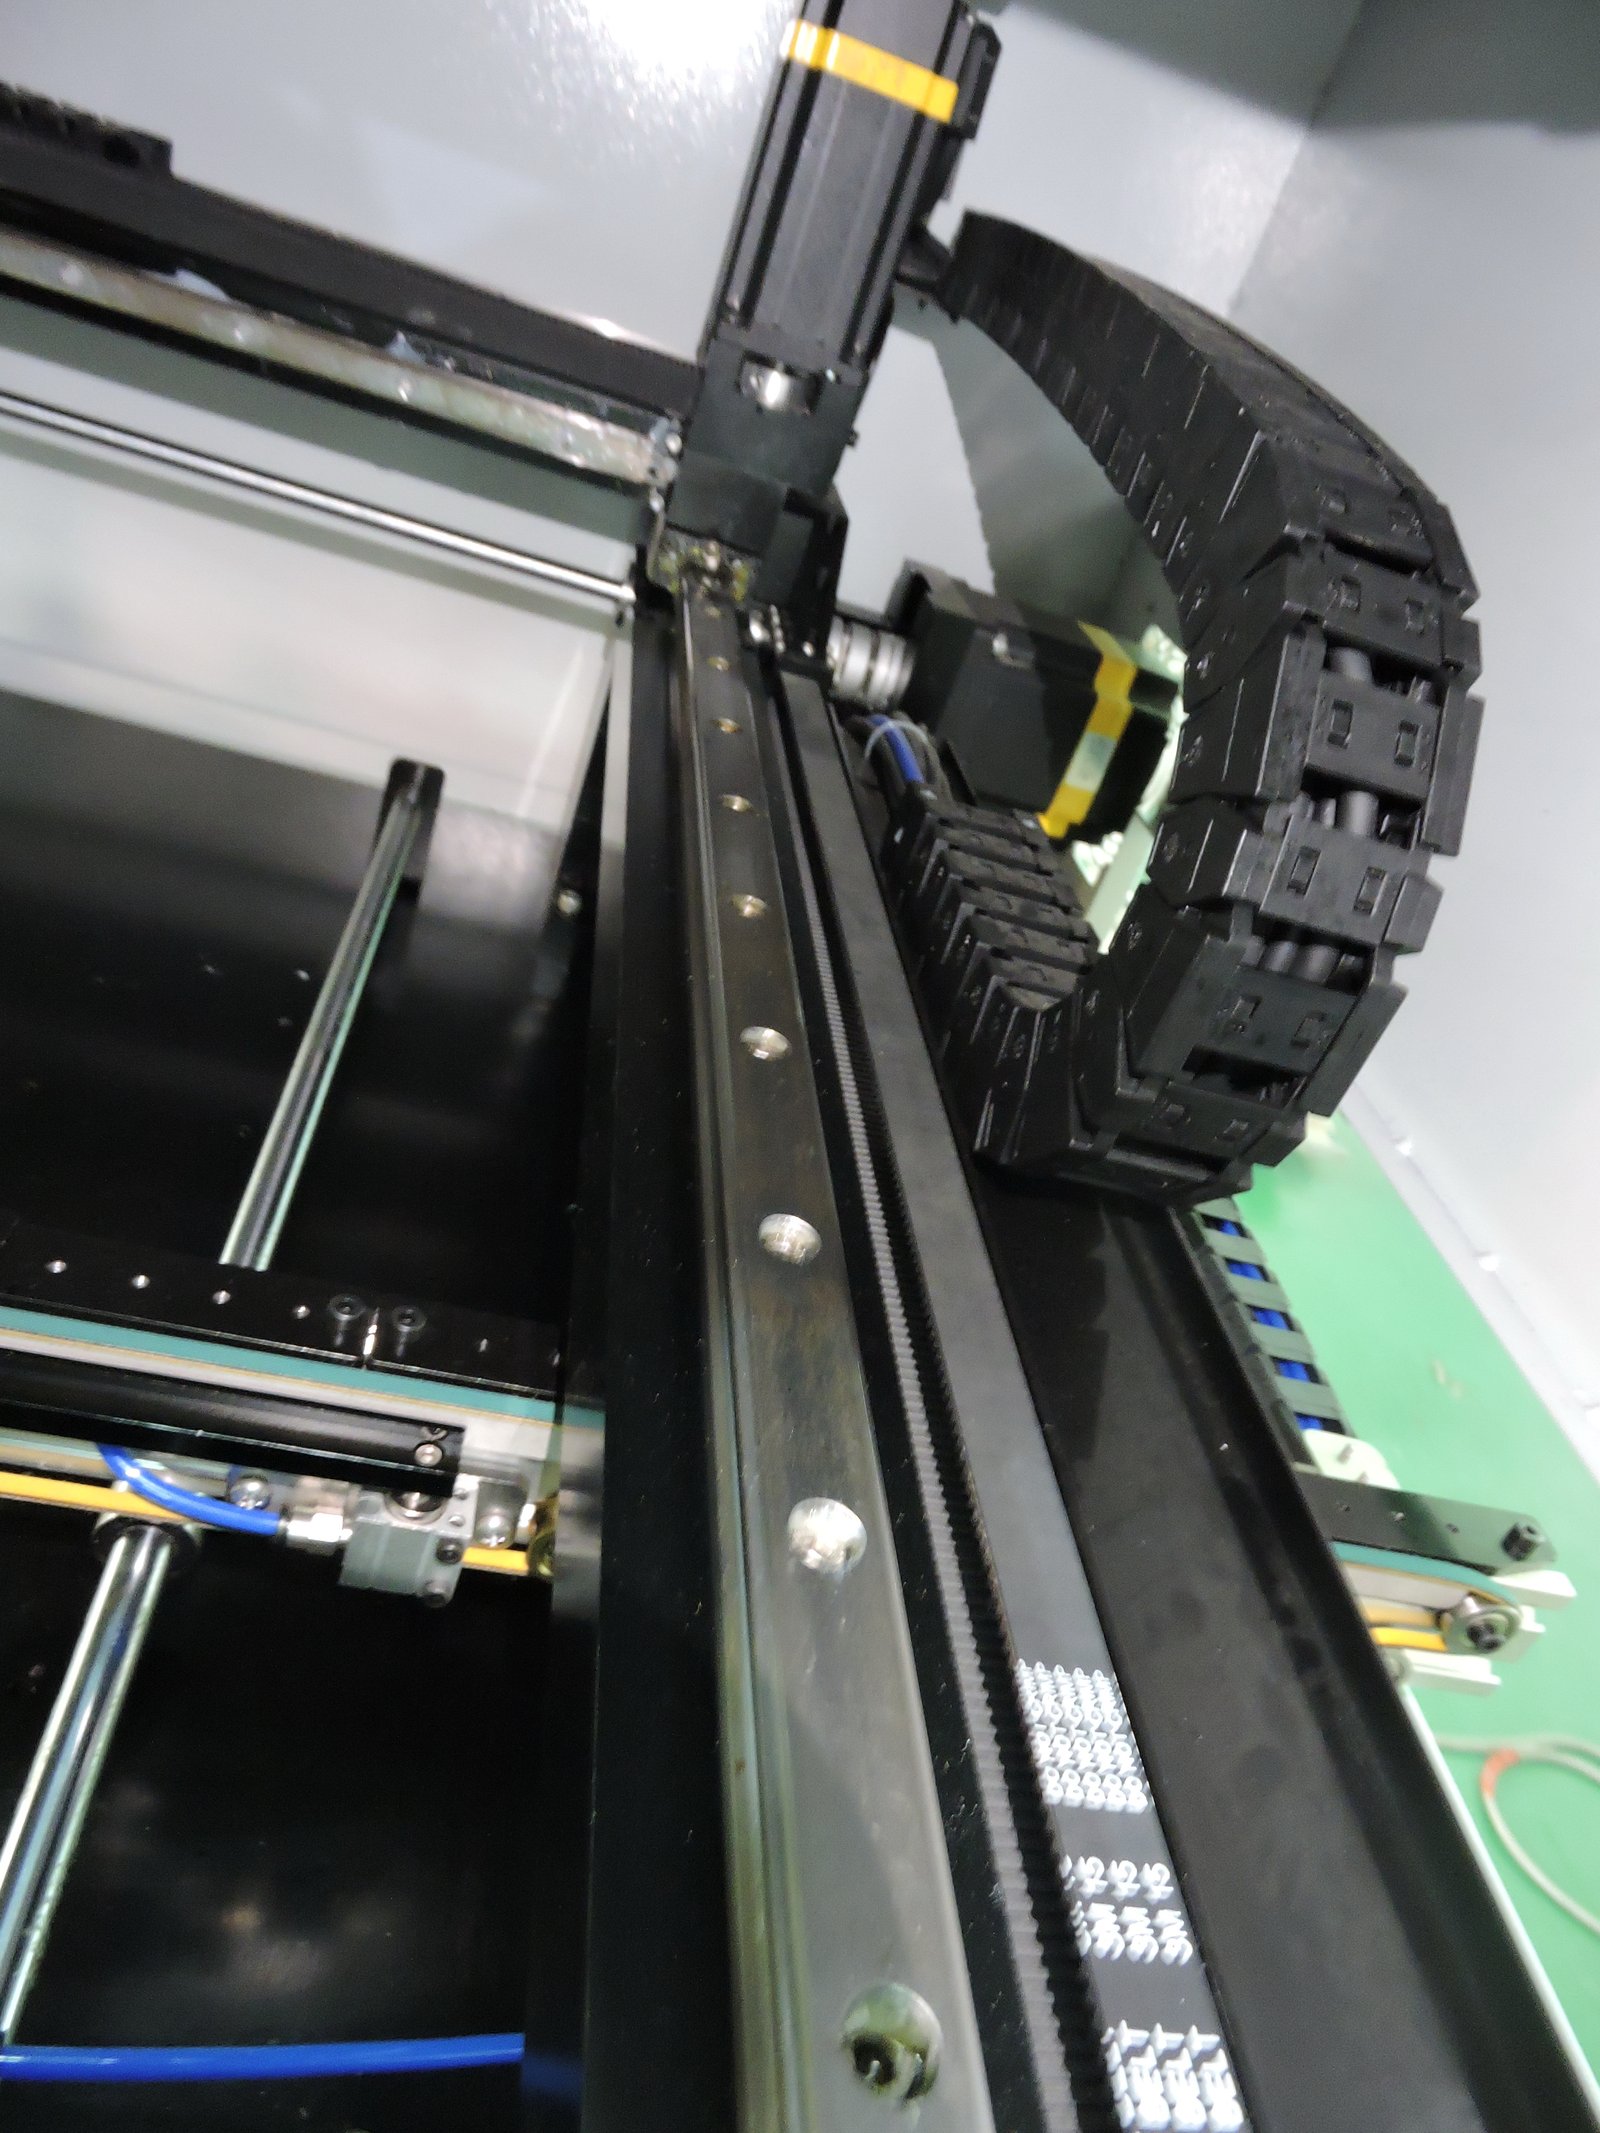
仕様を伝える際に含める項目
ラベル図柄と寸法(幅×長さ)、材質と台紙、単板使用量、貼片機モデル、フィーダーから貼片機への有料信号の要否、現場のクリーンまたは静電気防止要件の有無。
関連記事:ラベルフィーダー、3C 小ラベルの供給方法。