
結論
この工場のラベル工程は従来SMTライン外にあった。シリアル番号QRコードはライン後段で手貼りし、銘板は外注プリントしていた。多品種少量生産のラインでは1日に5〜8機種を切り替えるため、ライン外の手作業工程が段取り替えの後工程となっていた。LFSID-100を実装機の料站に装着した後、ラベルは部品と同じ実装プログラムに従い、段取り替え時はプログラム内の料站アドレスを変更するだけで済む。
ラインと従来のラベル貼り方式
ラインはシーメンスDシリーズ実装機2台で、製品は産業用制御基板と電源モジュールが中心、ロットは数十枚から数百枚。基板上のラベルは2種類:1つはPCBAシリアル番号QRコードで、1行に4〜8個、部品のすぐ隣に位置する。もう1つは製品銘板で、サイズが大きく数量が少ない。
従来の方法は2ライン各々1人を後段ラベル貼りに充てていた。QRコードは治具で位置決めし、治具は基板形状ごとに製作、機種変更ごとに治具を交換。銘板は外注プリントで、通常2〜3日で納品、急単は待つ必要があった。問題は貼り精度ではなく、段取り替え時に治具を再調整し、外注品を再待ちすることにあった。
選定:なぜLFSID-100か
LFSID-100はシーメンスDシリーズ向けの巻料ラベルフィーダーで、本体640 × 135 × 155 mm、重量8.6 kg、実装機の元の料站に装着し、ライン外面積を占有しない。
その対応範囲が今回の選定の主な根拠である:ラベル幅2–98 mm、長さL2–40 mm、料道1–14条、光ファイバーセンサー1–12路。シリアル番号ラベルは幅十数mm、銘板は90 mm近く、両方とも同一機種の能力範囲内にあり、ラベルごとに異なるフィーダーを用意する必要がない。料道数はプログラム内のラベル種類に応じて配列し、種類の少ない機種は単道で足り、種類の多い機種は多道にして一度に整列供給する。
装着と調整
装着は3ステップ:料站への装着、通料、光ファイバーの調整。光ファイバーの動作設定値は台紙の透光に応じて調整し、設定値を無料時の読み値より上に置くことで判定が安定する。供給位置、供給速度、供給遅延はタッチスクリーンで調整し、順序はまず剥離を調整してから速度を調整、速度変更時は位置を追従して微調整する。
調整で時間を要したのは銘板の類である。ラベルが幅広で台紙が硬く、剥離時に供給速度を下げてラベルが剥離刃を通過してから取り出されるようにする必要がある。速度が高いとラベル端が反る。シリアル番号ラベルは逆に、幅が狭く軽いため速度を上げられる。
段取り替えの動作は従来より短い:プログラムを新型号に切り替え、フィーダーは料站アドレスに従う。ラベル幅が変わる場合はガイド幅規制ブロックを交換し、光ファイバーを再調整する。治具は不要となり、外注品の待ちもなくなった。
装着後の変化
直接見える変化は工程位置である:ラベルがライン外からライン上に移り、後段のラベル貼りステーションが廃止され、人員は目視検査に戻った。QRコードの初品検査はPCBA初品と一緒に行い、別途手配する必要がない。
段取り替え時に治具の準備が不要となり、外注品の輸送中在庫もなくなったことが、この工場が当初フィーダー導入を決めた主な理由である。良率とタクトの具体的な数値については、彼ら自身の統計基準によるものであり、本文では繰り返さない。
よくある質問
ラベルの種類が多い場合、每种に1台のフィーダーが必要ですか? 不要です。まずラベル幅で区分し、次に同類ラベルの料道需要を見て、1台の多道フィーダーで数種類を同時に扱えます。
シーメンスのどの機種に装着できますか? DシリーズはLFSIDシリーズ;XシリーズはLFSIXシリーズに対応し、料站構造が異なるため、機種に応じて型番を選定します。
段取り替えにはどのくらいかかりますか? プログラムアドレスの変更、材料交換、必要に応じてガイドブロック交換で、フィーダー本体の脱着は不要です。
お使いの実装機型番とラベルサイズに合わせた適合確認が必要な場合は、直接お問い合わせください:潘興隆(Kenny Pan)・営業マネージャー・電話/WeChat +86 134 2139 1163・Sales@baxida-tech.com
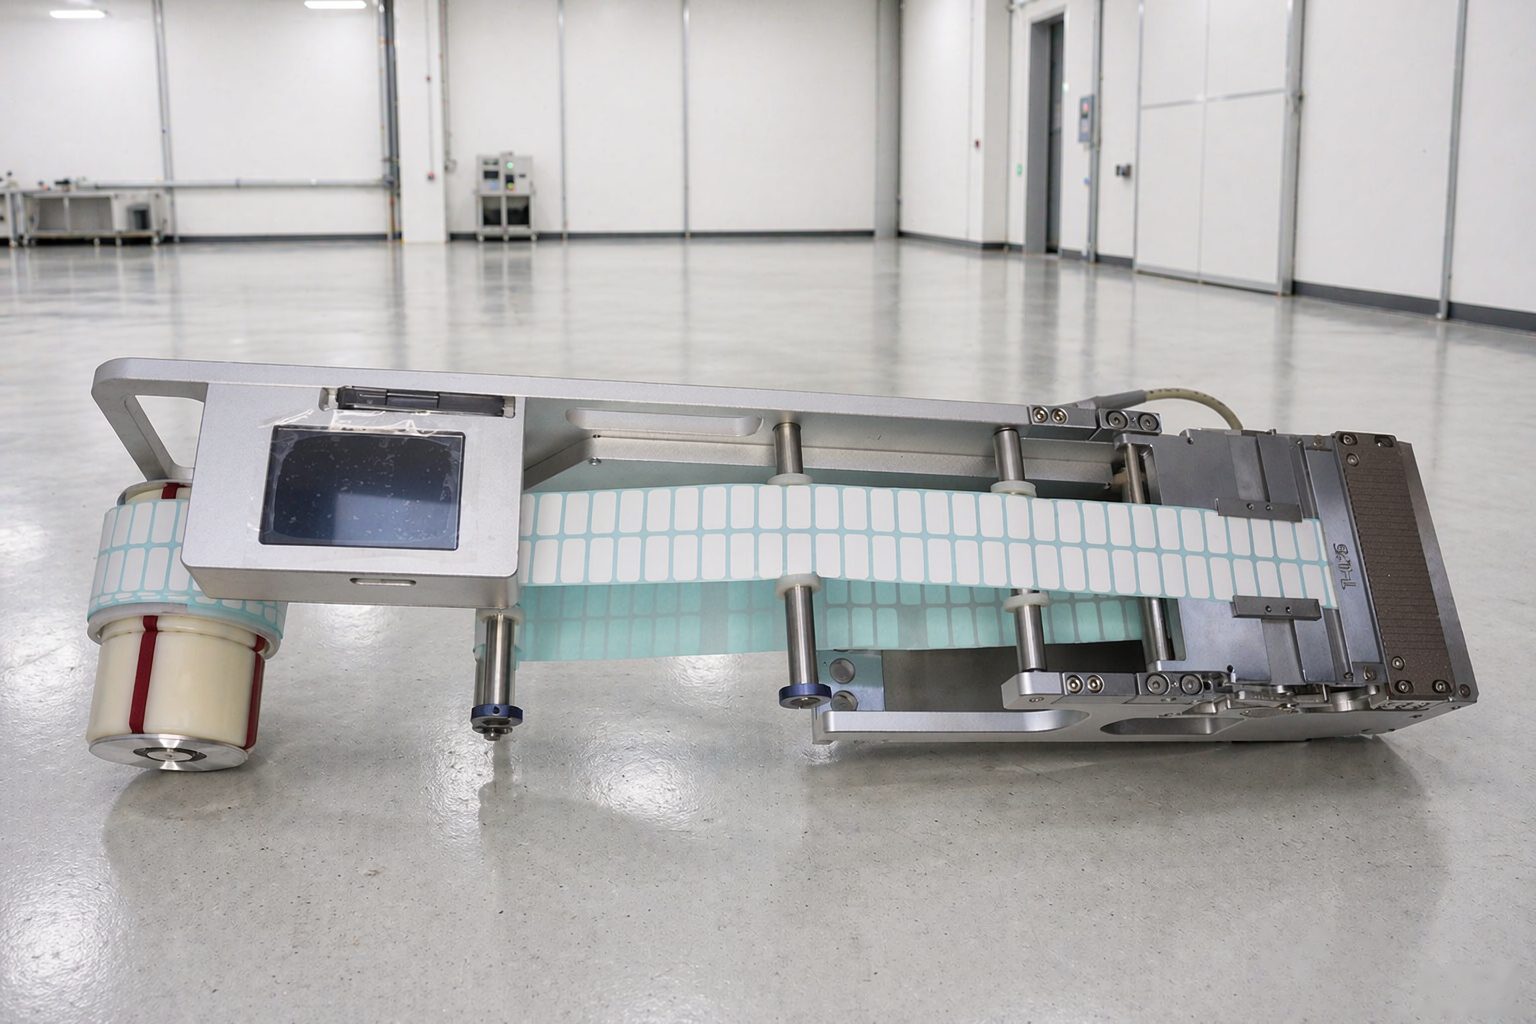
工場実写:LFSID-100 ラベルフィーダー
本文は同類ラインの典型的な構成に基づいて整理したものであり、具体的なパラメータと構成は実際の入荷材料と機種に準じます。