
结论
这家厂的标签工序原来在 SMT 线外:序列号二维码由产线尾段人工贴,铭牌外发打印。多品种小批量的产线,一天换五到八个机型,线外那道人工工序成了换型的拖尾。把 LFSID-100 装到贴片机料站之后,标签跟元件走同一份贴片程序,换型时改程序里的料站地址就行。
产线与原来的贴标方式
产线是两条西门子 D 系列贴片机,产品以工控板与电源模块为主,批量从几十片到几百片。板上的标签分两类:一类是 PCBA 序列号二维码,一行 4 到 8 个,位置紧挨着元件;另一类是产品铭牌,尺寸大、数量少。
原来的做法是两条线各抽一个人做尾段贴标。二维码靠治具对位,治具按板型做,换一个机型换一套治具;铭牌外发打印,一般两三天回货,急单就得等。问题不在贴得准不准,而在换型时治具要重新对、外发件要重新等。
选型:为什么是 LFSID-100
LFSID-100 是面向西门子 D 系列的卷料标签飞达,机身 640 × 135 × 155 mm、重 8.6 kg,装在贴片机原来的料站上,不占线外面积。
它的覆盖范围是这次选型的主要依据:标签宽 2–98 mm、长 L2–40 mm,料道 1–14 条,光纤传感器 1–12 路。序列号标签宽十几毫米,铭牌接近 90 mm,两种都在同一支机型的能力范围内,不用为每种标签配不同飞达。料道数按程序里标签的种类排,种类少的机型单道就够,种类多的做成多道,一次送整排。
上机与调试
装机是三步:装料站、穿料、对光纤。光纤的工作设定值按底纸透光调,把设定值放在无料读数的上方,判据才稳;供料位置、供料速度、供料延时在触摸屏上调,顺序是先调剥离再调速度,速度改了位置要跟着微调。
调试中比较花时间的是铭牌那一类。标签宽、底纸硬,剥离时需要把供料速度压下来,让标签走完剥离刀再被取走;速度一高,标签边缘会翘。序列号标签正相反,窄、轻,速度可以放快。
换型的动作比原来短:程序切到新型号,飞达跟着料站地址走;标签宽度变化时换一组导向限宽块,重新对一次光纤。治具不用再做,外发也不用再等。
上机后的变化
能直接看到的变化是工序位置:标签从线外移到线上,尾段那个贴标工位取消了,人回去做目检。二维码的首件检验跟 PCBA 首件一起做,不用另外排一次。
换型时不再需要准备治具、也不再有外发件在途,这是这家厂当初决定上飞达的主要原因。至于良率与节拍的具体数字,按他们自己的统计口径走,本文不复述。
常见问题
标签种类多,是不是每种都要一支飞达? 不用。先按标签宽度分档,再看同类标签的料道需求,一支多道飞达可以同时带几种。
西门子哪些机型能装? D 系列用 LFSID 系列;X 系列对应 LFSIX 系列,料站结构不同,型号要按机型选。
换型要多久? 改程序地址、换料、必要时换导向块,不需要拆装飞达本体。
需要按你的贴片机型号和标签尺寸核对适配,可以直接联系我们:潘兴隆(Kenny Pan)· 销售经理 · 电话/微信 +86 134 2139 1163 · Sales@baxida-tech.com
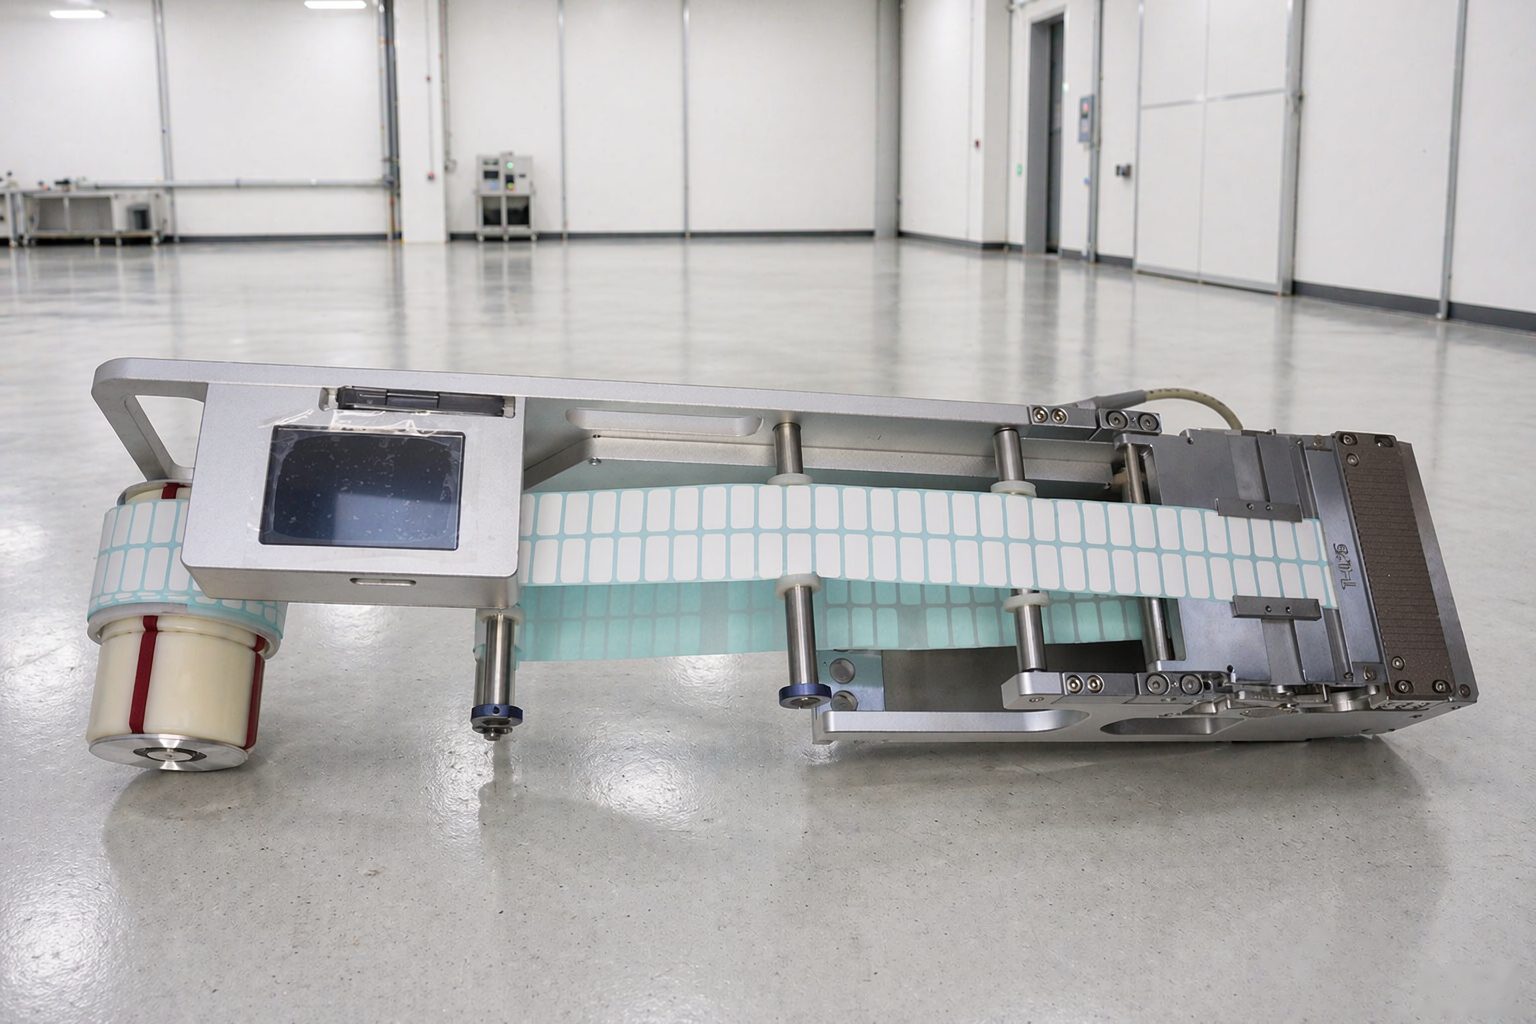
车间实拍:LFSID-100 标签飞达
本文按同类产线的典型配置整理,具体参数与配置以实际来料和机型为准。