
Kết luận
Công đoạn nhãn của nhà máy này trước đây nằm ngoài dây chuyền SMT: mã QR số sê-ri do người ở cuối dây dán thủ công, bảng tên gia công ngoài. Với dây chuyền đa chủng loại lô nhỏ, một ngày đổi năm đến tám kiểu máy, công đoạn thủ công ngoài dây trở thành phần đuôi kéo dài khi đổi kiểu. Sau khi lắp LFSID-100 vào trạm liệu của máy gắp đặt, nhãn đi cùng một chương trình gắp đặt với linh kiện, khi đổi kiểu chỉ cần sửa địa chỉ trạm liệu trong chương trình.
Dây chuyền và cách dán nhãn ban đầu
Dây chuyền gồm hai máy gắp đặt Siemens dòng D, sản phẩm chủ yếu là bo mạch điều khiển công nghiệp và module nguồn, lô từ vài chục đến vài trăm tấm. Nhãn trên bo chia hai loại: một loại là mã QR số sê-ri PCBA, một hàng 4 đến 8 cái, vị trí sát cạnh linh kiện; loại còn lại là bảng tên sản phẩm, kích thước lớn, số lượng ít.
Cách làm ban đầu là mỗi dây rút một người dán nhãn ở đoạn cuối. Mã QR dựa vào đồ gá căn vị trí, đồ gá làm theo kiểu bo, đổi một kiểu máy là đổi một bộ đồ gá; bảng tên gia công ngoài, thường hai ba ngày mới về, đơn gấp thì phải chờ. Vấn đề không nằm ở dán có chuẩn hay không, mà ở chỗ khi đổi kiểu phải căn lại đồ gá, phải chờ lại hàng gia công ngoài.
Chọn model: vì sao là LFSID-100
LFSID-100 là feeder nhãn cuộn dành cho dòng Siemens D, thân máy 640 × 135 × 155 mm, nặng 8.6 kg, lắp trên trạm liệu cũ của máy gắp đặt, không chiếm diện tích ngoài dây.
Phạm vi đáp ứng của nó là căn cứ chính của lần chọn model này: nhãn rộng 2–98 mm, dài L2–40 mm, số làn liệu 1–14, cảm biến quang 1–12 kênh. Nhãn số sê-ri rộng hơn mười mấy mm, bảng tên gần 90 mm, cả hai đều nằm trong năng lực của cùng một model, không cần cấu hình feeder khác nhau cho từng loại nhãn. Số làn liệu bố trí theo số loại nhãn trong chương trình, kiểu máy ít loại thì một làn là đủ, nhiều loại thì làm nhiều làn, một lần cấp cả hàng.
Lên máy và chạy thử
Lắp đặt gồm ba bước: gắn trạm liệu, luồn liệu, căn quang. Giá trị đặt làm việc của cảm biến quang điều theo độ xuyên sáng của giấy đế, đặt giá trị đặt phía trên số đọc khi không có liệu thì tiêu chí mới ổn định; vị trí cấp liệu, tốc độ cấp liệu, độ trễ cấp liệu chỉnh trên màn hình cảm ứng, thứ tự là chỉnh bóc trước rồi chỉnh tốc độ, tốc độ thay đổi thì vị trí phải tinh chỉnh theo.
Trong quá trình chạy thử, phần tốn thời gian hơn là loại bảng tên. Nhãn rộng, giấy đế cứng, khi bóc cần hạ tốc độ cấp liệu xuống để nhãn đi hết dao bóc rồi mới được lấy đi; tốc độ cao thì mép nhãn sẽ cong. Nhãn số sê-ri thì ngược lại, hẹp, nhẹ, tốc độ có thể để nhanh.
Thao tác đổi kiểu ngắn hơn trước: chương trình chuyển sang model mới, feeder đi theo địa chỉ trạm liệu; khi độ rộng nhãn thay đổi thì đổi một bộ khối giới hạn dẫn hướng, căn lại cảm biến quang một lần. Không cần làm lại đồ gá, cũng không phải chờ hàng gia công ngoài.
Thay đổi sau khi lên máy
Thay đổi nhìn thấy trực tiếp là vị trí công đoạn: nhãn từ ngoài dây chuyển lên trên dây, trạm dán nhãn ở đoạn cuối được bỏ, người quay về làm kiểm tra bằng mắt. Kiểm tra đầu tiên của mã QR làm cùng với kiểm tra đầu tiên của PCBA, không phải xếp thêm một lần.
Khi đổi kiểu không còn phải chuẩn bị đồ gá, cũng không còn hàng gia công ngoài đang trên đường, đây là lý do chính nhà máy này quyết định lắp feeder lúc đầu. Còn các con số cụ thể về tỷ lệ đạt và nhịp độ thì theo cách thống kê của chính họ, bài này không nhắc lại.
Câu hỏi thường gặp
Nhiều loại nhãn, có phải mỗi loại cần một feeder? Không cần. Trước tiên phân theo độ rộng nhãn, sau đó xem nhu cầu làn liệu của các nhãn cùng loại, một feeder nhiều làn có thể mang đồng thời vài loại.
Những model Siemens nào lắp được? Dòng D dùng dòng LFSID; dòng X tương ứng dòng LFSIX, kết cấu trạm liệu khác, model phải chọn theo kiểu máy.
Đổi kiểu mất bao lâu? Sửa địa chỉ chương trình, đổi liệu, khi cần thì đổi khối dẫn hướng, không cần tháo lắp thân feeder.
Cần đối chiếu适配 theo model máy gắp đặt và kích thước nhãn của bạn, có thể liên hệ trực tiếp với chúng tôi: Pan Xinglong (Kenny Pan) · Giám đốc kinh doanh · Điện thoại/WeChat +86 134 2139 1163 · Sales@baxida-tech.com
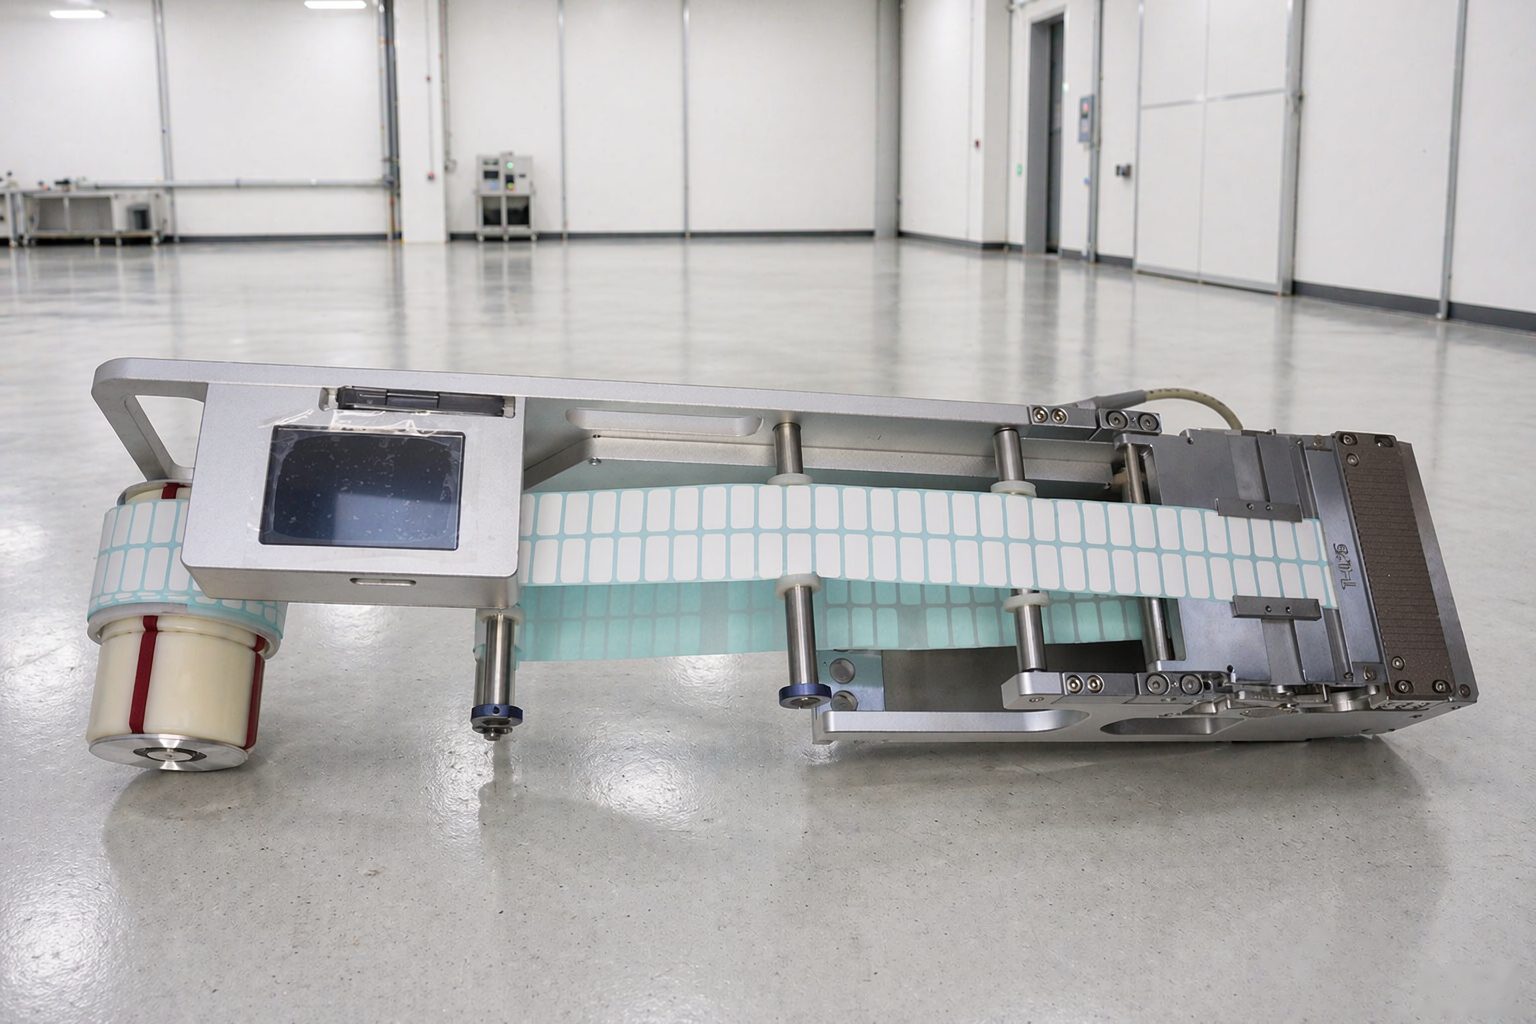
Ảnh thực tế tại xưởng: feeder nhãn LFSID-100
Bài này được tổng hợp theo cấu hình điển hình của các dây chuyền cùng loại, thông số và cấu hình cụ thể lấy theo vật liệu đầu vào và kiểu máy thực tế.