
結論
這家廠的標籤工序原來在 SMT 線外:序號二維碼由產線尾段人工貼,銘牌外發列印。多品種小批量的產線,一天換五到八個機型,線外那道人工工序成了換型的拖尾。把 LFSID-100 裝到貼片機料站之後,標籤跟元件走同一份貼片程式,換型時改程式裡的料站地址就行。
產線與原來的貼標方式
產線是兩條西門子 D 系列貼片機,產品以工控板與電源模組為主,批量從幾十片到幾百片。板上的標籤分兩類:一類是 PCBA 序號二維碼,一行 4 到 8 個,位置緊挨著元件;另一類是產品銘牌,尺寸大、數量少。
原來的做法是兩條線各抽一個人做尾段貼標。二維碼靠治具對位,治具按板型做,換一個機型換一套治具;銘牌外發列印,一般兩三天回貨,急單就得等。問題不在貼得準不準,而在換型時治具要重新對、外發件要重新等。
選型:為什麼是 LFSID-100
LFSID-100 是面向西門子 D 系列的捲料標籤飛達,機身 640 × 135 × 155 mm、重 8.6 kg,裝在貼片機原來的料站上,不佔線外面積。
它的覆蓋範圍是這次選型的主要依據:標籤寬 2–98 mm、長 L2–40 mm,料道 1–14 條,光纖感測器 1–12 路。序號標籤寬十幾毫米,銘牌接近 90 mm,兩種都在同一支機型的能力範圍內,不用為每種標籤配不同飛達。料道數按程式裡標籤的種類排,種類少的機型單道就夠,種類多的做成多道,一次送整排。
上機與調試
裝機是三步:裝料站、穿料、對光纖。光纖的工作設定值按底紙透光調,把設定值放在無料讀數的上方,判據才穩;供料位置、供料速度、供料延時在觸控螢幕上調,順序是先調剝離再調速度,速度改了位置要跟著微調。
調試中比較花時間的是銘牌那一類。標籤寬、底紙硬,剝離時需要把供料速度壓下來,讓標籤走完剝離刀再被取走;速度一高,標籤邊緣會翹。序號標籤正相反,窄、輕,速度可以放快。
換型的動作比原來短:程式切到新型號,飛達跟著料站地址走;標籤寬度變化時換一組導向限寬塊,重新對一次光纖。治具不用再做,外發也不用再等。
上機後的變化
能直接看到的變化是工序位置:標籤從線外移到線上,尾段那個貼標工位取消了,人回去做目檢。二維碼的首件檢驗跟 PCBA 首件一起做,不用另外排一次。
換型時不再需要準備治具、也不再有外發件在途,這是這家廠當初決定上飛達的主要原因。至於良率與節拍的具體數字,按他們自己的統計口徑走,本文不複述。
常見問題
標籤種類多,是不是每種都要一支飛達? 不用。先按標籤寬度分檔,再看同類標籤的料道需求,一支多道飛達可以同時帶幾種。
西門子哪些機型能裝? D 系列用 LFSID 系列;X 系列對應 LFSIX 系列,料站結構不同,型號要按機型選。
換型要多久? 改程式地址、換料、必要時換導向塊,不需要拆裝飛達本體。
需要按你的貼片機型號和標籤尺寸核對適配,可以直接聯繫我們:潘興隆(Kenny Pan)· 銷售經理 · 電話/微信 +86 134 2139 1163 · Sales@baxida-tech.com
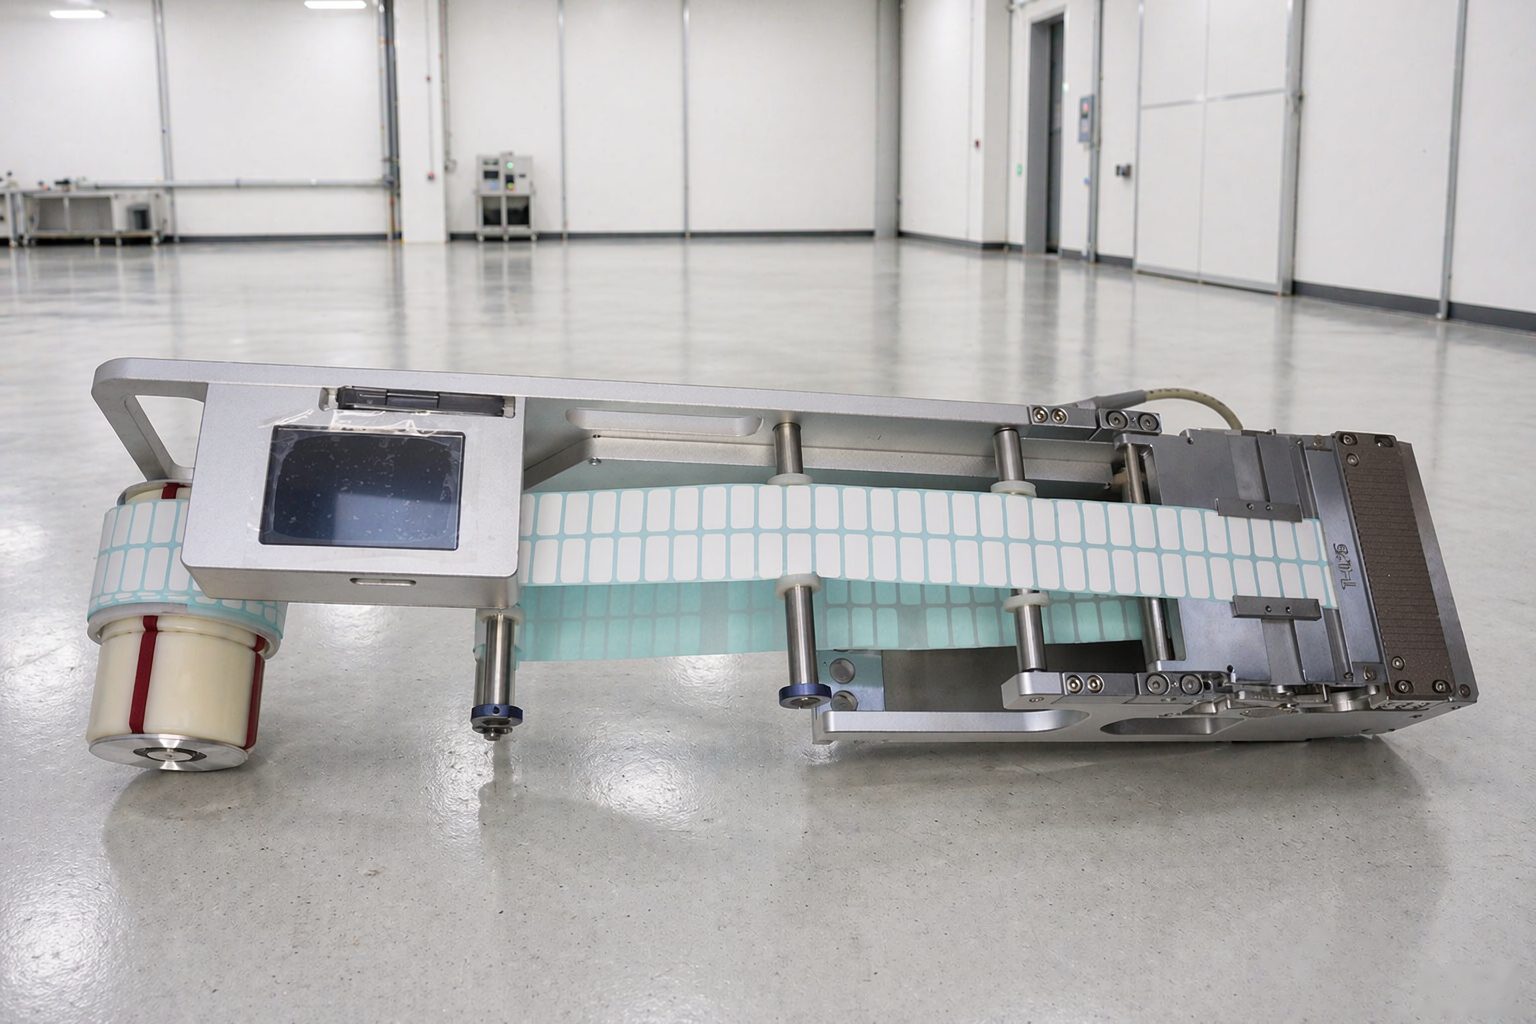
車間實拍:LFSID-100 標籤飛達
本文按同類產線的典型配置整理,具體參數與配置以實際來料和機型為準。