Conclusión
Tras montar el alimentador de etiquetas, suelen aparecer dos problemas: uno es el envío en vacío, en el que la boquilla de la pick-and-place no alcanza la etiqueta; el otro es el envío incompleto, con la etiqueta desviada y la boquilla recogiéndola mal. En la mayoría de los casos no es una avería del equipo, sino que los tres parámetros —posición, velocidad y retardo de alimentación— no están sincronizados con el ritmo de recogida de la pick-and-place.
Cada parámetro controla un tramo
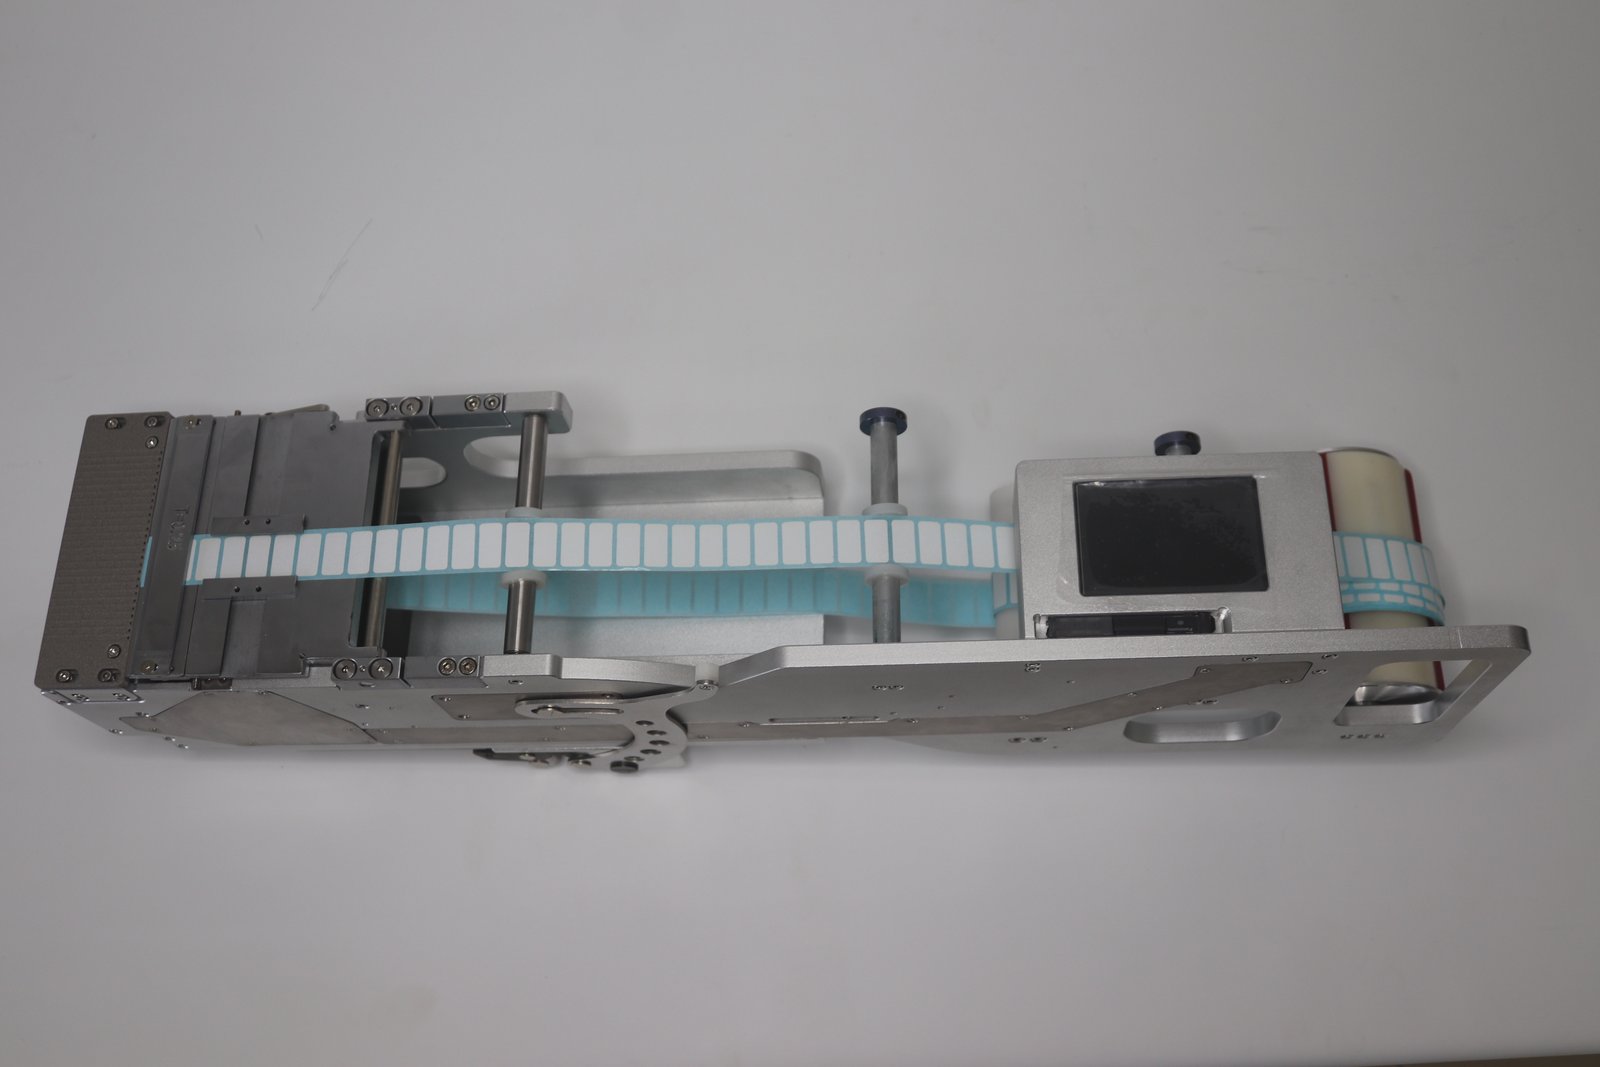
Tomando como ejemplo el alimentador de etiquetas BestFeeder LFSID-100, la velocidad de alimentación es ajustable entre 1–100, y los otros dos parámetros se configuran según el tamaño de la etiqueta:
- Posición de alimentación: controla la distancia de avance y se ajusta según el tamaño de la etiqueta. Si la etiqueta se levanta o avanza demasiado, la posición de alimentación es excesiva; si no llega a su sitio, se puede aumentar;
- Velocidad de alimentación: una vez completado el despegue de la etiqueta, al aumentar o reducir la velocidad hay que reajustar la posición de alimentación. Si no se busca velocidad de colocación, el manual recomienda 30–50 para mantener la alimentación estable;
- Retardo de alimentación: tras enviar una etiqueta, se espera un tiempo antes de enviar la siguiente, en unidades de 0.1s. Cuando el robot recoge despacio y el envío es rápido, se puede configurar un retardo.
Posición y velocidad de alimentación están vinculadas: al cambiar una, hay que reajustar la otra, y esa es la razón por la que muchos quedan peor tras el ajuste.
Quién controla el envío: dos modos de enlace
- Envío controlado por la pick-and-place: en la interfaz se pone «selección de señal de envío» en «usar», y la pick-and-place envía al alimentador una señal de 0V por el cable verde para que envíe la etiqueta. Así el ritmo de envío sigue a la pick-and-place, adecuado para producción en serie con cadencia fija;
- Envío automático del alimentador: en la interfaz se pone «selección de señal de envío» en «no usar», y el alimentador envía automáticamente cuando no hay etiqueta en la plataforma. Adecuado cuando el ritmo de recogida no es fijo o la pick-and-place no proporciona señal de envío.
Cuando la pick-and-place necesita que el alimentador dé señal de presencia, se pone «selección de señal de material» en «usar», y el alimentador envía una señal de 0V por el cable amarillo cuando hay etiqueta.
Orden de diagnóstico de envío en vacío y envío incompleto
- Primero revisar la detección por fibra óptica. El valor de trabajo de la fibra debe ser 200 mayor que el estado sin material; cuando el valor de trabajo supera el valor de detección y la luz está encendida, se considera que hay material. Si este valor no está bien ajustado, el alimentador puede juzgar erróneamente que hay etiqueta y enviar en vacío;
- Luego revisar la posición de alimentación. Si la etiqueta no llega a la posición de recogida, aumentarla; si se levanta, reducirla;
- Por último, revisar el retardo de alimentación. Si la pick-and-place recoge despacio y el envío es rápido, la falta de retardo hace que la etiqueta se envíe antes de tiempo.
Cómo calibrar la fibra óptica
El manual indica: ajustar el valor de trabajo 200 por encima del valor de detección en estado sin material. Si el valor de trabajo supera el valor de detección y la luz está encendida, se detecta material; si es menor, no hay material. Hay teclas correspondientes para subir y bajar.
La transmitancia de la etiqueta varía, y un mismo valor no sirve para todas; tras cambiar de material se recomienda verificar de nuevo.
Cadencia con alimentación multicolumna
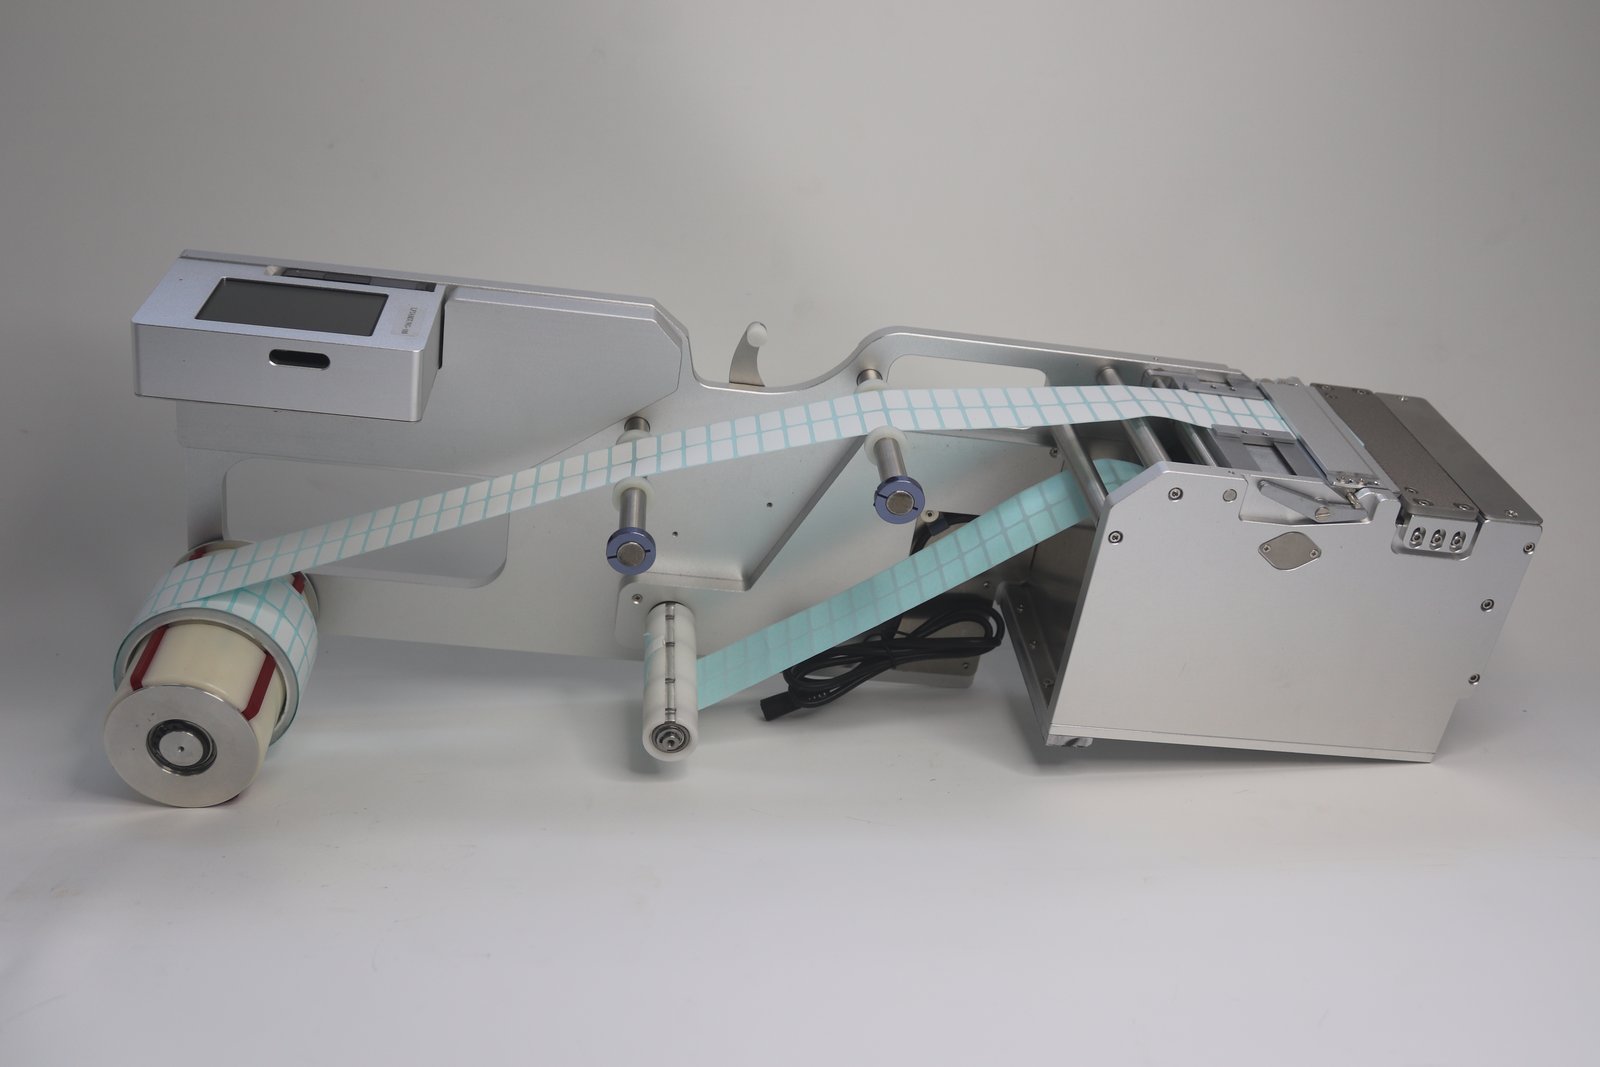
Al recoger de varias columnas en la misma fila, un solo envío debe satisfacer varias posiciones de recogida a la vez. El número de columnas depende del ancho de la etiqueta: cuanto más estrecha, más columnas caben. En los modelos multicolumna, la cuchilla de despegue y las vías de detección por fibra se configuran por columna, y el paso de avance debe confirmarse según la disposición real del carrete; de lo contrario, unas columnas llegan bien y otras quedan desviadas.
Qué revisar antes de cambiar de línea
- Especificación e instalación del carrete: tope de retención, bloque limitador de guía y altura de la placa de presión según el nuevo material;
- Valor de ajuste de la fibra: verificar tras cambiar de material;
- Los tres parámetros de alimentación: posición, velocidad y retardo según el tamaño de la etiqueta;
- Señal de enlace: confirmar que los ajustes de señal de envío y de presencia no quedaron sobrescritos por los del lote anterior.
Qué incluir al solicitar especificaciones
Ancho y largo de la etiqueta, consumo por placa y número de columnas, modelo y serie de la pick-and-place, modo de trabajo del alimentador actual y si se necesita controlar el envío con señal de la pick-and-place.
Lectura ampliada: Alimentador de etiquetas, Cómo elegir entre despegue por empuje y por retroceso.