Fazit
Nach dem Anlaufen des Label-Feeders treten häufig zwei Probleme auf: zum einen die Leerzuführung, bei der die Saugdüse des Bestückers ankommt und kein Label aufnimmt; zum anderen die unvollständige Zuführung, bei der das Label versetzt liegt und die Düse daneben greift. Diese beiden Problemarten sind meist kein Gerätedefekt, sondern die drei Parameter Zuführposition, Zuführgeschwindigkeit und Zuführverzögerung sind nicht auf den Entnahmetakt des Bestückers abgestimmt.
Die drei Parameter decken je einen Abschnitt ab
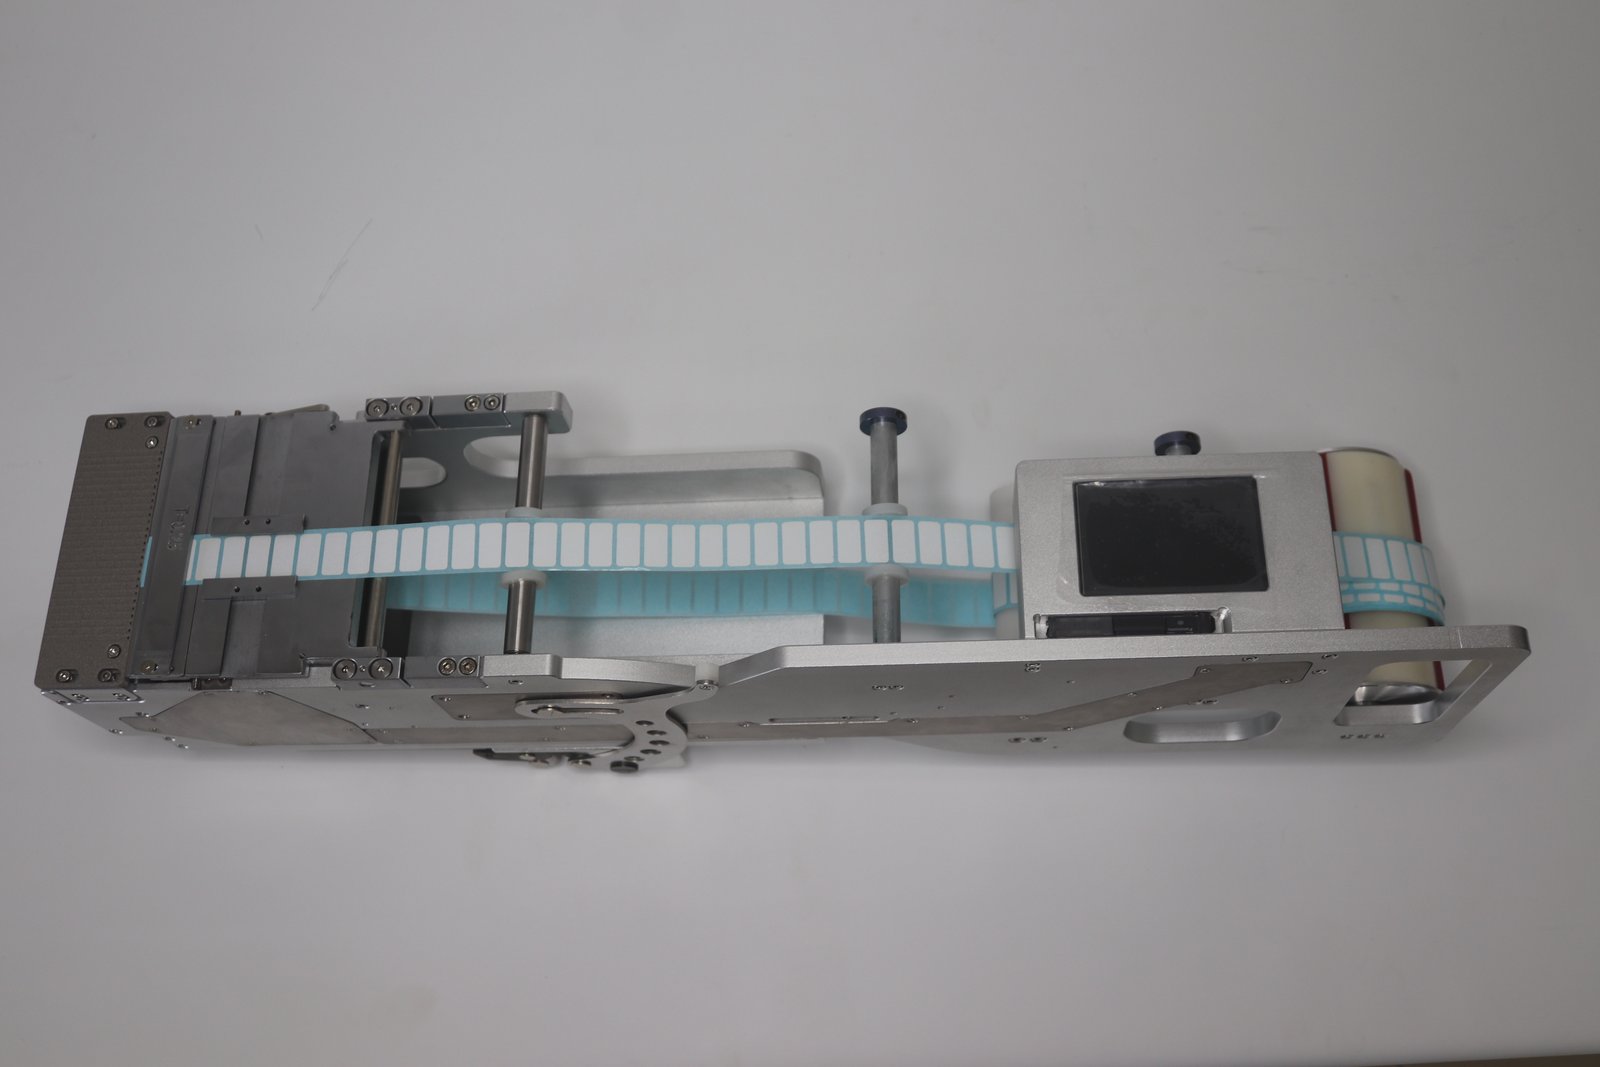
Am Beispiel des BestFeeder Label-Feeders LFSID-100: Die Zuführgeschwindigkeit ist zwischen 1–100 einstellbar, die beiden anderen Parameter werden nach Labelgröße eingestellt:
- Zuführposition: steuert die Zuführstrecke, wird nach Labelgröße eingestellt. Steht das Label hoch oder wird zu viel zugeführt, ist die Zuführposition zu groß; wird das Label nicht weit genug zugeführt, kann die Zuführposition erhöht werden;
- Zuführgeschwindigkeit: unter der Voraussetzung, dass das Label vollständig abgezogen ist, muss die Zuführposition nach Erhöhen oder Verringern der Geschwindigkeit nachjustiert werden. Wenn keine hohe Bestückgeschwindigkeit gefordert ist, empfiehlt die Anleitung 30–50 für eine stabile Zuführung;
- Zuführverzögerung: nach der Zuführung eines Labels vergeht eine gewisse Zeit, bevor das nächste zugeführt wird, Einheit 0,1 s. Wenn der Greifer langsam entnimmt und die Labelzuführung schnell ist, kann eine Verzögerung eingestellt werden.
Zuführposition und Zuführgeschwindigkeit sind gekoppelt: Ändert man die eine, muss die andere nachjustiert werden – das ist auch der Grund, warum es nach dem Einstellen oft stärker versetzt ist.
Wer steuert die Zuführung: zwei Betriebsarten
- Bestücker steuert die Zuführung: In der Oberfläche „Zuführsignalauswahl" auf „Ein" stellen, der Bestücker gibt über die grüne Leitung ein 0V-Signal an den Feeder, erst dann wird zugeführt. Bei dieser Art folgt der Zuführtakt dem Bestücker, geeignet für Serienfertigung mit festem Takt;
- Feeder führt automatisch zu: In der Oberfläche „Zuführsignalauswahl" auf „Aus" stellen, der Feeder führt automatisch zu, wenn kein Label auf dem Tisch liegt. Geeignet, wenn der Entnahmetakt des Bestückers nicht fest ist oder der Bestücker kein Zuführsignal liefert.
Wenn der Bestücker ein Signal für vorhandenes Material benötigt, „Materialsignalsauswahl" auf „Ein" stellen, der Feeder gibt bei vorhandenem Label über die gelbe Leitung ein 0V-Signal an den Bestücker.
Prüfreihenfolge bei Leerzuführung und unvollständiger Zuführung
- Zuerst die Faseroptik prüfen. Der Arbeitssollwert der Faseroptik muss um 200 größer sein als im Zustand ohne Material; ist der Sollwert größer als der Erfassungswert und leuchtet die Lampe, gilt Material als vorhanden. Ist dieser Wert nicht richtig eingestellt, erkennt der Feeder fälschlich Material und führt leer zu;
- Dann die Zuführposition prüfen. Erreicht das Label die Entnahmeposition nicht, erhöhen; steht das Label hoch, verringern;
- Zuletzt die Zuführverzögerung prüfen. Bei langsamem Entnehmen und schneller Zuführung führt eine fehlende Verzögerung dazu, dass das Label vorzeitig weggeführt wird.
Wie die Faseroptik kalibriert wird
Die Anleitung gibt vor: Den Arbeitssollwert auf einen Wert einstellen, der um 200 größer ist als der Erfassungswert im Zustand ohne Material. Ist der Arbeitssollwert größer als der Erfassungswert und leuchtet die Lampe, gilt Material als erkannt; ist der Sollwert kleiner als der Erfassungswert, gilt kein Material als vorhanden. Für Erhöhen und Verringern gibt es jeweils eigene Tasten.
Da die Lichtdurchlässigkeit der Labels unterschiedlich ist, ist derselbe Sollwert nicht zwangsläufig allgemein gültig; nach einem Materialwechsel wird eine erneute Prüfung empfohlen.
Takt bei mehrspuriger Zuführung
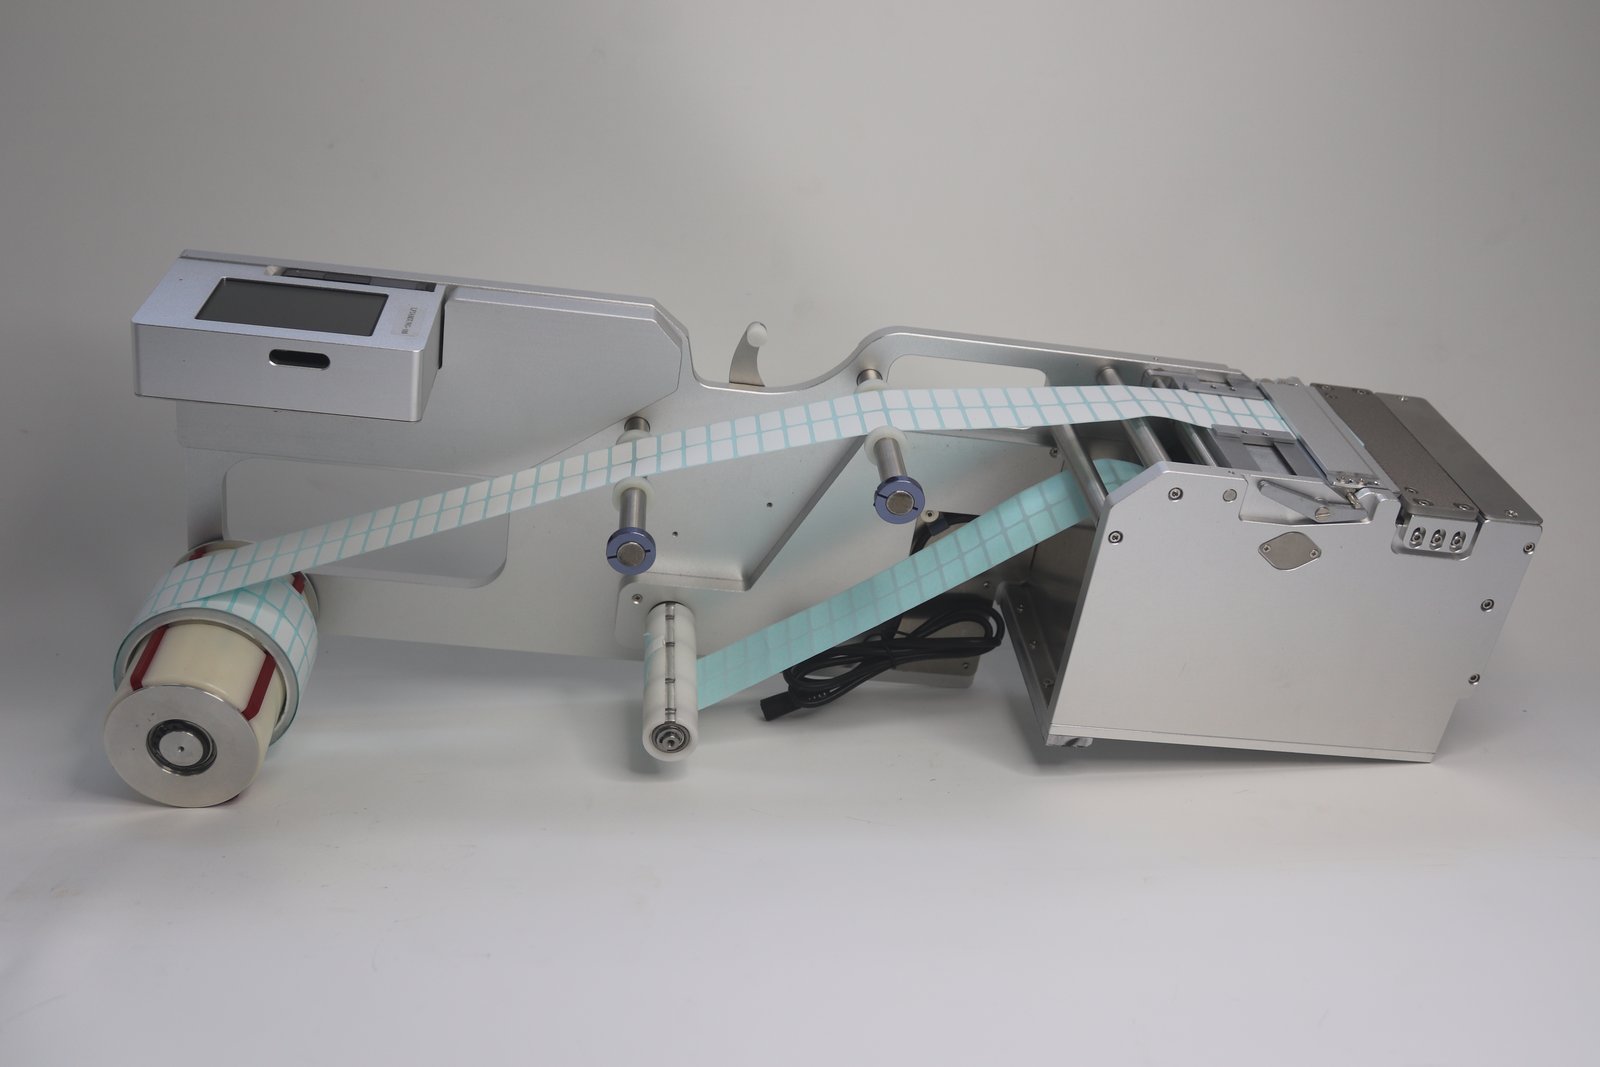
Bei mehrspuriger Entnahme in derselben Reihe muss eine Zuführung mehrere Entnahmepositionen gleichzeitig bedienen. Die Spurenzahl hängt von der Labelbreite ab: Je schmaler das Label, desto mehr Spuren passen nebeneinander. Bei mehrspurigen Ausführungen sind Abziehklinge und Faseroptik-Erfassungskanäle entsprechend der Spurenzahl ausgelegt; der Zuführschritt muss anhand der tatsächlichen Materialteller-Anordnung bestätigt werden, sonst werden einige Spuren korrekt zugeführt und andere versetzt.
Bei einem Linienwechsel zuerst diese Punkte prüfen
- Rollenspezifikation und Montage: Anschlagring-Begrenzung, Führungsbreitenbegrenzung, Andruckplattenhöhe auf das neue Material einstellen;
- Faseroptik-Sollwert: nach Materialwechsel erneut prüfen;
- Die drei Zuführparameter: Position, Geschwindigkeit, Verzögerung nach Labelgröße neu einstellen;
- Schnittstellensignal: prüfen, ob die Einstellungen für Zuführsignal und Materialsignal nicht von den Parametern der vorigen Charge überschrieben wurden.
Diese Angaben bei der Spezifikationsanfrage mitliefern
Labelbreite und -länge, Verbrauch pro Platine und Spurenzahl, Bestückermodell und Modellreihe, Betriebsart des vorhandenen Feeders, ob die Zuführung über ein Bestückersignal gesteuert werden soll.
Weiterlesen: Label-Feeder, Push- oder Retract-Abziehung wählen.